🛠️ المعايير الفنية وإطار الامتثال
يجب أن تستوفي أنظمة تغليف لفائف الصلب الآلية مواصفات المنتج المتداخلة، وتوجيهات الآلات، ومعايير مناولة المواد لضمان استقرار الحمولة، وسلامة المشغل، وجاهزية التصدير. ويتحقق الامتثال من خلال الالتزام الصارم بمعيار ISO 1496-1:2013 فيما يتعلق بتفاوتات اللفائف، ومعيار ASTM A572/A572M-18 فيما يتعلق ببروتوكولات التآكل الخاصة بالسبائك، وعلامة CE بموجب لائحة الآلات الأوروبية 2023/1230 لأنظمة التعشيق الآمنة المتكاملة.
لا يعتمد الإطار التنظيمي لمعالجة لفائف الصلب السميكة على شهادة تغليف واحدة. بدلاً من ذلك، يجب على مهندسي المصانع مواءمة أداء المعدات مع معيار ISO 1496-1:2013، الذي ينظم شروط التسليم الفنية، والتفاوتات البُعدية، ومتطلبات حماية سطح لفائف الصلب. يحدد هذا المعيار بشكل مباشر هندسة وضع الأشرطة وكثافة تغطية اللفائف، مما يضمن الحفاظ على السلامة الهيكلية لتكوينات الأشرطة المحيطية والشعاعية أثناء أحمال النقل الديناميكية. في الوقت نفسه، يحدد معيار ASTM A572/A572M-18 الخصائص المعدنية الأساسية للفولاذ عالي القوة منخفض السبائك، مما يفرض بشكل غير مباشر معدلات تطبيق محددة لمثبطات تآكل البخار (VCI) وسماكات محددة لحماية الحواف لمنع انتشار الشقوق الدقيقة أثناء التعرض للرطوبة. تندرج سلامة الآلات ضمن بروتوكولات علامة CE، التي تتطلب توافقًا كهرومغناطيسيًا متناسقًا (EMC) ودوائر إيقاف طوارئ معتمدة وفقًا لمستوى الأداء D أو أعلى من معيار ISO 13849-1. يجب على مديري المصانع أن يدركوا أن معيار ISO 1496-1:2013 يعمل بشكل صارم كمواصفة للمنتج، وليس كشهادة للآلة؛ لذلك، يعتمد التحقق من الامتثال على إقرارات الموردين بالمطابقة بدلاً من عمليات تدقيق ISO التي تجريها جهات خارجية.
| المعيار / التوجيه | النطاق الفني | تطبيق خط التعبئة والتغليف |
|---|---|---|
| إسو شنومكس-شنومكس: شنومكس | كتلة الملف، والتفاوتات الأبعادية، وحالة السطح | يحدد هذا المعيار الحد الأدنى للمسافة بين الأشرطة المحيطية/الشعاعية والحد الأدنى لتداخل اللفائف |
| ASTM A572 / A572M-18 | خصائص الفولاذ الإنشائي عالي القوة منخفض السبائك | يحدد معدلات نفاذية غشاء VCI ومواصفات تبطين الأقمشة المطلية |
| علامة CE (الاتحاد الأوروبي 2023/1230) | سلامة الآلات، والتوافق الكهرومغناطيسي، وحدود انبعاث الضوضاء | يتطلب ذلك نظام حماية يتم التحكم فيه بواسطة وحدة تحكم منطقية قابلة للبرمجة (PLC)، ودوائر إيقاف طوارئ ثنائية القناة، والتحقق من صحة معيار ISO 13849-1 PL d |
| ISO 1496-1:2013 الملحق أ | ظروف المناولة والتخزين | يحدد معايير الشد الأساسية لمنع التداخل وتلف الحواف |
🏗️ تكوين النظام ومعايير التشغيل
تعمل تقنيات الربط الدقيق والتغليف متعدد الطبقات على التخلص من متغيرات المناولة اليدوية من خلال نشر نظام التحكم في الشد ذي الحلقة المغلقة وتطبيق الفيلم الآلي، مما يقلل بشكل مباشر من تلف اللفائف، ويقلل من فقدان المنتج، ويوحد استقرار الحمولة عبر طرق النقل المتغيرة مع ضمان أوقات دورة قابلة للتكرار.
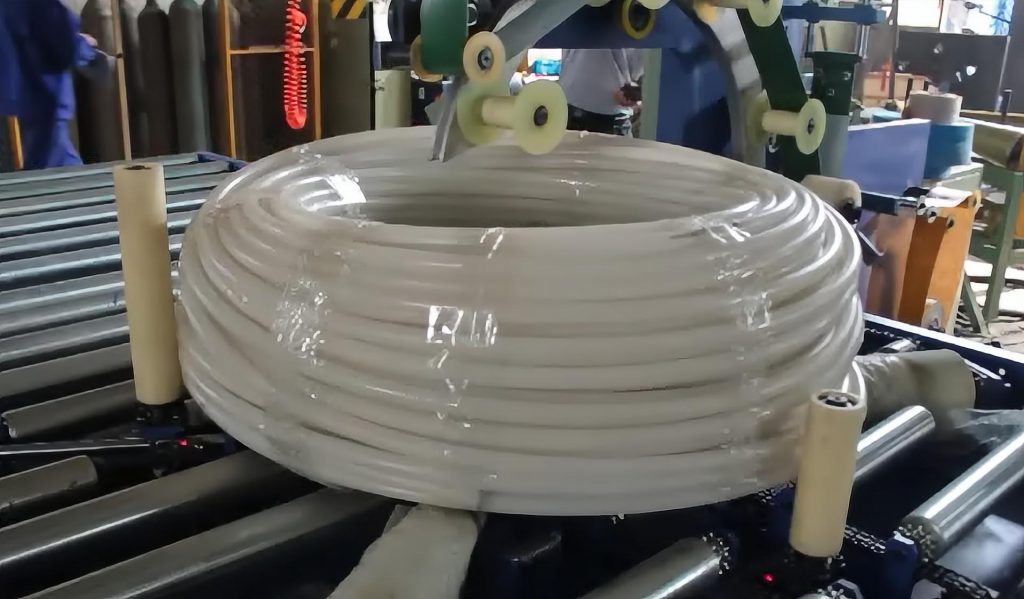
تعتمد خطوط التعبئة والتغليف الآلية الحديثة على وظيفتين ميكانيكيتين أساسيتين: التثبيت والتغليف، وتخضع كل منهما لمعايير تشغيلية صارمة. تُثبّت أنظمة التثبيت اللفائف الثقيلة باستخدام أشرطة فولاذية عالية الشد أو أشرطة بلاستيكية مُصممة هندسيًا، تُطبّق إما بشكل دائري حول جسم اللفيفة أو بشكل شعاعي عبر الفتحة المركزية. يُحسب عدد طبقات التثبيت ديناميكيًا بناءً على وزن اللفيفة ومدة النقل المتوقعة، وتشير تقديرات الصناعة إلى استخدام 3 إلى 6 أشرطة شعاعية للأحمال التي تتجاوز طنينين لمنع انزلاق اللفيفة. يُعد التحكم في الشد نقطة الضعف الحرجة؛ إذ يجب أن تحافظ أجهزة الشد الهيدروليكية أو الهوائية على دقة تكرار ±5% لتجنب كسر الشريط أو انبعاج سطح اللفيفة. تُكمّل أنظمة التغليف ذلك باستخدام أغشية مطاطية متعددة الطبقات، وأوراق مثبطات التآكل المتطايرة، وواقيات حواف مُعززة. توفر هذه المواد حماية من التآكل، وحواجز للرطوبة، ومقاومة للتآكل مُصممة خصيصًا لتناسب مستويات الرطوبة في المصنع. تتزامن آلات التغليف المطاطية المدارية وآلات التغليف ذات الفتحة المركزية مع فهرسة الناقل للحفاظ على شد وتداخل ثابتين للغشاء، وعادةً ما تتطلب تداخلًا لا يقل عن 50% لإحكام الإغلاق البيئي الكامل. عند دمج هذه الأنظمة في تدفق إنتاج مستمر، فإنها تحل محل الحكم الذاتي للمشغل بتسلسلات وحدة التحكم المنطقية القابلة للبرمجة (PLC)، مما يضمن سلامة الحمل القابلة للتكرار بغض النظر عن تسليم الوردية أو دوران الموظفين.
🔗 ذات صلة : استكشف المزيد من الحلول
📈 نمذجة مالية وسير عمل الصيانة
تتراوح النفقات الرأسمالية للبنية التحتية لتغليف اللفائف الآلية من 10,000 دولار إلى 50,000 دولار أو أكثر لوحدات التغليف المخصصة، ومن 20,000 دولار إلى أكثر من 100,000 دولار لمحطات التغليف المدارية المتكاملة أو محطات التغليف بتقنية VCI، وعادة ما يشمل سعر الخط الكامل التكامل الميكانيكي والتشغيل الكهربائي والتدريب الأساسي للمشغل.
يتطلب الهيكل المالي لخطوط التعبئة والتغليف الآلية نمذجة دقيقة للعائد على الاستثمار، تأخذ في الحسبان الاستغناء عن العمالة، والحد من التلف، وتكاليف الصيانة. تشير تقديرات القطاع إلى أن الخطوط الآلية بالكامل التي تعالج من 50 إلى 80 لفة في كل وردية عمل، تُخفض تكاليف العمالة للوحدة الواحدة بنسبة 60-70%، وتُقلل المرتجعات الناتجة عن التلف بنسبة 40-50%، مما يُحسّن بشكل مباشر فعالية المعدات الإجمالية (OEE). هذه المقاييس مستمدة من معايير التصنيع النموذجية في أمريكا الشمالية والاتحاد الأوروبي؛ ويجب التحقق من الوفورات الفعلية بمقارنتها بهياكل الأجور الخاصة بكل موقع وبيانات التلف التاريخية. يجب ربط عمليات الصيانة بشكل واضح بجدولة الورديات لمنع التوقفات غير المخطط لها. تتطلب أجهزة الشد وموزعات الأغشية التي تعمل بنظام التحكم المنطقي القابل للبرمجة (PLC) معايرة دورية كل 6 أشهر أو بعد 10,000 دورة تشغيل. عادةً ما تتطلب المكونات القابلة للتآكل، بما في ذلك أختام رأس التغليف، وسكاكين قطع الأغشية، وبكرات التوجيه المدارية، استبدالًا كل 5-8 سنوات، بتكاليف تقديرية للمكونات تتراوح من 3,000 إلى 8,000 دولار أمريكي لكل محطة. تتراوح نفقات الصيانة السنوية عادةً بين 5% و8% من رأس المال الأولي. وللحد من مخاطر توقف الإنتاج، ينبغي على المنشآت تطبيق بروتوكولات الصيانة التنبؤية التي تربط سجلات أعطال وحدة التحكم المنطقية القابلة للبرمجة (PLC) بجداول الإنتاج، لضمان توافق مخزون قطع الغيار مع فترات ذروة العمل. عادةً ما يمثل توقف الإنتاج غير المخطط له نتيجة أعطال وحدة التحكم المنطقية القابلة للبرمجة أو أجهزة الشد ما بين 2% و4% من إجمالي ساعات العمل؛ ويؤدي تطبيق عقد قطع غيار وجدول صيانة تنبؤية إلى خفض هذه النسبة إلى أقل من 1%. كما يجب مزامنة عمليات تدقيق الامتثال مع دورات الصيانة هذه، حيث تدعم سجلات المعايرة الموثقة بشكل مباشر الملفات الفنية الخاصة بشهادة المطابقة الأوروبية (CE) والتحقق من حالة التسليم وفقًا لمعيار ISO 1496-1:2013.
🛡️ التحقق من صحة المشتريات وإدارة دورة الحياة
يجب أن تعطي عملية تقييم الموردين الأولوية لتكرار الشد في الحلقة المغلقة، وتوافق مواد VCI، والتحقق من صحة السلامة ISO 13849-1 PL d، في حين يجب أن يميز تخطيط دورة الحياة بين التحديث الجزئي واستبدال الخط بالكامل بناءً على عمر البنية التحتية الحالية ومتطلبات الإنتاجية وقيود جدولة الورديات.
تتطلب قرارات شراء معدات تغليف اللفائف التحقق الفني الدقيق من خلال مقارنة الأداء التشغيلي. يجب على المشترين طلب أدلة موثقة تثبت أن رؤوس الربط تحقق دقة شد بنسبة ±5% في ظل ظروف تحميل متغيرة، وأن آلات التغليف المدارية تحافظ على شد ثابت للغشاء عبر أقطار اللفائف المختلفة. يجب التحقق من توافق غشاء VCI مع معايير التآكل ASTM A572/A572M-18، لضمان تطابق معدلات النفاذية مع رطوبة التخزين المحلية. يجب أن يتوافق تصميم السلامة مع متطلبات علامة CE، وتحديدًا التحقق من صحة ISO 13849-1 PL d لجميع دوائر الحماية المتشابكة ودوائر إيقاف الطوارئ. بالنسبة للمنشآت التي تفكر في تحديث خطوط الإنتاج اليدوية القديمة، قد تكلف الأتمتة الجزئية - مثل إضافة ناقلات يتم التحكم فيها بواسطة PLC أو آلات ربط أحادية المحطة - ما بين 60% و80% من تكلفة خط إنتاج متكامل جديد. ومع ذلك، غالبًا ما يؤدي تحديث محطات الربط الشعاعي ومحطات لف العيون المتزامنة إلى تقليل وقت الدورة وثبات الشد. عادةً ما يُفضل تحليل دورة الحياة استبدال خط الإنتاج بالكامل عندما تتجاوز البنية التحتية الحالية 8 سنوات من الخدمة، خاصةً إذا كان النظام الحالي يفتقر إلى إمكانيات التوسع المعياري. يتعين على الشركات التي تخطط لتركيب أنظمة بعد عام 2026 التحقق من امتثالها للائحة الاتحاد الأوروبي بشأن الآلات 2023/1230، التي تُدخل متطلبات مُحسّنة للأمن السيبراني والتحقق من صحة البرمجيات لأنظمة التحكم الآلي. ويتطلب التنفيذ العملي جدولة جولات تفقدية للتأكد من الامتثال قبل 12 إلى 18 شهرًا من مواعيد التشغيل المستهدفة، مما يتيح وقتًا كافيًا لتوثيق الملفات الفنية، وتدريب المشغلين، ودمج جداول المناوبات.
🔗 انظر أيضًا : المعدات ذات الصلة
⚙️ الأسئلة الشائعة التقنية وتوجيهات التنفيذ
تعمل أنظمة تغليف اللفائف الآلية ضمن حدود فنية محددة تتطلب معايرة دورية، وتحقق موثق من الامتثال، وتخطيط استراتيجي لدورة الحياة للحفاظ على استقرار الحمولة، والامتثال التنظيمي، والكفاءة التشغيلية عبر بيئات الإنتاج متعددة الورديات مع تقليل وقت التوقف غير المخطط له بشكل منهجي.
س: هل يتطلب معيار ISO 1496-1:2013 شهادة من جهة خارجية لآلات التعبئة والتغليف؟
ج: لا. معيار ISO 1496-1:2013 هو مواصفة منتج تُحدد أبعاد لفائف الصلب، وتفاوتات الكتلة، وشروط حماية السطح. ولا يُلزم هذا المعيار بشهادة اعتماد للآلات. مع ذلك، عادةً ما يشترط كبار موردي الصلب في قطاعي السيارات والبناء تقديم إقرار مطابقة من المورد للتحقق من توافق معايير التغليف مع شروط التسليم.
س: ما هو العمر التشغيلي لخط تغليف اللفائف الآلي؟
ج: في ظل ظروف التشغيل القياسية (8-16 ساعة/يوم، 5 أيام/أسبوع)، تصل المكونات الهيكلية والميكانيكية عادةً إلى عمر خدمة يتراوح بين 10 و15 عامًا. أما العناصر المعرضة للتآكل الشديد، بما في ذلك أختام الربط، وآليات قطع الأغشية، وأحزمة القيادة المدارية، فتتطلب استبدالًا كل 5-8 سنوات. ويعتمد العمر الافتراضي الفعلي بشكل كبير على الالتزام بالصيانة والعوامل البيئية المحيطة.
س: كيف ينبغي للمنشآت إدارة وثائق الامتثال لشحنات التصدير؟
أ: تتطلب الشحنات المُخصصة للتصدير إعلان مطابقة CE وملفًا تقنيًا كاملًا يُحفظ في الموقع. يجب أن تتضمن هذه الوثائق تقارير التحقق من سلامة وحدة التحكم المنطقية القابلة للبرمجة (PLC)، وسجلات معايرة الشد، وبيانات سلامة المواد لأغشية VCI وواقيات الحواف. قد يؤدي عدم الامتثال إلى تأخيرات جمركية أو غرامات مراقبة السوق، والتي تشير تقديرات الصناعة إلى أنها قد تصل إلى 4% من الإيرادات السنوية المُخصصة للاتحاد الأوروبي في حالة تكرار المخالفات.
س: ما هو معدل المعايرة الموصى به لأنظمة شد الأشرطة؟
ج: يجب إجراء معايرة الشد كل 6 أشهر أو بعد 10,000 دورة تشغيل، أيهما أقرب. ينبغي على المنشآت استخدام أجهزة قياس الشد المحمولة المعايرة وفقًا لمعايير ISO 17025 وتسجيل النتائج مباشرة في نظام إدارة الصيانة (CMMS) بما يتوافق مع جدولة الورديات وإجراءات الصيانة التنبؤية.