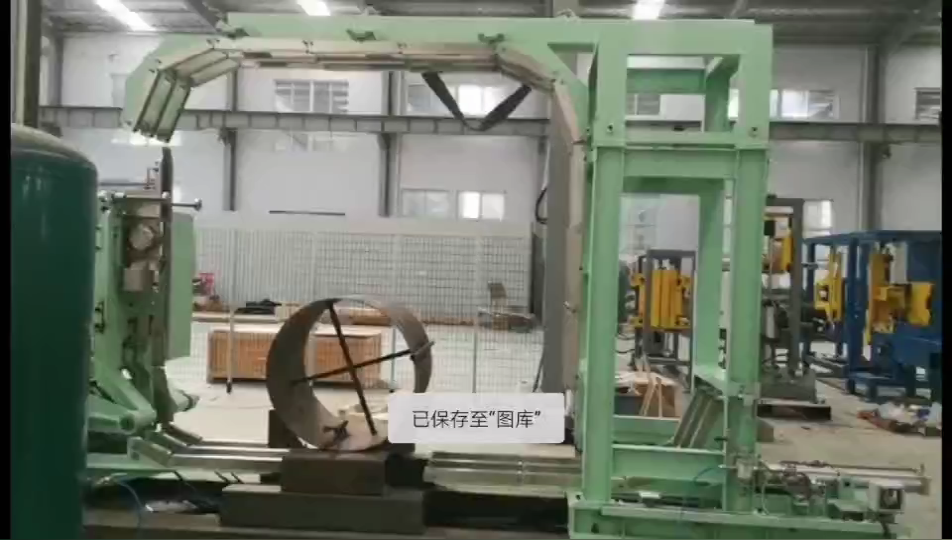
ملخص: يزود هذا البروتوكول الفني مهندسي الصيانة الميدانية بالمهارات اللازمة لفحص وتشغيل وصيانة أنظمة تغليف وتعبئة لفائف الصلب، مع التركيز على أقفال الأمان، وثبات شد الغلاف، والقدرة الهيكلية، وجاهزية التشغيل. استخدمه للتحقق من المعدات الجديدة أو الموجودة قبل عمليات تدقيق الامتثال للشحن.
[مقطع فيديو توضيحي]
🛠️ التحقق من بنية النظام وتشغيله
تحقق من صحة تصنيفات الأحمال الهيكلية مقارنةً بسعة البكرة التي تتراوح بين 500 و3500 كجم قبل تشغيل دوائر التحكم. قارن مخططات الإدخال/الإخراج لوحدة التحكم المنطقية القابلة للبرمجة (PLC) مع مخططات الأسلاك الفعلية، وتحقق من استقرار منظم الضغط الهوائي ضمن التفاوتات المحددة من قبل الشركة المصنعة الأصلية لضمان السلامة الميكانيكية الأساسية.
-
التحقق من سلامة الهيكل: افحص هيكل الفولاذ Q355B بحثًا عن أي انقطاعات في اللحام، أو كسور ناتجة عن الإجهاد، أو تشوه في الصفيحة الأساسية. يجب أن تتوافق سعة التحميل الديناميكي مع نطاق وزن البكرة من 500 إلى 3500 كجم؛ تحقق من ذلك وفقًا لدليل الشركة المصنعة أو النطاق النموذجي لكتل اللفائف الخاصة بالموقع.
-
التحقق من صحة وحدة التحكم المنطقية القابلة للبرمجة (PLC) ووحدات الإدخال/الإخراج: تأكد من تطابق برنامج وحدة التحكم المنطقية القابلة للبرمجة مع تخطيط كتلة المحطات الطرفية. تختلف ساعات الدعم عن بُعد حسب عقد المورّد؛ لذا يُرجى تحديد موعد لجلسة مخصصة للتحقق من صحة تعيين وحدات الإدخال/الإخراج، ومنطق السلامة، ونسخ جداول المعلمات الاحتياطية.
-
معايرة شدّ الفيلم باستخدام خلية قياس معايرة: قِس شدّ الفيلم باستخدام خلية قياس معايرة. الدقة المقبولة عادةً ما تكون ±4-6 نيوتن في التشغيل المستمر؛ تحقق من ذلك وفقًا لدليل الشركة المصنعة أو النطاق المعتاد. سجّل القيم الأساسية عند ثلاث نقاط مختلفة على طول دورة اللف لتحديد معيار انحراف الشدّ.
-
التحقق من صحة دائرة التعشيق الآمن: اختبر جميع دوائر إيقاف الطوارئ، والستائر الضوئية، ومفاتيح كشف السرعة الصفرية. يجب أن تتوافق عتبات الاستجابة مع التوجيهات المحلية المعمول بها بدلاً من أهداف زمنية ثابتة بالمللي ثانية. يجب أن يوقف كل تعشيق حركة الآلة ويُفعّل حالة عطل عند التنشيط.
-
استقرار منظم الضغط الهوائي: اضبط منظمات الضغط وفقًا لمواصفات المصنع (عادةً 0.5-0.7 ميجا باسكال) وراقب استقرارها أثناء دورات تقدم الفيلم وسحبه. سجّل نطاقات التذبذب؛ تشير الانحرافات التي تتجاوز ±0.02 ميجا باسكال إلى تشبع المرشح أو تآكل المنظم.
🏗️ المعايير التشغيلية وتكامل المواد
يتم تنفيذ عملية لف متزامنة ثنائية الطبقات باستخدام خيوط داخلية، وذلك باستخدام أغشية من البولي إيثيلين الخطي منخفض الكثافة (LLDPE) أو البولي فينيل كلوريد (PVC) أو البولي إيثيلين عالي الكثافة (HDPE) معايرة وفقًا لأبعاد الملف بدقة. يتم مزامنة سرعة الدوران وشد الشريط مع متطلبات الحماية من التآكل والحماية الميكانيكية الخاصة بالوجهة للحفاظ على اتساق اللف عبر أحمال متغيرة.
-
تحضير سطح الملف: تأكد من خلو سطح الملف من زيت التشغيل، وقشور الطحن، والشوائب الجزيئية قبل التحميل. استخدم مناديل صناعية أو هواءً مضغوطًا مُفلترًا؛ فالملوثات المتبقية تُضعف التصاق الغشاء وتُسرّع التآكل تحته.
-
اختيار المواد ومواءمة الأبعاد: اختر غشاء التغليف بناءً على وزن اللفة، وطريقة النقل، والظروف البيئية. تتطلب الأبعاد القياسية قطرًا داخليًا 50 مم وعرضًا يتراوح بين 100 و120 مم. يتراوح القطر الخارجي لغشاء LLDPE/PVC عادةً بين 100 و150 مم، بينما يتراوح القطر الخارجي لغشاء HDPE بين 200 و350 مم. تحقق من ذلك وفقًا لإرشادات المورد فيما يتعلق بالسماكة ومعامل الشد.
-
ضبط معلمات الجهاز: أدخل هندسة الملف بدقة في واجهة المستخدم الرسومية. تأكد من أن سرعة دوران حلقة اللف لا تتجاوز السرعة المقدرة (عادةً 30-40 دورة في الدقيقة للأنظمة القياسية). قم بمزامنة اللف المتزامن ثنائي الطبقات مع الخيوط الداخلية لمنع فجوات تداخل الفيلم أو تراكم الشد الزائد.
-
مراقبة شد الفيلم: خلال دورات اللف الأولية، راقب قراءة الشد مقارنةً بالخط الأساسي المُعاير. يجب أن يبقى هامش الخطأ في تحديد موضع المحرك ضمن نطاق ±0.2-0.3 مم؛ أي انحرافات تتجاوز 6 نيوتن تتطلب إعادة معايرة فورية. يرتبط اتساق اللف ارتباطًا مباشرًا بفعالية الحماية من الرطوبة والصدأ.
-
تثبيت الأربطة وتوزيع الحمل: بعد التغليف، تُوضع أربطة فولاذية أو بلاستيكية على فترات محددة (عادةً كل 200-300 مم على طول عرض اللفة). يُتحقق من شد الأربطة باستخدام مقياس شد يدوي (النطاق المستهدف 200-400 نيوتن). للنقل البحري، يُنصح باتباع عملية متعددة الطبقات: غشاء داخلي من البولي إيثيلين، وتغليف بصندوق خشبي، وتعزيز بالأربطة الفولاذية.
🔗 ذات صلة : استكشف المزيد من الحلول
📈 الصيانة الوقائية ودورة حياة المكونات
يُنصح بتطبيق عمليات استبدال المحامل المجدولة، ومحاذاة بكرات التوجيه، وفترات تشحيم القضبان الخطية لمنع الانحراف الناتج عن التآكل التراكمي. كما يُنصح بمراقبة الأحمال الحرارية لخزائن الكهرباء وحالة الترشيح الهوائي للحفاظ على استجابة نظام المؤازرة وإطالة عمر خدمة المكونات.
-
بروتوكول استبدال المحامل: يجب تنفيذ استبدال المحامل بدون أدوات خلال 30-40 دقيقة وفقًا لإرشادات الشركة المصنعة الأصلية. يُنصح بتحديد وقت الاستبدال خلال فترة التوقف المجدولة لتجنب أي خسائر غير مخطط لها في كفاءة المعدات الإجمالية. يجب توثيق أرقام قطع غيار المحامل وقيم عزم الربط اللازمة للتركيب.
-
محاذاة بكرات التوجيه وفحص التآكل: تحقق من سلامة سطح بكرات التوجيه باستخدام مسطرة دقيقة. استبدل البكرات إذا تجاوزت خشونة السطح 0.1 مم على امتداد 100 مم. قم بتشحيم جميع نقاط الوصول وفقًا لجدول التشحيم الموصى به من قبل الشركة المصنعة لمنع أخطاء تتبع طبقة التشحيم.
-
تشحيم عربة الفيلم: افحص القضبان الخطية والبراغي الكروية للتأكد من توزيع الشحم وخلوها من التلوث بالجسيمات. أعد وضع الشحم الليثيومي كل 500 ساعة تشغيل أو كل ثلاثة أشهر، أيهما أقرب. يؤثر تدهور التشحيم بشكل مباشر على دقة تحديد موضع المؤازرة.
-
إدارة الحرارة في الخزانة الكهربائية: تأكد من أن مراوح التهوية تعمل بشكل صحيح وأن فلاتر السحب خالية من تراكم الغبار. قِس درجة الحرارة الداخلية أثناء ذروة التشغيل؛ يجب أن تبقى الأحمال الحرارية أقل من 45 درجة مئوية. الحرارة الزائدة تُسرّع من تلف المكثفات وإجهاد مكونات وحدة التحكم المنطقية القابلة للبرمجة (PLC).
⚠️ تنبيه بشأن تفاوتات الشركة المصنعة: تفاوتات ضغط الشد، ونطاقات التشغيل الهوائي، ودرجة الحرارة المحيطة متغيرة، ويجب الرجوع إلى دليل الشركة المصنعة للمعدات. يجب على مهندسي الموقع التحقق من جميع الحدود الميكانيكية والكهربائية وفقًا لملفات تعريف الأحمال والظروف البيئية الخاصة بالموقع قبل بدء التشغيل.
🛡️ وثائق الامتثال لمعايير السلامة والنجاح/الرسوب
يجب تطبيق بروتوكولات العزل والتحذير عند تجاوز دوائر التعشيق عتبات الاستجابة المحددة في التوجيهات المحلية المعمول بها. يجب توثيق جميع انحرافات المعايرة، واستبدال المواد، والإجراءات التصحيحية بالاستناد إلى كتيبات الشركة المصنعة الأصلية وشهادات المعايرة الصادرة عن جهات خارجية، وذلك لتلبية متطلبات التدقيق.
-
التحقق من دائرة إيقاف الطوارئ: فعّل كل زر إيقاف طوارئ مرتين: مرة من لوحة التشغيل، ومرة من وحدة التحكم عن بُعد. يجب أن تتوقف الآلة عن الحركة وأن تعرض رمز العطل المقابل. يجب أن يتوافق توقيت الاستجابة مع لغة التوجيهات المحلية المعمول بها.
-
اختبار وظيفة الستارة الضوئية: يتم قطع شعاع الستارة الضوئية في ثلاثة مواضع رأسية مختلفة أثناء التشغيل. يجب أن يتوقف النظام عن الحركة فورًا ويتطلب إعادة ضبط يدوية. يؤدي عدم المحاذاة إلى ظهور مناطق عمياء تتجاوز أنظمة الأمان.
-
تقييم البيئة الصوتية: قياس ضغط الصوت على بُعد متر واحد من الآلة خلال دورات التشغيل الكاملة. يجب ألا تتجاوز العتبات 85 ديسيبل (A) وفقًا للحدود الصناعية المعتادة. تجاوز هذه العتبة يستلزم تطبيق بروتوكولات حماية السمع أو تركيب حاويات عازلة للصوت.
-
تدقيق دليل التشغيل والوثائق: يجب أن يكون دليل الشركة المصنعة الأصلي، بما في ذلك مخططات الأسلاك وجداول الصيانة وجداول المعلمات، موجودًا فعليًا في الموقع. تأكد من تطابق الوثائق مع الرقم التسلسلي والتكوين المثبت بدقة.
مصفوفة التحقق من النجاح/الرسوب
| قائمة مرجعية | شرط النجاح | حالة الفشل |
|---|---|---|
| فحص الهيكل الإنشائي (Q355B) | لا توجد تشققات؛ سعة التحميل ≥500 كجم و ≤3500 كجم (ديناميكية) | أي انقطاع في اللحام، أو تشوه، أو عدم تطابق في السعة |
| مطابقة أسلاك وحدة التحكم المنطقية القابلة للبرمجة (PLC) | تتطابق خريطة الإدخال/الإخراج بنسبة 1:1 مع التوصيلات الفعلية وفقًا لمخطط الشركة المصنعة الأصلية | أي عدم تطابق أو تعديل غير موثق للمعلمات |
| دقة شد المؤازرة | ±4–6 نيوتن عبر ثلاث نقاط قياس (تحقق من ذلك وفقًا لدليل الشركة المصنعة الأصلية أو النطاق النموذجي) | انحراف > 6 نيوتن في أي نقطة أو خلية تحميل غير معايرة |
| نظام أمان SIL2 | تستجيب جميع أجهزة إيقاف الطوارئ، والستائر الضوئية، وأجهزة الكشف عن السرعة الصفرية وفقًا للغة التوجيهات المحلية المعمول بها. | تجاوز عتبة الاستجابة أو عدم اكتمال عزل الدائرة |
| استقرار الضغط الهوائي | تذبذب ≤ 0.02 ميجا باسكال خلال الدورة | تذبذب >0.02 ميجا باسكال أو ضغط خارج مواصفات المصنع |
| صحة اختيار المواد | يتوافق نوع الفيلم مع وزن اللفة، والقطر الخارجي، ومتطلبات الحماية في الوجهة. | نوع الفيلم غير صحيح، أو عدد الطبقات غير كافٍ، أو سمك غير مُتحقق منه |
| تحديد موضع شد الغلاف | تم الحفاظ على تفاوت المؤازرة ±0.2–0.3 مم عبر الدورة | التفاوت المسموح به > 0.3 مم أو عيوب تداخل/فجوة مرئية في الفيلم |
| شد الشريط | 200-400 نيوتن لكل مقياس توتر معاير | 400 نيوتن، أو تباعد غير منتظم بين الأشرطة |
| وقت استبدال المحامل | ≤ 40 دقيقة وفقًا لإرشادات الشركة المصنعة الأصلية | أكثر من 40 دقيقة أو تسلسل غير صحيح لعزم الدوران/المثبت |
| تآكل بكرة التوجيه | خشونة السطح ≤ 0.1 مم على امتداد 100 مم | خشونة السطح > 0.1 مم، أو وجود أخاديد مرئية، أو انحراف في التتبع |
| درجة حرارة الخزانة | أقل من 45 درجة مئوية أثناء ذروة التشغيل | درجة حرارة ≥45 درجة مئوية أو تهوية/ترشيح غير فعال |
| ضجيج مستوى | ≤85 ديسيبل (A) عند مسافة تشغيل 1 متر | >85 ديسيبل (A) بدون استخدام وسائل حماية السمع أو حاوية |
نقطة مهمة: في حال فشل أي من مكونات نظام الأمان أو الهيكل في اجتياز الفحص، يجب إيقاف تشغيل الآلة فوراً. يجب توثيق جميع حالات الفشل والإجراءات التصحيحية وشهادات المعايرة الصادرة من جهات خارجية في سجل صيانة الموقع لضمان الامتثال لمتطلبات التدقيق.
🔗 انظر أيضًا : المعدات ذات الصلة
⚙️ الأسئلة الشائعة
س: كم مرة يجب عليّ معايرة جهاز التحكم في شد الحبل المؤازر؟
أ: قم بالمعايرة كل 1,000 ساعة تشغيل أو عندما يتجاوز انحراف الشد ±6 نيوتن. استخدم خلية تحميل مرجعية معتمدة بدقة ±0.5 نيوتن. تحقق من فترات المعايرة وفقًا لدليل الشركة المصنعة أو النطاق النموذجي بناءً على شدة دورة التشغيل.
س: ما هو الحد الأدنى لعدد طبقات التغليف للشحن الدولي؟
ج: يتطلب المعيار الصناعي لفًا متزامنًا ثنائي الطبقات مع خيوط داخلية. للنقل البحري، يُدمج غشاء داخلي من البولي إيثيلين، وصندوق خشبي، وشريط فولاذي للتقوية. سُمك الغشاء متغير؛ راجع إرشادات المورد أو حدده كمتغير وفقًا لمتطلبات الخدمات اللوجستية.
س: هل يمكنني استخدام غشاء البولي إيثيلين عالي الكثافة لجميع أوزان اللفائف؟
ج: يُعد البولي إيثيلين عالي الكثافة (HDPE) مناسبًا هيكليًا للبكرات التي يصل وزنها إلى 3,500 كجم عند استخدامه مع نظام شد مؤازر. أما بالنسبة للبكرات الأخف وزنًا أو متطلبات الاستطالة العالية، فيمكن استخدام البولي إيثيلين الخطي منخفض الكثافة (LLDPE) أو البولي فينيل كلوريد (PVC) (بقطر خارجي 100-150 مم). يُرجى التحقق من اختيار الفيلم مع مورد المواد الخاص بك وبيانات أحمال الموقع.
س: كيف أتعامل مع انحراف معلمات وحدة التحكم المنطقية القابلة للبرمجة (PLC) أثناء الدعم عن بعد؟
ج: تختلف ساعات الدعم عن بُعد حسب عقد المورّد. يجب تسجيل جميع تعديلات المعلمات في سجل تشغيل الموقع مع ذكر الطوابع الزمنية والقيم الأصلية ونقاط الضبط المُعدّلة. احتفظ بنسخة احتياطية من ملف PLC الأساسي قبل أي تدخل عن بُعد.
س: ما هي الوثائق المطلوبة للامتثال لمتطلبات التدقيق (ناجح/راسب)؟
ج: يجب أن تستند جميع معايير النجاح/الرسوب إلى وثائق قابلة للتحقق، بما في ذلك أدلة تركيب الشركة المصنعة الأصلية، وشهادات معايرة من جهات خارجية، وسجلات ضغط الهواء المضغوط، وسجلات اختبار التعشيق الآمن. ولا تُعدّ القياسات الميدانية غير الموثقة كافيةً للموافقة على الامتثال.
ملاحظة هامة بشأن الامتثال : صُممت هذه المعدات لتلبية متطلبات ISO و ASTM. يُرجى التحقق من الشهادات المحددة مع الشركة المصنعة قبل الشراء.