تحسين التعبئة والتغليف باللفائف: دليل فني لآلات التغليف بالانكماش للسجاد والستائر
فيديو يوضح عملية التغليف الانكماشي النموذجية للسلع المدلفنة.
تُشكّل حماية المنتجات الكبيرة والضخمة، مثل لفات السجاد والستائر، أثناء التخزين والنقل، تحدياتٍ فريدة. فهذه المنتجات عُرضة للاتساخ والرطوبة والتآكل والتلف. يُعدّ التغليف بالانكماش حلاً فعالاً مُستخدماً في مختلف الصناعات، باستخدام آلات مُتخصصة مُصممة للتعامل مع أبعاد ووزن المنتجات الملفوفة. يتناول هذا الدليل الجوانب الفنية والاعتبارات التشغيلية وفوائد استخدام آلات التغليف بالانكماش لفات السجاد والستائر، مُتبعاً نهجاً تعليمياً.
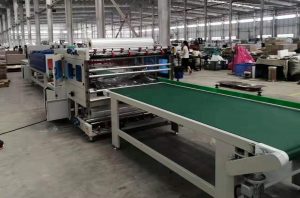
1. التكنولوجيا الأساسية: كيف تعمل تقنية التغليف الانكماشي لللفائف
يعتمد المبدأ الأساسي على تغليف اللفة بغشاء بلاستيكي حراري ثم تسخينها. تُسبب الحرارة انكماش الغشاء بشكل موحد حول المنتج، مما يُكوّن طبقة واقية محكمة. تشمل المراحل الرئيسية في العمليات الآلية أو شبه الآلية عادةً ما يلي:
- تغذية: يتم وضع اللفائف على ناقل، يدويًا أو تلقائيًا، لضمان المحاذاة الصحيحة للدخول إلى منطقة التغليف.
- توزيع الفيلم وختمه: يتم توزيع لفافة من فيلم الانكماش بدقة. وحسب نوع الآلة (الموضح أدناه)، يُلفّ الفيلم فوق المنتج (آلة غلق على شكل حرف L) أو يُغذّى حوله (آلة غلق جانبية أو غلاف). ثم تقوم آلية غلق (مثل سلك ساخن أو سكين ساخن) بقطع الفيلم ودمج الحواف معًا، مما يُشكّل كيسًا أو غلافًا حول اللفافة.
- تطبيق النفق الحراري: تمر اللفة الملفوفة بشكل فضفاض عبر نفق مُسخّن. يُؤدي دوران الهواء الساخن المُتحكم به إلى انكماش الفيلم بإحكام وتكيّفه مع شكل اللفة. تُعد درجة حرارة النفق، وتدفق الهواء، وسرعة الناقل معايير أساسية قابلة للتعديل.
- التبريد والتغذية الخارجية: بعد الخروج من النفق، قد تمر العبوة عبر منطقة تبريد لمساعدة الفيلم على التماسك بسرعة، مما يضمن تشطيبًا متينًا قبل نقل اللفة الملفوفة إلى منطقة التفريغ للتعامل معها أو تحميلها على المنصات.
2. أنواع الآلات الرئيسية للتغليف باللفائف
على الرغم من وجود أنظمة انكماش مختلفة، إلا أن بعض التكوينات تكون أكثر ملاءمة للمنتجات الأسطوانية الكبيرة:
- مانعات التسرب على شكل حرف L: تُنتج هذه الأكياس كيسًا مُغلقًا بالكامل عن طريق إحكام الغلق من ثلاثة جوانب (حافة مطوية، وحافتان مُغلقتان). تُناسب هذه الأكياس التطبيقات متوسطة الحجم أو عندما يكون الإغلاق الكامل أمرًا بالغ الأهمية. يتطلب من المُشغّل أو نظام التشغيل الآلي وضع المنتج داخل الغشاء المطوي قبل نزول قضيب الإغلاق على شكل حرف L.
- آلات الختم الجانبي: توفير إنتاجية أعلى. يتحرك المنتج باستمرار على ناقل. يُطوى الغلاف فوق المنتج، ويُغلق أحد الجانبين طوليًا (الإغلاق الجانبي)، ثم تحدث عمليات إغلاق متقاطعة بين المنتجات. يُفضل هذا الأسلوب غالبًا للمنتجات الأطول أو التي تتطلب سرعات أعلى.
- أغلفة الأكمام (أغلفة الحزم): تُغلّف هذه التقنية المنتج بشريط أو غلاف من الفيلم، تاركةً الأطراف مفتوحة (تُعرف غالبًا بفتحات "عين الثور"). ورغم أنها لا توفر حماية كاملة من دخول الغبار عند الأطراف، إلا أنها تستخدم كمية أقل من الفيلم وتتميز بمتانتها العالية، خاصةً مع اللفائف السميكة، حيث تُركز بشكل أساسي على توحيد المنتج ومنع تفككه. ويتم تثبيت الغلاف بإحكام عن طريق الانكماش الحراري.
3. المواصفات الفنية ومعايير الاختيار
يتطلب اختيار آلة التغليف الانكماشي المناسبة دراسة متأنية لعدة عوامل فنية:
- أبعاد المنتج وسعة الوزن:
- أقصى قطر للفة: حدد أكبر قطر يجب أن تستوعبه الماكينة.
- الحد الأقصى لطول اللفة: تأكد من أن منطقة الختم وعرض النفق كافيان.
- الحد الأقصى لوزن اللفة: يجب أن تتحمل الناقلات ومحركات الأقراص وهيكل الآلة الحمل.
- متطلبات الإنتاجية:
- عدد العبوات في الدقيقة (PPM) أو في الساعة (PPH): حدد سرعة التعبئة المطلوبة لتتناسب مع إنتاجية المنتج. عادةً ما توفر آلات الغلق الجانبية سرعات أعلى من آلات الغلق ذات القضبان L.
- توافق الفيلم المنكمش:
- نوع الغشاء: يُستخدم البولي إيثيلين (PE) عادةً في الأغراض الثقيلة كالسجاد، نظرًا لمتانته ومقاومته للثقب. أما البولي أوليفين (POF)، فيُستخدم غالبًا في الأغراض الخفيفة أو حيث تكون الشفافية أساسية، ولكنه قد يكون أقل ملاءمةً لللفائف الثقيلة الكاشطة.
- سمك الفيلم: يُقاس بالميكرون أو المقياس. تُوفر الأفلام الأكثر سمكًا (مثل البولي إيثيلين بسُمك ٦٠-١٠٠ ميكرون) حمايةً أقوى لللفائف الثقيلة.
- عرض وقطر لفة الفيلم: يجب أن تستوعب الماكينة أبعاد مخزون الفيلم المطلوبة.
- نظام الختم:
- السكين الساخن أو السلك الساخن: غالبًا ما توفر أنظمة السكين الساخن مانعات تسرب أقوى، مما يُناسب أغشية البولي إيثيلين السميكة. قد تكون أنظمة سلك الختم أسرع، ولكنها قد تتطلب استبدالًا أكثر تكرارًا.
- أبعاد شريط الختم: يجب أن يكون أكبر من المقطع العرضي للمنتج.
- أداء النفق الحراري:
- نطاق درجة الحرارة: يجب تحقيق الحرارة اللازمة لنوع الفيلم المختار (يتطلب PE درجات حرارة أعلى من POF).
- التحكم في تدفق الهواء: تعتبر أنماط تدفق الهواء القابلة للتعديل ضرورية لتحقيق انكماش موحد للأشكال الأسطوانية.
- نوع الناقل والتحكم في السرعة: ناقلات الأسطوانة أو الحزام مناسبة للبكرات الثقيلة؛ السرعة المتغيرة ضرورية لتحسين جودة الانكماش.
- متطلبات الطاقة والهواء:
- الجهد/الطور/الأمبير: تأكد من التوافق مع طاقة المنشأة.
- استهلاك الهواء المضغوط (PSI/CFM): تستخدم العديد من الآلات المواد الهوائية لإغلاق القضبان أو المحركات.