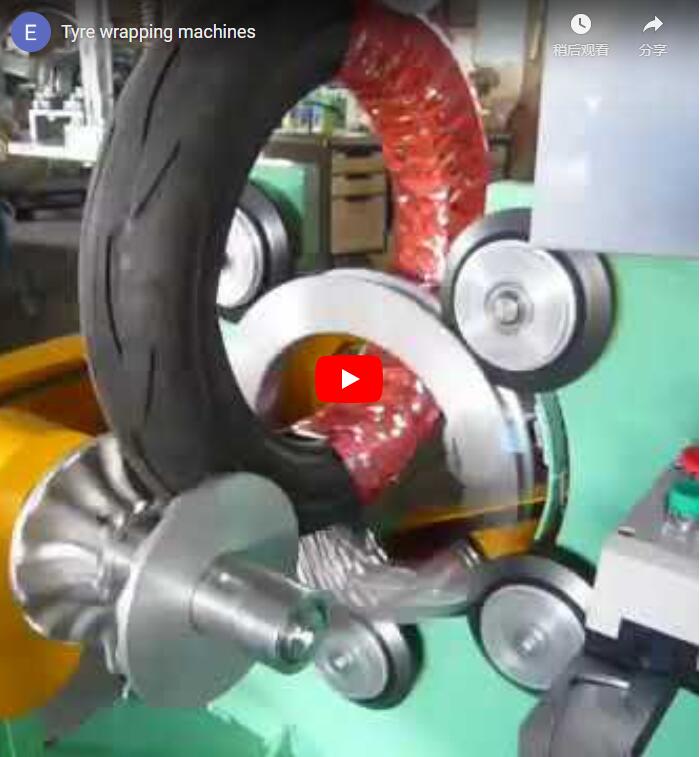
ملخص تنفيذي: تتشابه آلة تغليف لفائف الصلب الاقتصادية وآلة تغليف لفائف الأنابيب البلاستيكية/الخراطيم في تصميم الحلقة المدارية، إلا أن أنظمة الدفع الداخلية والهياكل الميكانيكية مصممة لأنظمة تحميل مختلفة تمامًا. وبينما تتداخل أغلفة الهيكل من حيث القطر الخارجي لللفائف (500-1,200 مم) والعرض (100-300 مم)، فإن سعة التحميل الديناميكية هي التي تحدد اختيار الآلة: فآلة تغليف لفائف الصلب الاقتصادية تتعامل مع حمولة تتراوح بين 20 و1,000 كجم، بينما تقتصر آلة تغليف لفائف الأنابيب FPH-300N على حمولة تتراوح بين 10 و100 كجم. يتطلب تحديد حجم محطة التغليف التحقق من ملاءمة القطر الداخلي للقلب وحساب كتلة اللفائف قبل طلب عروض هندسية.
جدول المحتويات
- كيف يعمل جهاز لف الملفات المداري
- آلة تغليف لفائف الصلب مقابل آلة تغليف لفائف الأنابيب
- حساب وزن الملف من الأبعاد الفيزيائية
- بكرات حاملة وحماية سطح الملف
- مواد التعبئة والتغليف وأحجام لفائف اللب
- توصيلات المرافق والسلامة التشغيلية
- قائمة التحقق من اختيار الآلة
- أسئلة وأجوبة هندسية
- الخطوة التالية: عملية تحديد المقاسات والاستفسار
- الوثائق الهندسية ذات الصلة
- المراجع والمعايير الفنية
كيف يعمل جهاز لف الملفات المداري
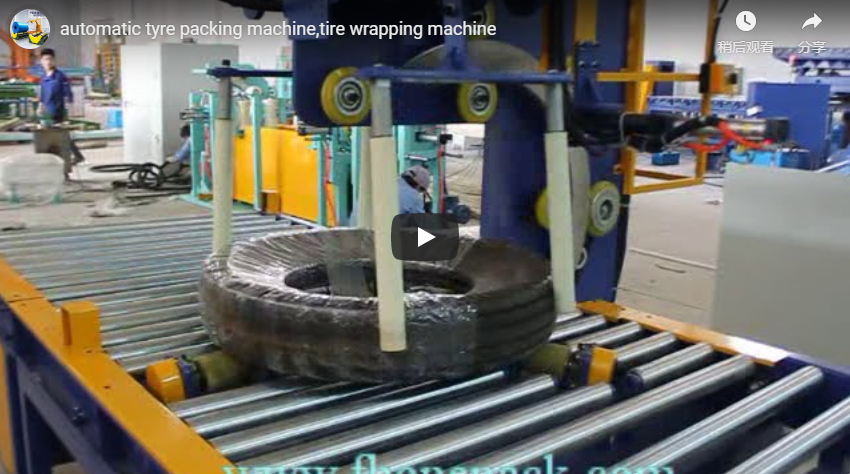
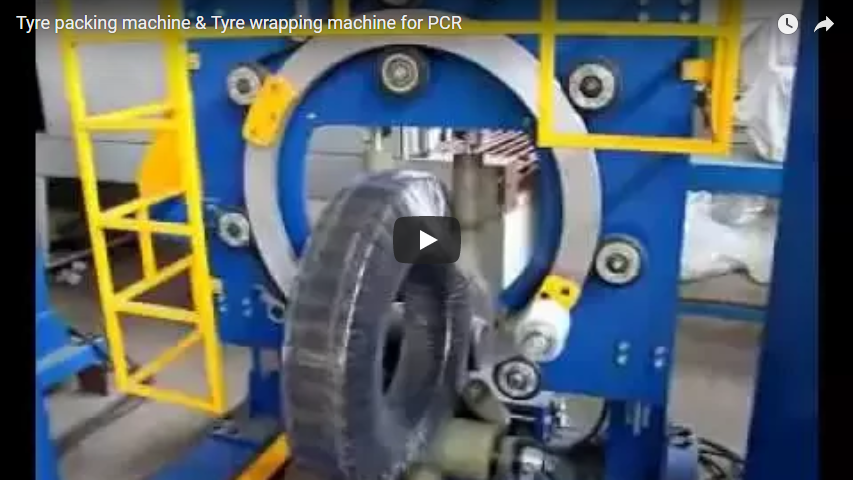
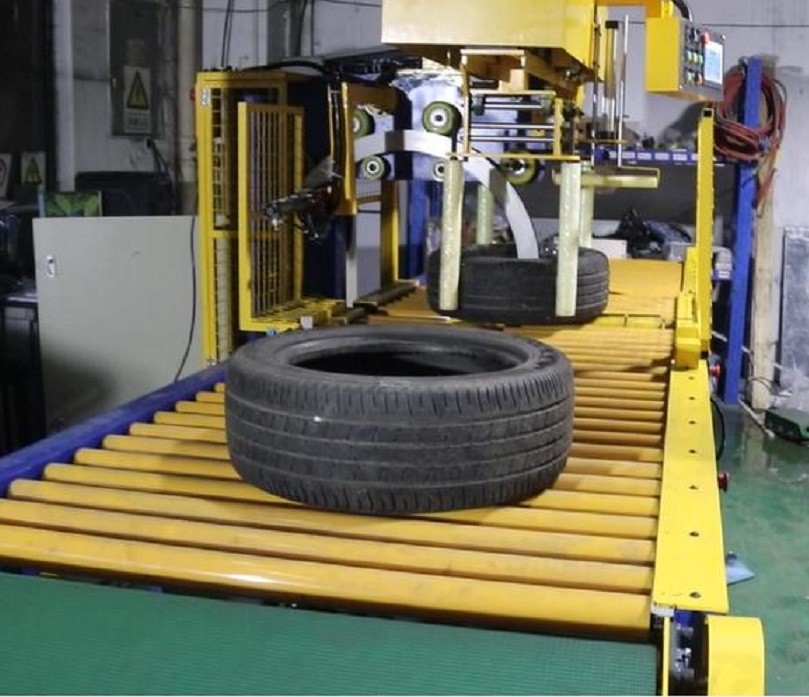
تعمل كلتا الآلتين وفق مبدأ اللفّ المداري عبر فتحة الملف: حيث تقوم بكرات حاملة ديناميكية بتدوير الملف حول محوره الأفقي، بينما تقوم حلقة نقل مستقلة بتدوير مادة اللف بشكل دائري عبر فتحة الملف. وتُطبّق هذه الحركة المركبة المتزامنة لفّة حلزونية متداخلة على كامل السطح الحلقي.
       [ Rotating Shuttle Ring ]
           /                \
          |    Wrap Film     |
          |       v          |
    ======|==== [Coil] ======|======  (Coil eye passes through ring)
          |                  |
           \                /
     [Polyurethane Carrier Rollers] (Drive coil rotation)
تتميز الوحدة الرئيسية للآلة بإمكانية ضبط الارتفاع الرأسي لتوسيط فتحة الحلقة مع المقطع العرضي للملف. يُعد التوسيط الرأسي الدقيق أمرًا بالغ الأهمية: إذ أن وضع الملف غير المتمركز يتسبب في تذبذب طول شريط غلاف التغليف بشكل دوري مع كل دورة، مما يُولد ارتفاعات مفاجئة وغير منتظمة في الشد، وتضيّقًا في الفيلم، وعدم انتظام في تداخل الطبقات.
يتم التحكم في سرعة دوران الحلقة وسرعة دوران البكرات بواسطة محركات تردد متغيرة منفصلة. يتيح ضبط النسبة بين سرعة دوران الحلقة وسرعة تغذية البكرات للمشغلين تحديد تداخل الفيلم بدقة بين 10% و90%. تدعم أنظمة التحكم كلاً من التحكم اليدوي لمحاذاة اللفائف ودورات التشغيل شبه الآلية بمفتاح واحد، مما يسمح لمشغل واحد بإتمام عمليات التحميل والتغليف والتفريغ بأمان.
آلة تغليف لفائف الصلب مقابل آلة تغليف لفائف الأنابيب
| مواصفات المعلمة | آلة تغليف لفائف الصلب الاقتصادية (سلسلة FPS-300) | آلة لف أنابيب الإضاءة (FPH-300N) |
|---|---|---|
| القطر الداخلي للملف (ID) | 508–610 مم (تمدد قياسي للقلب الفولاذي) | 300 – 700 مم |
| القطر الخارجي للملف (OD) | 600 – 1,200 مم | 500 – 1,000 مم |
| عرض الملف / الطول المحوري | 100 – 300 مم | 100 – 300 مم |
| سعة الحمولة المقدرة | 20-1,000 كجم | 10-100 كجم |
| طريقة تحميل الملف | مدخل أرضي / مدخل منحدر / رافعة خفيفة | التحميل اليدوي على سطح الطاولة |
| استهلاك الطاقة للمحرك | 1.5 كيلو واط (محركات تروس شديدة التحمل) | 1.9 كيلو واط (محرك حلقي عالي السرعة) |
| ملاءمة المواد الأولية | لفائف فولاذية مشقوقة، وشرائط مدرفلة على البارد، وحزم أسلاك. | أنابيب مموجة من البولي إيثيلين/البولي فينيل كلوريد، خرطوم حديقة مرن |
تتداخل الأغلفة الهندسية لهذين النظامين بشكل كبير في القطر الخارجي وعرض وجه الملف، مما يدفع مشتري المعدات في كثير من الأحيان إلى التعامل معهما على أنهما قابلان للتبادل. ومع ذلك، تحدد تصنيفات الكتلة الهيكلية حدودًا تشغيلية صارمة.
- الحد الأدنى للمعرف: لا يمكن تركيب لفائف الأنابيب المموجة الصغيرة التي يقل قطرها الداخلي عن 508 مم فعليًا على سرير الأسطوانة شديد التحمل لآلة لف اللفائف الفولاذية، حيث تتطلب المسافة بين مركز الأسطوانة وهندسة الهيكل حدًا أدنى للقطر الداخلي يبلغ 508 مم.
- حدود الوزن الهيكلي: تتناسب لفة فولاذية مشقوقة ملفوفة على قلب قياسي بقطر 508 مم مع نافذة القطر الداخلي لجهاز لف الأنابيب FPH-300N التي تتراوح بين 300 و700 مم من الناحية الهندسية. مع ذلك، فإن تحميل لفة فولاذية بوزن نصف طن على جهاز FPH-300N سيؤدي إلى تلف بكرات الدعم الناتئة، وانحناء هيكل الشاسيه، واحتراق ناقل الحركة المصمم لتحمل 100 كجم خلال دورات قليلة.
حساب وزن الملف من الأبعاد الفيزيائية
لا تستخدم أبدًا متوسط تقديرات الدفعة لتحديد حجم آلة تغليف اللفائف؛ يجب التحقق من الحجم مقابل المنتج الأكثر كثافة الذي يتم تشغيله على خط القطع. يتم حساب كتلة الفولاذ من هندسة الأسطوانة المجوفة والكثافة الاسمية (7,850 كجم/م³).
صيغة هندسية نصية عادية:
W (kg) = (π / 4) × [OD (m)² − ID (m)²] × Width (m) × 7,850 kg/m³
مثال عملي: لفائف شريطية مقطعة قياسية
- معرف النواة: 508 ملم (0.508 م)
- القطر الخارجي للملف: 900 ملم (0.900 م)
- عرض الوجه: 150 ملم (0.150 م)
- مساحة سطح الحلقة في المقطع العرضي:
A = (π / 4) × (0.900² − 0.508²) = 0.7854 × (0.8100 − 0.2581) = 0.4335 m² - إجمالي حجم الصلب:
V = 0.4335 m² × 0.150 m = 0.0650 m³ - إجمالي الكتلة الصلبة:
W = 0.0650 m³ × 7,850 kg/m³ = 510.4 kg
يبلغ وزن هذه الحمولة حوالي 510 كجم، ما يجعلها تعمل بكفاءة ضمن الحد الأقصى لسعة غلاف الصلب الاقتصادي البالغ 1,000 كجم، لكنها تتجاوز حد FPH-300N البالغ 100 كجم بأكثر من 400%. في المقابل، يزن أنبوب البولي إيثيلين عالي الكثافة (HDPE) الملفوف، ذو الأبعاد الخارجية نفسها، أقل من 70 كجم نظرًا لسمك جدار البوليمر والفراغ الهوائي الداخلي، مما يجعل FPH-300N الخيار الأمثل.
بكرات حاملة وحماية سطح الملف
تتطلب لفائف الصلب المدرفلة على البارد، والشرائح المجلفنة، والقطع المشقوقة بدقة، معالجة سطحية خالية من الخدوش. تتضمن آلة تغليف لفائف الصلب بكرات حاملة وبكرات توجيه جانبية مبطنة بأكمام مطاطية من البولي يوريثان (PU) شديدة التحمل (90-95 شور A) . يمنع هذا التلامس بين المعادن، ويخفف الاهتزاز الدوراني، ويقاوم التآكل.
       [Slit Steel Strip]
              ||
   (Burr) --> || <-- (Sheared Edge)
         ============  <- High-durometer Polyurethane (90 Shore A)
         |  Steel   |  <- Heavy-wall Steel Core Tube
         |  Roller  |
         ============
فحص وصيانة نتوءات حواف القطع
تتميز اللفائف المشقوقة التي تُقطع بواسطة سكاكين القص الدوارة الميكانيكية بوجود نتوءات حادة كشفرة الحلاقة على طول حوافها. وعند دورانها تحت ضغط سفلي قوي على بكرات حاملة، تعمل هذه النتوءات كأسنان قاطعة مستمرة.
- قاعدة الصيانة: افحص طبقات البولي يوريثان على بكرات خطوط لفائف القص أسبوعياً.
- وضع الفشل: بمجرد أن تقطع النتوءات البوليمر وصولاً إلى قلب الأسطوانة الفولاذية، يتسبب التلامس مع الفولاذ المكشوف في حدوث خدوش على جوانب الملف، مما يؤدي إلى رفض العملاء الثانوي.
- التعامل مع القيود: يمكن لفّ اللفائف المشقوقة التي يقل وزنها عن 300 كجم إلى آلة التغليف عبر منحدرات الدخول. أما اللفائف التي يقترب وزنها من 1,000 كجم أو يزيد عرضها عن 200 مم، فإن لفّها يدويًا يُشكّل خطرًا كبيرًا للسحق؛ لذا يتطلب الأمر تحميلها بواسطة رافعة علوية باستخدام خطاف على شكل حرف C أو منصة تحميل هيدروليكية متكاملة لعربة اللفائف.
مواد التعبئة والتغليف وأحجام لفائف اللب
| منصة الآلة | وسائط تغليف متوافقة | قيود أبعاد اللفة |
|---|---|---|
| غلاف لفائف الصلب الاقتصادي | غشاء مطاطي (LLDPE)، شريط HDPE منسوج، ورق كريب، غشاء مضاد للتآكل VCI | القطر الداخلي للقلب: 50 مم القطر الخارجي للفة: 100-450 مم عرض الفيلم: 100-150 مم |
| غلاف الأنابيب FPH-300N | غشاء مطاطي مصبوب (LLDPE)؛ ورق أو نسيج بولي إيثيلين اختياري | القطر الداخلي للقلب: 50 مم القطر الخارجي للفة: 100-180 مم عرض الفيلم: 90-100 مم |
نسبة التداخل قابلة للتعديل بين 10% و 90% من خلال مطابقة سرعة العاكس المستقلة.
تتطلب عملية تغليف لفائف الصلب المشقوقة مواد تغليف مقاومة للتمزق وذات خصائص عازلة. تتعرض أغلفة التغليف المطاطية المصبوبة القياسية بسماكة 15-20 ميكرومتر للثقب بسهولة عند احتكاكها بحواف الشقوق أثناء النقل. لذا، يستخدم غلاف الصلب شريطًا سميكًا من البولي إيثيلين عالي الكثافة (HDPE) بعرض 100-150 مم، أو ورق كرافت مجعد، أو أغلفة عازلة مشبعة بمثبطات التآكل (VCI) مثبتة على موزعات شد ميكانيكية تعمل بألواح الاحتكاك. أما جهاز FPH-300N فيستخدم لفائف تغليف مطاطية أخف وزنًا بعرض 90-100 مم، والتي تغلف لفائف الأنابيب المرنة والخفيفة بسلاسة دون التسبب في تشوهها أو طي حوافها.
توصيلات المرافق والسلامة التشغيلية
| المرافق / الامتثال | غلاف لفائف الصلب الاقتصادي | غلاف الأنابيب FPH-300N |
|---|---|---|
| الحمل الكهربائي المتصل | 1.5 كيلو واط | 1.9 كيلو واط |
| جهد الإمداد من المصنع | 380 فولت، 50 هرتز، ثلاثي الأطوار (60 هرتز متوفر) | 380 فولت، 60 هرتز، ثلاثي الأطوار (50 هرتز متوفر) |
| ضغط الإمداد الهوائي | 0.4–0.6 ميجا باسكال (4–6 بار)، هواء نظيف وجاف | 0.4–0.6 ميجا باسكال (حسب التطبيق) |
| معايير السلامة الأساسية | آيزو 12100:2010، إن 415-10:2014 | آيزو 12100:2010، إن 415-10:2014 |
| تكامل دائرة السلامة | الفئة 3 / PL d زر إيقاف الطوارئ، أجهزة التعشيق الآمنة | الفئة 3 / PL d زر إيقاف الطوارئ، أجهزة التعشيق الآمنة |
يجب التأكد من توافق ترددات المصنع قبل بدء عملية التصنيع. تشغيل محرك بتردد 50 هرتز مع علبة تروس على تردد 60 هرتز بدون تعويض محول التردد المتغير يزيد من سرعة الدوران بنسبة 20%، مما يؤدي إلى تآكل ميكانيكي ونسب تداخل غير صحيحة.
من منظور سلامة الآلات، تمثل الحلقات الدوارة التي تمر عبر العينين نقاط ضغط وقرص شديدة:
- يجب توصيل أزرار التوقف الطارئ (E-stops) من خلال مرحلات أمان ثنائية القناة.
- يجب أن تستوفي أنظمة التعشيق المحيطية، أو ستائر الأمان الضوئية، أو الأسوار الشبكية الصلبة المعايير المطلوبة. إن شنومكس-شنومكس: شنومكس تحديد مسافات الحماية لعزل المشغلين عن مجموعة الحلقات الدوارة أثناء الدورات الآلية.
قائمة التحقق من اختيار الآلة
قبل إصدار ورقة المواصفات أو المناقصة، يجب مراجعة معايير الإنتاج المادية الستة التالية:
- مادة الملف ونوع السطح: الفولاذ الكربوني المدلفن على الساخن، أو الشريط المشقوق المدلفن على البارد، أو سبيكة النحاس، أو الأنابيب البلاستيكية المبثوقة.
- أبعاد الظرف: الحد الأدنى والحد الأقصى للقطر الداخلي للملف، والقطر الخارجي للملف، والعرض المحوري.
- أقصى وزن للوحدة: احسب وزن المعدن الصلب باستخدام
W = π/4 × (OD² − ID²) × Width × 7,850 kg/m³؛ الحجم بالنسبة للوزن الأقصى، وليس المتوسط الاسمي. - طريقة مناولة المواد: دفع منحدر أرضي، رافعة علوية مزودة بخطاف على شكل حرف C، أو عربة لفائف ذات عارضة متحركة في اتجاه التيار.
- وسائط التغليف الواقية الأساسية: فيلم مطاطي أحادي الطبقة، أو غلاف ورقي متعدد الطبقات من مادة VCI، أو شريط HDPE منسوج ومغلف.
- هدف الإنتاج: عدد اللفائف المطلوبة في الساعة أو في كل وردية عمل لتتناسب مع وقت دورة خط التقطيع في المنبع.
أسئلة وأجوبة هندسية
هل يمكن لآلة تغليف واحدة التعامل مع كل من لفائف الصلب المشقوقة ولفائف الأنابيب البلاستيكية؟
يُشترط أن تقع جميع اللفائف المستهدفة ضمن غلاف مادي موحد. إذا كان وزن لفائف الصلب لديك يتراوح بين 300 و800 كيلوغرام، فيجب عليك اختيار آلة تغليف لفائف الصلب بغض النظر عن وجود أي لفائف أنابيب في مصنعك؛ لأن آلة لف الأنابيب الخفيفة ستتعطل ميكانيكيًا تحت أحمال الصلب.
ما الذي يتسبب في تمزق غلاف التغليف على حواف الشقوق في لفائف الصلب؟
يحدث تمزق الفيلم عادةً بسبب حواف القطع الحادة التي تقطع الفيلم الرقيق (15-20 ميكرومتر)، أو بسبب شد اللفائف المفرط الذي يؤدي إلى تضييق الفيلم عند حواف اللفائف الحادة. يمكن معالجة هذه المشكلة باستخدام شريط HDPE منسوج مقوى أو ورق كرافت سميك، ومعايرة شد موزع الفيلم لمنع تمدده عند الزوايا الحادة.
ما هو الحد الأقصى للوزن المسموح به لآلة تغليف اللفائف الاقتصادية؟
يستطيع النموذج القياسي للدفع الأرضي التعامل مع أوزان تصل إلى 1,000 كجم. مع ذلك، يصبح الدفع اليدوي الأرضي محفوفًا بالمخاطر من الناحية المريحة والسلامة عند تجاوز الوزن 300-400 كجم. يجب التعامل مع اللفائف التي يزيد وزنها عن 500 كجم باستخدام رافعة تحميل أو منصات آلية لنقل اللفائف.
كيف تتحكم الآلة في تداخل الفيلم؟
تعتمد نسبة تداخل الفيلم على نسبة السرعة بين محرك التردد المتغير الحلقي المداري ومحرك التردد المتغير للأسطوانة الحاملة:
صيغة نصية عادية:
Overlap % = [1 − (Roller Surface Speed / (Film Width × Ring Rotational Speed))] × 100
يؤدي تغيير تردد محرك الأسطوانة إلى تغيير تقدم المنتج لكل دورة، وضبط التداخل بين 10٪ و 90٪.
كيف يمكنني حماية التشطيبات الدقيقة للشرائح الملفوفة المجلفنة أو المصقولة من علامات البكرات؟
تأكد من أن الآلة تستخدم بكرات مبطنة بمادة البولي يوريثين عالية النقاء من نوع 90 Shore A، وحافظ على أسطح البكرات نظيفة من برادة المعدن، وقم بتركيب ملفات تعريف بدء التشغيل الناعم على محركات العاكس للبكرات لمنع الانزلاق أثناء التسارع.
الخطوة التالية: عملية تحديد المقاسات والاستفسار
للحصول على ورقة مواصفات هندسية واقتراح تصميم، اتبع عملية التكامل المكونة من ثلاث خطوات:
- إرسال جدول الملفات: أرسل مصفوفة الأبعاد (نطاق القطر الداخلي، نطاق القطر الخارجي، أقصى عرض، أقصى كتلة صلبة) ومتطلبات إنتاجية خط الإنتاج إلى فريق هندسة التغليف لدينا عبر البريد الإلكتروني على العنوان التالي: info@fhopepack.com.
- استلام عرض فني خلال 48 ساعة: نقدم عرضًا مصممًا خصيصًا يتضمن تفاصيل حجم الإطار، ومواصفات طلاء الأسطوانة، وتصنيفات محرك القيادة بالكيلوواط.
- مراجعة تكامل خط الإنتاج والسلامة: قم بوضع اللمسات الأخيرة على رسومات تخطيط الأرضية، وارتفاعات منصة التغذية، ومناطق ستائر السلامة البصرية لدمج محطة التعبئة والتغليف مباشرة مع خط التقطيع الخاص بك.
الوثائق الهندسية ذات الصلة
- ماكينة تغليف لفائف الصلب الاقتصادية (مواصفات طراز FPS-300)
- آلة لف الخراطيم والأنابيب خفيفة الوزن (سلسلة FPH-300N)
- مجموعة أنظمة تغليف الملفات الرئيسية الصناعية
- ملاحظة تطبيقية: تغليف شرائط النحاس ولفائف السبائك المشقوقة
- مواصفات ماكينة تغليف لفائف وقضبان الأسلاك الثقيلة
المراجع والمعايير الفنية
- ISO 12100: 2010: سلامة الآلات - المبادئ العامة للتصميم - تقييم المخاطر والحد منها.
- EN 415-10: 2014: سلامة آلات التعبئة والتغليف - الجزء 10: المتطلبات العامة.
- EN 10130:2006: منتجات فولاذية مسطحة منخفضة الكربون مدرفلة على البارد للتشكيل على البارد - شروط التسليم الفنية.
- OSHA 29 CFR 1910.212: المتطلبات العامة لجميع الآلات (حماية نقطة التشغيل ونقل الطاقة).
تمت مراجعة واعتماد الوثائق الهندسية من قبل فريق هندسة التطبيقات العليا.