🛠️ معلومات عن العميل
تتطلب المنشآت التي تعالج كميات كبيرة من بكرات الأسلاك والكابلات عادةً خطوط تغليف تُزيل اختناقات المناولة اليدوية مع الحفاظ على شكل اللفائف المتسق. ومن خلال التحول من محطات التغليف كثيفة العمالة إلى أنظمة آلية متكاملة، يُقلل المصنّعون باستمرار من مساحة الأرضية المطلوبة، ويُوحّدون إجراءات التغيير، ويُواءمون طاقة الإنتاج مع متطلبات الخدمات اللوجستية الحديثة.
تُشغّل مصانع متوسطة الحجم، تُنتج أسلاك البناء وكابلات التحكم ولفائف معدنية صغيرة القطر، عادةً أرضيات تعبئة وتغليف مزودة بمحطات يدوية معزولة متعددة. وتُسجّل بيئات الإنتاج الأساسية عادةً ما بين 60 و80 لفة لكل وردية عمل تحت المناولة اليدوية، مع دورات تغيير تتراوح بين 12 و18 دقيقة بين أقطار الكابلات. وتتعرض هذه المصانع عادةً لما بين 15 و25 مطالبة تعويض عن أضرار النقل سنويًا بسبب عدم اتساق شدّ الحزم وعدم انتظام أبعاد اللفائف. وتستهدف أهداف الإدارة عمومًا إنتاجية تتراوح بين 100 و150 لفة لكل وردية عمل، مع تقليل الاعتماد المباشر على العمالة والقضاء على مخاطر الإصابات الناتجة عن الإجهاد المتكرر. وتتحول الأولوية التشغيلية من السرعة القصوى إلى دقة الأبعاد، وترشيد استهلاك المواد، والتكامل السلس مع ارتفاعات السيور الناقلة الحالية (عادةً ما بين 800 و900 مم) دون الحاجة إلى تعديلات هيكلية في السقف.
🏗️ تحدي
تُنتج عمليات اللف والربط اليدوية بطبيعتها تباينًا في الأبعاد يُؤثر سلبًا على عمليات التكديس اللاحقة، وأمان النقل، وتوافق أنظمة المناولة الآلية. ويواجه المشغلون صعوبة في الحفاظ على شد موحد عبر أقطار الكابلات المختلفة، مما يؤدي إلى حزم غير متماسكة، وعزل تالف، وأوقات دورة غير متوقعة تُعيق سير عمليات الإنتاج المستمرة.
لا يكمن القيد الأساسي في زمن الدورة الخام، بل في التناسق الهندسي. عادةً ما ينتج عن اللف اليدوي اختلافات في القطر الداخلي تتراوح بين ±6 و10 مم، مما يُزعزع استقرار محاذاة الأشرطة اللاحقة ويمنع التكديس الآلي الموثوق. ويزيد الشد اليدوي من تفاقم المشكلة، حيث يتذبذب شد الشريط بين 40 و180 نيوتن تبعًا لإجهاد المشغل، مما يؤدي إلى انزلاق الحزمة أثناء النقل وتضرر سلامة الغلاف الخارجي. وتضيف متطلبات العزل المائي للتصدير خطوات إحكام الانكماش التي لا تستطيع المحطات اليدوية تنفيذها بسرعة خط الإنتاج. يجب على المنشآت التي تعمل ضمن مساحات محدودة (حوالي 15-20 مترًا × 10-12 مترًا) دمج هذه العمليات في سير عمل واحد متواصل. يتمثل المتطلب الهندسي في نظام موحد يقبل أقطار كابلات متغيرة (4-30 مم)، ويحافظ على هندسة لف قابلة للتكرار، ويُلغي الحاجة إلى الرفع أو إعادة التموضع اليدوي الوسيط.
🔗 ذات صلة : استكشف المزيد من الحلول
📈 تصميم الحلول
تجمع خطوط التعبئة والتغليف المتكاملة بين اللف الدقيق، والربط الآلي المشدود، واللحام الحراري في عملية إنتاج واحدة متواصلة. يعتمد هذا التصميم على وحدات تحكم منطقية قابلة للبرمجة لإدارة التعديلات القائمة على الوصفات، مما يضمن أبعادًا قابلة للتكرار للملفات، وربطًا محكمًا، وتغطية متناسقة بالتغليف الحراري دون الحاجة إلى تدخل يدوي بين مراحل المعالجة.
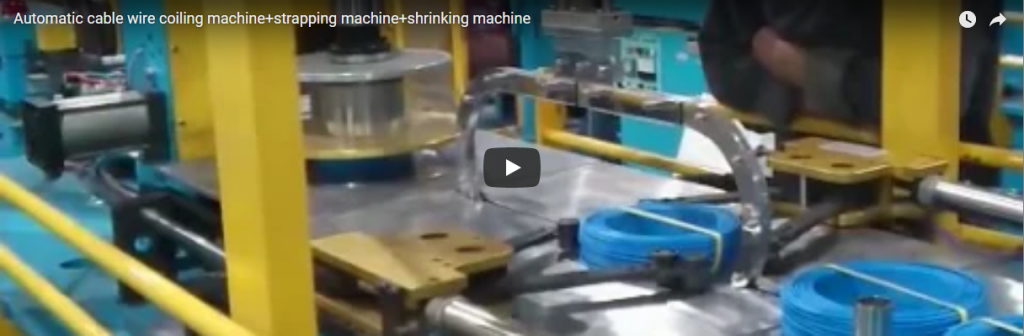
يُدمج هذا الحل الآلي عمليات اللف والربط والتغليف في تصميم خطي بطول يتراوح بين 13 و16 مترًا. تستخدم وحدة اللف آليات تحريك مؤازرة (محركات دقيقة تُعدّل الوضع والشد تلقائيًا) للحفاظ على دقة القطر الداخلي ضمن نطاق ±1.5 مم عبر نطاق الكابلات من 4 إلى 30 مم. يخزن نظام تحكم مركزي (PLC) ما يصل إلى 50 وصفة إنتاج، مما يُتيح عدّ الأطوال رقميًا وإنهاء الدورة تلقائيًا عند القيم المُحددة مسبقًا. تقوم محطة الربط اللاحقة بتطبيق أشرطة البولي بروبيلين (بعرض 12-16 مم) مع شد مُنظم إلكترونيًا (50-250 نيوتن) وتستخدم رأس لحام حراري مُصمم لتحمل أكثر من 80% من قوة كسر الشريط. ينقل ناقل قصير مزود بسلسلة وبكرات اللفائف المُثبتة إلى نفق انكماش حراري (قابل للتعديل من 120 إلى 180 درجة مئوية)، حيث يتم سحب غشاء البولي إيثيلين المُقطع مسبقًا وتغليفه تلقائيًا. لا يتم إجراء أي عمليات رفع يدوية بين المحطات، ويعمل الخط بأكمله على سحب طاقة واحد يتراوح بين 12 و 18 كيلوواط.
| معامل | المواصفات الخاصه | حالة التشغيل |
|---|---|---|
| نطاق قطر الكابل | 4 مم - 30 مم | النحاس والألومنيوم وسبائك الصلب |
| تفاوت القطر الداخلي للملف | ± شنومك مم | تم التحقق من ذلك عند قطر متوسط |
| أقصى وزن للملف | 60 كجم - 90 كجم | يعتمد على كثافة المادة |
| نطاق شد الحزام | 50 نيوتن – 250 نيوتن | قابلة للتعديل لكل وصفة رقمية |
| درجة حرارة نفق الانكماش | 120 درجات مئوية - 180 درجة مئوية | يعمل بالغاز، ويتم تهويته إلى عادم المصنع |
| سرعة الخط (الاسمية) | 3-6 ملف/دقيقة | للملفات التي يتراوح وزنها بين 10 و15 كيلوغرامًا، وطولها بين 8 و12 مترًا |
ملاحظة: تمثل المواصفات نطاقات الصناعة النموذجية. تحقق من المعايير الدقيقة مع مورد المعدات للتحقق من صحتها بما يتناسب مع المنشأة.
🛡️ التنفيذ
يتطلب نشر بنية تحتية للتغليف الآلي عادةً مرحلة تركيب منظمة تمتد من أسبوع إلى أسبوعين، تليها تدريب متخصص للمشغلين على واجهات التحكم المركزية. تحقق المنشآت إنتاجية مستقرة من خلال تشغيل دورات التحقق الأولية بسرعات منخفضة، ثم رفعها تدريجياً إلى الطاقة التصميمية مع مراقبة سلامة الإغلاق والتفاوتات الأبعاد.
يستغرق الضبط الميكانيكي والتكامل الكهربائي عادةً من 4 إلى 6 أيام عمل. يركز التشغيل على مزامنة حركة اللف، وشد الأشرطة، وسرعات ناقل نفق الانكماش. يتلقى المشغلون من 3 إلى 4 ساعات من التدريب العملي الذي يركز على اختيار الوصفات، والتنقل في واجهة المستخدم الرسومية، واستكشاف الأعطال الأساسية وإصلاحها. خلال الأسبوع الأول، يعمل الخط بنسبة 60-70% من سرعة التصميم للتحقق من دقة الأبعاد وتناسق اللحام. بحلول الأسبوع الثاني، يستقر معدل الإنتاج عند أوقات الدورة المستهدفة. عادةً ما يتم ضبط ارتفاع الخط مع آلات التعبئة اللاحقة باستخدام حشوات قاعدة قابلة للتعديل (25-50 مم) أو ناقلات النقل. تشمل جداول الصيانة الوقائية التنظيف الأسبوعي لقضبان اللحام الحراري، وتزييت دليل الحركة، وفحص بكرات تغذية الأشرطة. يشمل دعم المورد عادةً ضمانًا ميكانيكيًا لمدة 12 شهرًا وإمكانية الوصول التشخيصي عن بُعد لتعديلات نظام التحكم.
| تحقق البند | معيار النجاح | فشل / تعديل |
|---|---|---|
| القطر الداخلي للفائف | التباين ≤ ± شنومك مم مقابل الوصفة | اضبط دليل الحركة أو الشد |
| ختم الشريط | لا تآكلوصلة ملساء ملحومة حرارياً | زيادة وقت الانتظار أو درجة الحرارة |
| التصاق غشاء الانكماش | لا فقاعات، تغطية كاملة لللفافة | اضبط درجة حرارة النفق أو سرعة الناقل |
ينبغي توثيق بروتوكول التحقق في الموقع ومراجعته أثناء عمليات التدقيق ربع السنوية للصيانة.
🔗 انظر أيضًا : المعدات ذات الصلة
⚙️ بيانات النتائج
يُحقق التكامل الآلي للتغليف تحسينات ملموسة باستمرار في الإنتاجية، واستخدام المواد، وحماية المنتجات أثناء النقل في بيئات تصنيع مماثلة. ينبغي التعامل مع مؤشرات الأداء كتقديرات نموذجية في هذا القطاع، وليست نتائج مضمونة، إذ تعتمد النتائج الفعلية على خصائص المواد المحددة، وهياكل الورديات، وظروف التشغيل الأساسية.
عادةً ما تشهد المنشآت التي تنتقل من التعبئة اليدوية إلى التعبئة الآلية التحولات التالية في الأداء خلال فترة استقرار مدتها 90 يومًا:
| متري | قبل (يدوي) | بعد (آلي) | تحسين |
|---|---|---|---|
| عدد اللفات لكل وردية | 60-80 | 130-160 | +90-110% |
| معدل الرفض / إعادة العمل | 6–10 ٪ | 1–2 ٪ | -75-85% |
| مطالبات أضرار النقل سنوياً | 15-25 | 2-4 (متوقع) | -80-85% |
| مطلوب عمال على خط التعبئة والتغليف | 4-6 | 1-2 (مشغل واحد + معالج واحد) | -50-65% |
| متوسط وقت التغيير | 12-18 دقيقة | 3-5 دقيقة | -70-75% |
| تكلفة الطاقة لكل 100 ملف | $ $ 25- 32 (EST.) | $ $ 19- 24 (EST.) | -18-25% |
تنويه: جميع المقاييس هي تقديرات نموذجية في هذا القطاع، مستمدة من عمليات نشر خطوط تعبئة وتغليف مماثلة. سيختلف الأداء الفعلي بناءً على مواصفات المواد، وأنماط الورديات، وظروف المنشأة الأساسية. يُرجى التحقق من التوقعات بالرجوع إلى مورد المعدات وبيانات الإنتاج الداخلية.
🛠️ تحليل العائد على الاستثمار
ينبغي أن تتبع حسابات العائد على الاستثمار لأنظمة التعبئة والتغليف الآلية منهجية موحدة تجمع بين تقليل العمالة، والحد من هدر المواد، وتجنب مطالبات التعويض عن الأضرار. ويتعين على المنشآت تعديل هذه التوقعات بناءً على معدلات الأجور المحلية، وأسعار المرافق، وأحجام الإنتاج الفعلية لتحديد جداول زمنية دقيقة لاسترداد التكاليف.
ينبغي أن يستخدم التقييم المالي إطار عمل حسابي منظم بدلاً من افتراضات ثابتة بالدولار:
-
وفورات العمالة: (عدد الموظفين قبل الأتمتة - عدد الموظفين بعد الأتمتة) × الأجر بالساعة الإجمالي × ساعات العمل السنوية
-
تقليل هدر المواد: (نسبة الإفراط في استخدام الأشرطة/الأغلفة يدويًا - نسبة القطع الآلي حسب الطول) × الإنفاق السنوي على المواد
-
تجنب مطالبات الأضرار: (المطالبات اليدوية السنوية × متوسط تكلفة المطالبة) – (المطالبات الآلية السنوية × تكلفة المطالبة)
-
إجمالي المدخرات السنوية: مجموع الفئات الثلاث المذكورة أعلاه
-
فترة استرداد التكلفة: (إجمالي تكلفة التركيب + مصاريف التكامل) ÷ إجمالي الوفورات السنوية
تتراوح التكاليف النموذجية لتركيب هذا النوع من الأنظمة بين 140,000 و190,000 دولار أمريكي، شاملةً السيور الناقلة والتدريب وقطع الغيار الأولية. عند تطبيقها على نظام تشغيل بنظام ورديتين مع حجم كابلات متوسط، تتراوح فترات استرداد التكاليف عادةً بين 10 و16 شهرًا. ينبغي على المنشآت التحقق من أسعار المرافق العامة وتكاليف العمالة المحلية وتعديلات أقساط التأمين قبل الموافقة النهائية على رأس المال.
🏗️ قائمة التحقق من قرار الشراء
يجب على فرق المشتريات التحقق من مواصفات المعدات ومقارنتها بالبنية التحتية الحالية للمنشأة، وقدرة المرافق، ومتطلبات مناولة المواد قبل إبرام اتفاقيات الشراء. وتساهم المراجعة المنهجية للمسافات بين المعدات، ومواصفات الطاقة، وشروط دعم الموردين في منع تأخيرات التكامل، وتضمن موثوقية التشغيل على المدى الطويل.
-
[ ] نوع وحجم اللفة: تأكد من نطاق قطر الكابل (4-30 مم؟) وأقصى وزن للفة (≤90 كجم؟) وفقًا لحدود النظام. اطلب خيارات الإطار المقوى للبكرات الأثقل.
-
[ ] مساحة الأرضية: تحقق من وجود مساحة خالية لا تقل عن 15 مترًا طولًا و3 أمتار عرضًا. تأكد من أن الارتفاع العلوي يتجاوز 2.5 متر لتسهيل الوصول للصيانة.
-
[ ] الوصول إلى المرافق: تأكد من توفر خط الغاز لنفق الانكماش، وطاقة 380 فولت / 3 مراحل للناقلات، وهواء مضغوط 6 بار لمغذيات الأشرطة.
-
[ ] مستوى مهارة المشغل: قيّم جاهزية الفريق لإجراء تغييرات الوصفات باستخدام واجهة المستخدم الرسومية. ضع في اعتبارك 3-4 أيام من التدريب الذي يقدمه المورد إذا كانت الخبرة الداخلية محدودة.
-
[ ] مهلة توريد قطع الغيار: اطلب مجموعة قطع الغيار الموصى بها (قضبان اللحام الحراري، بكرات التوجيه، مستشعرات التقارب). نهدف إلى تسليمها في غضون 14 يومًا كحد أقصى لتجنب توقف العمل.
-
[ ] التكامل مع خط الإنتاج: تأكد من أن آلة رصّ البضائع على المنصات أو آلة تغليفها باللفائف تقبل اللفائف على ارتفاع ناقل يتراوح بين 800 و900 مم. خطط لاستخدام مجموعات حشو أو ناقلات نقل في حالة عدم المحاذاة.
ينبغي التحقق من جميع المواصفات بالرجوع إلى وثائق المورد الرسمية قبل الشراء.
🛡️ ملاحظة بشأن الامتثال : صُممت هذه المعدات لتلبية متطلبات ISO و CE. يُرجى التحقق من الشهادات المحددة مع الشركة المصنعة قبل الشراء.
📈 الأسئلة الشائعة
ينبغي أن تتناول الاستفسارات الفنية المتعلقة بأنظمة التعبئة والتغليف الآلية المرونة التشغيلية، وتوافق المواد، ومتطلبات الصيانة. كما أن التوثيق الواضح لإجراءات تغيير الأنظمة، وتفاوتات سماكة الأغشية، وبروتوكولات الاستجابة للخدمة، يمكّن فرق المشتريات من اتخاذ قرارات مدروسة تتماشى مع أهداف الإنتاج طويلة الأجل.
س: كم من الوقت يستغرق الانتقال من لف أسلاك البناء إلى لف الكابلات المدرعة؟
ج: عادةً ما يستغرق استرجاع الوصفة من دقيقة إلى دقيقتين. إذا تغير قطر الكابل بشكل ملحوظ (مثلاً، من 6 مم إلى 20 مم)، يجب تعديل بكرات التوجيه وإعدادات الشد، مما يضيف من دقيقتين إلى ثلاث دقائق. يستغرق التغيير الإجمالي في المتوسط من 3 إلى 5 دقائق وفقًا للممارسات القياسية.
س: هل يمكن لمحطة التغليف التعامل مع الأشرطة المعدنية بدلاً من أشرطة البولي بروبيلين؟
ج: يستخدم التكوين القياسي مادة البولي بروبيلين. أما الأشرطة الفولاذية أو المعدنية فتتطلب رأس إحكام غلق وآلية تغذية مختلفة. عادةً ما يقدم الموردون مجموعات تحويل؛ لذا يُرجى التحقق من التوافق ومدة التسليم قبل الطلب.
س: هل يعمل نفق الانكماش مع أكياس البولي إيثيلين ذات السماكات المختلفة؟
ج: نعم. يتميز النفق بسيور ناقلة متغيرة السرعة ونظام تحكم قابل للتعديل في درجة الحرارة (120-180 درجة مئوية). يتراوح سمك غشاء البولي إيثيلين القياسي بين 50 و120 ميكرومتر. تتطلب الأغشية الأكثر سمكًا سرعات سير أبطأ أو درجات حرارة أعلى؛ لذا يُنصح بإجراء تجربة تشغيلية على 3 لفات قبل بدء الإنتاج الكامل.
س: ما هي مدة الضمان وتغطية الخدمة؟
ج: عادةً ما تتمتع المكونات الميكانيكية بضمان لمدة 12 شهرًا. وتُعدّ خدمات التشخيص عن بُعد لوحدات التحكم المنطقية القابلة للبرمجة (PLC) وخطوط الدعم الفني المتاحة على مدار الساعة من الخدمات القياسية. ويتم إرسال فنيين إلى الموقع عادةً خلال 48 ساعة للمناطق الصناعية الرئيسية. يُرجى التأكد من اتفاقيات الخدمة الإقليمية مع المورّد.
س: هل من الممكن إضافة طابعة لوضع الملصقات بعد التغليف بالبلاستيك الحراري؟
ج: يمكن تركيب أجهزة وضع الملصقات المدمجة بعد النفق، مما يتطلب حوالي متر واحد من طول الخط الإضافي. يمكن برمجة نظام التحكم لتشغيل الطباعة من طابعة حرارية متصلة. يجب التحقق من تكاليف التكامل ومتطلبات برمجة وحدة التحكم المنطقية القابلة للبرمجة (PLC) مع الشركة المصنعة للمعدات.
جميع الردود الفنية تعكس التكوينات الصناعية النموذجية. تحقق من الإمكانيات الدقيقة مع مورد المعدات الذي اخترته.