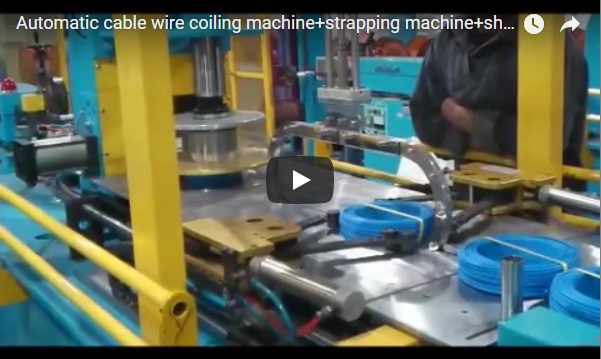
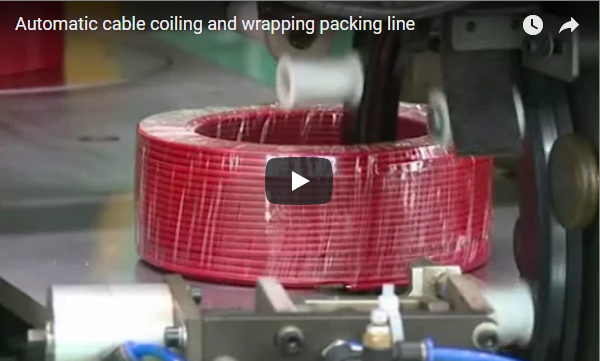
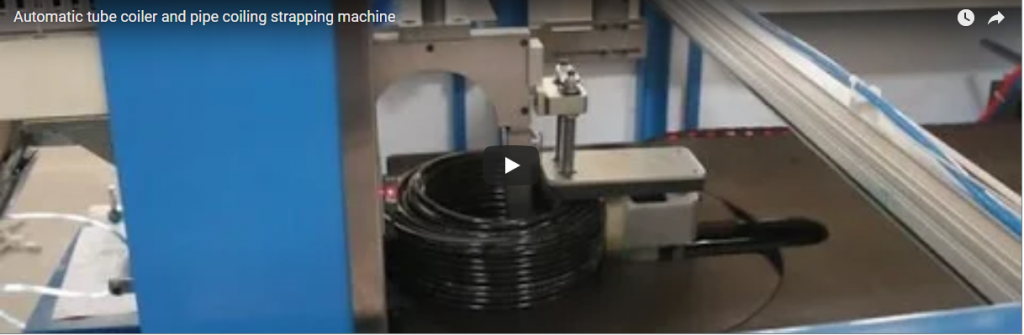
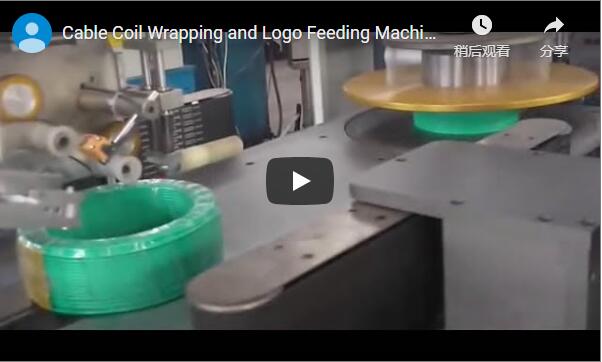
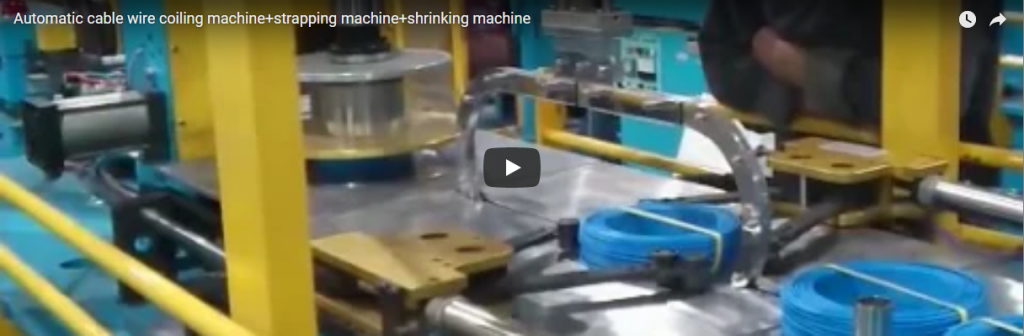
ملخص تنفيذي: يتطلب منع ارتخاء لفائف التخزين، وانبعاج الغلاف، واختناقات خطوط الإنتاج، شدًا دقيقًا وقوة وصلات قابلة للتكرار. تقوم آلة ربط الكابلات الأوتوماتيكية بتطبيق شريط من مادة PET أو PP بشد محدد، يتراوح عادةً بين 15 و70 كجم، في دورات تتراوح مدتها بين 15 و30 ثانية لكل لفة، لتحل محل الربط اليدوي المتغير بدورات قابلة للتكرار تُدار بواسطة وحدة تحكم منطقية قابلة للبرمجة (PLC). يقوم رأس الآلة بلف الشريط حول اللفة، وشده، وإغلاق أطرافه، ثم قطعه. يغطي هذا الدليل الدورة ونقاط الاختيار.
جدول المحتويات
- ماذا تفعل الآلة
- كيف تسير دورة الربط
- مادة الحزام وعرضه
- الشد والإحكام
- سعة أبعاد الملف
- نطاق المواصفات النموذجي
- قائمة التحقق لاختيار الآلة
- أساسيات التشغيل والسلامة
- أساسيات الصيانة
- أسئلة وأجوبة هندسية
- الخطوة التالية
- القراءة ذات الصلة
- المصادر والمعايير
ماذا تفعل الآلة
تقوم آلة ربط الكابلات الأوتوماتيكية بتأمين لفائف الكابلات والأسلاك بشريط بلاستيكي قبل تغليفها بالانكماش الحراري أو وضعها على منصات نقالة أو تخزينها. وهي نفس الخطوة التي تُغذي خط لف الكابلات وربطها وتغليفها بالانكماش الحراري . الدورة مؤتمتة بالكامل، بحيث يتم ربط كل لفة بنفس موضع الشريط والشد والإحكام، دون تدخل المشغل في أدوات الربط.
هذا التناسق هو ما يميز عملية التغليف الآلية عن التغليف اليدوي. فاللفائف الملفوفة يدويًا تختلف في شدها من رباط لآخر، مما يؤدي إلى ارتخاء اللفائف أثناء التخزين أو تفككها أثناء النقل. أما الآلة فتزيل هذا التفاوت من مرحلة التغليف.
كيف تسير دورة الربط
تصل اللفة إلى محطة التغليف، حيث يتم وضعها بواسطة ناقل التغذية ويتم تأكيدها بواسطة أجهزة الاستشعار. ثم يقوم رأس التغليف بتمرير الشريط حول محيط اللفة عبر مساره المقوس.
تقوم آلية الشد بربط الشريط بقوة محددة مسبقًا، ثم يتم وصل الأطراف المتداخلة، ويُقطع الشريط بدقة بالقرب من مكان الختم. تُنقل اللفة المربوطة من المحطة إلى وحدة الإخراج، لتكون جاهزة للتغليف الحراري أو التعبئة على منصات نقالة.
تتم إدارة الدورة بأكملها بواسطة وحدة تحكم منطقية قابلة للبرمجة (PLC)، لذلك يتم ضبط الشد وعدد الأشرطة والتوقيت كمعلمات وتتكرر بشكل متطابق لكل لفة.
مادة الحزام وعرضه
تهيمن مادتان على تغليف الكابلات. مادة البولي إيثيلين تيريفثالات (PET) تحافظ على شدها بشكل أفضل وتتحمل حمولة أكبر، مما يجعلها مناسبة للملفات الأثقل والتخزين لفترات أطول. أما مادة البولي بروبيلين (PP) فهي الخيار الأخف وزنًا للاستخدام اليومي حيث لا يُعد الحفاظ على الشد أمرًا بالغ الأهمية.
تتراوح عروض الأشرطة الشائعة بين 9 و19 مم، ويُحدد سمكها بناءً على قوة التحمل المطلوبة. بالنسبة للأحمال الثقيلة، يُعدّ البولي إيثيلين تيريفثالات (PET) الخيار الأمثل؛ ويتم تحديد العرض والنوع بناءً على وزن اللفة لكل مشروع.
الشد والإحكام
يُعدّ الشد هو العامل الحاسم في بقاء الملفّ ثابتًا أو تلفه. فإذا كان الشد منخفضًا جدًا، ينزلق الشريط على غلاف الكابل؛ وإذا كان مرتفعًا جدًا، يضغط الشريط على الغلاف ويشوه الملفّ.
يتم ربط أطراف الشريط بإحدى طريقتين: اللحام الحراري الذي يصهر الأطراف معًا، واللحام الاحتكاكي الذي يهز المادة لدمجها؛ وعادةً ما يوفر اللحام الاحتكاكي قوة ربط أعلى مع أشرطة البولي إيثيلين تيريفثالات (PET). يتم التحكم في كلتا الطريقتين بواسطة الآلة، لذا فإن قوة اللحام لا تعتمد على المشغل.
سعة أبعاد الملف
يجب أن يتناسب الملف مع الآلة من ثلاثة جوانب: القطر الخارجي، والقطر الداخلي، والعرض. لا يمكن ربط الملف الذي يتجاوز حدود المحطة في تمريرة واحدة، وقد يحتاج الملف ذو القطر الداخلي الكبير جدًا إلى تعديل قوس الربط.
يتم تحديد هذه الحدود لكل مشروع على حدة بناءً على أحجام اللفائف، كما هو الحال في آلات تغليف لفائف الكابلات وآلات تغليف الأسلاك . من المفيد التخطيط لهامش أمان: فنطاق أبعاد أوسع قليلاً أو دورة أسرع يحافظ على قابلية استخدام خط الإنتاج مع نمو الإنتاج.
نطاق المواصفات النموذجي
القيم المذكورة أدناه هي التكوين النموذجي المنشور لهذه الآلة. تأكد من مطابقة الأرقام الدقيقة مع نطاق اللفائف الخاص بك لكل مشروع.
| العناصر | المواصفات الخاصه |
|---|---|
| مادة حزام | PET أو PP |
| عرض السوار | 9 19 لملم |
| دورة الزمن | من 15 إلى 30 ثانية لكل لفة |
| نطاق التوتر | 15 إلى 70 كجم |
| تطبيق الحزام | شريط واحد أو عدة أشرطة لكل لفة |
| السيطرة | PLC مع HMI |
| شبكات | بروفينت، إيثرنت/آي بي وما شابهها |
| ختم | اللحام الحراري أو اللحام الاحتكاكي |
قائمة التحقق لاختيار الآلة
يرجى مراجعة هذه النقاط قبل طلب عرض سعر، وسنقوم بتأكيد باقي التفاصيل بناءً على خط الكابل الخاص بك لكل مشروع.
| العناصر | ما يجب تأكيده لكل مشروع |
|---|---|
| ملف | نطاقات القطر الخارجي والقطر الداخلي والعرض |
| حزام | المواد والعرض وقوة الوصلة المطلوبة |
| حمل | وزن الملف وهدف الشد المتبقي |
| دورة | عدد اللفات في الساعة وعدد الأشرطة لكل لفة |
| الناتج | يتم ربط اللفائف بنفق الانكماش أو آلة التعبئة على المنصات |
| السيطرة | علامة تجارية لوحدات التحكم المنطقية القابلة للبرمجة (PLC) وشبكة أتمتة |
| الإرتفاع | نطاق الأحجام المستقبلية وأهداف الدورة |
تُساعد آلة التغليف المستقلة، لكن الزيادة في الإنتاجية تتحقق عند دمجها في خط الإنتاج. ينقل ناقل التغذية اللفائف مباشرةً من آلة اللف، بينما يُسلّم ناقل الإخراج اللفائف المُغلّفة إلى نفق الانكماش الحراري أو آلة التجميع على المنصات، كما هو الحال في خط إعادة لف لفائف الكابلات وتغليفها وتغليفها بالانكماش الحراري . أما من ناحية التحكم، فيتصل جهاز التحكم المنطقي القابل للبرمجة (PLC) بشبكة المصنع عبر بروتوكول Profinet أو Ethernet/IP.
أساسيات التشغيل والسلامة
ابدأ بالحزام. قم بتحميل درجة وعرض الحزام الصحيحين، وتأكد من أن القوس يتطابق مع قطر الملف، واضبط الشد وعدد الأحزمة للوصفة على واجهة المستخدم الرسومية.
تقوم هذه الدورة بوضع الملف، وخفض المثبت، وتشغيل آلية الشريط، وإخراج الملف المربوط تلقائيًا، لذا يجب على المشغلين الابتعاد عن منطقة الربط أثناء حركتها. اتبع إجراءات القفل قبل تنظيف بقايا الشريط أو ضبط آلية الشد، وأبقِ يديك بعيدًا عن وحدة تغذية الشريط أثناء تشغيل رأس الجهاز.
أساسيات الصيانة
قم بإجراء الفحوصات اليومية قبل بدء الوردية الأولى. تأكد من خلو مسار الحزام من الشوائب، وعدم وجود أي انحشار في الأختام، وأن وحدة الشد تعود إلى الصفر بين الدورات.
حافظ على نظافة مسار توجيه الشريط، وأدلة التثبيت، وبكرات الإخراج، وقم بتزييتها بشكل خفيف وفقًا للدليل. انتبه لتراكم بقايا الشريط في محطة القطع واللحام، وتحقق من اللحامات بصريًا على اللفة الأولى من كل دفعة قبل تشغيل الدفعة كاملة.
أسئلة وأجوبة هندسية
س: ما هي مادة الشريط التي تستخدمها الآلة؟ ج: شريط PET أو PP هو المعيار، بعرض يتراوح من 9 إلى 19 مم، ويتم تحديد الدرجة بناءً على وزن اللفة لكل مشروع.
س: ما هي سرعة لفة واحدة من الشريط؟ ج: تتراوح الدورة النموذجية المنشورة من 15 إلى 30 ثانية لكل لفة، وذلك حسب حجم اللفة وعدد الأشرطة.
س: كيف يتم ضبط شد الحزام؟ ج: يتم شد آلية الشد إلى قوة محددة مسبقًا، عادةً ما تكون ضمن نطاق 15 إلى 70 كجم، مبرمجة على وحدة التحكم المنطقية القابلة للبرمجة (PLC).
س: كيف يتم ربط أطراف الشريط؟ ج: عن طريق اللحام الحراري أو اللحام الاحتكاكي، وكلاهما يتم التحكم فيه بواسطة الآلة للحصول على ختم قابل للتكرار؛ عادةً ما توفر اللحامات الاحتكاكية قوة وصلة أعلى مع مادة البولي إيثيلين تيريفثالات (PET).
س: ما هي مخاطر ضبط الشد غير الصحيح؟ ج: الشد المنخفض جدًا يسمح للحزام بالانزلاق على طول غلاف الكابل، بينما الشد المرتفع جدًا يشوه الملف ويضغط على الغلاف.
س: ما هي طريقة اللحام التي تعطي وصلات أقوى مع مادة البولي إيثيلين تيريفثالات (PET)؟ ج: يوفر اللحام الاحتكاكي عادةً قوة وصلات أعلى من اللحام الحراري عند استخدام أشرطة البولي إيثيلين تيريفثالات (PET).
س: هل يمكن للآلة وضع أكثر من شريط واحد لكل لفة؟ ج: نعم. الأشرطة المفردة مناسبة لللفائف الصغيرة والخفيفة، بينما يتم ضبط الأشرطة الشعاعية المتعددة لللفائف الأكبر حجمًا أو الطرود المعرضة للتحرك أثناء النقل؛ ويتم تحديد العدد لكل مشروع ويتم حفظه في الوصفة.
س: هل تتصل الآلة بشبكة المصنع؟ ج: تتكامل وحدة التحكم المنطقية القابلة للبرمجة (PLC) الخاصة بآلة التغليف مع شبكات أتمتة المصانع مثل Profinet و Ethernet/IP للحصول على الوصفات والتشخيصات.
الخطوة التالية
- أرسل لنا بريدًا إلكترونيًا على info@fhopepack.com مع ذكر أحجام الملفات، والحزام، والهدف من الدورة.
- نرسل رسمًا تخطيطيًا واقتراحًا تفصيليًا خلال 48 ساعة.
- نقوم بترتيب مسح للموقع للتأكد من شبكة التغذية والإخراج والتحكم قبل التثبيت.
القراءة ذات الصلة
- آلة ربط الصفائح الفولاذية
- آلة تغليف خراطيم لتغليف لفائف الصلب
- آلة تغليف باللفائف واللفائف المطاطية
- تغطية مدارية أفقية تلقائية لتغطية كاملة بتمريرة واحدة
- خطوط إنتاج آلات التعبئة والتغليف من FHOPE
المصادر والمعايير
- ISO 12100:2010 - سلامة الآلات. المبادئ العامة للتصميم وتقييم المخاطر والحد منها
- EN 415-10:2014 — سلامة آلات التعبئة والتغليف. المتطلبات العامة
- EN ISO 13849-1:2023 — سلامة الآلات. الأجزاء المتعلقة بالسلامة في أنظمة التحكم
- فيديو توضيحي لآلة ربط الكابلات الأوتوماتيكية من FHOPE، على يوتيوب.
آخر مراجعة: 2026-10-09