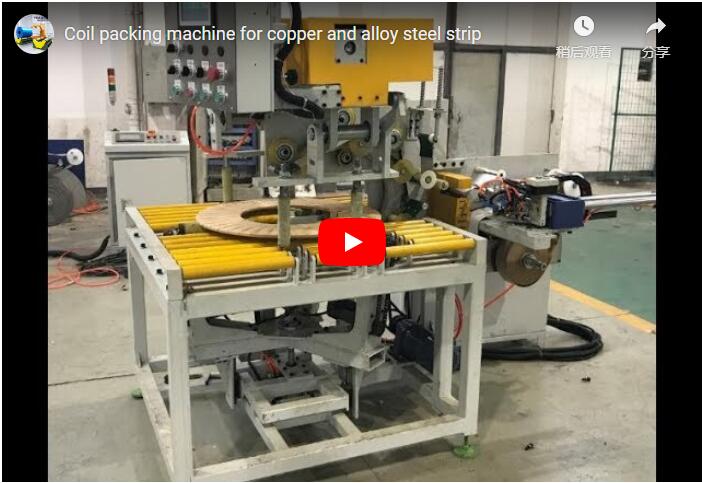
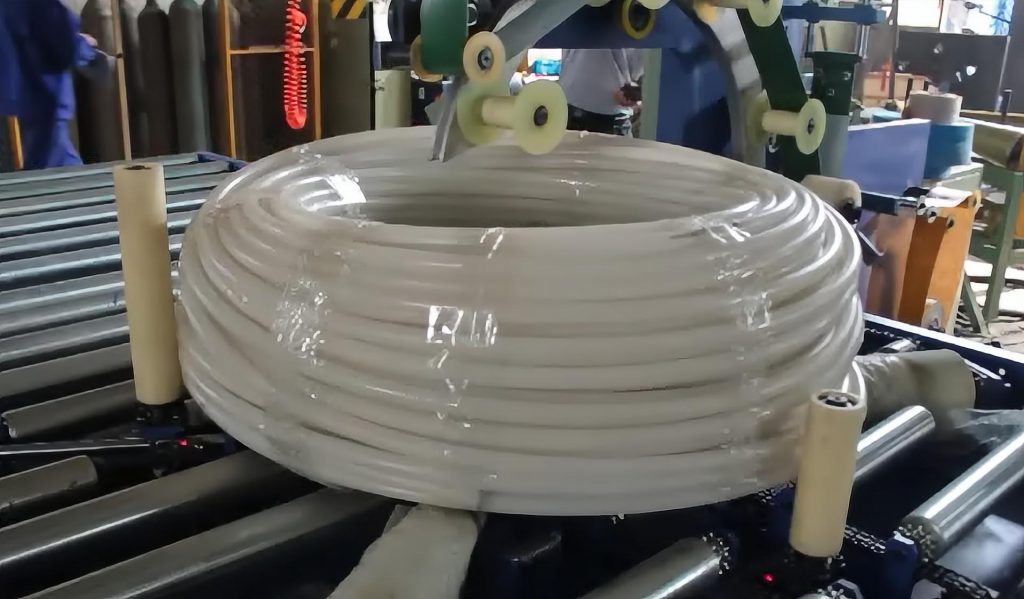
ملخص تنفيذي: تتعرض لفائف المعادن اللامعة للخدوش بسهولة، لذا فإن طبقة واحدة من الغلاف البلاستيكي غالبًا ما تكون غير كافية للنقل لمسافات طويلة. يقوم خط الإنتاج الموضح في هذا الفيديو بقلب كل لفة بشكل مسطح، ثم تغليفها بغلاف بلاستيكي مطاطي على مرحلتين، وتكديس اللفائف المغلفة على منصات نقالة. يتم تحديد غلاف الغلاف البلاستيكي بناءً على القطر الخارجي للفة ونسبة التداخل في كل مرحلة . نضبط كليهما لكل مشروع على حدة.
جدول المحتويات
- ما يظهر الفيديو
- كيف يعمل خط الإنتاج ذو المرحلتين
- حساب طبقة الفيلم والتداخل
- تكديس الملفات الملفوفة
- الضوابط والسلامة
- قائمة التحقق من الاختيارات لخط لف وتكديس الملفات
- أسئلة وأجوبة هندسية
- الخطوة التالية
- القراءة ذات الصلة
- مصادر
ما يظهر الفيديو
تُوضع اللفائف على محاور أفقية في محطة المناولة خلف الحواجز الصفراء. يقوم ناقل بكرات مائل بإمالة اللفيفة لأعلى ووضعها بشكل مسطح على منصة دوارة على خط البكرات الصفراء، وتتحرك مجموعة أذرع علوية فوقها.
في المرة الأولى، يُلف غلاف بلاستيكي شفاف حول اللفة الدوارة. ثم تنزل وحدة التغليف مرة أخرى في المرة الثانية. تنتقل اللفة المغلفة إلى قسم مزود ببكرات فضية، حيث يرفعها ذراع علوي فوق كومة من اللفات المغلفة الموضوعة على منصة خشبية.
كيف يعمل خط الإنتاج ذو المرحلتين
| خطوة | ما يحدث |
|---|---|
| حمل | تنتظر الملفات على المغازل في محطة المناولة |
| استلقي بشكل مسطح | يقوم الناقل المائل بتدوير اللفة على المنصة |
| اللفة الأولى | يلتف الفيلم حول الملف أثناء دورانه |
| اللفة الثانية | تنزل الوحدة مرة أخرى للقيام بجولة ثانية |
| كومة | يقوم ذراع علوي بوضع اللفائف على كومة المنصات |
تؤدي عملية تمرير ثانية إلى مضاعفة غطاء الفيلم بينما يبقى الملف على نفس المنصة.
حساب طبقة الفيلم والتداخل
نحسب عدد مرات المرور عند نقطة التقاطع، حيث يكون التداخل في أدنى مستوياته. مثال توضيحي:
| العناصر | بعد التخفيض |
|---|---|
| القطر الخارجي للملف (توضيحي) | سماكة 1,000 ملم |
| المحيط، π × 1,000 | حول 3,142 مم |
| عرض الفيلم (توضيحي) | سماكة 100 ملم |
| تقدم لكل تمريرة بتداخل 50% | سماكة 50 ملم |
| عدد التذاكر لكل مرحلة، 3,142 ÷ 50 | حول 63 |
| طبقات عند القطر الخارجي، مرحلتان × 2 | 4 |
عند تداخل بنسبة 50%، تضع كل مرحلة طبقتين، لذا فإن المرحلة الثانية تضاعف الغطاء.
تكديس الملفات الملفوفة
| العناصر | بعد التخفيض |
|---|---|
| عرض اللفة (توضيحي) | سماكة 400 ملم |
| عدد اللفات في كل مجموعة (توضيحي) | 3 |
| ارتفاع الرصة، 3 × 400 | سماكة 1,200 ملم |
نحدد ارتفاع التكديس بناءً على حدود الرافعة الشوكية والرفوف والشاحنات. بالنسبة لللفائف الأثقل، راجع دليلنا حول أنظمة التغليف المطاطي والتكديس السفلي.
الضوابط والسلامة
تدور المنصة، وتنزل وحدات التغليف، ويتحرك ذراع التكديس فوق خط الإنتاج. يُرجى إبقاء الأشخاص خارج الحواجز الصفراء أثناء سير خط الإنتاج، ولا يُسمح بالدخول إلا بعد توقفه.
تختلف المعايير المطبقة باختلاف السوق المستهدف. ففي أسواق الاتحاد الأوروبي، يحدد معيار ISO 12100 طريقة تقييم المخاطر، بينما يحدد معيار EN 415-10 المتطلبات العامة لآلات التعبئة والتغليف.
قائمة التحقق من الاختيارات لخط لف وتكديس الملفات
- نطاق القطر الخارجي والقطر الداخلي والعرض والوزن للملف.
- مادة اللفائف والتشطيب السطحي.
- طبقات الفيلم اللازمة لنقلها.
- عدد اللفات في الساعة.
- ارتفاع الرصة وحجم المنصة.
- مساحة الأرضية وتخطيط الخطوط.
أسئلة وأجوبة هندسية
س: لماذا يتم التغليف على مرحلتين؟ ج: كل مرحلة تضع طبقتين بتداخل 50%، لذا فإن المرحلتين تعطيان 4 طبقات عند القطر الخارجي دون إبطاء الخط.
س: أين يتم حساب التداخل على الملف؟ ج: عند القطر الخارجي، حيث يكون تداخل الفيلم في أدنى مستوياته.
س: كم عدد مرات المرور التي يحتاجها الملف؟ ج: حوالي 63 مرة لكل مرحلة لملف قطره الخارجي 1,000 مم مع فيلم سمكه 100 مم بتداخل 50% في مثالنا.
س: كيف يتم تحويل اللفائف إلى شكل مسطح؟ ج: يقوم ناقل بكرات مائل بوضع كل لفة على المنصة الدوارة.
س: ما هو ارتفاع الرصة؟ ج: نحدد ذلك بناءً على حدود الرافعة الشوكية والرف والشاحنة؛ 1,200 مم لثلاث لفائف بعرض 400 مم في مثالنا.
س: هل خط الإنتاج محمي؟ ج: نعم. تحيط حواجز صفراء بمناطق المناولة والتغليف.
الخطوة التالية
نقوم بتخطيط خط لف وتكديس اللفائف الخاص بك في ثلاث خطوات:
- أرسل رسم التخطيط الخاص بك مع تحديد أحجام الملفات والتشطيبات والإخراج إلى info@fhopepack.com.
- استلم عرضًا خلال 48 ساعة، مع مخطط طبقات الفيلم.
- احجز معاينة للموقع للتحقق من ترتيب التكديس وتخطيط المنصات.
القراءة ذات الصلة
- خط تعبئة الملفات الأوتوماتيكي
- فيديو: آلة تغليف لفائف الصلب والنحاس لتغليف الأفلام الشفافة
- فيديو: خط تعبئة لفائف مشقوقة لمراكز الخدمة
مصادر
- محتوى السطر: فريق هندسة FHOPE، 2026-10-04
- أمثلة على الأفلام والأكوام: أمثلتنا العملية، القيم التوضيحية
- الآلة أثناء العمل: شاهد الفيديو الخاص بنا على يوتيوب
- نطاق المعايير: ISO 12100: 2010, إن شنومكس-شنومكس: شنومكس
آخر مراجعة: 2026-10-04