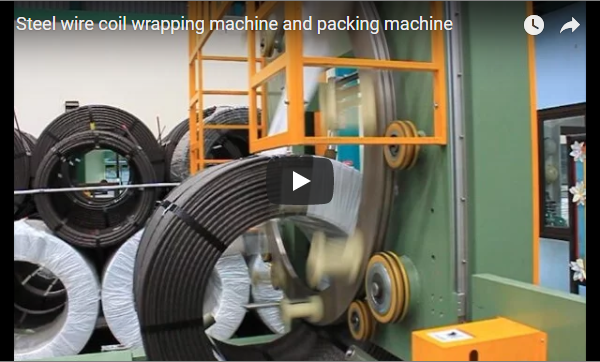
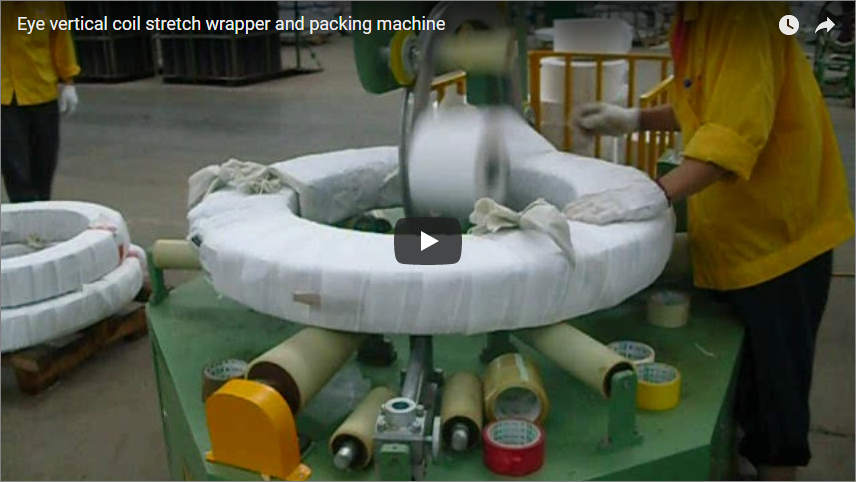
ملخص تنفيذي: تقوم آلات تغليف الخراطيم واللفائف الفولاذية بتغليف المنتجات ذات الشكل الحلقي لحماية لفائف الأسلاك والقضبان والأنابيب أثناء التخزين والنقل. يُثبّت المنتج على الآلة، ويُغلّف محيطه الخارجي بشدٍّ مضبوط وتغطية متعددة الطبقات. تتحكم وحدة تحكم منطقية قابلة للبرمجة (PLC) ولوحة لمس في الشدّ وعدد الطبقات والتداخل. يغطي هذا الدليل دورة التغليف والمكونات الرئيسية وأساسيات الاختيار والسلامة.
جدول المحتويات
- ما الذي تقوم به آلات تغليف الملفات؟
- كيف تسير دورة التغليف
- ما هي المنتجات التي تقوم هذه الآلات بتغليفها؟
- المكونات الرئيسية
- نطاق المواصفات النموذجي
- مستويات الأتمتة والتحكم بواسطة وحدة التحكم المنطقية القابلة للبرمجة (PLC)
- قائمة التحقق لاختيار الآلة
- أساسيات التشغيل والسلامة
- أساسيات الصيانة
- أسئلة وأجوبة هندسية
- الخطوة التالية
- القراءة ذات الصلة
- المصادر والمعايير
ما الذي تقوم به آلات تغليف الملفات؟
تقوم آلة تغليف اللفائف بتطبيق طبقة واقية من الفيلم حول محيط المنتجات الدائرية أو الحلقية الشكل. تمسك الآلة المنتج، وتديره على دعامة، ثم تمرر الفيلم على سطحه الخارجي حتى يتم تغطية محيطه بالكامل بالعدد المحدد من الطبقات. والنتيجة هي غلاف مشدود ومتساوٍ يحافظ على المنتجات الملفوفة نظيفة وجافة ومستقرة أثناء التخزين والنقل البري أو البحري.
نصمم هذه الآلات خصيصًا لخطوات التعبئة والتغليف التي يقوم بها مشغلو آلات تعبئة لفائف الأسلاك، ولفائف الصلب، والأنابيب يوميًا، وتشمل لفائف الصلب، والأسلاك، والقضبان، والخراطيم المطاطية، والأنابيب البلاستيكية. ولأن اللفائف دائرية الشكل، نادرًا ما ينتج عن التغليف اليدوي شدًّا متساويًا، كما أن اللفات الخارجية ترتخي أثناء المناولة. أما الآلة، فتُطبّق نفس الشد والتغطية على كل قطعة، مما يُزيل هذا التباين.
كيف تسير دورة التغليف
تتبع الدورة تسلسلاً واضحاً. يضع المشغل المنتج الملفوف على الدعامة الدوارة ويقوم بمحاذاته يدوياً. تقوم الآلة بتثبيت المنتج أو حضنه لمنعه من التحرك، ثم يبتعد المشغل عن منطقة التغليف.
عند بدء الدورة، يقوم الدعامة بتدوير المنتج بينما ينفك الفيلم من البكرة ويتم توجيهه عبر السطح بواسطة بكرات. هذا هو التغليف المحيطي: يمتد الفيلم على المحيط الخارجي وسطح البكرة، ولا يمر عبر فتحة البكرة.
يتبع دليل الفيلم الحافة الخارجية، حيث يتم وضع طبقة فوق طبقة مع شد متحكم فيه، وفي النهاية يتم ضغط ذيل الفيلم وإغلاقه على الغلاف السابق بحيث تبقى النهاية محكمة.
عند الوصول إلى عدد اللفات المحدد، تتوقف الآلة، ويقوم المشغل بإزالة المنتج المغلف لتخزينه أو نقله إلى خط الإنتاج التالي. في العديد من المنشآت، يقوم المشغل بتحميل وتفريغ المنتجات يدويًا بينما تتولى الآلة عملية التغليف، مما يحافظ على تكلفة الاستثمار ومساحة العمل معقولة.
ما هي المنتجات التي تقوم هذه الآلات بتغليفها؟
ينطبق مبدأ التدوير نفسه على مجموعة من المنتجات الدائرية. تُعد لفائف الأسلاك والقضبان الفولاذية، المسحوبة في المصنع والمثبتة على شكل حلقات، مثالًا كلاسيكيًا على ذلك، نظرًا لحوافها الحادة وعدم وجود سطح مستوٍ في قطرها الخارجي لتسهيل لفها يدويًا. وينطبق النمط نفسه على شرائط الفولاذ الملفوفة ولفائف الفولاذ الرقيقة من خطوط الإنتاج.
فيما يخص الخراطيم، تُلفّ الخراطيم المطاطية الملفوفة وأنابيب PVC والأنابيب المرنة قصيرة الطول بنفس الطريقة بعد لفّها على حلقة مضغوطة. وهذا يتطابق مع آلة لفّ الخراطيم وخطوط تعبئة لفائف الأنابيب . بالنسبة لهذه المنتجات، فإن الهدف من الحماية هو الغبار والتلف أثناء النقل وليس التآكل، ولكن حركة اللفّ متطابقة.
نتأكد من توافق قطر الملف وعرضه ونطاق وزنه مع شكل المنتج المحدد وتصميم خط الإنتاج لكل مشروع. إذا كان القطر الخارجي أصغر أو أكبر بكثير من النماذج المزودة بالكاميرا، يتم تعديل حجم الجهاز وفقًا لذلك بدلاً من توسيعه.
المكونات الرئيسية
تتكون الآلات من دعامة منتج دوارة، ووحدة تزويد بالفيلم، ونظام توجيه، ومحطة شد وختم، ولوحة تحكم.
يدعم الحامل الدوار لفة الفيلم ويديرها خلال دورة التغليف. تُحمل لفة الفيلم على حامل فك اللفة، وتقوم بكرات التوجيه بسحب الفيلم من اللفة إلى سطح المنتج. تحافظ محطة الشد على شد الفيلم لضمان استواء كل طبقة؛ في الآلات المزودة بنظام طاقة، يتم ضبط الشد من لوحة التحكم بدلاً من الضبط اليدوي.
تقوم محطة التغليف والضغط بتثبيت طرف الفيلم النهائي على السطح المغلف. تحتوي اللوحة على وحدة تحكم منطقية قابلة للبرمجة (PLC) وشاشة لمس حيث يقوم المشغل بضبط عدد اللفات والتداخل والشد. يفصل سياج أمان منطقة العمل عن المشغل والمنتج الدوار.
نطاق المواصفات النموذجي
القيم المذكورة أدناه هي نطاقات نموذجية للتقييم بناءً على ما يناسب هذه الفئة من الأحجام، وليست مواصفات ثابتة. يرجى التأكد من كل نقطة وفقًا لتنسيق اللفائف والخطوط الخاصة بكل مشروع.
| العناصر | النطاق النموذجي (للتقييم) |
|---|---|
| القطر الخارجي للفائف | تم ضبطها وفقًا لنطاق القطر الخارجي/القطر الداخلي المحدد لكل مشروع |
| عرض الفيلم | 200-300 مم، بما يتناسب مع لفة الفيلم |
| طبقات التغليف | قم بضبطه من اللوحة، وكرر ذلك لنفس المنتج. |
| السيطرة على التوتر | شد مسبق مدعوم، مضبوط لكل منتج |
| ختم ذيل الفيلم | اضغط وأغلق عند نهاية الدورة |
| مزود الطاقة | يتم تكوينها لكل مشروع |
| السيطرة | إعدادات وحدة التحكم المنطقية القابلة للبرمجة (PLC) ولوحة اللمس، وعدد اللفات والتداخل |
| المعايير والواجهات | ISO 12100، EN 415-10، EN ISO 13849-1، إشارة PLC |
يتم التحقق من سرعة التغليف، والحد الأقصى لوزن اللفة، والإنتاجية باللفات في الساعة مقابل مزيج المنتجات والخط لكل مشروع.
مستويات الأتمتة والتحكم بواسطة وحدة التحكم المنطقية القابلة للبرمجة (PLC)
آلات تغليف اللفائف في هذه الفئة شبه أوتوماتيكية: يقوم المشغل بتحميل وتفريغ اللفائف، وبدء الدورة، وإزالة اللفائف الجاهزة، بينما تقوم الآلة بالتغليف تلقائيًا. هذا الفصل بين العمليتين يحافظ على صغر حجم الآلة وإمكانية تكرار الدورة دون الحاجة إلى تركيب ناقل كبير.
تُدار أنظمة التحكم بواسطة وحدة تحكم منطقية قابلة للبرمجة (PLC) مزودة بلوحة لمس. يقوم المشغل بتخزين عدد اللفات، والتداخل، والشد لكل منتج، ويستدعي البرنامج عند تكرار نفس التنسيق. يقوم نظام الشد المسبق الآلي بضبط شد الفيلم من اللوحة بدلاً من الضبط اليدوي، ويتم تحديد زمن الدورة بناءً على حجم المنتج وعدد اللفات المُحدد.
تُظهر شاشة التشخيص حالة الجهاز، مما يُسهّل اكتشاف أي عطل في دورة التشغيل أو انقطاع في الغشاء بسرعة. أما في المواقع ذات الإنتاجية العالية، فيمكن تجهيز الجهاز للتكامل مع خط الإنتاج، حيث يتم تغذية المنتج ونقله بواسطة سير ناقل، مع بدء دورة التشغيل تلقائيًا.
تتمثل الفوائد الرئيسية في الاتساق والحماية وتوفير الجهد. إذ تُطبّق الآلة نفس الشد وعدد الطبقات على كل لفة، وبالتالي لا تعتمد الحماية على الشخص الذي يقوم بالتغليف. تبقى اللفات الخارجية مشدودة أثناء نقلها بواسطة الرافعة الشوكية، وتكديسها، ونقلها، مما يحمي سطح اللفة من الخدوش والمنتج من الغبار والرطوبة.
كما أن التغليف الآلي ينقل المشغل خارج منطقة التغليف أثناء الدورة ويزيل معظم الجهد المبذول في وضع الفيلم يدويًا.
قائمة التحقق لاختيار الآلة
يرجى مراجعة هذه النقاط قبل طلب عرض سعر، وسنقوم بتأكيد باقي التفاصيل بناءً على عملياتك لكل مشروع.
بالنسبة للملفات الفولاذية التي تتعرض للشحن البحري لمسافات طويلة أو التخزين في بيئة رطبة، يُستخدم غلاف بلاستيكي مع ورق أو غشاء مانع للتآكل (VCI) قبل التغليف، بحيث يلامس المثبط الفولاذ مباشرةً. أما بالنسبة لملفات الخراطيم والأنابيب، فالأولوية هي الحماية من الغبار والنقل، وعادةً ما تكفي طبقة واحدة متجانسة من الغلاف البلاستيكي.
| العناصر | ما يجب تأكيده لكل مشروع |
|---|---|
| تنسيق المنتج | القطر الخارجي للملف، وعرضه، ووزنه |
| الخامة | سلك فولاذي، قضيب، شريط، خرطوم أو لفة أنبوب |
| هدف الحماية | حماية من الغبار والنقل والتآكل والخدوش |
| افلام | الدرجة، العرض، السماكة، متطلبات VCI |
| الإنتاجية | عدد اللفات في الساعة أو في اليوم |
| أتمتة | التحميل والتفريغ اليدوي، وتكامل السيور الناقلة |
| موقع | مصدر الطاقة المتاح ومساحة الأرضية |
أساسيات التشغيل والسلامة
ابدأ بوضع المنتج. ضع الملف في منتصف الدعامة وقم بمحاذاته بحيث يدور بشكل مستقيم؛ فالملف غير المتمركز يلتف بشكل غير متساوٍ ويُجهد الدعامة. تأكد من تثبيت المنتج جيدًا قبل أن يبتعد المشغل.
قم بضبط معايير الجهاز للمنتج بدلاً من الإعدادات الافتراضية. اضبط عدد اللفات والتداخل والشد على اللوحة، وقم بتشغيل لفة تجريبية عند تغيير المنتج للتأكد من التغطية قبل بدء الدفعة.
تتحقق السلامة من خلال الحواجز والإجراءات. حافظ على حاجز الأمان مغلقًا أثناء تشغيل الآلة، وأبقِ المنطقة المحيطة بمنطقة التغليف خالية، ولا تمد يدك أبدًا نحو المنتج أو الغلاف أثناء دورانه. أوقف الآلة واتبع إجراءات الإغلاق قبل إزالة أي انقطاع أو إخراج لفة مغلفة. صُممت الآلة بحيث يمكن تحميلها وتفريغها أثناء توقف الدورة.
أساسيات الصيانة
قم بإجراء الفحوصات اليومية قبل بدء الوردية الأولى. افحص بكرات التوجيه للتأكد من عدم وجود تآكل أو بقايا فيلم، وتأكد من نظافة مسار الفيلم، وتحقق من وجود الحواجز الواقية وسياج الأمان في مكانها.
التزم بجدول التشحيم المذكور في دليل الماكينة للمحامل والأجزاء المتحركة. نظّف البكرات ومحطة الشد بانتظام، لأن بقايا الفيلم والغبار تُقلّل من التحكم في الشد وجودة التغليف. افحص محطة الختم ووحدة فك الفيلم للتأكد من عدم وجود تآكل، واتبع دائمًا إجراءات الصيانة الموصى بها من قِبل الشركة المصنّعة للماكينة.
بين الدفعات، تحقق من مخزون لفائف الفيلم واحتفظ بلفائف احتياطية بحجم يتناسب مع عرض الفيلم المثبت حتى لا يؤدي التغيير إلى توقف الخط.
أسئلة وأجوبة هندسية
س: ما هي المنتجات التي يمكن لفّها بواسطة آلة لفّ الملفات؟ ج: المنتجات ذات الشكل الحلقي: لفائف الأسلاك والقضبان الفولاذية، والشرائط الملفوفة، والخراطيم المطاطية أو البلاستيكية الملفوفة. يرجى التأكد من القطر والعرض والوزن لكل مشروع.
س: هل الآلة أوتوماتيكية؟ ج: التغليف أوتوماتيكي؛ يقوم المشغل بتحميل وتفريغ المنتجات يدويًا. أما النسخ الأوتوماتيكية التي تعمل بنظام التغذية بالناقل، فيتم ضبطها حسب المشروع.
س: كيف تتم الوقاية من التآكل في لفائف الصلب؟ ج: يغلف الغلاف البلاستيكي المنتج، ويقوم ورق أو غشاء مثبط التآكل المتطاير (VCI) المطبق أسفل الغلاف بنقل المثبط إلى الصلب. ويتم تحديد متطلبات طبقة مثبط التآكل المتطاير لكل مشروع على حدة.
س: ما هي المعايير التي يجب عليّ ضبطها على اللوحة؟ ج: عدد اللفات، والتداخل، والشد، ويتم حفظها كبرنامج لكل منتج بحيث تعمل اللفائف المتكررة بشكل متطابق.
س: ما مقدار الفيلم المستخدم في عملية التغليف؟ ج: يعتمد الاستهلاك على محيط اللفة الخارجي مضروبًا في عدد اللفات مضروبًا في عرض الفيلم، مع مراعاة التداخل. نقوم بتقدير الكمية لكل مشروع بناءً على شكل اللفة وعدد الطبقات وحجم لفة الفيلم.
الخطوة التالية
- أرسل لنا بريدًا إلكترونيًا على info@fhopepack.com مع ذكر حجم الملف ووزنه ومعدل إنتاجه.
- نرسل رسمًا تخطيطيًا واقتراحًا للفيلم والاستهلاك في غضون 48 ساعة.
- نقوم بترتيب مسح للموقع للتأكد من الخطوط والمرافق ومتطلبات السلامة قبل التركيب.
القراءة ذات الصلة
- آلة تغليف مدارية أفقية أوتوماتيكية: تغطية كاملة، تمريرة واحدة
- آلة تغليف باللفائف واللفائف المطاطية مع مدخل مائل
- كيف تتعامل آلة تغليف التمدد الأوتوماتيكية ذات البكرات والأسطوانات مع التعبئة على مستوى الأرض
- تغليف مطاطي مداري مع تغذية بكرة على شكل حرف V
- خطوط إنتاج آلات التعبئة والتغليف من FHOPE
المصادر والمعايير
- ISO 12100:2010 - سلامة الآلات. المبادئ العامة للتصميم وتقييم المخاطر والحد منها
- EN 415-10:2014 — سلامة آلات التعبئة والتغليف. المتطلبات العامة
- EN ISO 13849-1:2023 — سلامة الآلات. الأجزاء المتعلقة بالسلامة في أنظمة التحكم
- فيديو توضيحي لآلة لف الملفات FHOPE، على يوتيوب.
- PMMI، جمعية تقنيات التعبئة والتغليف والمعالجة - مصدر مرجعي خارجي.
آخر مراجعة: 2026-10-09