执行摘要
立式绕线设备通过在长条状或环形工件上缠绕带状物或薄膜来保护工件。视频展示了车间内两种不同的绕线方式:一种是顶部开启式机器,可一次性完成大型环形导体的绕线;另一种是上下开启式机器,可对大型软管进行双层缠绕——先缠绕钢丝,再缠绕薄膜。两种机器均在同一条生产线上运行,缠绕好的工件堆放在工作单元旁边。选择合适的机器取决于您要缠绕的工件以及需要如何保护,我们会根据每个项目的具体情况进行确认。
目录
- 地板上发生了什么
- 机器 1:顶部开口,单层包装
- 机器 2:上下双层包装
- 两台机器有何不同
- 视频展示了什么——以及它没有展示什么
- 车间经理应该检查哪些内容
- 工程常见问题解答
- 下一步
- 相关阅读
- 来源和标准
地板上发生了什么
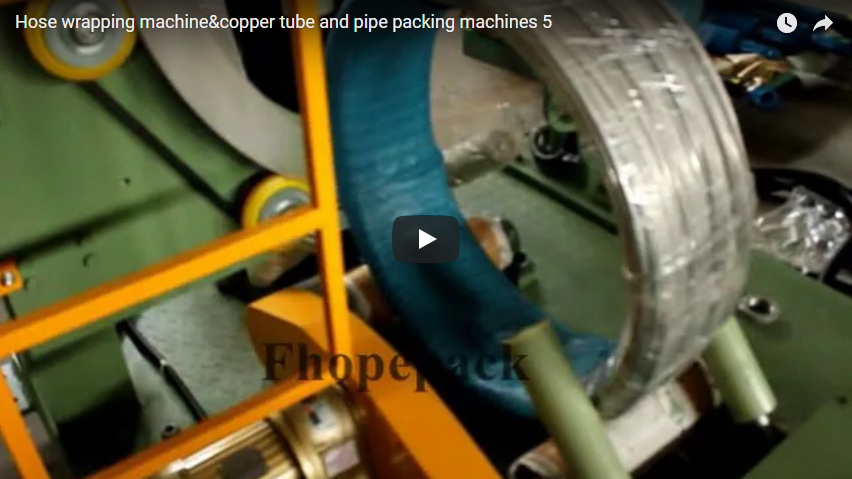
这段工厂演示视频经过剪辑,展示了两台独立的立式缠绕机,分别按各自的流程进行操作。一台缠绕机缠绕一个大型环形导体,该导体静止不动,旋转的缠绕头将胶带缠绕在其外侧。另一台缠绕机缠绕一根大型软管,软管缓慢旋转,缠绕头沿软管长度方向输送钢丝和胶带。
这两个单元的功能相同:它们都能为产品提供一层保护层,防止产品在储存和运输过程中因搬运、潮湿或腐蚀而受损。区别在于工件的固定方式和包装方式,而这种差异正是车间经理做出选择的关键。
第三点对于车间布局至关重要。相同尺寸的成品包装件堆放在包装单元旁边的托盘上,因此包装机是为生产线供料的,而不是独立运行的。选择包装机时,不仅要考虑“它能否包装我的零件”,还要考虑“包装好的零件如何离开包装单元”。
机器 1:顶部开口,单层包装
视频中的第一台机器采用顶部开口式设计。工件——一个竖直放置的大型环状零件——被夹紧在机器中,一个缠绕臂高速绕着它的外侧旋转。一条柔性条带从头部持续送出,旋转臂将其缠绕在环的圆周上,材料层层堆积,直至完全覆盖环的表面。
由于环体保持静止,只有头部移动,因此缠绕均匀且可重复。每次旋转都会在同一位置增加一圈条带,而张力辊则使条带紧贴表面。
头部还装有导向轮和压紧轮,因此条带能够平整地落在工件上,而不是边缘翘起。条带的起始端固定在工件上(在工件侧可以看到一条胶带扎带),一旦外侧被覆盖,循环就完成了。
这种布局适用于可以沿一个轴固定并一次性完成缠绕的零件,例如环形导体、法兰和类似的环形工件。额定容量、机器可加工的最大环尺寸以及带材均未显示,因此尺寸需根据您提供的图纸逐个确认。
视频片段在剪辑过程中重置到第二台机器,因此第一个循环的结束——缠绕头如何清除以及零件如何卸载——并没有完整显示。
机器 2:上下双层包装
视频中的第二台机器采用了不同的方法。它的工件是一根大直径软管——外层是编织层,内层是波纹塑料芯——机器分两遍将其缠绕起来。
首先,钢丝沿软管螺旋缠绕:工件缓慢旋转,而卷绕头轴向前进,钢丝便以连续螺旋线的形式铺展在软管上。然后,薄膜开始形成,并在同一工作行程中覆盖相同的路径,随着卷绕头从一端移动到另一端,一层一层地形成缠绕层。
成品缠绕膜为双层结构:光滑的外层薄膜下是螺旋增强层。视频显示,操作员的手短暂地引导薄膜的起始,然后机器继续完成整个长度的缠绕。背景中堆放着相同尺寸的成品缠绕软管。
这种自上而下的名称与其运动方式相符。卷绕头从工件的一端移动到另一端——在视频画面中是从下到上——沿途进行缠绕,而不是围绕一个固定位置进行缠绕。这正是双层缠绕的实用之处:钢丝和薄膜沿同一轴向缠绕,最终形成的结构是在外层薄膜下加固。
这种布局适用于需要双重保护的长工件:表面加固层或外层,以及顶部的密封层。管材、软管和棒材等表面敏感的产品是理想之选。视频中未显示机器可容纳的最大软管尺寸、轴向行程以及钢丝和薄膜宽度,因此这些参数需根据您提供的管道和软管图纸进行确认。
两台机器有何不同
| 维度 | 机器 1(顶部开口) | 机器 2(自上而下) |
|---|---|---|
| 工件形状 | 大型环状部件 | 长软管或杆 |
| 工件运动 | 保持静止 | 缓慢旋转 |
| 头部运动 | 围绕该部件旋转 | 沿轴向移动 |
| 包裹结构 | 单层条带 | 两层(钢丝+薄膜) |
| 典型目标 | 外表面保护 | 加固 + 表面密封 |
| 最合适 | 环形导体,法兰 | 软管、管材、长条产品 |
这两台机器并非同一产品的两种版本;它们代表两种不同的夹持和包装方式,具体采用哪种方式取决于工件的形状。如果您的产品是环形的,则采用机器 1 的方法;如果是长条形的,则采用机器 2 的双层包装。如果车间需要处理两种形状的产品,则可能需要同时使用这两台机器——视频中依次展示了这两台机器,方便您根据自己的车间情况来评估两种布局。
视频展示了什么——以及它没有展示什么
这段视频是工厂演示,并非完整的生产研究。第一个单元展示了一个环形零件如何被旋转头一次性缠绕成连续条状。第二个单元展示了一根软管如何先被钢丝螺旋缠绕,然后沿其长度方向缠绕一层薄膜。在薄膜缠绕开始时,操作员的手短暂地出现在画面中,因此该过程在缠绕初期是半自动的,而非完全无人值守。
直接观察记录。两台立式包装机,采用重型焊接钢架和液压或气动夹具;旋转主轴和带有进给轮、张紧轮和压紧轮的包装头组件;第二台机器上有一个轴向滑台;独立的落地式柜体;FHOPE 和 www.fhopepack.com 水印;第二台机器上贴有标签碎片,上面写着“立式包装机……”。
视频片段未显示:型号、功率或气动数据、最大工件尺寸、缠绕速度或张力值、循环时间、PLC/HMI 制造商、安全认证,以及任一循环的完整卸载步骤。我们根据您的图纸确定容量、行程和速度,并根据每个项目进行确认,绝不会仅凭视频进行判断。
车间经理应该检查哪些内容
请发送这些信息,以便我们能将包装器与行匹配:
- 产品形状和尺寸——环形或线圈尺寸,或软管/杆的长度和直径。
- 目前零件的搬运方式(起重机、台车、叉车)以及单元的装载方式。
- 包装要求——单层保护膜,或加固膜。
- 缠绕材料——带材、钢丝、薄膜,以及您使用的任何宽度或规格。
- 产量——每班次的零件数量以及包装好的零件离开机器的方式。
- 公用设施——电源、相电、压缩空气和机器旁边的地面空间。
- 现有生产线——上游和下游传送带,以及单元是否必须与之匹配。
前三行决定适用哪种机器;后三行决定包装机是否适合您的地面。
工程常见问题解答
问:一台立式机器可以同时缠绕环形件和长软管吗?答:这两种布局的设计是为了适应不同的工件运动——一种是固定工件并旋转头部,另一种是旋转工件并沿轴向移动头部。一台机器可以干净利落地配置为一种规格;如果两种规格都需要使用,则需要像视频中演示的那样规划两个单元,每个单元的尺寸根据项目而定。
问:为什么软管是双层而不是一层?答:视频中可以看到,先铺设一层钢丝螺旋层,再在其上覆盖一层薄膜。这种结构在光滑密封的表面下实现了加固——两层结构各司其职,并且都是在一次轴向铺设中完成的。
问:缠绕过程是全自动的吗?答:主缠绕过程是自动的,但在薄膜缠绕的初始阶段,需要操作员手动引导材料贴到零件上。缠绕起始阶段的处理和缠绕结束阶段的切割方式因单元而异,需要根据具体项目进行确认——视频展示的是辅助开始阶段,而非结束阶段。
下一步
- 请将您的产品形状、尺寸和包装要求发送至 info@fhopepack.com。
- 我们会在 48 小时内回复您,并提供建议(顶部开口或顶部底部布局)和单元格布局草图。
- 我们会安排现场勘测,以确认荷载、公用设施和线路位置,并安排您方进行试运行。
相关阅读
来源和标准
- 机器运行演示:FHOPE 演示视频,“两台立式钢丝缠绕机:顶部开口和顶部底部演示”(70wz0FH7xgQ)。
- ISO 12100:2010 机械安全——设计和风险评估的一般原则
- EN 415-10:2014 包装机械安全——通用要求
- EN ISO 13849-1:2023 机械安全——控制系统的安全相关部件
审阅的视频素材仅作为一般演示;容量、行程、速度和包装材料均根据具体项目进行确认,绝不会从视频中读取。
上次审核日期:2026年10月19日