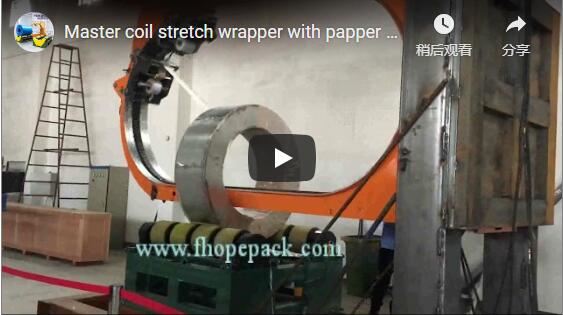
概要:我们的分切卷材包装线从分切机接收窄卷材,并进行捆扎、缠绕、称重、贴标和堆垛等工序。在窄条包装模式下,该生产线每小时可包装 25-40 卷,适用于重量不超过 4,000 公斤、宽度不超过 500 毫米的卷材。由于生产线必须与分切机的运行速度相匹配,因此我们根据每卷母卷的条数和分切机的循环周期来设定生产线的尺寸。每卷卷材的捆扎时间通常决定了包装速度。
目录
分切卷材包装线上的各个工位
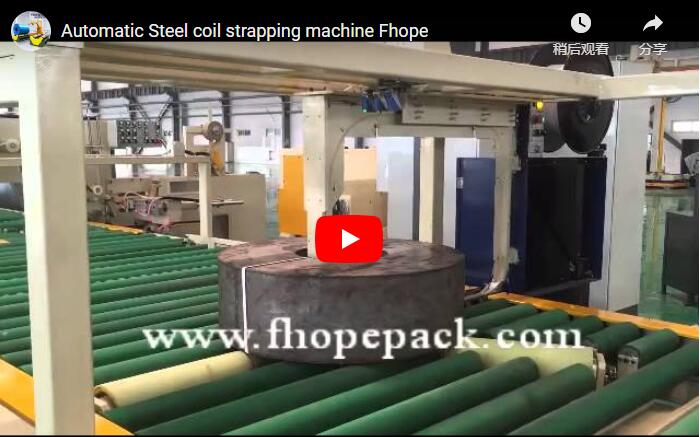
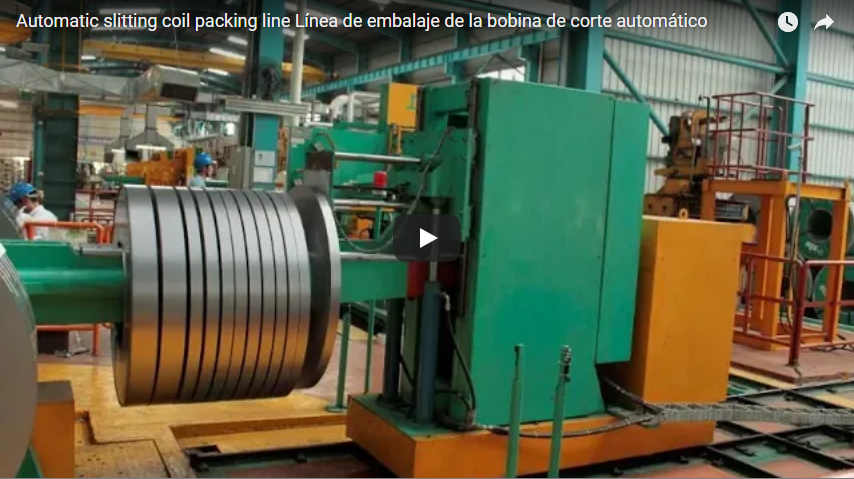
视频中展示的生产线是为一家分切服务中心搭建的。每一卷窄卷材都要经过以下工位,视线直指天空:
- 下跌。 卷材离开分切机的旋转门时,门朝向墙壁。一台下翻机将每个卷材倾斜,门朝向天空,然后将其放到传送带上。
- 定心。 带有传感器和升降台的定心站将卷材与输送机中心线对齐。居中的卷材捆扎均匀,堆垛笔直。
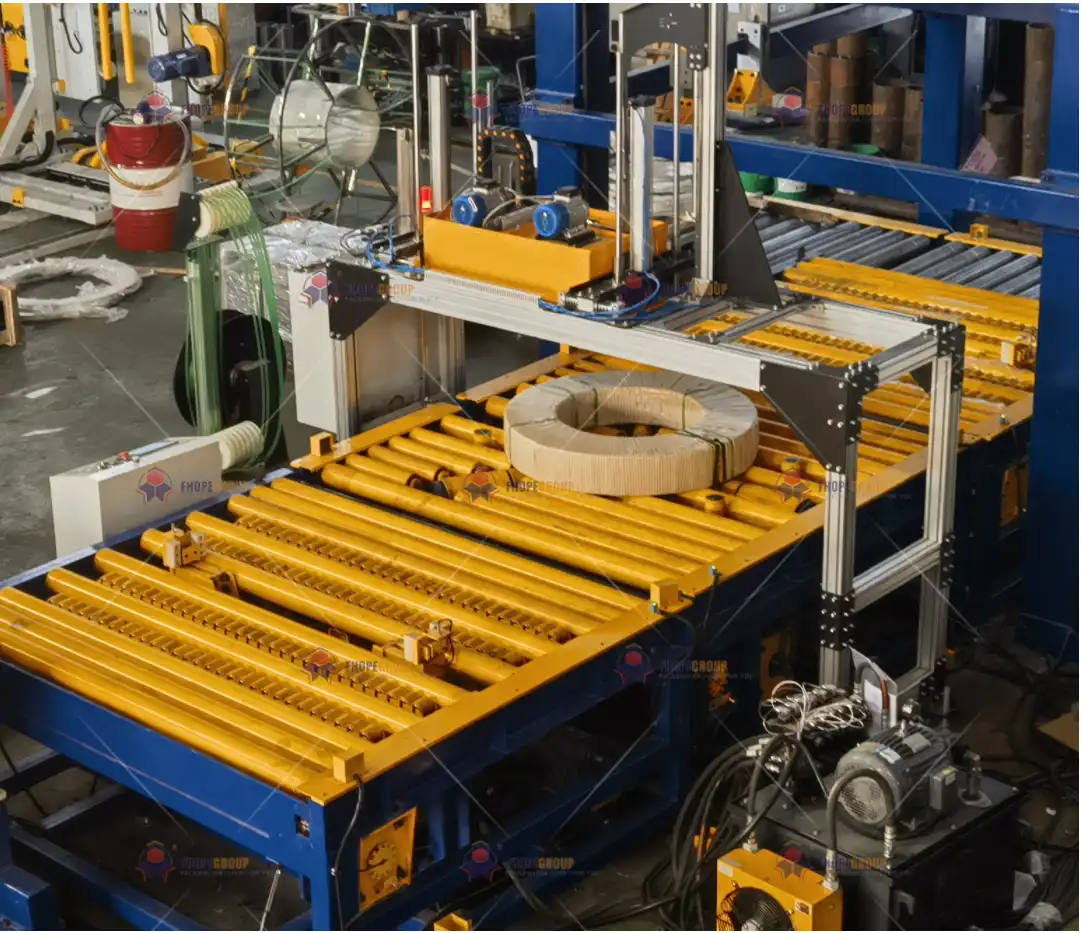
- 捆扎。 旋转平台上的捆扎装置将 PET 或钢带穿过线圈的环眼,有 3、4 或 6 个点。
- 包装。 眼眶包裹器通过纸或薄膜穿过眼睛,实现完全覆盖。
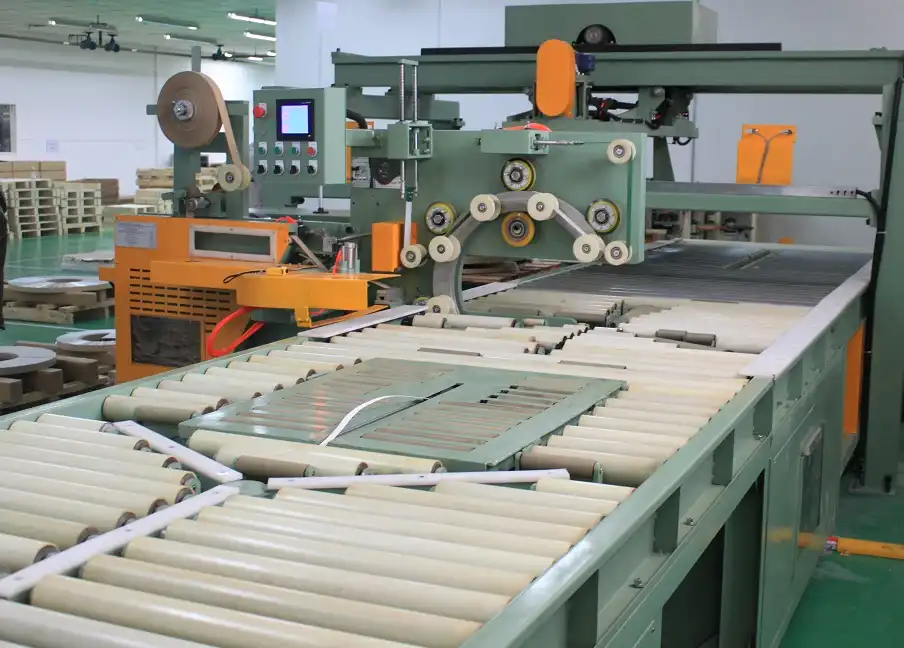
- 卷材称重和贴标。 在线秤记录每个线圈的净重和毛重,生产线还会贴上条形码标签以便追踪。
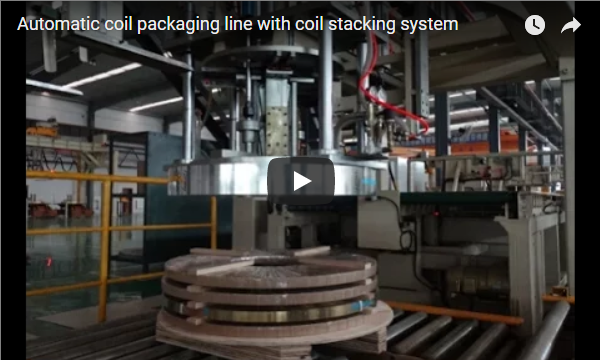
- 堆叠。 堆垛机将包装好的线圈拣选出来,堆放在木托盘上。层与层之间的木质隔板可防止线圈在运输过程中发生移位。
包装完成后,动力滚筒输送机将卷材输送到堆垛工位。在该工位上,堆垛臂带动大型回转环转动,将每个卷材放置在托盘堆垛上。
分切卷包装线规格
| 参数 | 窄缝卷线 |
|---|---|
| 包装能力 | 每小时 25–40 卷 |
| 线圈重量 | 最多 4,000 公斤 |
| 卷材宽度 | 最大 500 mm |
| 线圈外径 | 最大可达 1,500 毫米,可定制至 2,100 毫米 |
| 线圈ID | 508毫米或610毫米 |
| 魁梧的 | PET或钢,2,000–22,000 N 拉力 |
| 包裹重叠 | 10-90% |
宽度为 450–1,900 毫米的宽线圈在较重的生产线上运行,速度为每小时 5–8 线圈。龙门式堆垛机的堆垛精度为 ±2 毫米。
将包装线与分切机匹配
分切机一次性将一根母卷材分成许多细卷材。包装线必须在下一根母卷材到达之前清空这些细卷材:
- 每圈时间 = 3600 ÷ 每小时卷数。每小时卷 40 圈,每圈耗时 90 秒。
- 每节母线圈时间 = 条数 × 每卷时间。例如,包装 20 条,则包装需要 20 × 90 秒 = 30 分钟。
- 检查: 如果分切机每卷母卷所需的卷材少于此数量,则卷材会在旋转闸门上排队。然后我们会添加缓冲器、第二个捆扎头或更快的堆垛机。
在修复布局之前,我们会对您的条带数量和母线圈循环进行检查。
每卷捆扎时间
捆扎通常是最慢的工位,所以我们首先检查它。在我们的自动PET或钢制捆扎头上,每条捆扎带需要15-35秒:
- 4 条绑带,每条 15 秒 = 60 秒,这符合每小时 40 圈的 90 秒预算。
- 4 条绑带,每条 35 秒 = 140 秒,这限制了生产线每小时大约只能生产 25 圈线圈。
- 6条皮带 重型线圈需要更长时间才能完成,因此重型线圈的运行时间处于范围的下限。
转盘定位和传送带转移会增加传送带循环时间。我们会根据您的布局测量这些时间,并将其计入循环检查中。
捆扎带张力可在人机界面 (HMI) 上设置,范围为 2,000 N 至 22,000 N。该范围涵盖 PET 和钢带,具体设置取决于捆扎带材质和卷材。窄而薄的捆扎带需要较低的张力,以免捆扎带在卷材边缘留下痕迹。
用于开槽线圈的透眼缠绕
轨道式包装机在卷筒旋转的同时,将纸张或拉伸膜穿过卷筒的孔眼。PLC设定重叠率在10%到90%之间。材料的选择取决于货物的具体情况:
- 拉伸膜 用于储存时的防尘防潮。
- VCI论文 适用于需要在海上进行防锈处理的钢卷。
- 梭织面料 为了更坚韧的外层。
将分切卷材堆放在托盘上
堆垛机通过电磁铁或真空吸盘拾取包装好的线圈,并将它们面朝上放置在木托盘上。线圈的外径和宽度决定了每个托盘可容纳的线圈数量以及堆垛的高度。层间设置的木质隔板可确保高高的堆垛保持稳定。
成品托盘通过动力滚筒输送机运往发货区。在全自动生产线上,成品托盘还会进行包装、称重和贴标,与卷材标签分开进行。
分切服务中心的自动化水平
我们将生产线分三个层级构建:
| 水平 | 主要设备 |
|---|---|
| 基本紧凑型系列 | 卷取机小车、90°倾斜式下翻机、半自动捆扎转盘、点动起重机或磁性堆垛机 |
| 标准自动化生产线 | 旋转闸门取货和升降机、在线称重、自动或半自动捆扎、手推车升降机 |
| 全自动生产线 | 卷材车和翻斗车、自动捆扎机、透视式缠绕机、龙门式堆垛机、托盘缠绕机、称重和贴标机 |
这条全自动生产线根据程序设定的宽度、外径和堆垛逻辑对卷材进行分拣。该生产线以受控机器取代了传统的起重机吊钩搬运方式。
控制和实用程序
该生产线采用西门子 S7-1200 或 S7-1500F PLC,并配备人机界面 (HMI)。F 系列 PLC 具有故障安全功能。请在现场规划以下公用设施:
- 电源: 380–480 伏,50/60 赫兹,三相。
- 空气: 气动装置的压力为 5–8 巴。
分切卷材包装线的安全
移动的卷筒、堆垛机和捆扎头是主要危险源。我们对自动作业区域进行了围栏,并在堆垛和捆扎工位安装了光幕和安全联锁装置,以便操作员进入时堆垛机和捆扎头能够停止运转。
适用的标准取决于目标市场。对于欧盟CE市场,ISO 12100规定了风险评估方法,EN 415-10规定了包装机械的通用要求。
分切卷材包装线实施检查清单
- 卷材宽度、外径、内径和重量范围,窄型和宽型。
- 每卷母线圈的条数和分切机循环时间。
- 每卷捆扎带的数量和捆扎带类型(PET 或钢)。
- 包装材料:薄膜、VCI防锈纸或编织物。
- 托盘尺寸、堆垛高度和分隔件使用情况。
- 称重、贴标和ERP连接需求。
工程常见问题解答
问:这条生产线每小时能打包多少卷分切卷材?答:窄带生产线每小时可打包 25-40 卷,宽带生产线每小时可打包 5-8 卷。每卷的捆扎时间通常决定了具体的打包速度。
问:一个开槽卷材需要多少根绑带?答:程序支持 3 根、4 根或 6 根穿眼绑带。每根绑带耗时 15-35 秒,4 根绑带共需 60-140 秒,因此使用 6 根绑带的较重卷材运行速度会更慢。
问:这条生产线可以加工内径为 610 毫米的卷材吗?答:可以。这条生产线可以加工内径为 508 毫米和 610 毫米的卷材,外径最大可达 1,500 毫米或 2,100 毫米(可根据要求定制)。
问:如何确定生产线的速度能跟上分切机的速度?答:将每卷母卷的条数乘以每卷母卷的切割时间(秒)。如果生产线每小时生产 40 卷母卷,那么切割 20 条条需要 30 分钟,这必须比分切机的切割周期短。
问:这条生产线使用的是哪款PLC?答:西门子S7-1200或S7-1500F,带人机界面(HMI)。故障安全型F系列PLC负责全自动生产线的安全功能。
下一步
我们分三步根据您的分切机确定分切卷材包装线的尺寸:
- 提交您的布局图 包括卷材尺寸、重量、每卷母卷的条数和分切循环次数 info@fhopepack.com.
- 48小时内收到线路方案包括站点列表、捆扎时间检查和布局。
- 预约现场勘测 为了适应分切机和仓库之间的线路。
相关阅读
来源
- 窄线规格、自动化水平、控制、公用设施、安全: 分切线圈包装线页面
- 工作站、宽卷材范围、捆扎点、包装材料、堆垛: 分切卷材处理和包装线页面
- 实际操作中: 我们在 YouTube 上发布了分切卷材包装线的视频。
- 标准范围: ISO 12100:2010, IN 415-10:2014
上次审核日期: 2026年10月03日