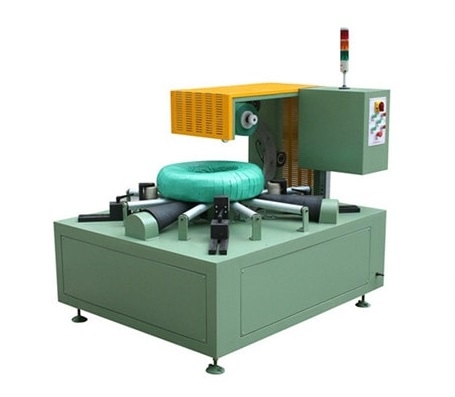
卷材包装线操作员培训和换线控制
自动化生产线仍然依赖于人工,例如确认首件、补充物料、更正记录以及处理异常情况。培训和换线控制将这些人工工作转化为可重复的系统,而非个人经验。
本指南帮助运营、培训和质量团队为操作人员做好操作自动卷材包装线的准备,并使换线过程可预测。
| 训练区 | 标准或判断 | 培训证据 |
|---|---|---|
| 启动前检查 | 标准版 | 清单签字 |
| 物料补充 | 标准版 | 已验证安全状态和首件检验 |
| 首件检验 | 判决 | 指定决策负责人并记录结果 |
| 数据和标签校正 | 判决 | 升级路径和纠正措施负责人 |
| 异常恢复 | 判决 | 安全状态、所有者和重启证据 |
明确操作员的实际任务
列出自动化后剩余的任务:
- 确认线圈标识和包装规则。
- 装载或转移线圈。
- 补充薄膜、VCI材料、纸张、捆扎带和标签。
- 检查第一份样品和包装完成品。
- 更正数据或标签异常。
- 识别异常情况并寻求帮助。
培训应该围绕这些任务展开,而不是对机器进行总体概述。
将正常工作与判断性工作分开
有些任务可以标准化,例如明确的材料变更或启动前检查。其他任务则需要判断,例如决定表面缺陷是否可以接受,或者卷材是否应走例外处理流程。
标准任务应有检查清单。判断性任务应有明确的升级路径和指定的决策负责人。
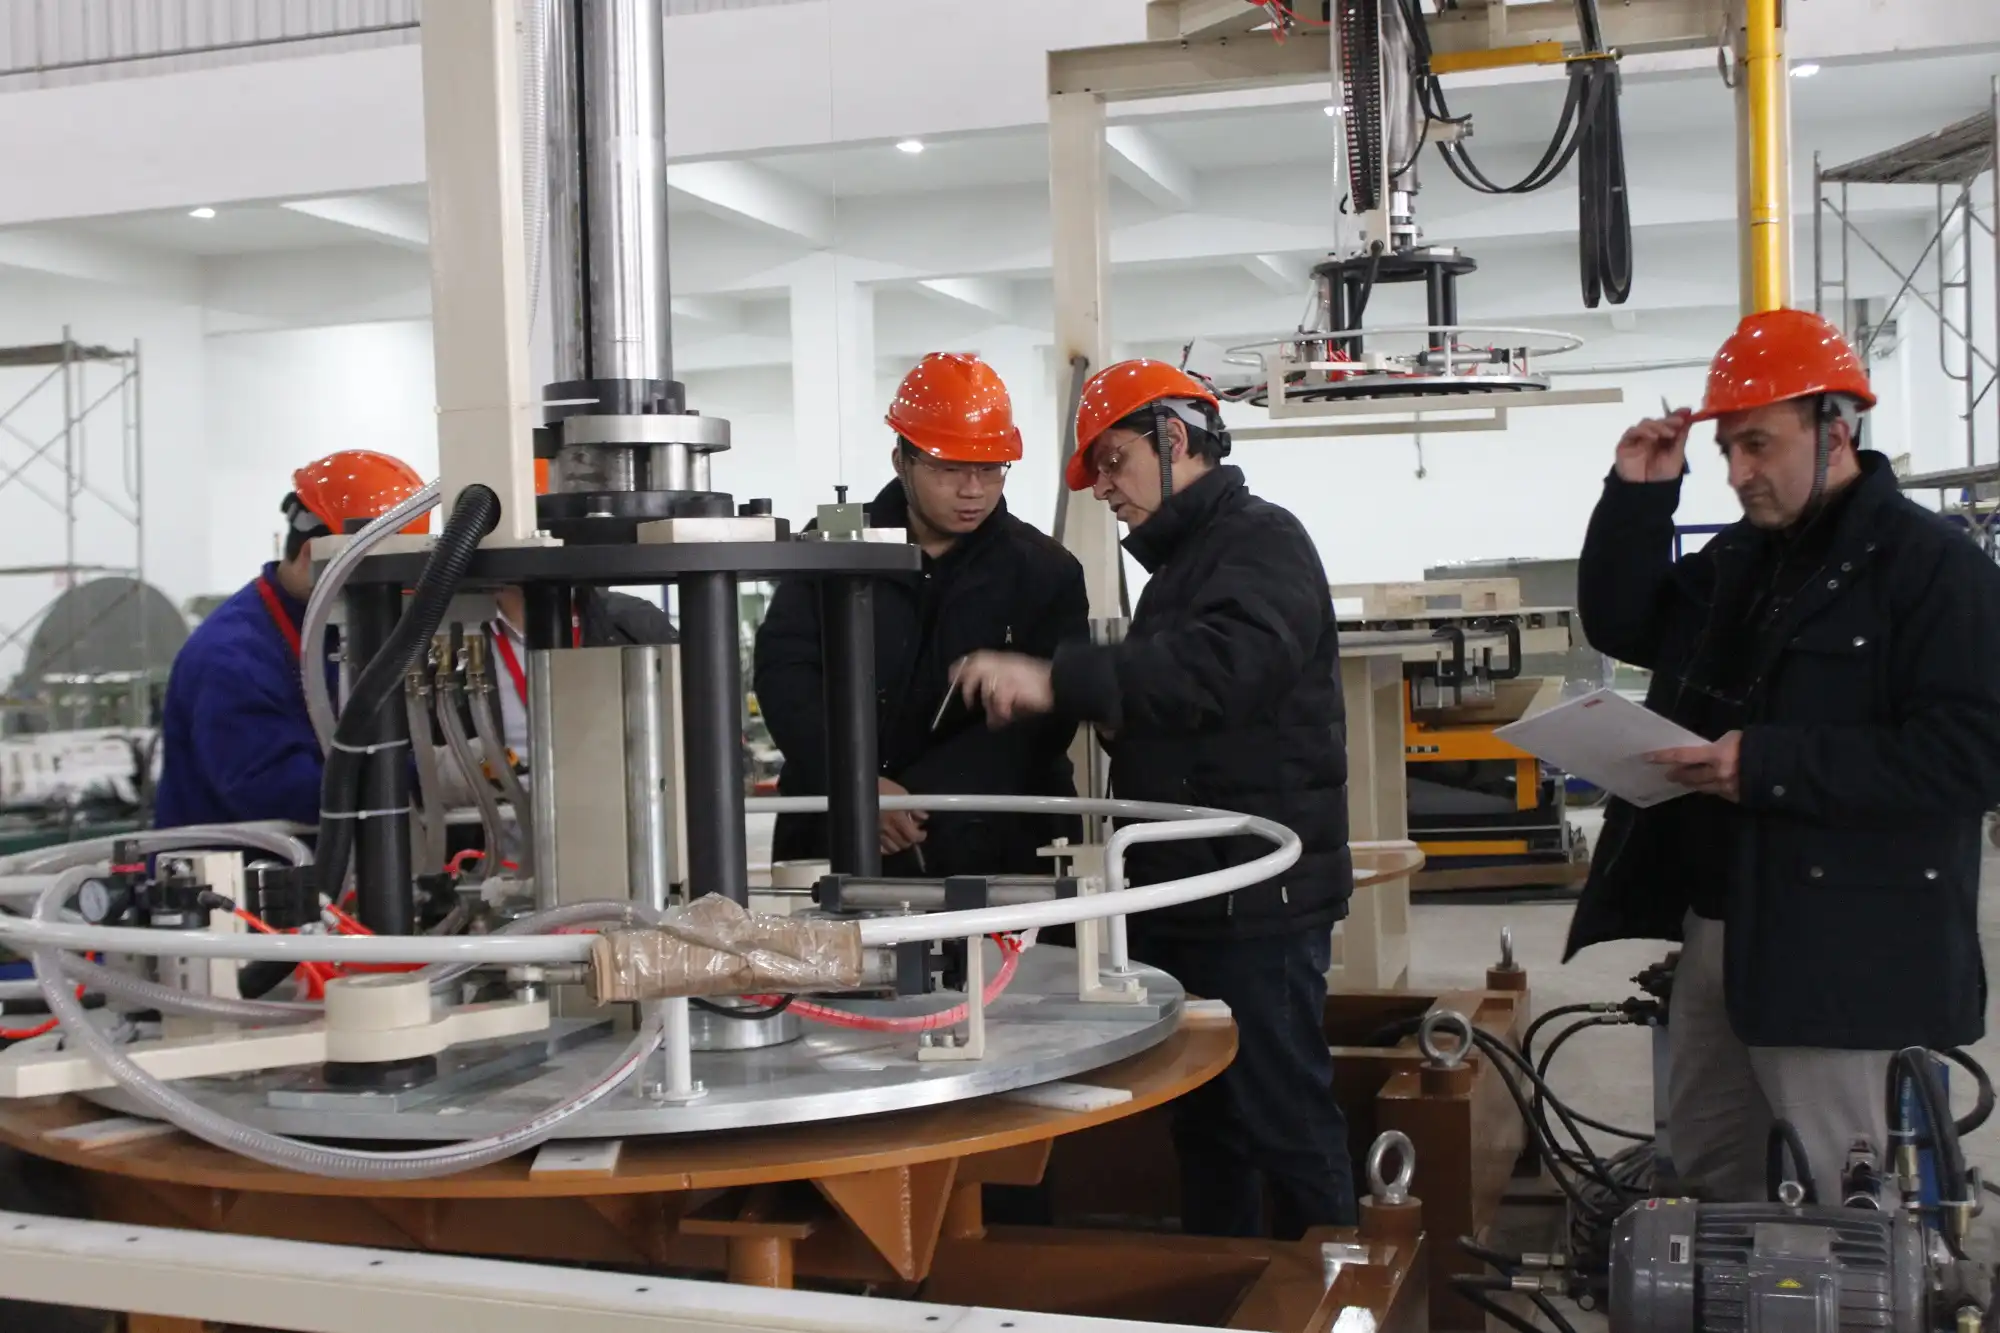
图中展示了一个团队围坐在桌旁共同工作。这就是区分标准任务和判断性任务的方式:团队共同商定哪些步骤需要清单,哪些步骤需要指定决策负责人。
构建结构化的培训路径
首先讲解安全边界和放行权限。然后涵盖正常流程、物料补充、首件检验、异常路线和数据更正。最后进行监督实践并签字确认。
在培训中使用真实的产品组合,包括难处理的线圈和特殊情况。
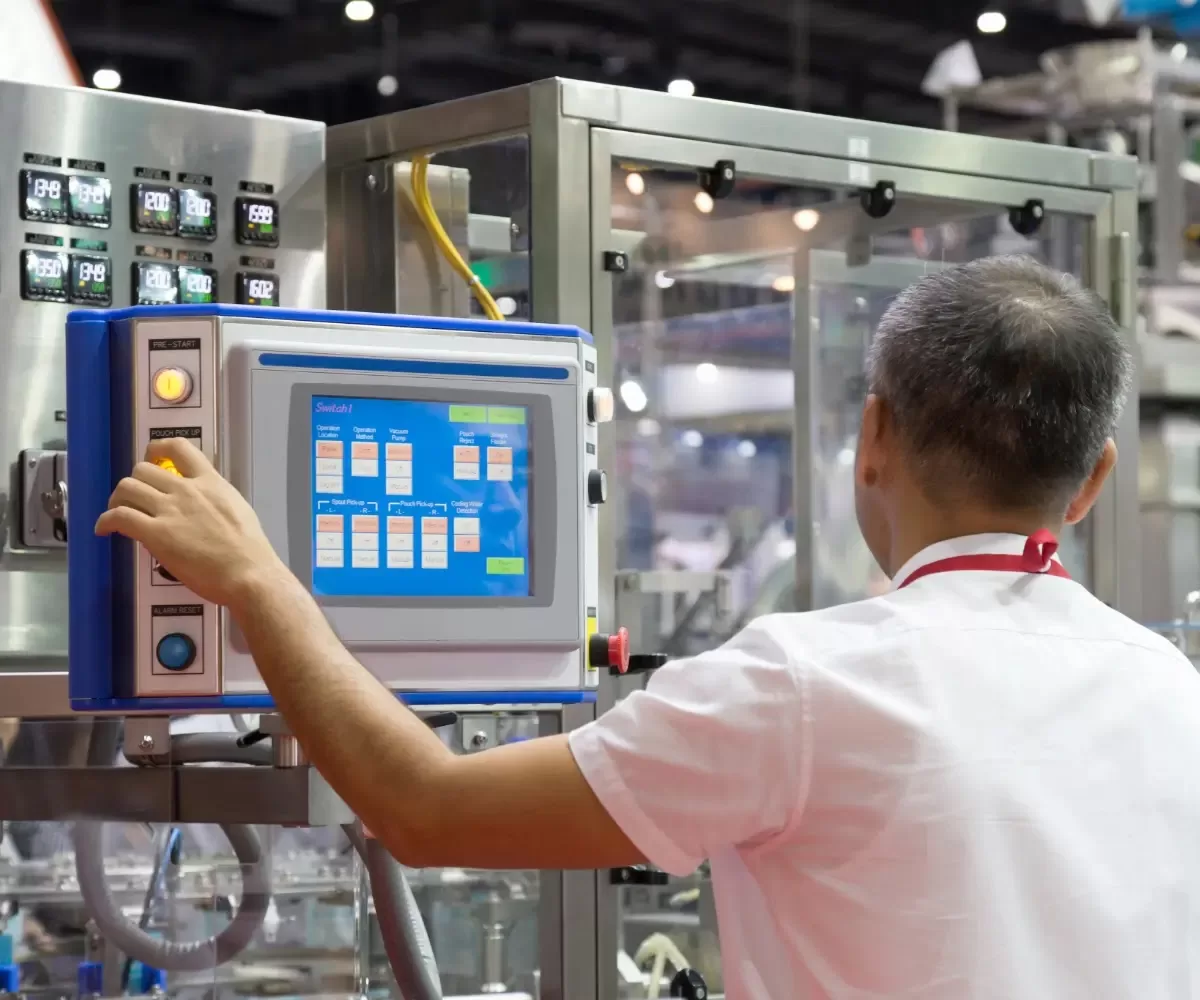
图片显示的是一名工作人员正在检查包装线的控制系统。培训内容必须包括相同的控制系统操作:确认配方、读取记录以及了解当生产线无法释放卷材时应采取的措施。
控制切换过程
换型不仅仅是加载新配方,可能还需要更改薄膜、捆扎带、定位、标签模板以及首件检验。
记录所选配方、设置变更、物料变更、首件检验结果以及任何延误原因。目的不仅在于缩短换模时间,更在于使其可预测。
明确第一篇文章
换线后,在放行整套产品前,务必对一个代表性线圈进行检验,确保其符合包装规格。记录检验人员、检验内容和结果。不要依赖机器自动判断首件产品是否合格。
保留一条可控的异常路由
培训内容应包括盘管无法正常运行时的应对措施。操作人员必须了解安全状态、所有者信息以及盘管恢复正常运行所需的证据。
如果例外情况处理方法仅靠口口相传,那么不同班次的处理方法也会有所不同。

图片展示的是一个类似办公室的工作讨论场景。在这个场景中,异常处理路径会被审核并达成一致,以确保每个班次都遵循相同的安全状态、负责人和证据,而不是随意制定新的路径。
切实可行的下一步
创建任务清单、培训矩阵和换型记录。每次推出新产品系列或出现重大例外情况后,都要审查这些文件,并更新那些造成混乱的培训流程。
图中显示的是联络和支持团队。操作人员、培训人员和供应商应保持相同的自动卷材包装线范围和异常记录可见,以确保交接后培训和换线控制保持一致。
观看钢卷捆扎拉伸缠绕生产线的运行情况:

视觉细节
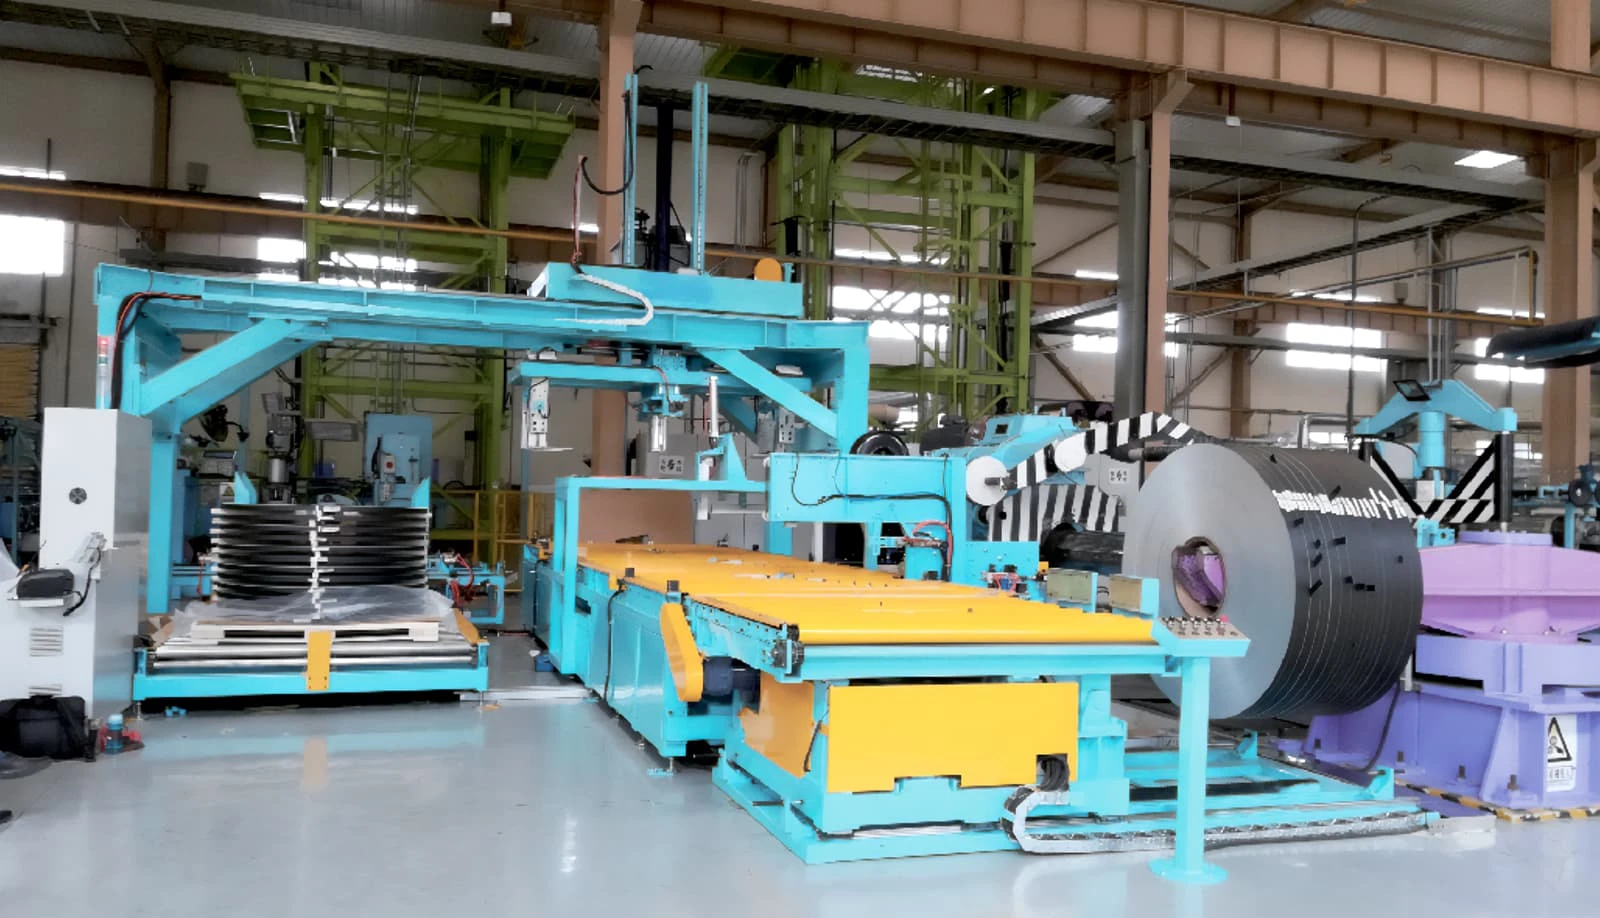
按一下放大
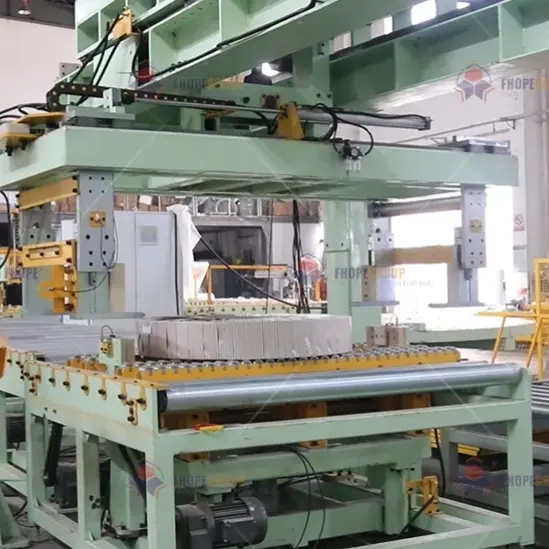
按一下放大

按一下放大
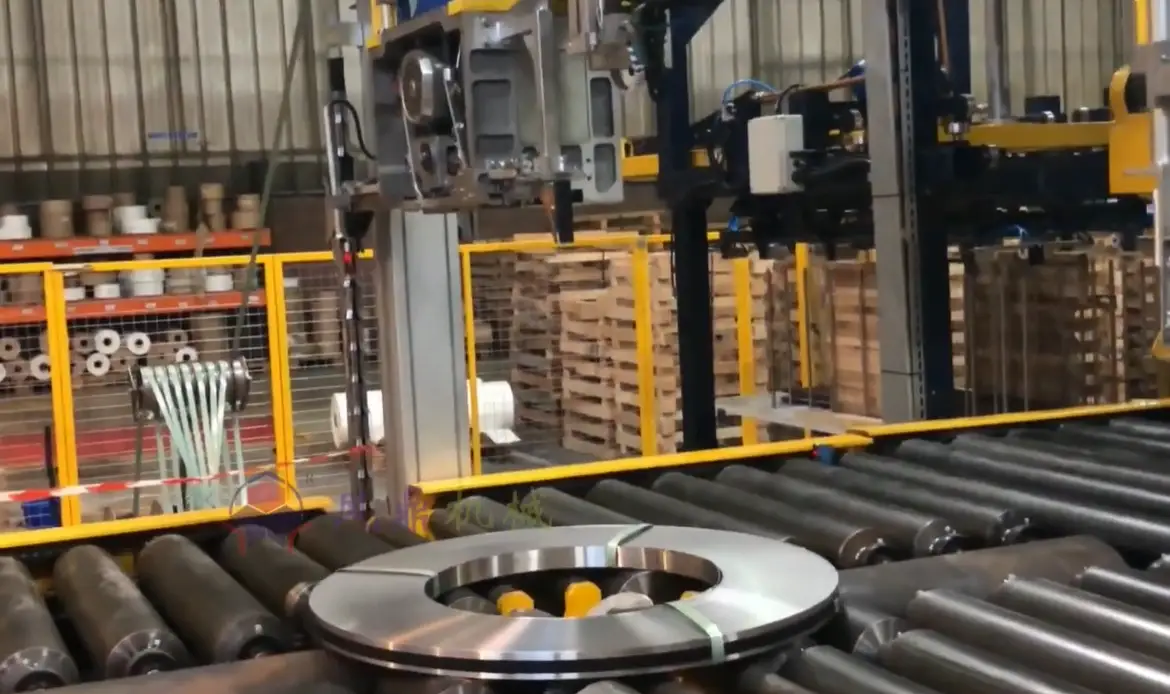
按一下放大
观看它是如何运作的
了解我们的自动化包装解决方案如何优化您的生产线效率。本视频演示了旨在提供最大限度保护的无缝操作流程。
行业领军 钢铁厂及行业领军企业
全球制造商信赖FHOPE重型包装设备


准备好优化您的包装生产线了吗?
获取包含投资回报率分析的定制报价。我们的工程师将在 24 小时内回复。
- 免费版面设计
- 全球安装支持
- 包含 2 年保修
您的信息安全无虞,绝不会被泄露。
相关机器
钢卷包装线
查看详细信息→
立式卷材包装线
查看详细信息→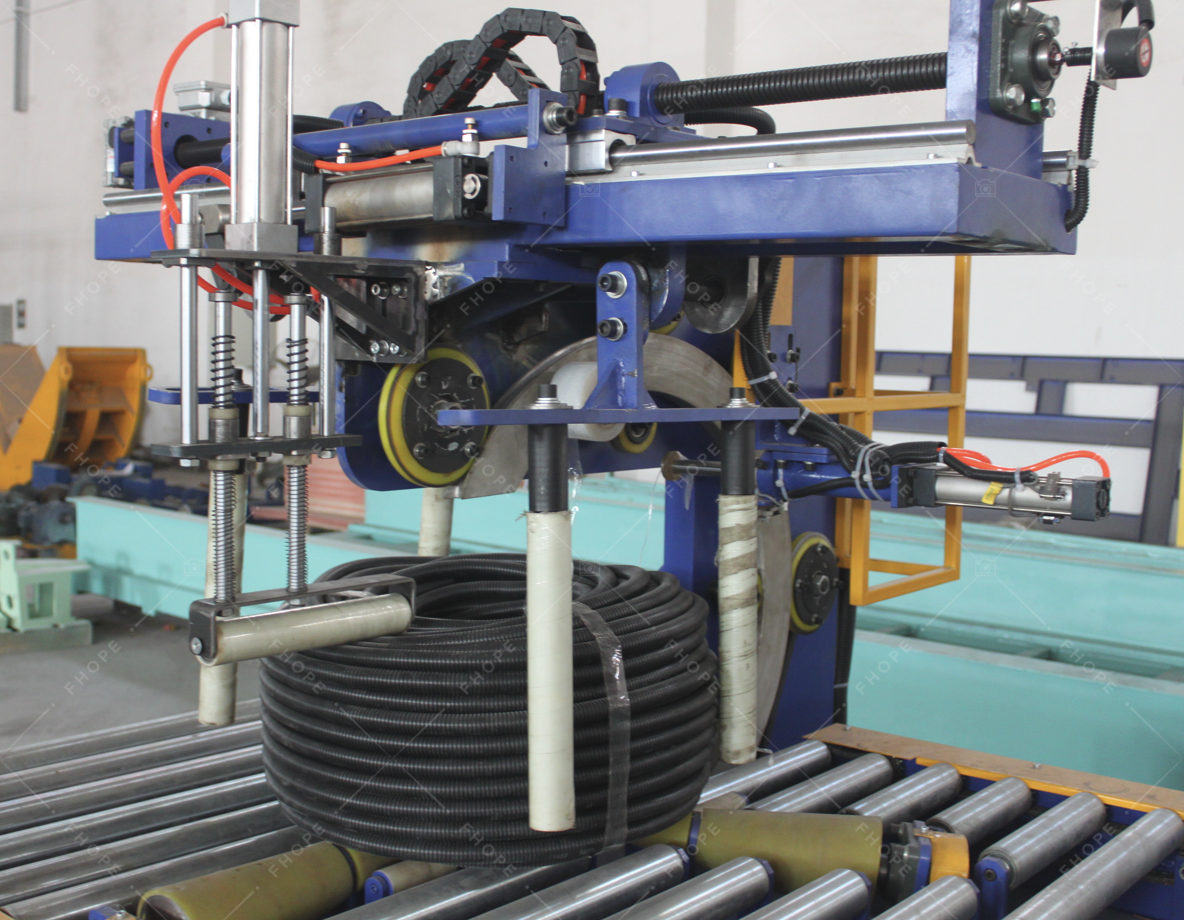
软管卷包装线
查看详细信息→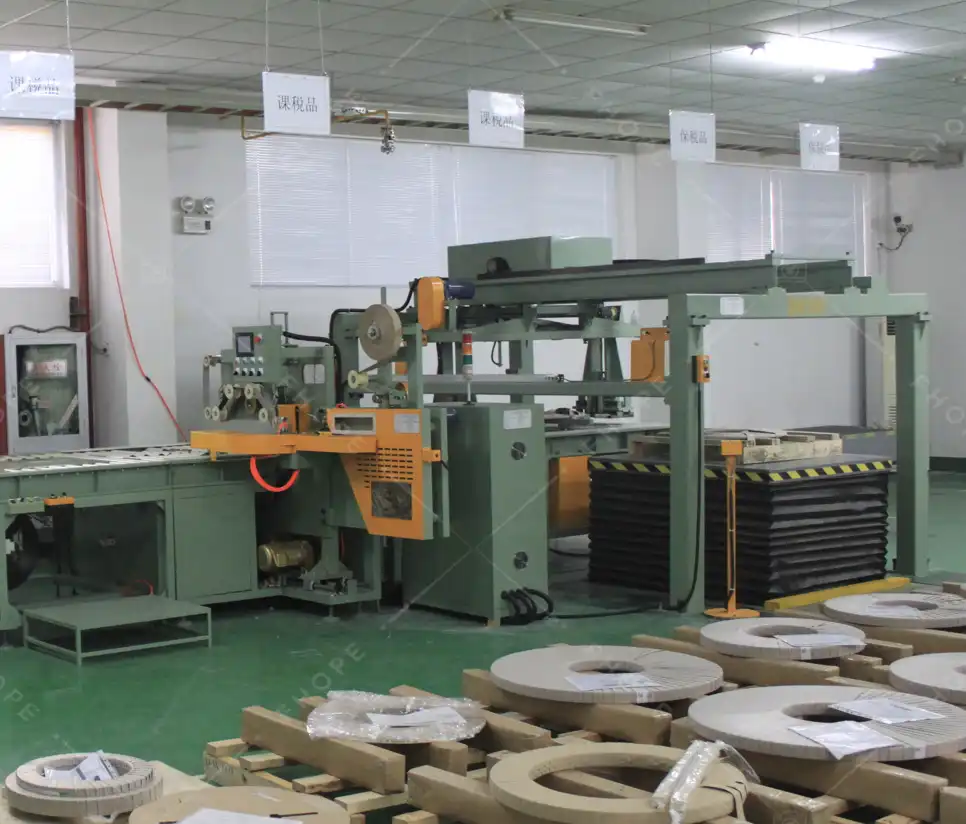
铜卷包装线
查看详细信息→
线卷包装线
查看详细信息→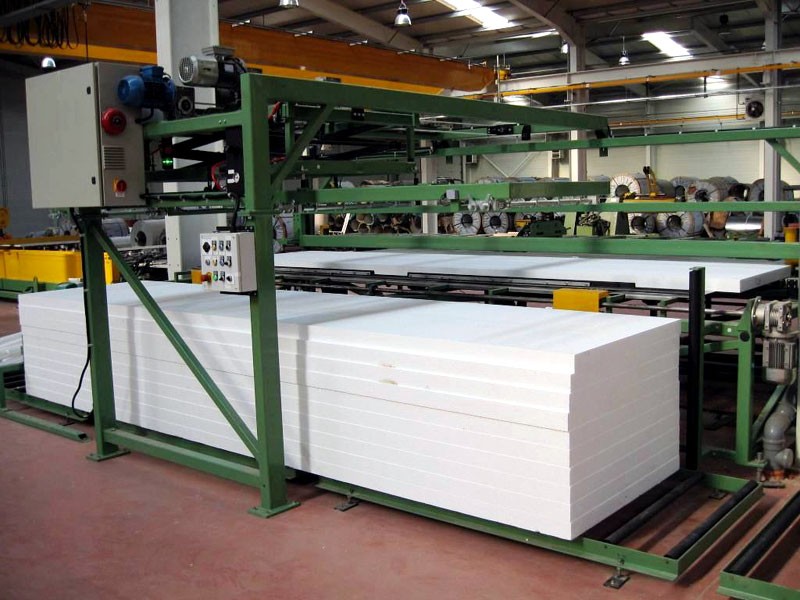
面板包装线
查看详细信息→
管装袋机
查看详细信息→
铝型材包装线
查看详细信息→
FHOPE管材自动捆扎线
查看详细信息→
自动管材捆扎线
查看详细信息→
全自动钢管捆扎机
查看详细信息→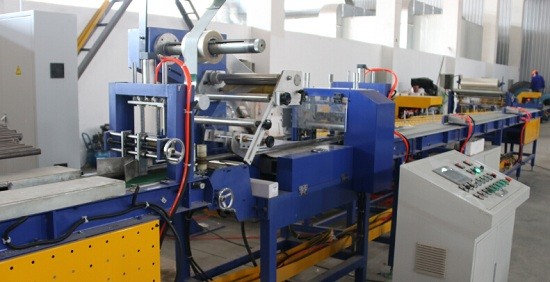
FHOPE全自动钢管包装机
查看详细信息→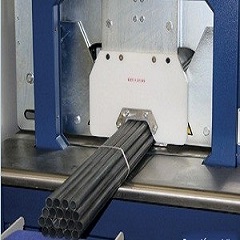
全自动塑料管材捆扎包装线
查看详细信息→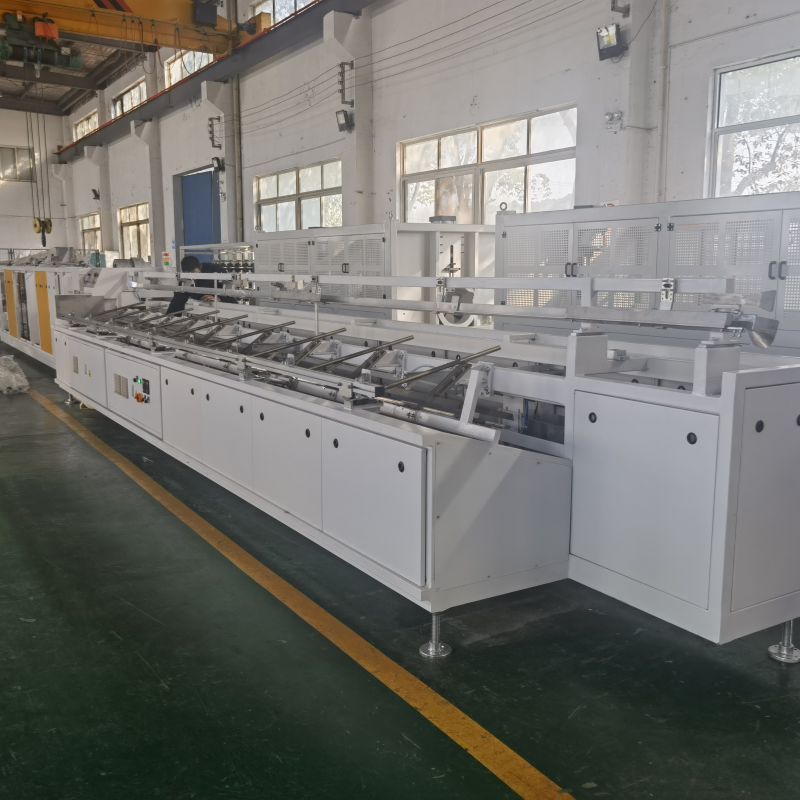
自动PPR/PVC管装袋线
查看详细信息→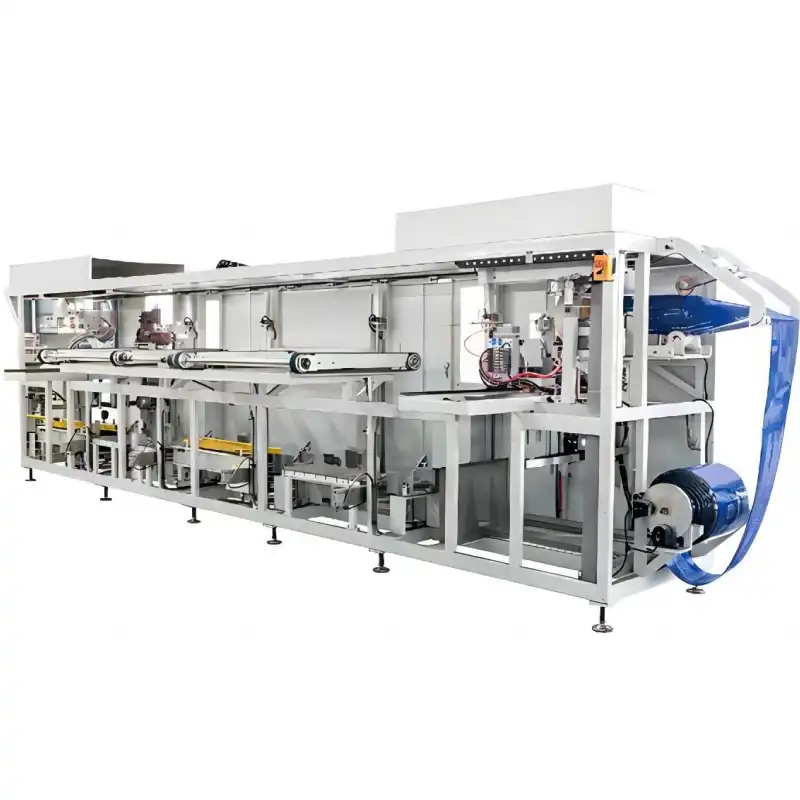
塑料管袋包装机
查看详细信息→
轮胎包装机 FPT-200
查看详细信息→
轮胎包装机 FPT-300
查看详细信息→
轮胎包装机 FPT-400
查看详细信息→
电缆盘卷包装机-FPCA100
查看详细信息→