1. 引言
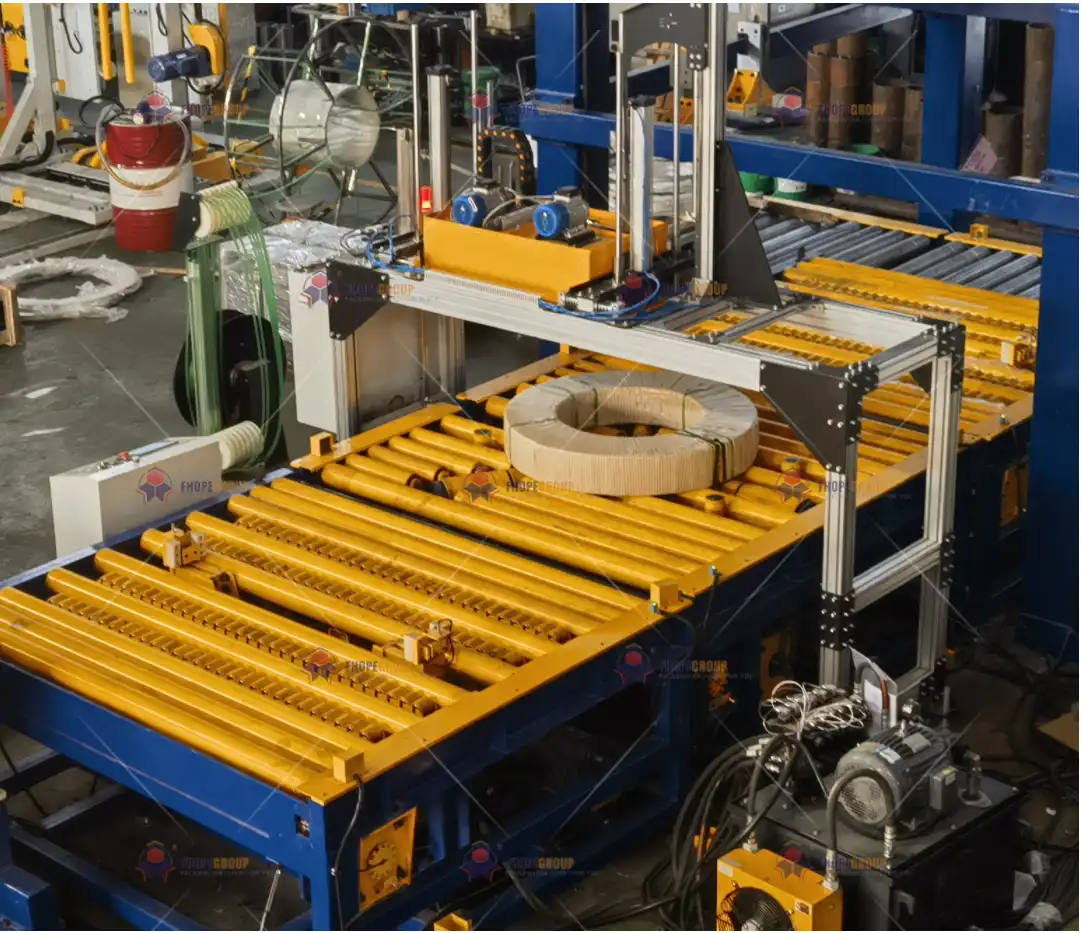
在工业环境中,钢卷需要进行包装、捆扎和堆垛,精度和一致性对于可靠的大批量生产至关重要。典型的钢卷包装线包含多台机器,例如钢卷包装机、钢卷捆扎机和钢卷堆垛机,每台机器都由电机、伺服系统或液压执行器驱动。所有这些机器都由一个复杂的控制系统进行协调,该系统通常包括可编程逻辑控制器 (PLC)、变频器 (VFD)和先进的伺服电机。
为了确保这套复杂系统无缝运行,程序调试阶段必不可少。调试确保机械组件、传感器、驱动器和用户界面之间的正确交互;它对众多控制回路、安全联锁装置和运动曲线进行微调,以保证稳定运行和高吞吐量。本质上,程序调试将机械设计规范与控制逻辑相结合,从而维护安全性、优化循环时间,并在系统的整个运行生命周期内保持稳健的性能。
本文阐述了线圈包装线程序调试的复杂性,并参考了ISO 9283(机器人和运动精度)、IEC 61131-3(PLC 编程语言)、VDI 2206(机电一体化系统指南)和EN 415-10(包装机械安全)等国际标准。其目标是全面展示如何通过集成调试流程,利用虚拟建模、实时数据分析和迭代调优,实现稳定可靠且容错的功能。
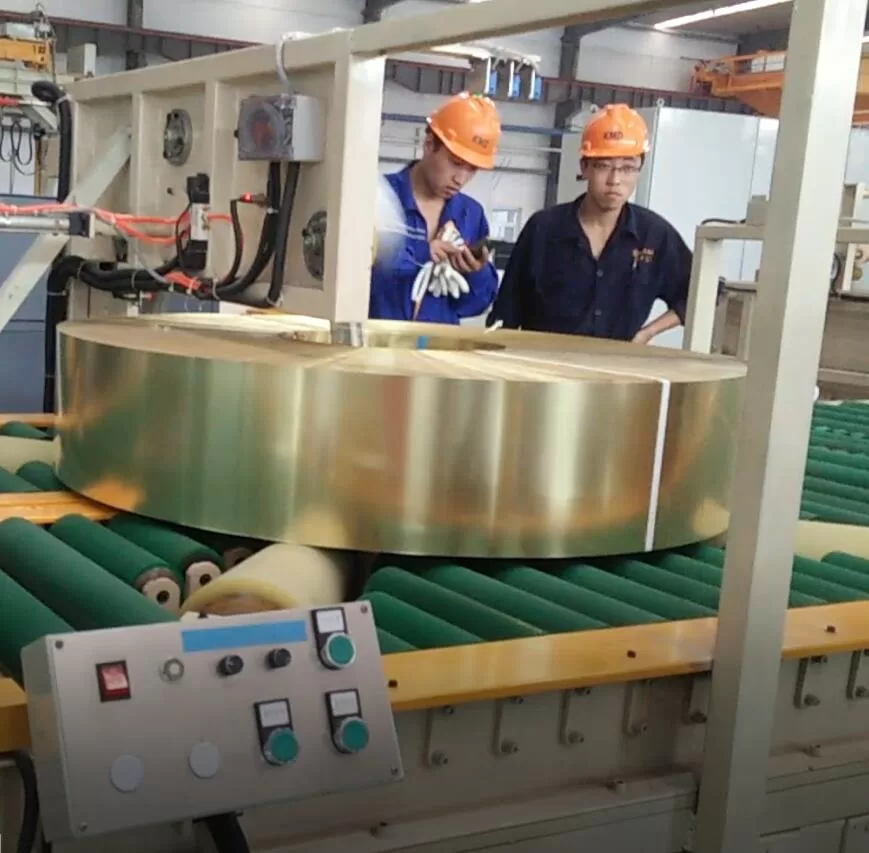
2. 调试框架:机械控制内聚力
2.1 协调机械和控制系统
卷材包装线将坚固的机械硬件(框架、气缸、变速箱、滚筒)与先进的电子设备和软件驱动逻辑相结合。要实现稳定的性能,需要这些领域之间的密切协同。例如:
-
伺服加速度和抖动管理
- 必须在伺服驱动器中配置快速加速(和减速)以避免过度的机械应力。
- 标准如下 IEC 61800-7 指定有助于减少振动和延长部件寿命的最大冲击值(例如≤50 m/s³)。
-
液压响应与控制
- 液压系统通常夹紧、提升或旋转重型线圈。正确的响应时间(通常以达到设定压力的 90% 的延迟来衡量)应≤0.8 秒(每 ISO 10767-1),确保与伺服驱动动作的精确同步。
-
安全联锁
- 紧急停止、安全门和防护联锁必须以最少的延迟集成到控制逻辑中。
- ZH-60204 1的 要求紧急停止信号传输延迟≤20毫秒,以保护操作员和设备的安全。
2.2 材料相互作用和传感器兼容性
在调试中,验证传感器和机械部件在运行应力下是否可靠地相互作用至关重要:
-
- 初始调试时,可以使用标准化测试质量(例如,已知密度为 235 g/cm³ 的 Q7.85B 钢块),而不必使用实际钢卷。这可降低风险并实现可重复的测试程序。
-
- 如果使用 PTFE 或专用低摩擦涂层,滚动元件的摩擦系数可能会低于 0.15(ASTM D1894)。测试可确保 PLC 逻辑能够考虑到现实世界中摩擦随时间的变化。
-
- 如果电缆、伺服电机或传感器在热源附近工作,则验证绝缘耐久性(例如,按照 IEC 200-1,000 标准,在 60811°C 下持续 201 小时)对于稳定的信号完整性至关重要。
通过这些检查,调试从纯粹基于软件的参数调整转变为解决机械稳定性、材料性能和控制逻辑可靠性的综合方法。
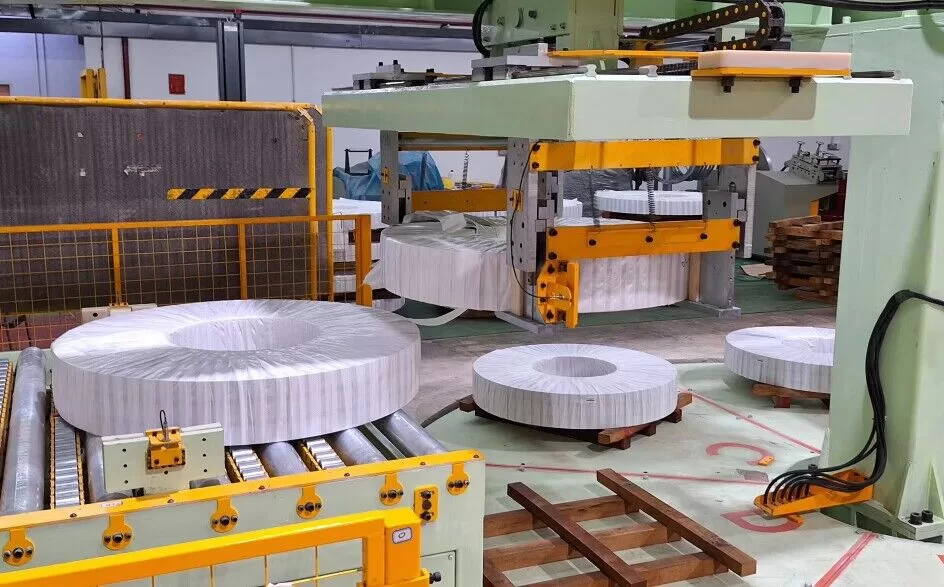
3. 调试工作流程:从模拟到实时调整
调试过程通常分为四个核心阶段。每个阶段都利用专门的工程工具和测试方法,逐步深入地完善程序的逻辑和性能指标。
3.1 数字孪生预调试
数字孪生或虚拟调试技术在现代制造工厂中正变得越来越普遍。使用诸如MATLAB/Simulink、Siemens NX MCD或TIA Portal等平台构建虚拟环境:
-
控制逻辑建模
- PLC、运动控制器和驱动器配置文件可以映射到模拟环境。
- 工程师在物理硬件通电之前验证状态转换、I/O响应和运动曲线。
-
碰撞和运动学检查
- 虚拟碰撞检测可确保机械臂、线圈升降机或捆扎头不超过其设计范围。
- 运动学模拟评估伺服扭矩或液压压力的变化如何影响线圈行进路径。
-
预测优化
- 早期调试利用先进的算法(例如, NSGA-II 该方法包括:(用于多目标优化)平衡速度、张力控制和安全裕度。
- 通过在虚拟域中预先加载这些改进,现场调试时间可减少高达 40%。
3.2 子系统闭环测试
虚拟验证之后,下一阶段将以物理形式针对每个子系统进行验证:
-
伺服电机惯量辨识
- 许多现代伺服驱动器具有内置例程来识别负载惯性,优化控制增益以实现稳定运动。
- 目标是实现最小的超调和较短的稳定时间。
-
液压比例和伺服阀响应
- 液压执行器的阶跃响应测试可测量系统加压的速度和准确度。
- 这些测试的数据反馈到 PLC 的闭环 PID 或前馈算法中,确保与伺服驱动部分的一致运动。
-
传感器和执行器
- 必须单独测试接近传感器、光电开关或称重传感器。
- 如果传感器的触发点或阈值关闭,则可能导致线圈负载错位或错误的循环启动。
3.3 综合系统调试
在验证每个子系统后,工程师将它们统一在主 PLC 程序下:
-
HMI–PLC–VFD 协作
- 人机界面 (HMI) 协调操作员命令,而 PLC 解释这些命令并将信号发送到 VFD 或伺服驱动器。
- 调试可确保速度参考、运行/停止信号和故障联锁完美匹配。例如,参考比例不匹配可能导致滚筒输送机运行过快或过慢,导致线圈流动不对齐。
-
包装膜张力控制
- 在使用拉伸膜的生产线中,张力必须保持在设定值的±2%以内(根据EN 12079-1或类似准则)。
- PLC 可以采用前馈控制结合实时张力反馈来保持一致性,即使线圈直径发生变化。
-
定时同步
- 大型生产线通常依赖于分布式控制硬件,需要近微秒的同步(IEC 61158-2)来确保线圈从包装到捆扎或堆放的平稳过渡。
3.4 运营场景优化
一旦集成生产线正确循环,工程师就会改进性能:
-
生产率调整
- 逐步将生产线提升至最大额定吞吐量(例如,15 个线圈/小时),同时监测电机扭矩、流体压力和传感器延迟。
- 如果发生浪涌或碰撞,可能需要调整伺服斜坡时间或缓冲距离。
-
遗传算法或启发式调整
- 先进的生产线可能包含参数优化(例如,使用 遗传算法 我们可以使用梯度方法(或基于梯度的方法)来发现理想的控制参数,从而在不超过机械应力阈值的情况下实现最短的循环时间。
-
最小化能源消耗
- 确定空闲电力使用情况、调整 VFD 减速斜坡或在生产空闲期间采用伺服睡眠模式可以将能源使用量减少 10-15% 以上。
- 正式的指导方针,例如 ISO 14955-2 定义可适用于包装线的机床能源效率策略。
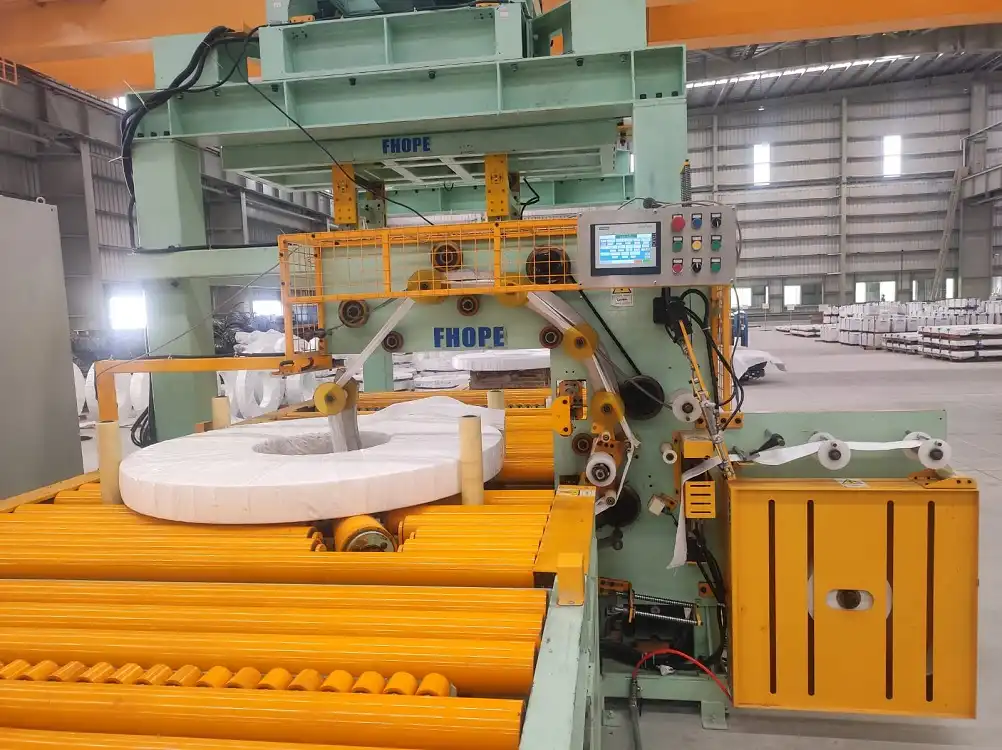
4.生命周期调试管理
4.1 设计验证阶段
大多数调试都是从概念上开始的,与设计同时进行:
-
PLC 程序虚拟化
- 借助诸如 西门子 TIA 博途,可以用数字I/O或虚拟驱动器来模拟逻辑块。
- 通过在安装硬件之前验证基本逻辑序列(紧急停止、联锁、传感器门控)来降低物理原型制作成本。
-
多体动力学仿真
- 像工具一样 亚当斯 or 复述 处理更详细的机械事件,检查过渡中的接触力、接头应力或线圈惯性。
- 最大限度地减少机械冲击(±5% 范围)可降低机器使用寿命内结构疲劳或焊缝开裂的风险。
4.2 生产过程控制
在制造过程中,生产的每个阶段都可以伴随增量调试:
在制造过程中,生产的每个阶段都可以伴随增量调试:
-
实时数据监控
- 亚秒级采样(例如 5-10 毫秒间隔)记录伺服电流、液压或位置偏移等参数。
- 诸如 LabVIEW FPGA or NI CompactRIO 帮助捕获高频数据以进行高级信号分析。
-
版本控制
- PLC 代码更改存档在符合以下要求的存储库(如 Git)中: IEC 61131-3 指南,如果新引入的更改导致回归,则允许回滚。
- 时间戳 ISO 8601 格式确保清楚了解部署了哪个版本以及何时部署。
-
车间可追溯性
- 每个程序迭代都记录机器的当前状态——驱动参数、传感器校准和硬件变化。
- 如果将来出现故障,技术人员可以在任何过去的检查点重建机器的状态以进行根本原因分析。
4.3 运营阶段及智能化升级
在实际生产环境中,调试会转化为持续改进:
-
自我优化
- 一些卷材包装线采用模型预测控制或自适应算法,可实时自动调整设定值,从而提高产量或减少约 15% 的薄膜使用量。
- 再加上一个 数字双胞胎,系统可以在对物理设备实施更改之前离线运行“假设”场景。
-
用于数据访问的 OPC UA
- 标准化沟通 IEC 62541 允许跨平台数据共享——操作员、工程师甚至远程服务提供商可以安全地访问历史日志或调整参数。
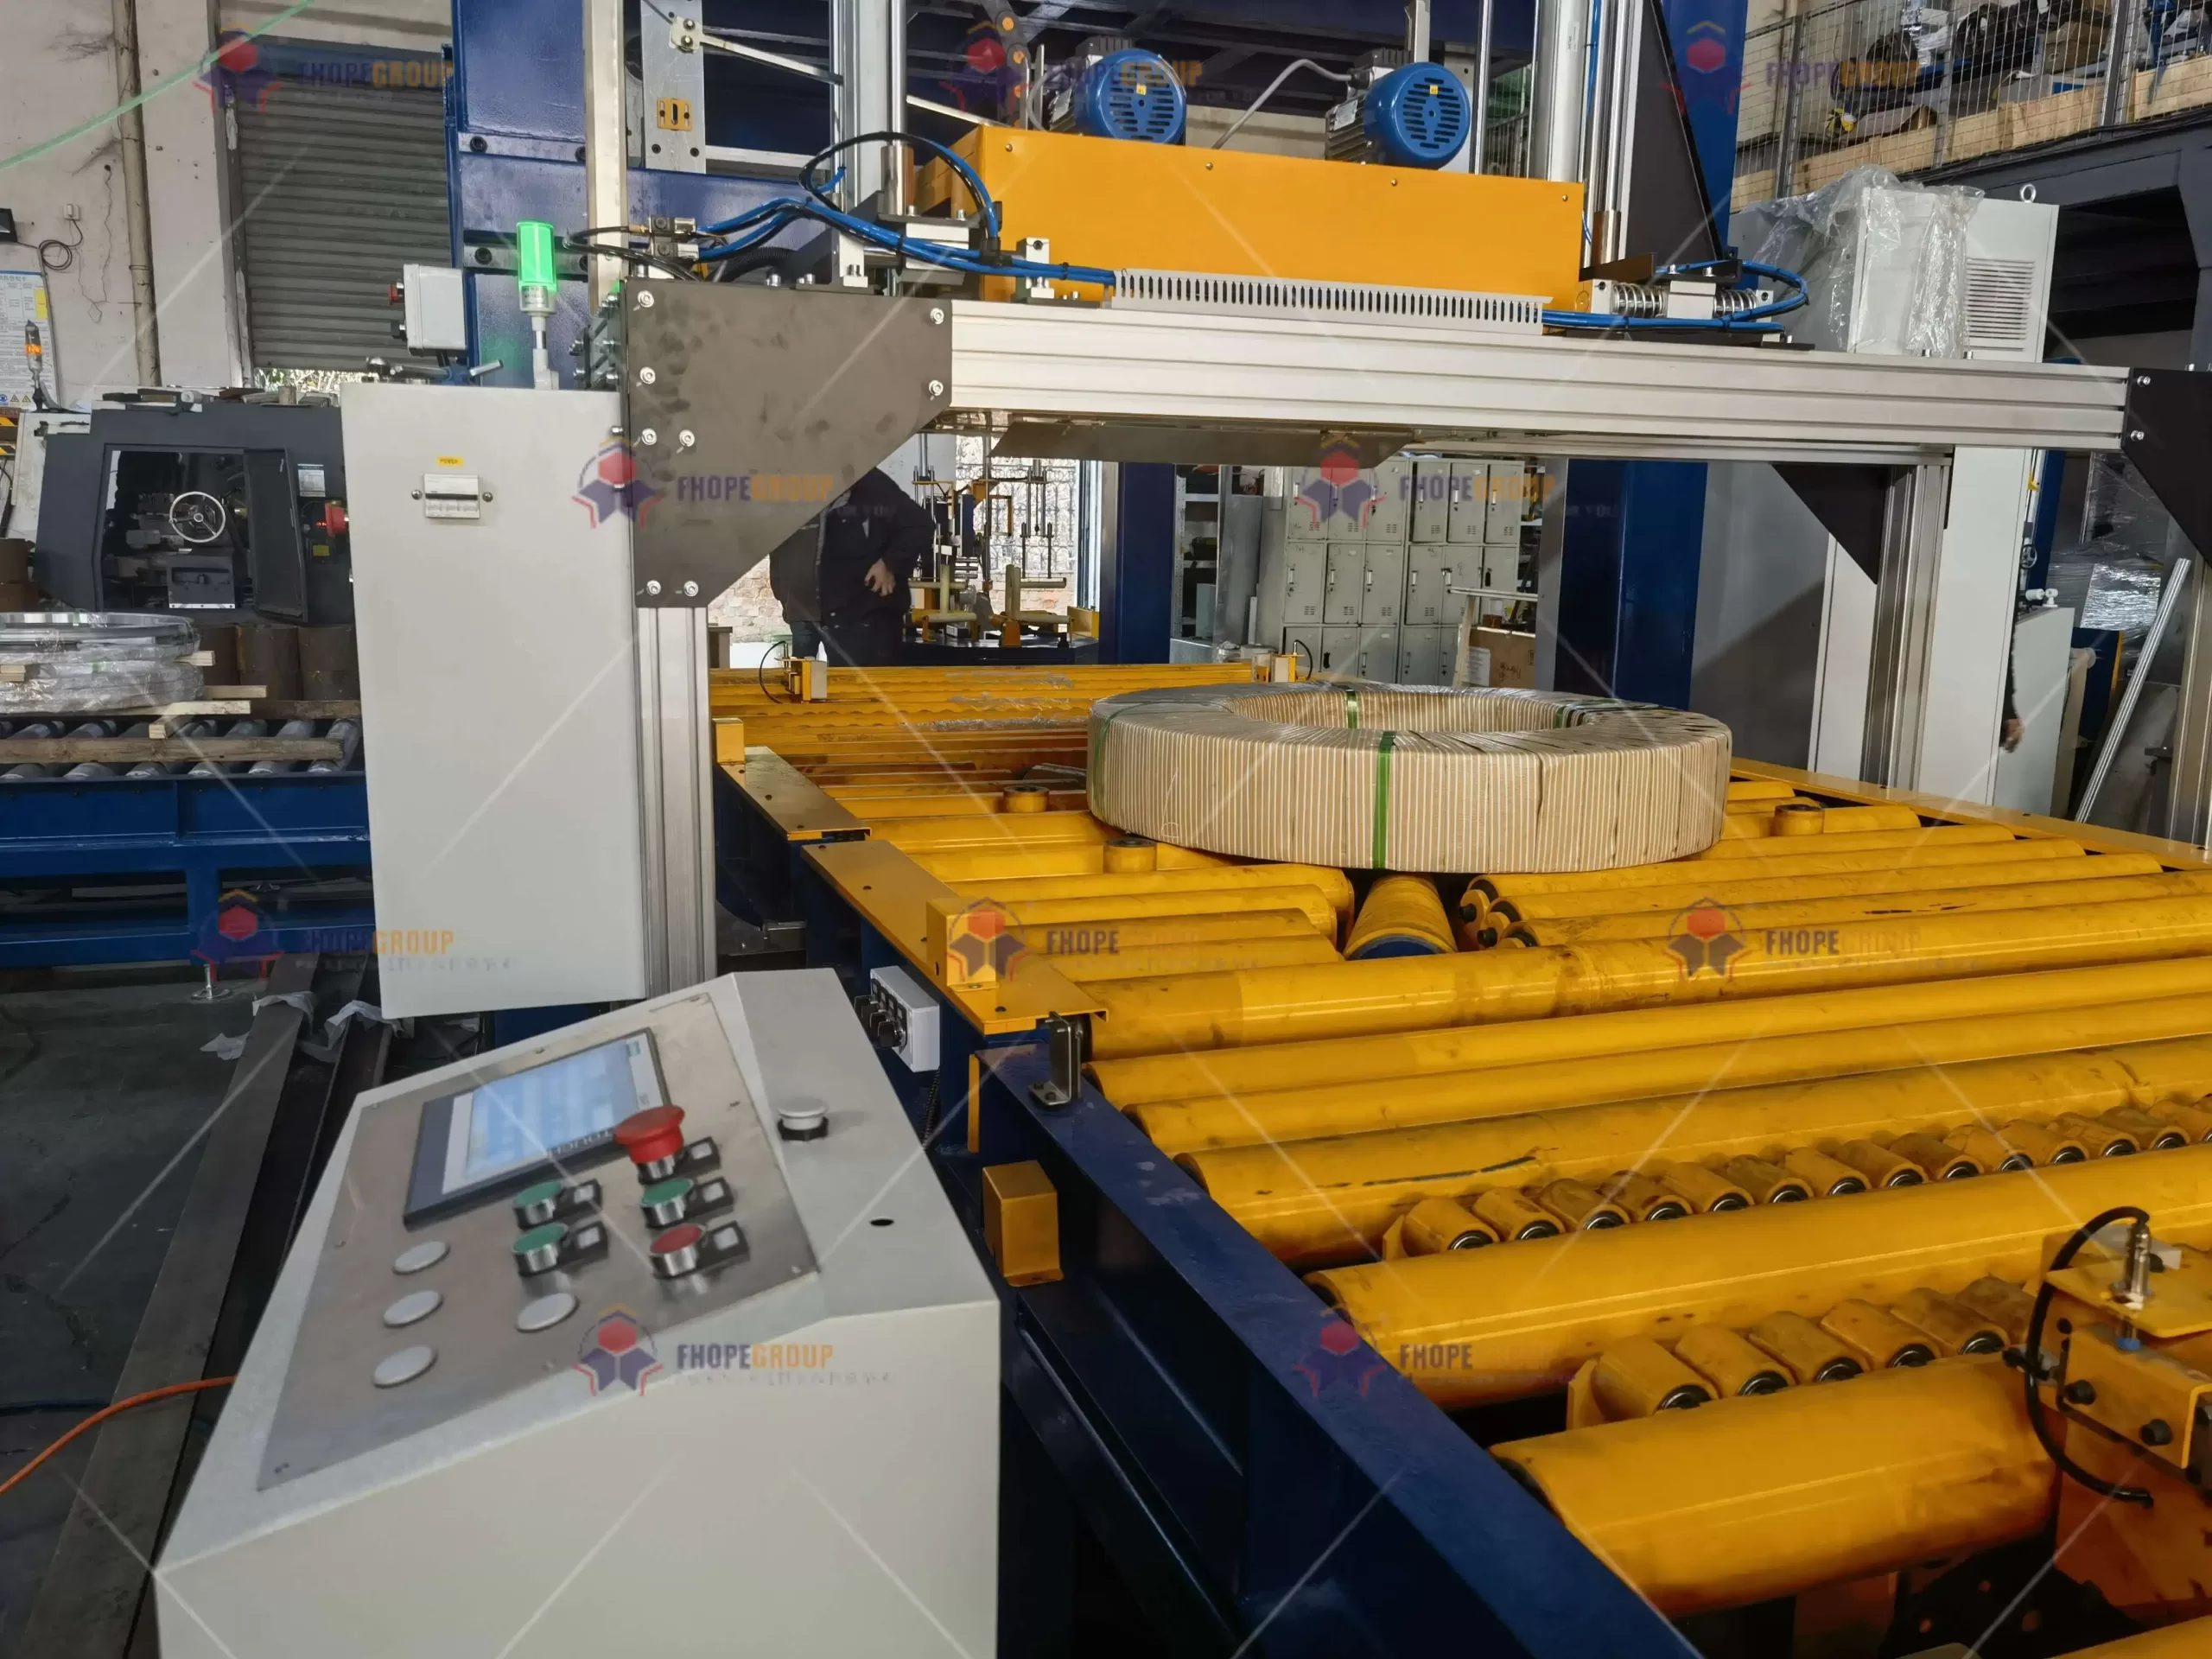
5. 标准化调试协议
为了确保一致、系统的调试,大多数制造商采用参考公认规范的标准化协议。代表性表格可能如下所示:
| 调试类别 | 相关标准 | 验收标准 | 验证方式 |
|---|---|---|---|
| 运动轨迹精度 | ISO 9283:1998 | 路径重复精度≤±0.3 mm | 激光跟踪(例如 API Radian) |
| 定时同步 | IEC 61158-2 | 子系统间时钟偏差≤1 μs | 精确时间协议 (PTP) 记录 |
| 薄膜张力控制 | ZH-12079 1的 | 波动范围 设定张力的±2% | 实时力传感器(HBM S9M) |
| 能量优化 | ISO 14955-2 | 空载功率≤额定容量的15% | 电能质量分析仪(例如 Fluke 435) |
| 安全逻辑延迟 | ZH-60204 1的 | 紧急停止信号延迟 < 20 毫秒 | 示波器或高速数据采集 |
如果机器无法满足这些标准,它将重新进入调试子循环。工程师会找出原因(可能是 PID 增益、伺服抖动限制或未对准的传感器支架),并在重新测试之前纠正配置或机械布置。
6. 智能调试创新
6.1 多目标优化算法
随着卷材包装线变得越来越复杂,单参数优化(例如,仅优化速度或张力)已不再适用。多目标算法(例如非支配排序遗传算法 II,NSGA-II)可以同时兼顾多个性能指标——速度、张力一致性、能耗、安全裕度——并生成最优解的帕累托前沿。当与数字孪生技术集成时:
- 减少调整时间
- 该算法无需费力地反复试验每个参数,而是可以快速收敛到接近最优的集合。
- 提高精度
- 最好的解决方案通常可以将循环时间缩短 20-30%,而不会增加机械应力或冒线圈错位的风险。
6.2 增强现实(AR)调试
新兴的 AR 技术将数字数据(传感器读数、伺服波形、机器状态)叠加到实际机器上:
-
实时 PLC 变量可视化
- 使用 AR 耳机(例如 Microsoft HoloLens),技术人员可以在视野中看到以≥60 Hz 的频率更新的伺服电流或张力传感器值。
- 潜在异常(例如超出正常范围的振动)会以热图的形式出现在物理设备上。
-
远程专家协助
- 场外的专家可以观看相同的 AR 馈送,并在技术人员的视图中标记可能需要机械调整或参数更改的区域。
- 由于无需亲自到现场即可提供专业知识,从而缩短了停机时间。
7。 结束语
线圈包装线的程序调试远不止于简单的位切换或调整单个速度设定值。它涵盖了全面的生命周期方法——初始设计验证、子系统校准、集成系统优化以及运行过程中的持续改进。通过利用数字孪生、先进的控制算法、高速数据采集和增强现实技术,制造商可以最大限度地缩短调试时间,同时最大限度地提高性能、安全性和可靠性。
要点总结:
- 整体机械控制集成:验证伺服电机的冲击极限、液压响应时间和传感器阈值,以实现有凝聚力、无冲突的操作。
- 迭代调试工作流程:从虚拟模型开始,然后通过子系统和集成测试逐步完善性能。
- 生命周期数据管理:采用版本控制(Git)和标准化数据记录,确保任何未来的修改或故障诊断都有强大的审计跟踪。
- 标准一致: 达到或超过参考值,例如 ISO 9283 , IEC 61158, ZH-60204 1的和 VDI 2206 增强全球市场的信任并减少责任。
- 持续改进和创新:多目标优化算法和基于 AR 的调试等工具可使线圈包装线保持敏捷,以响应不断变化的生产需求。
通过遵循公认的最佳实践并保持对新兴技术的前瞻性视角,调试阶段成为实现卓越的战略杠杆。如果操作正确,线圈包装线的程序调试不仅可以确保机器按预期运行,还可以为长期运营成功、安全和适应性奠定坚实的基础。
最后的最后:
虽然本文总结了核心调试原则,但每个设施或项目可能需要独特的测试或专门的硬件考虑。请务必查阅官方工程文档、相关区域法规和内部公司标准,以制定与特定生产目标精确匹配的定制调试计划。