1. 引言
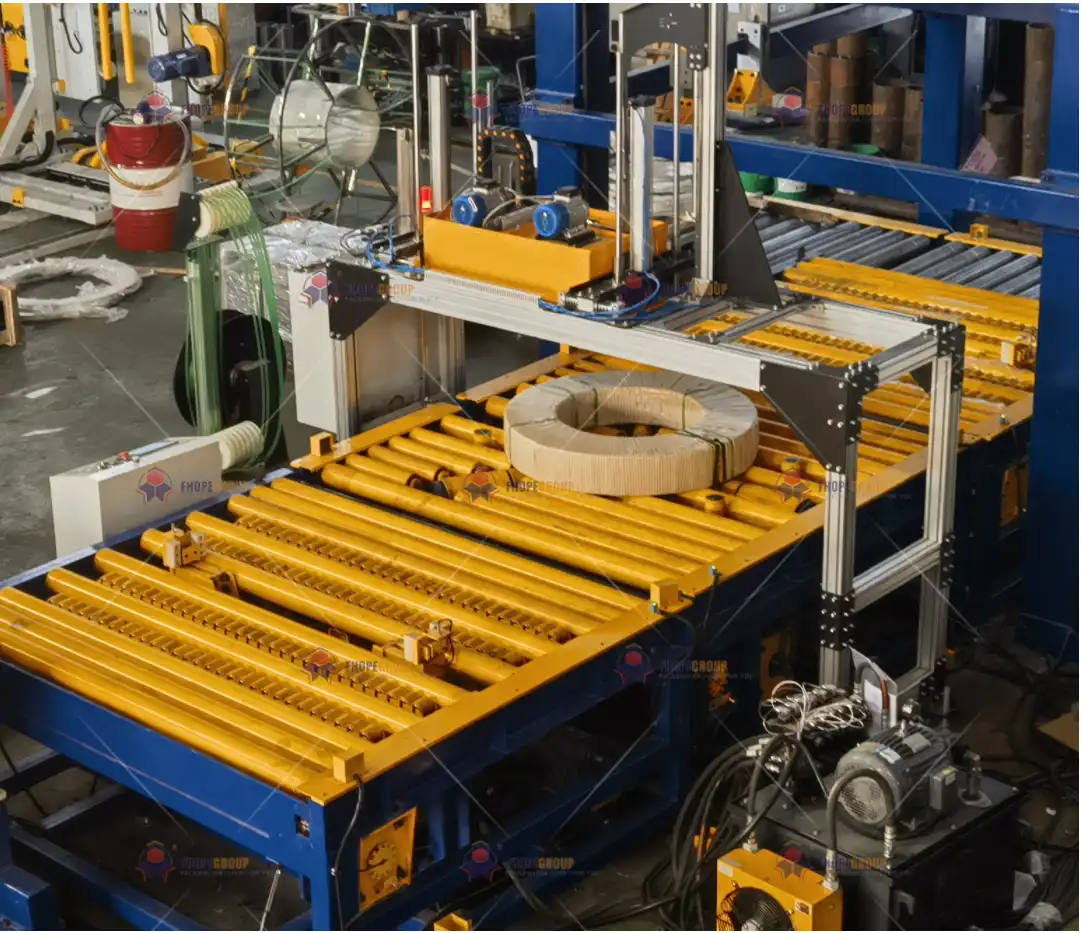
在钢卷包装生产线(通常包括钢卷包装机、钢卷捆扎机和钢卷堆垛机)的生产过程中,精加工在美观和功能性方面都起着至关重要的作用。精加工阶段旨在实现以下几个目标:
- 防腐蚀保护:钢制部件,特别是在潮湿或腐蚀环境中,需要先进的涂层来防止生锈、点蚀和磨损。
- 机械耐久性:保护性涂层必须承受持续的冲击、摩擦、温度波动以及液压或电机驱动系统的处理。
- 安全与识别:正确标记电缆、气动管道和关键部件可确保符合国际规范并简化未来的维护。
博比纳斯环境自动化线设备与博比纳斯阿皮拉多系统
本文件全面阐述了卷材包装线的后处理流程。重点介绍现代制造工艺,概述了表面处理、涂层应用、标签标准、最终检验以及生命周期管理策略,以确保产品拥有较长的使用寿命。该后处理流程参考了ISO 12944(钢结构防腐蚀)、IEC 60445(导体标识)和EN 60204-1(机械电气安全)等标准的指导原则,旨在满足严格的行业标准。
2. 保护涂层和表面处理
2.1 选择正确的涂层系统
精心选择的涂层系统对于防止生锈和优化卷材包装线在其使用寿命内的性能至关重要。通常,这些生产线会暴露在以下环境中:
典型的多层系统包括:
-
- 锌含量:至少 80%(符合 ISO 3549),提供电流保护。
- 耐盐雾:在 ASTM B2,000 测试中达到 ≥117 小时。
- 附着力:通常测试至≥15 MPa(ASTM D4541拉脱法)。
-
中间涂层(可选)
- 有时会添加环氧中涂层来增强整体涂膜或提供额外的耐化学性。
- 有助于弥合底漆中潜在的微孔。
-
- 因其优异的耐候性能而入选:在 QUV 箱(ASTM D4587)中测试 1.5 小时后 ΔE ≤3,000。
- 在户外或紫外线强烈的环境中具有很强的抗褪色和粉化能力。
在某些高磨损部分(例如线圈传送轨道或传送带驱动器),可以使用补充润滑膜(例如摩擦系数≤0.08 的二硫化钼基固体润滑剂)。
2.2 表面处理标准
即使是最好的涂层系统,如果基材预处理不当,也会失效。ISO 8501-1 标准规定了从钢丝刷清洁到近乎白色金属喷砂清洁(Sa2.5 或 Sa3)的洁净度等级。常见步骤包括:
-
脱脂和清洁
- 碱性溶液(pH 值~9.2)或可生物降解的清洁剂可去除油、切削液或其他污染物。
- 高压清洗或手动擦洗可确保焊接区域的缝隙中没有残留物。
-
喷砂
- 达到 Sa2.5 级光洁度 (ISO 8501-1),表面粗糙度 Rz 为 30–50 μm (ISO 8503-2),以促进机械粘附。
- 常见的介质包括石榴石或氧化铝;选择砂粒大小以产生所需的粗糙度轮廓,而不会过度减薄基材。
-
磷化或钝化
- 为了增强耐腐蚀性能,可以采用锌基磷酸盐处理。
- 该微晶层确保基材和底漆层之间紧密结合。
基材准备就绪后,涂装前控制环境条件至关重要。相对湿度应保持在70%以下,钢材温度至少高于露点3℃,以避免闪锈。
3. 精加工机械工程规范
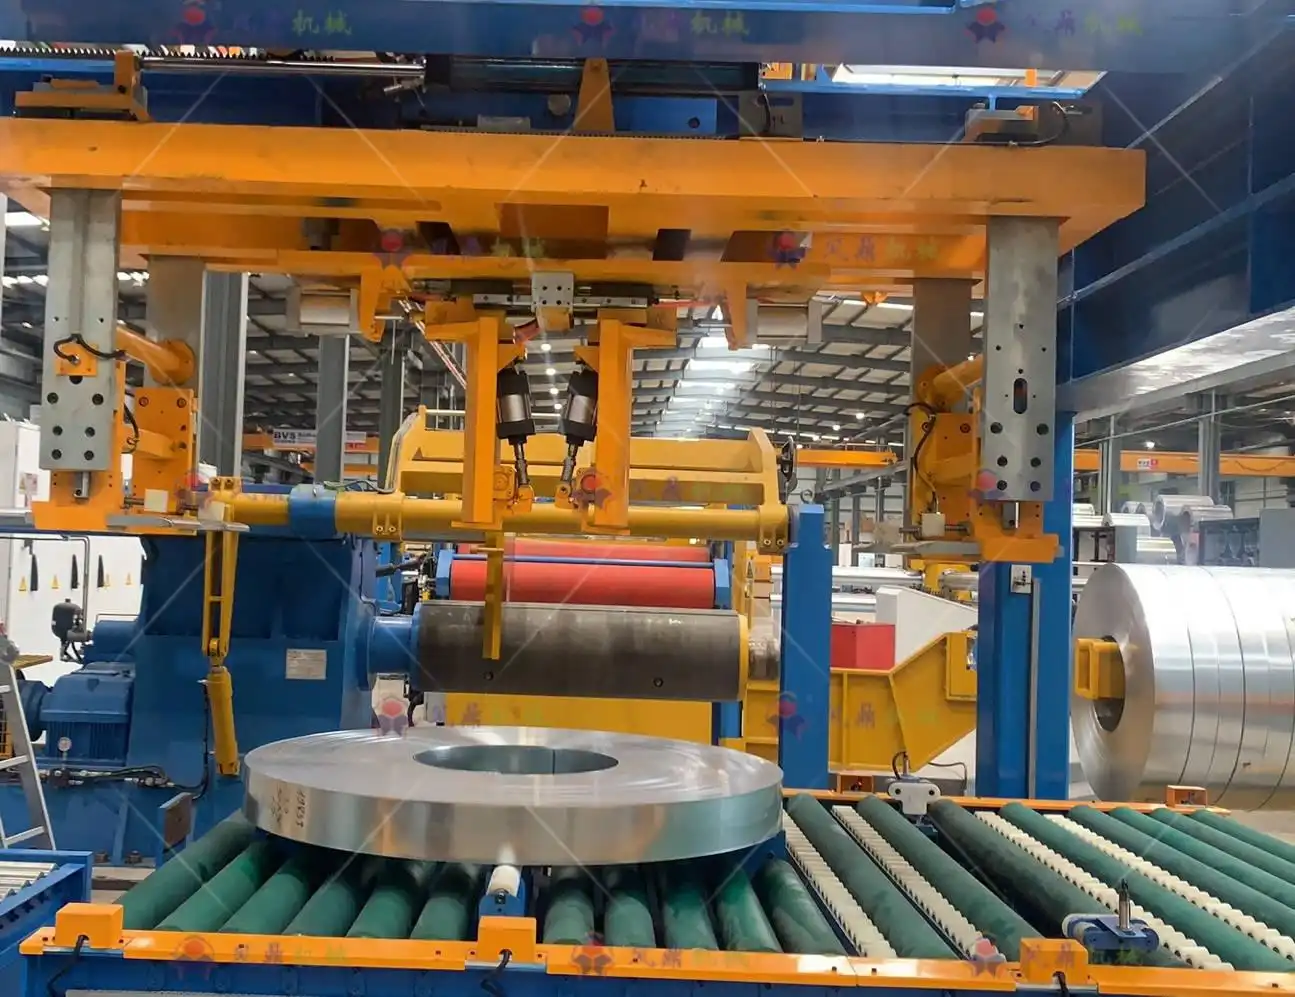
3.1 涂层厚度及应用
-
薄膜厚度控制:
- 底漆:60±10微米
- 大衣:80±15微米
总厚度通常在 140–160 微米范围内,定义为 ISO 19840 (干膜厚度测量)。
-
应用方法:
- 无气喷涂 (例如, Graco XRT 系统)可对大型框架进行广泛覆盖。
- 静电或旋转雾化器 (例如,Ransburg)适用于复杂的几何形状,确保均匀沉积和最少的过度喷涂。
- 机器人辅助喷涂 使用 ABB 或 KUKA 机器人,有利于对多曲面和狭窄角落进行一致覆盖。
-
固化过程:
- 涂层通常需要在低湿度环境中控制固化温度(80±5°C)。
- 红外线或强制空气固化加速交联,确保均匀的硬度和粘附性。
3.2 电缆和气动管道标签
在整个线圈包装线中,多条电缆和空气软管为电机、螺线管、传感器和控制器供电。清晰、耐用的标签对于维护和安全至关重要:
-
激光蚀刻
- 在聚合物护套上雕刻电缆标识符(例如深度为 0.2 毫米) IEC 60445 颜色和标记代码。
- 只要电缆能够承受激光的局部热量,即使在磨损或受到化学物质侵蚀后仍能保持可读性。
-
气动软管标记
- 颜色编码或基于文本的标签(按照 ISO 14122-2 测试的耐油油墨)可以快速识别压力管线、真空管线和排气管线。
- 反复弯曲或接触润滑剂后不得褪色或剥落。
-
二维码和条形码
- 一些制造商采用二维代码来实现高级可追溯性,将特定的电缆或软管链接到数字构建记录。
- 这些代码经过机器视觉测试,以确保扫描准确率至少达到 99.9%。
4. 整理流程
4.1 表面预处理
- 清洁:将组件浸入或冲洗 pH 值为 9.2 的清洁剂槽中。
- 磷化:形成磷酸锌层,用于防腐底漆。
4.2 多层镀膜
- 第一层 (底漆):通常采用环氧富锌配方。
- 第二层 (面漆或中间漆+面漆):达到所需的最终颜色、光泽和耐化学性。
- 厚度验证:像 易高 456 (涡流或磁感应)确认在规定厚度的±25μm范围内均匀覆盖。
4.3 标签和标记
- 电缆编号:遵循与 PLC I/O 或电路图相关的逻辑方案。
- 空气管标签:用颜色条纹和文本数据(压力等级、介质类型)标记每条线。
- 永久贴纸和铭牌:使用抗紫外线标签,在 ASTM G154 条件下进行测试,确认不会剥落或变色。
4.4 综合检查
- 电气连续性和绝缘:使用500V兆欧表确保≥100MΩ(IEC 60243-1)。
- 外观检验:检查是否有针孔、下垂、过度喷涂或颜色不规则现象(ASTM D5162 用于假期检测)。
- 附着力划格试验:评估涂层附着力至 0 级分类(ISO 2409)。
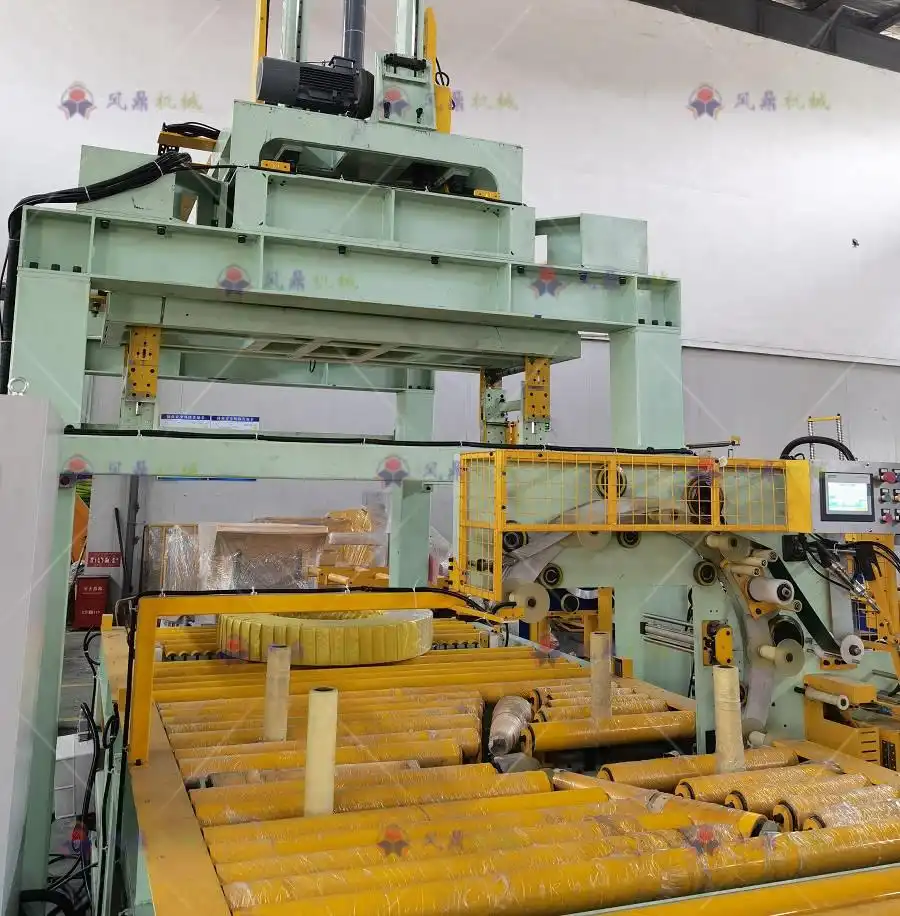
5. 质量控制和文件记录
5.1 加工过程中的质量检查
完善的质量管理计划包括每个关键步骤的检查点:
| 参数 | 检验方法 | 规格 | 设备 |
|---|---|---|---|
| 涂层附着力 | 横切/拉断 | 0级(ISO 2409)或≥15 MPa | Elcometer 107, 推车试验机 |
| 固化时间 | 胶带测试/指甲 | ≤2小时无粘性,≤24小时完全固化 | BYK 干燥记录仪 |
| 标签可读性 | 视觉+OCR软件 | 识别准确率≥99.9% | 基恩士 CV-X |
| 电缆绝缘 | 兆欧表 (500V) | ≥100MΩ | Megger MIT515 |
| 薄膜孔隙率 | 假日探测器 | 零导电“假期” | 低压海绵测试仪 |
这些值可以根据特殊客户或环境要求(例如海洋环境或极端温度循环)进行调整。
5.2 环境健康与安全
现代制造业强调可持续性和最低限度的有害排放:
- VOC 排放控制:遵守当地和地区法规。例如,在中国,GB 30981-2020 规定某些涂料的 VOC ≤50 g/m²。
- 污水处理:保证冲洗后pH值6.5–7.5,重金属含量≤0.5 ppm,保护水资源。
- 操作员安全:防护装备、适当的通风和呼吸设备对于减轻涂漆过程中的吸入风险至关重要。
5.3 文档和可追溯性
所有成品参数——批号、湿度、日期/时间记录——都记录在制造执行系统 (MES) 中,例如西门子 Opcenter或罗克韦尔 FactoryTalk。这种方法可以实现:
- 向后追溯:如果现场出现缺陷,可以检索原始油漆批次和应用参数。
- 统计过程控制:分析过程数据(涂层厚度、温度、湿度)以识别趋势并减少变化。
6. 饰面的生命周期管理
6.1 运行维护
一旦部署了卷材包装线,涂层完整性仍然至关重要。维护措施可能包括:
-
- 检查是否有碎裂、剥落或底膜腐蚀的迹象,尤其是在受到机械冲击的边缘周围。
- 及早发现轻微损坏可以快速进行现场修复,而不需要进行大面积的重新涂层。
-
- 一种测量涂层电阻和电容特性的先进技术,可指示早期退化。
- 频率扫描(10 mHz 至 100 kHz)可在可见生锈现象出现之前就发现渗透或分层。
-
- 识别加热表面上的“热点”或涂层破裂区域;如果生产线中的某些工艺在高温下运行,则很有用。
- 热灵敏度≤0.05°C的摄像机可为潜在的故障区域提供清晰的对比。
6.2 智能修复系统
先进的工厂集成了自动化或半自动化维修:
-
机器人补漆
- 如果机器视觉检测到磨损或划痕,修补机器人会自动重新喷涂匹配的颜色或密封底漆。
- ±0.5 毫米的定位精度可确保最少的过度喷涂和一致的修复厚度。
-
年度气动泄漏检查
- 对关键连接采用氦基测试(泄漏率≤1×10⁻⁶ Pa·m³/s)。
- 在密封件损坏最终成品或机械功能之前发现它们,从而最大限度地减少停机时间。
6.3 涂层寿命预测的数字孪生
ANSYS Sherlock等软件可以模拟机械应力、温度和湿度之间的相互作用,预测涂层的长期健康状况:
- 数据集成:温度、湿度和零件使用情况的实时传感器输入为模拟模型提供信息。
- 预测警报:该模型标记涂层可能需要维护或重新应用的间隔,从而减少计划外停机时间。
此外,AR(增强现实)平台(例如 Microsoft HoloLens)将有关涂层磨损的实时数据叠加在操作员的视野上,从而加快故障排除并提高安全性。
7. 结论
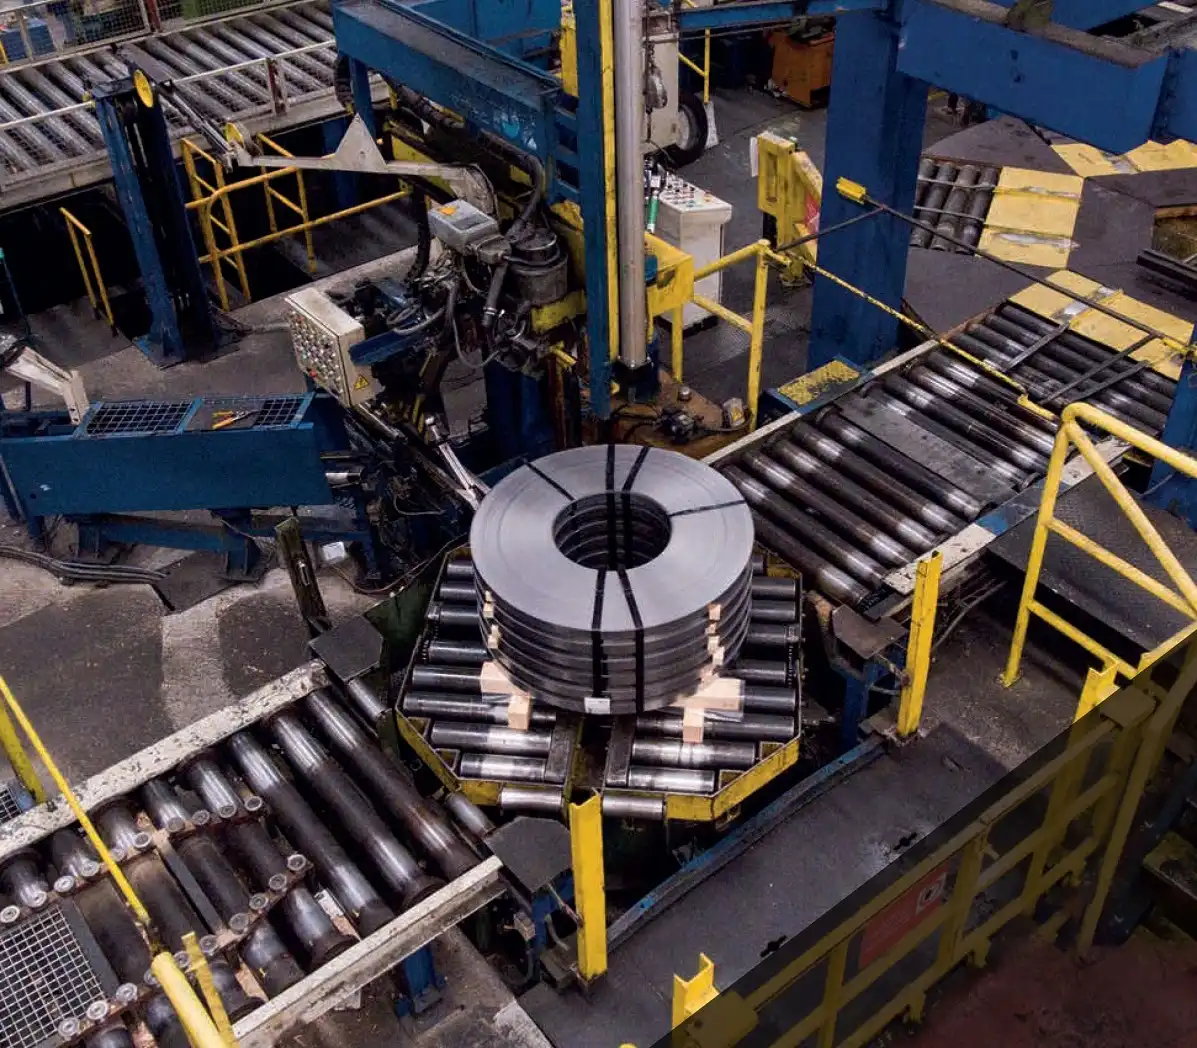
卷材包装线项目的精加工是一个多学科交叉的过程,它平衡了化学、机械工程和数字控制,以确保长期运行的完整性。从最初的表面处理阶段到最终的贴标和持续的生命周期管理,每个步骤都受到严格的标准约束,例如防腐蚀的ISO 12944标准。