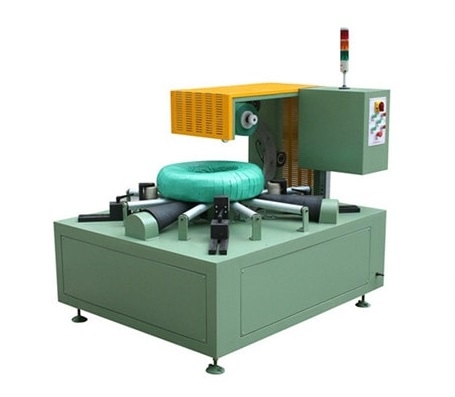
钢卷缠绕机的工作原理是什么?
钢卷缠绕机协调一系列工序:钢卷被送至预定位置,缠绕材料通过卷筒入口引入,受控的相对运动将缠绕材料包裹在钢卷周围,尾部固定,然后将钢卷移交给下一个已批准的工序。具体的组件、运动顺序、安全功能和恢复步骤取决于已批准的型号文档和现场风险评估。
实际问题不仅仅是“环是否旋转?”而是从装载到出料的每一次交接是否有已知的进行条件、负责人或系统以及可接受的结果。
此序列解释了一种已记录的配置;型号、线圈、材料、设置和定时条件必须可见。
首先,将整个周期视为七个交接环节。
文字环绕可能会掩盖可见旋转前后的重要工作。一个完整的循环至少包含以下几个问题:
- 到达: 该线圈是否已通过认可的运输方式到达车站?
- 定位: 它是否在当前机器的核定范围内得到支撑、调整方向和放置?
- 材料介绍: 包装材料是否按预定路径放置,其前端是否采用认可的方法固定?
- 可控缠绕动作: 运动开始前,是否具备所需的运动和安全条件?
- 完成: 是否已达到约定的覆盖范围或计划的完成条件?
- 结束时间: 尾部是否已固定,包装效果是否已检查?
- 不可触摸: 该区域是否安全?线圈是否已释放到下一个既定工艺步骤?
本文遵循此顺序,因为这是操作员、工程师或采购人员需要理解的顺序。它并不能取代任何站点的现场操作规程。
包装周期如何展开
第一步:装载并定位线圈
线圈可通过起重机、台车、传送带或生产线接口运送到位。支撑和定位线圈的硬件可能包括滚轮、挡块、导轨、传感器或其他经批准的装置。在允许缠绕动作之前,机器的实际逻辑可能需要存在信号、位置确认、防护状态或其他条件。
位置至关重要,因为物料路径和运动部件的设计都基于已知的线圈尺寸。线圈位置偏移或方向错误会导致覆盖范围改变、造成意外接触,或使后续交接环节不可靠。允许的偏差位置和应对措施必须依据当前图纸、控制说明和风险评估,而非通用视频。
步骤二:引入并固定包装材料
材料从卷筒或分配器向包装路径移动。在某些设计中,导轨和执行器负责定位和固定材料;而在另一些设计中,操作员需要在自动部分开始之前执行经批准的穿线或连接步骤。产品系列知识库列出了几个材料系列:
- 拉伸膜
- VCI薄膜或纸张
- PVC/不透明薄膜
- 面料
- Paper
它并未确定哪种线圈适合特定的线圈、环境或包装要求。
明确界定人机边界。机器可以自动完成包装动作,但物料装载、换型或最终检验仍需人工操作。这本身并非缺陷;而是一项设计和风险控制决策,应在作业指导书和布局图中予以体现。
步骤 3:创建具有相对移动的环绕路径
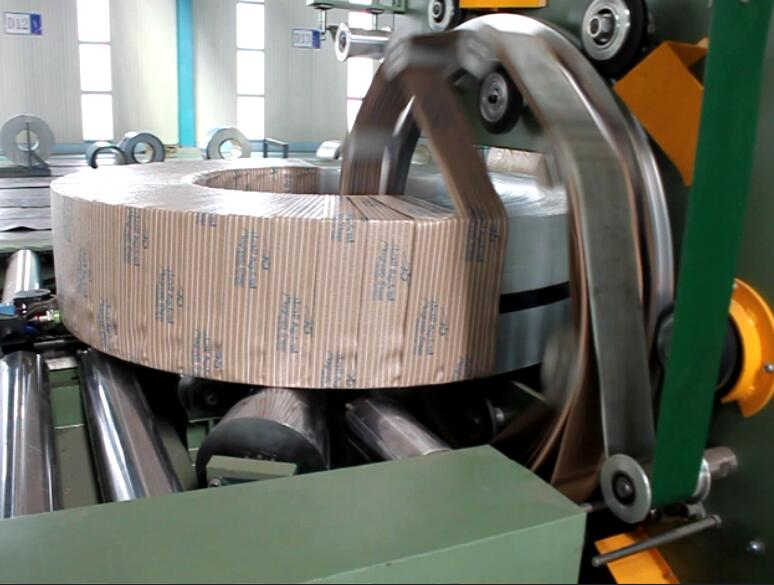
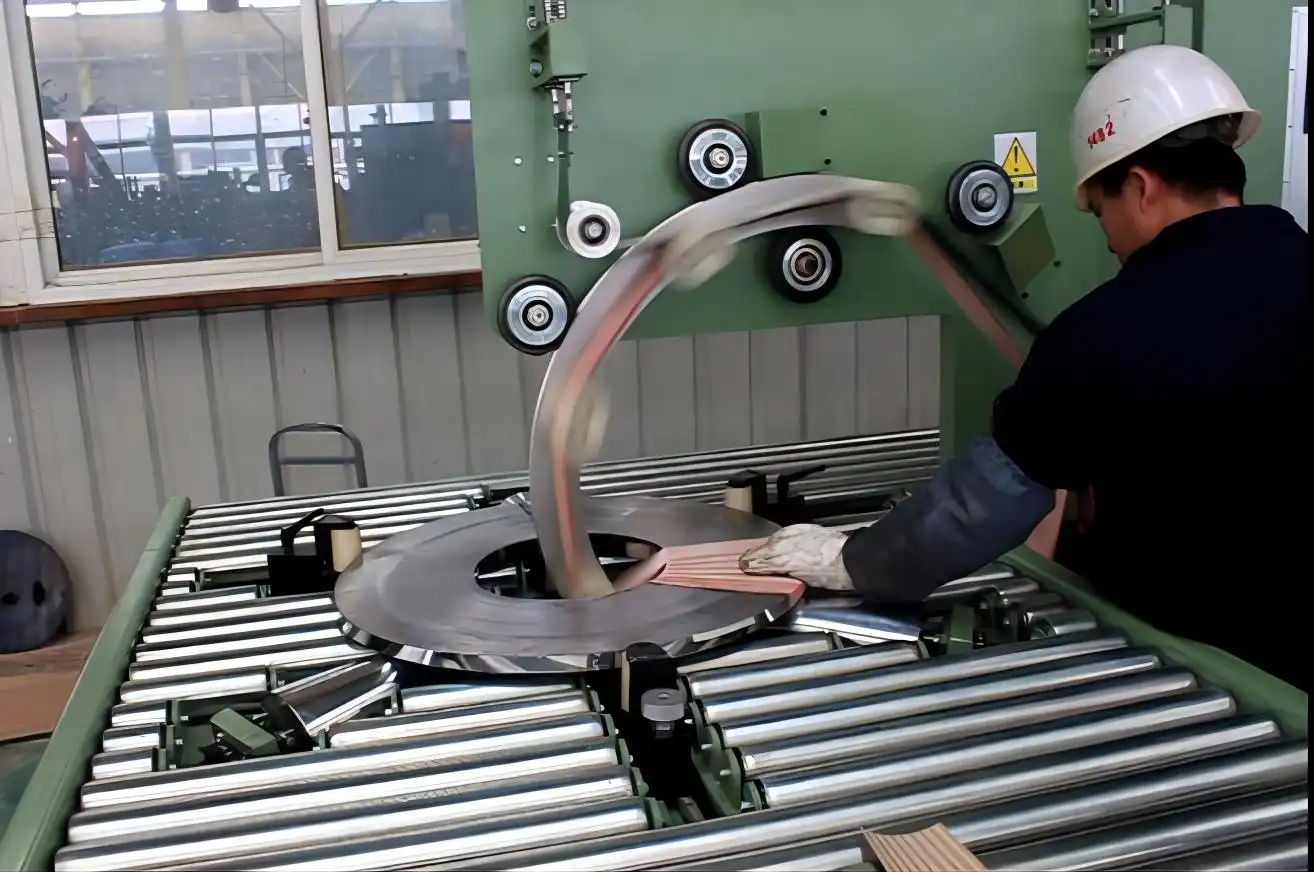
在透光式卷绕工艺中,材料穿过卷材上的开口。卷绕环或组件围绕该开口移动,而卷材则由滚轮支撑或移动。这些运动之间的配合使材料沿预定表面移动,形成重叠路径。
运动动作的名称远不如结果重要:物料必须沿着既定路径输送,不得出现意外的缝隙、钩挂、松散的尾端或与保护区域的接触。不同的机器可能通过不同的机械装置来实现这一点,因此公开的示意图必须与所示设备相符,或者标注为通用说明。

步骤 4:控制覆盖范围,避免将设置误认为结果
张力有助于保持材料与线圈的接触;重叠度描述了一次缠绕与前一次缠绕之间的关系。两者都会影响包装的外观和连续性,但单独来看,两者都不能证明包装的防护性能或是否被接受。材料类型、表面状况、线圈几何形状、暴露路径、搬运方式和检验方法都至关重要。
对于实际的包装试验,请记录以下内容——并将“规定的”、“测量的”和“推荐的”分开记录:
| 记录什么 | 为什么重要 |
|---|---|
| 材料规格 | 不同的材料家族表现出不同的特性和保护能力。 |
| 设置或配方版本 | 结果必须能够针对已知配置进行复现。 |
| 线圈状况和尺寸 | 覆盖范围取决于线圈的实际尺寸和表面。 |
| 覆盖范围要求 | 定义验收目标,而不仅仅是机器设置。 |
| 检验方法 | 验收必须可通过约定的程序进行核查。 |
| 成果 | 将试验转化为可追溯的质量记录 |
没有当前模型记录和质量依据,请勿发布看似精确的重叠百分比或张力值。
步骤 5:确定包装何时完成
完成状态可以基于预设的转弯次数、行程、位置或其他已批准的条件。但“电机停止运转”并非包装验收标准。包装仍需满足特定作业规定的覆盖范围、尾部固定牢固以及检验合格的要求。
生产线的明确责任划分在此至关重要:控制逻辑可以判断动作是否完成;质量规则可以判断结果是否合格;下一个工位可能需要额外的放行信号。将这些决策混为一谈,用一个模糊的“自动”指令来定义,会掩盖风险。
步骤 6:夹紧、切割并固定尾部
在循环结束时,机器可能会夹紧材料、切割材料,并通过特定设计的方法固定尾部。其他系统可能需要操作员辅助的精加工步骤。除非所选配置已有相关文档记录,否则请勿将其他型号的机构通用化,也不要描述加热、加压、粘合或夹紧方法。
有效的检验问题很简单:负责团队能否说明成品尾部应该在哪里,如何进行检验,缺陷是什么样子,以及不合格时会采取什么措施?这样就能将不透明的机制变成可控的验收点。
步骤 7:卸载、重置并交接线圈
包裹被接收且工作站的就绪条件满足后,线圈将进入下一个处理步骤。操作员或通过连接的系统可以选择配方,但本文不讨论具体的选择方式。只有在满足机器实际设定的安全就绪条件后,下一个循环才能开始。
如果周围的流程需要捆扎、贴标签、称重、堆垛或 ERP/MES 记录,除非明确包含在报价范围内并经过测试,否则这些都是相邻的模块或接口。
控件必须显示的内容
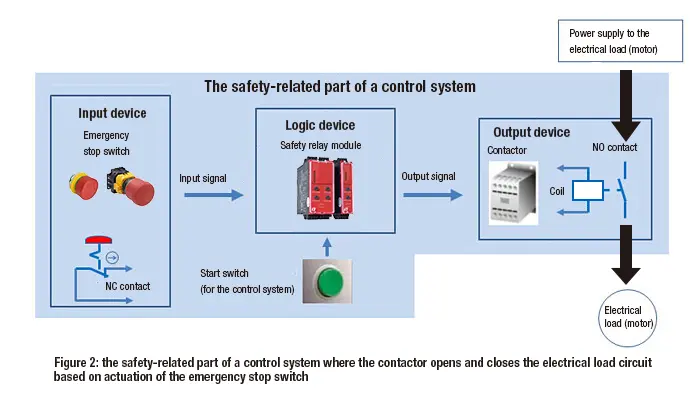
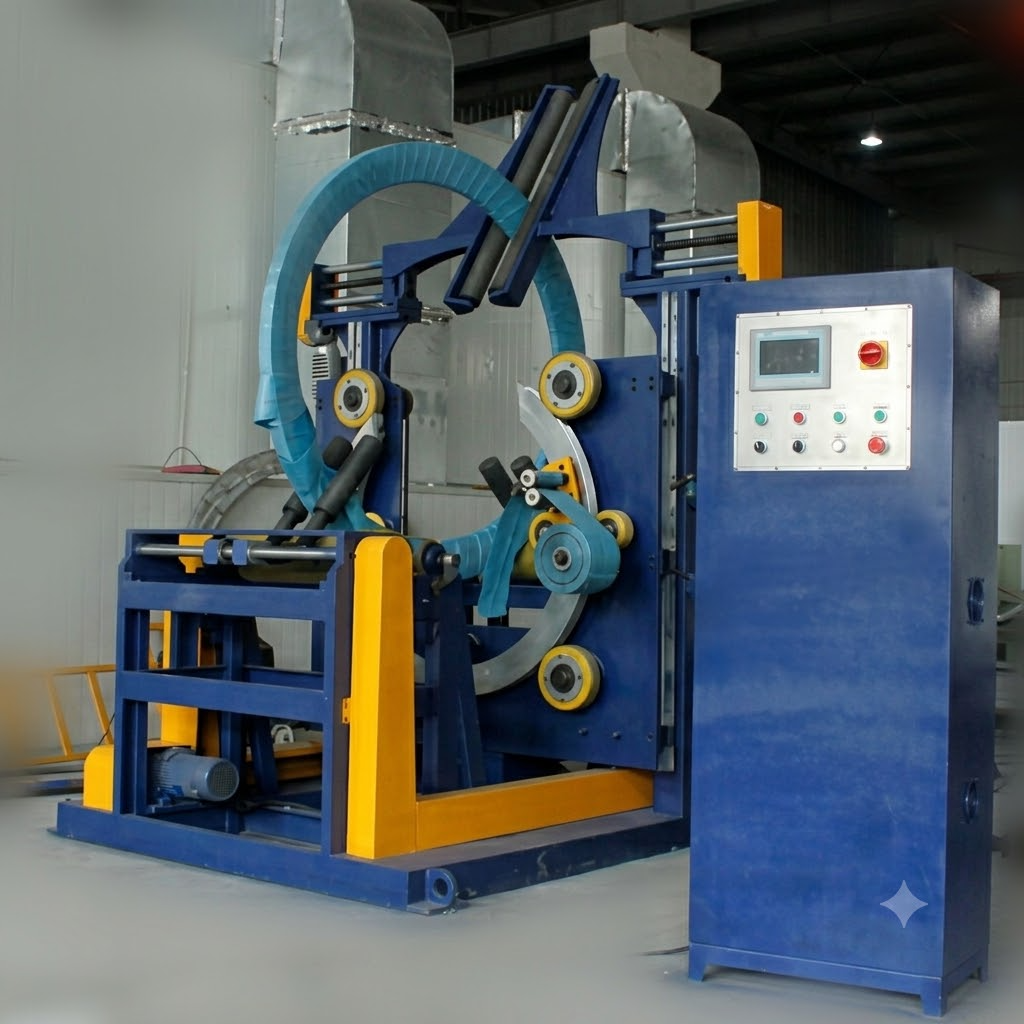
对于特定的系统,PLC/HMI 是显示机器状态、允许条件、选定配方、运动状态和故障信息的地方。有效的工程评审需要一个简单的时序图,而不是仅仅依赖于一张漂亮的屏幕截图。时序图应该清晰地表明哪个信号或条件允许执行下一个操作,哪个系统负责执行该操作,以及什么原因导致序列停止。
安全功能需要针对特定机器进行风险评估、记录和合格审核。本概述绝不能用于绕过防护装置、解除联锁装置或授权重启。
当正常周期被打断时
常见的干扰因素包括:
- 材料断裂或废料辊
- 开锁
- 线圈换挡
- 所需信号丢失
- 电力事件
这些并非仅仅是干扰——它们会改变运行状态。经批准的应对措施因型号和场地而异。一般而言,应按设计停止运行,防止意外重启,保持负载稳定,遵循经批准的隔离/恢复流程,检查部分结果,并在程序需要时上报。
如何在宣布周期达到生产就绪状态之前对其进行验证
采用计时并记录的试验方法,而非单次最快速度演示。明确计时的起始点和结束点,记录重复循环,识别中断,并将线圈、材料、设置和检验方法与记录一起保存。仅在符合相关程序且安全的情况下,才记录正常路径以及对实际中断的已批准响应。
有用的输出结果不仅仅是平均时间。它是一份可追溯的记录,让生产、质量、工程和供应商都能了解哪些内容包含在内、哪些内容有所不同以及哪些方面需要改进。
建议的下一步
请为您正在考虑的机器索取以下三项资料:
- 当前运动序列图
- 一段典型的连续循环视频
- 已批准的中断/恢复程序
在同一次会议中,将这些文件与卷材包装、材料规格、验收标准和现场搬运计划一起审核。这样,一般性的说明就能转化为可执行的操作计划。
视觉细节

按一下放大
按一下放大
按一下放大
按一下放大
观看它是如何运作的
了解我们的自动化包装解决方案如何优化您的生产线效率。本视频演示了旨在提供最大限度保护的无缝操作流程。
行业领军 钢铁厂及行业领军企业
全球制造商信赖FHOPE重型包装设备


准备好优化您的包装生产线了吗?
获取包含投资回报率分析的定制报价。我们的工程师将在 24 小时内回复。
- 免费版面设计
- 全球安装支持
- 包含 2 年保修
您的信息安全无虞,绝不会被泄露。
相关机器
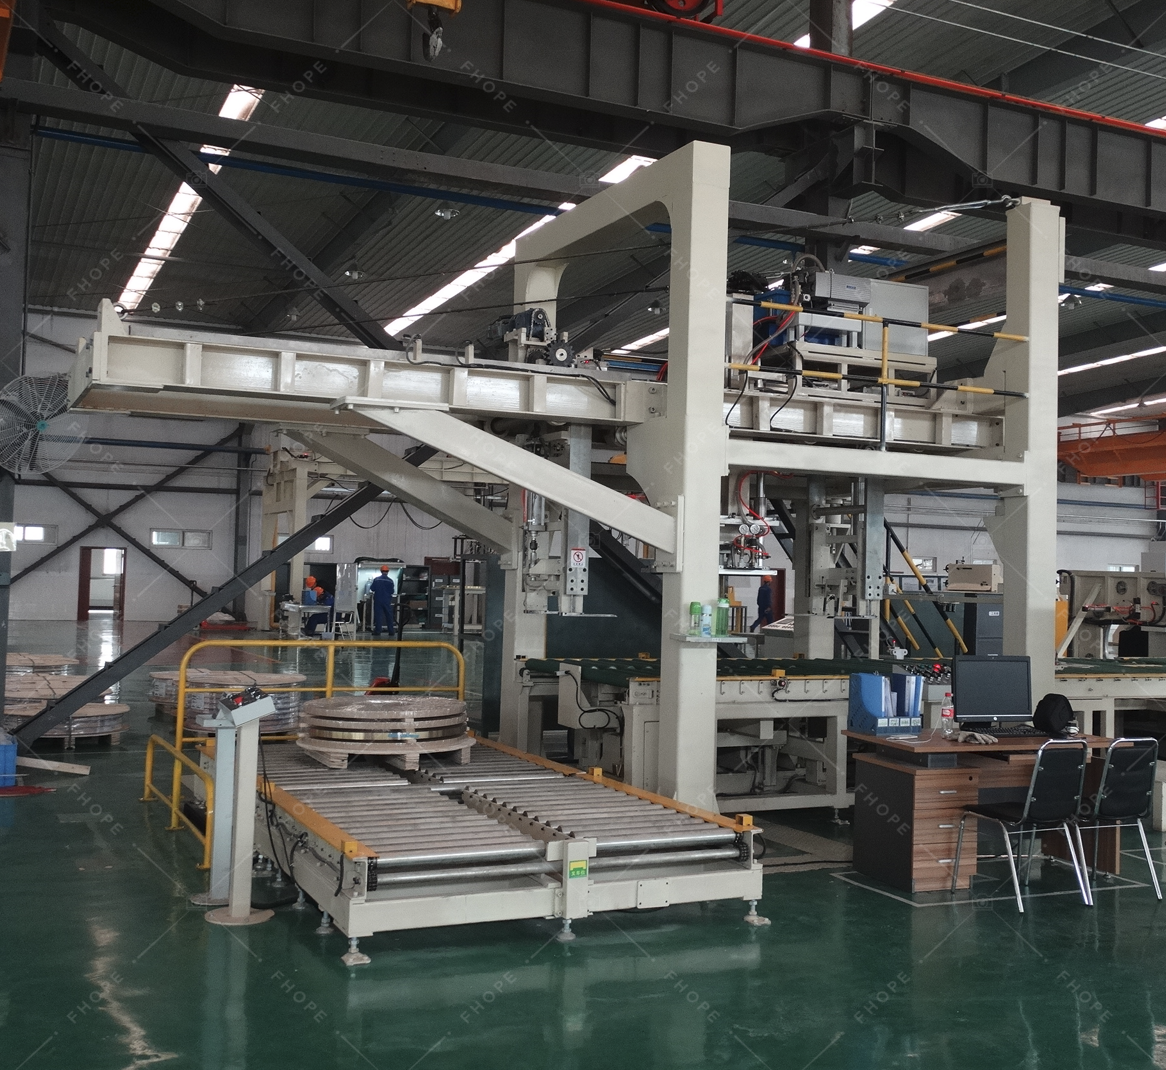
钢卷包装线
查看详细信息→
立式卷材包装线
查看详细信息→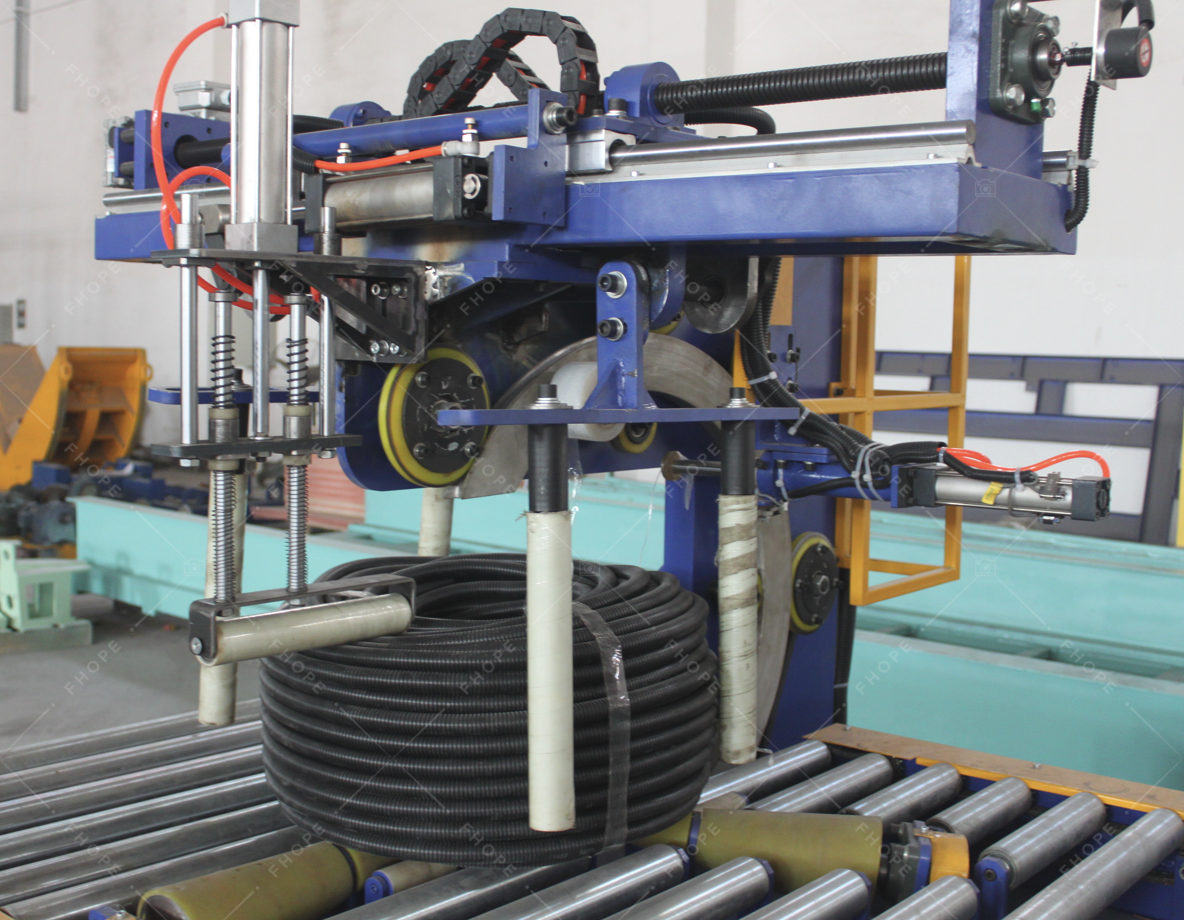
软管卷包装线
查看详细信息→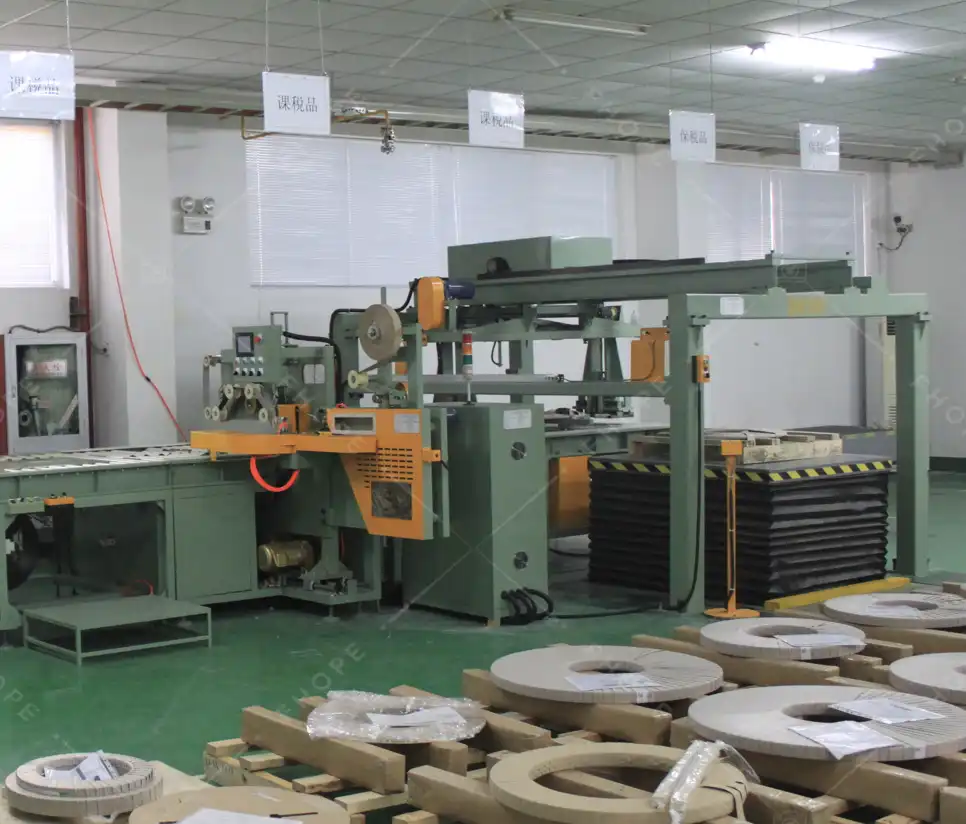
铜卷包装线
查看详细信息→
线卷包装线
查看详细信息→
面板包装线
查看详细信息→
管装袋机
查看详细信息→
铝型材包装线
查看详细信息→
FHOPE管材自动捆扎线
查看详细信息→
自动管材捆扎线
查看详细信息→
全自动钢管捆扎机
查看详细信息→
FHOPE全自动钢管包装机
查看详细信息→
全自动塑料管材捆扎包装线
查看详细信息→
自动PPR/PVC管装袋线
查看详细信息→
塑料管袋包装机
查看详细信息→
轮胎包装机 FPT-200
查看详细信息→
轮胎包装机 FPT-300
查看详细信息→
轮胎包装机 FPT-400
查看详细信息→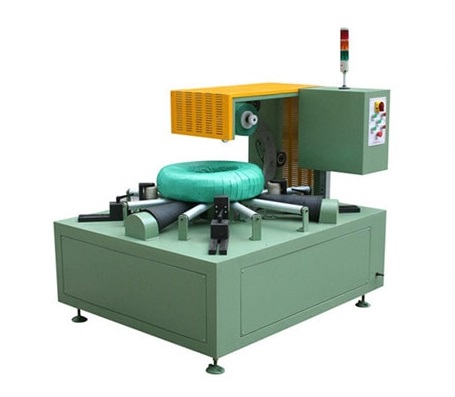
电缆盘卷包装机-FPCA100
查看详细信息→