1. Giới thiệu
Trong sản xuất dây chuyền đóng gói cuộn thép —thường bao gồm máy đóng gói cuộn, máy buộc đai cuộn và máy xếp chồng cuộn— công đoạn hoàn thiện đóng vai trò then chốt cả về mặt thẩm mỹ và chức năng. Giai đoạn hoàn thiện nhằm đạt được nhiều mục tiêu:
- Bảo vệ chống ăn mòn:Các thành phần bằng thép, đặc biệt là trong môi trường ẩm ướt hoặc ăn mòn, đòi hỏi lớp phủ tiên tiến có khả năng chống gỉ, rỗ và mài mòn.
- Độ bền cơ học: Lớp phủ bảo vệ phải chịu được va đập liên tục, ma sát, nhiệt độ thay đổi và xử lý bằng hệ thống thủy lực hoặc động cơ.
- An toàn và nhận dạng:Việc dán nhãn đúng cách cho cáp, ống khí nén và các thành phần quan trọng đảm bảo tuân thủ các tiêu chuẩn quốc tế và đơn giản hóa việc bảo trì trong tương lai.
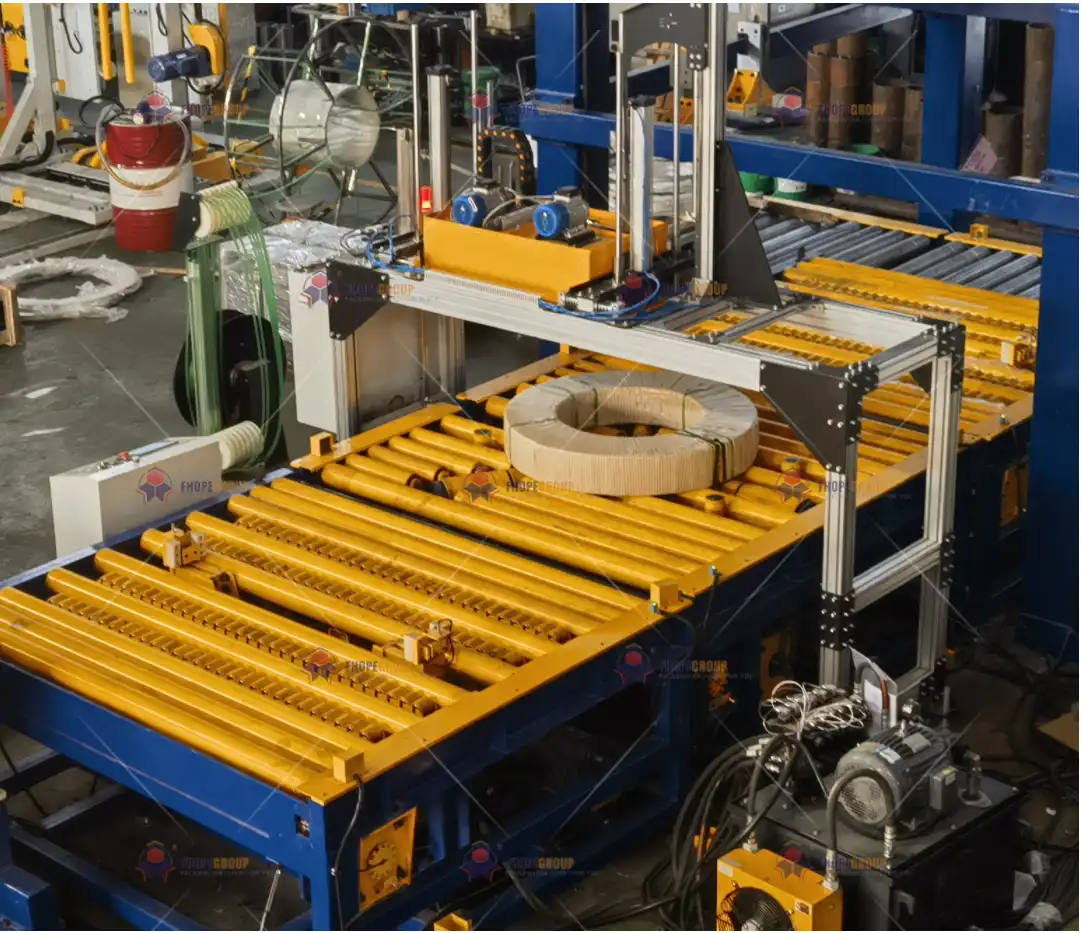
maquina de online automática de envasado de bobinas với hệ thống apilado of bobinas
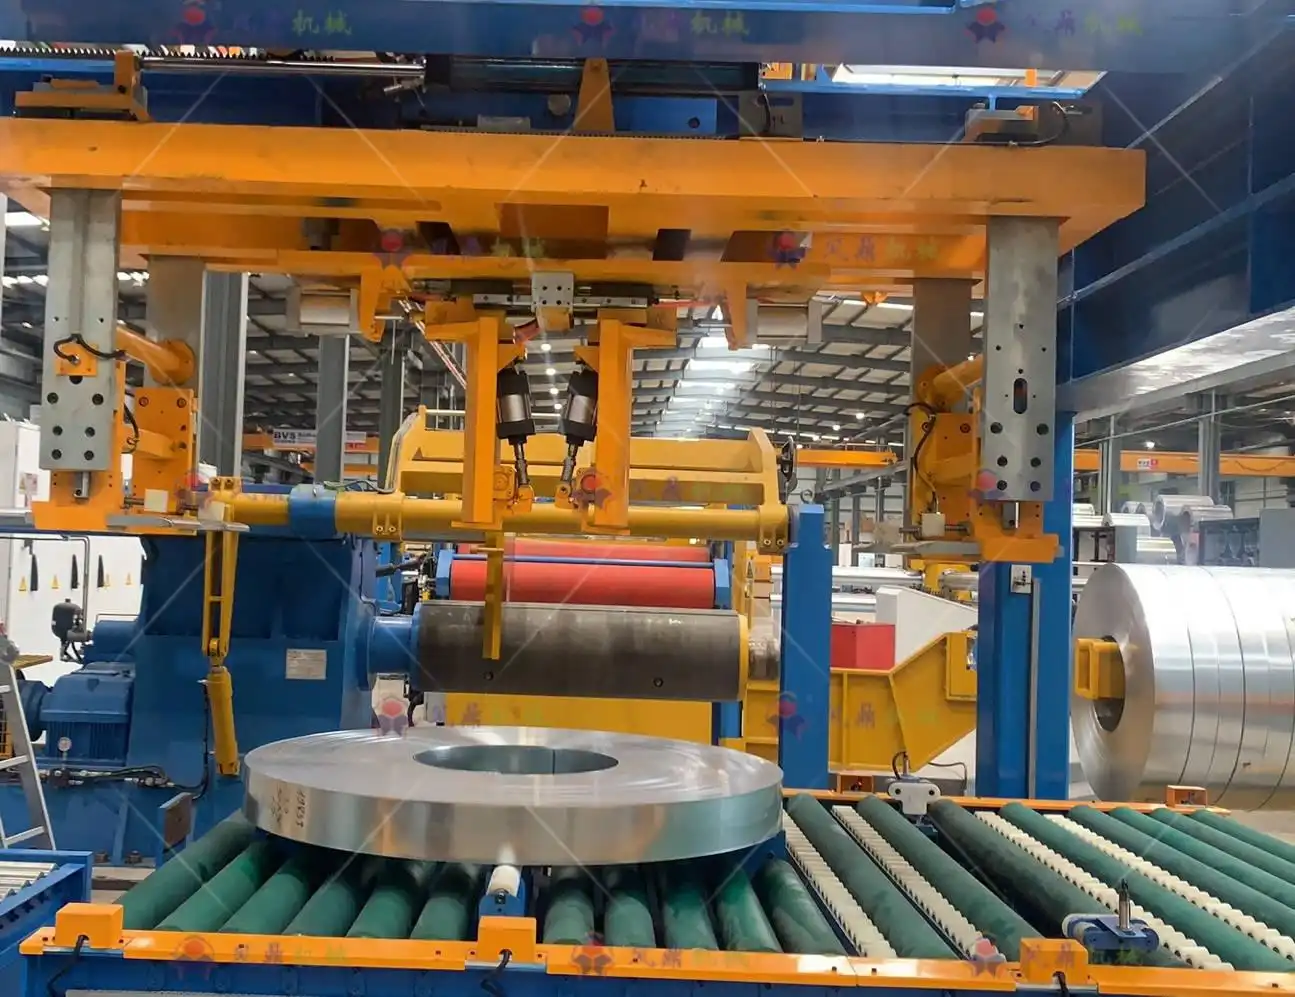
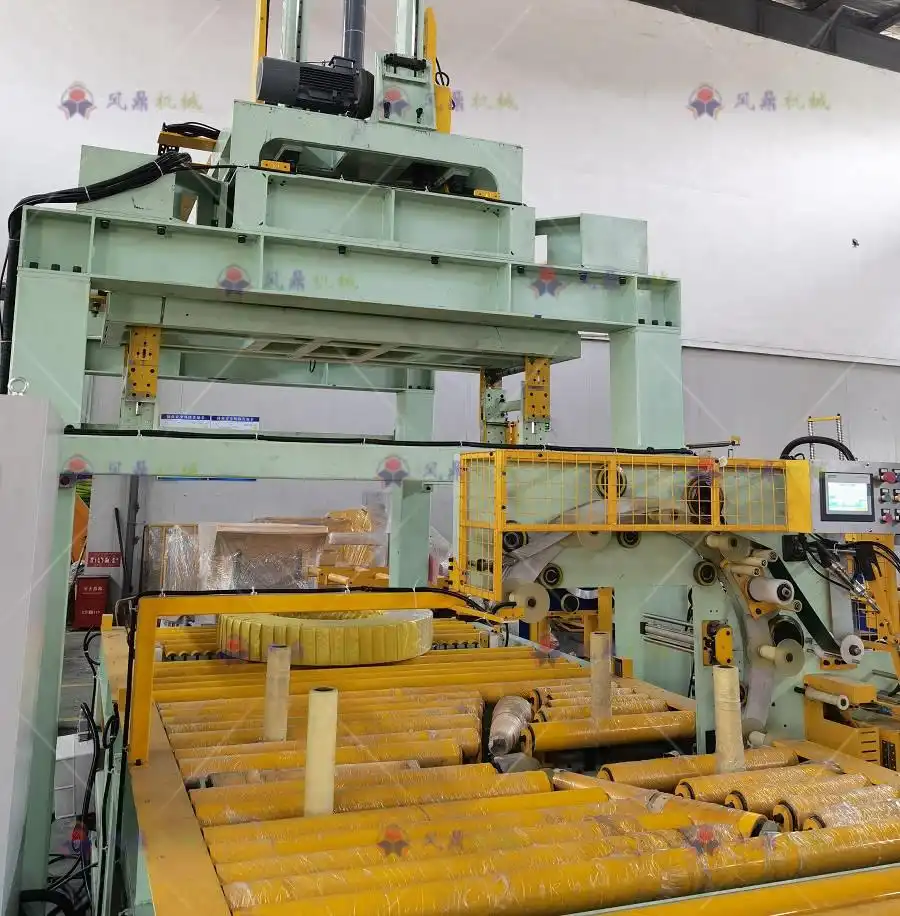
Tài liệu này cung cấp cái nhìn toàn diện về các quy trình hoàn thiện cho dây chuyền đóng gói cuộn dây. Nhấn mạnh các phương pháp chế tạo hiện đại, tài liệu này nêu rõ các bước chuẩn bị bề mặt, ứng dụng lớp phủ, tiêu chuẩn ghi nhãn, kiểm tra cuối cùng và các chiến lược quản lý vòng đời nhằm đảm bảo tuổi thọ sử dụng lâu dài. Dựa trên các hướng dẫn từ ISO 12944 (bảo vệ chống ăn mòn cho kết cấu thép), IEC 60445 (nhận dạng dây dẫn) và EN 60204-1 (an toàn điện trong máy móc), quy trình hoàn thiện này được thiết kế để đáp ứng các tiêu chuẩn công nghiệp nghiêm ngặt.
2. Lớp phủ bảo vệ và chuẩn bị bề mặt
2.1 Lựa chọn hệ thống sơn phủ phù hợp
Một hệ thống sơn phủ được lựa chọn cẩn thận là rất quan trọng để ngăn ngừa rỉ sét và tối ưu hóa hiệu suất của dây chuyền đóng gói cuộn trong suốt thời gian hoạt động của nó. Nhìn chung, các dây chuyền này tiếp xúc với:
- Độ ẩm và độ ẩm: Khả năng xâm nhập vào các xưởng sản xuất hoặc khu vực vận chuyển.
- Mặc cơ khí1: Tiếp xúc thường xuyên với cuộn dây, con lăn băng tải và thiết bị đóng đai.
- Tiếp xúc với hóa chất: Có thể tiếp xúc với chất bôi trơn, chất tẩy rửa hoặc chất gây ô nhiễm trong không khí.
Một hệ thống nhiều lớp điển hình bao gồm:
-
- Hàm lượng kẽm: Ít nhất 80% (tuân thủ tiêu chuẩn ISO 3549), cung cấp khả năng bảo vệ bằng điện.
- Kháng muối phun: Đạt ≥2,000 giờ trong các thử nghiệm ASTM B117.
- Cường độ bám dính: Thông thường được thử nghiệm ở mức ≥15 MPa (phương pháp kéo ASTM D4541).
-
Lớp phủ trung gian (Tùy chọn)
- Đôi khi, người ta thêm lớp phủ epoxy ở giữa để tăng cường độ phủ hoàn toàn của màng sơn hoặc tăng thêm khả năng chống hóa chất.
- Giúp thu hẹp các lỗ chân lông nhỏ tiềm ẩn trong lớp sơn lót.
-
- Được lựa chọn vì đặc tính chịu thời tiết vượt trội: được thử nghiệm trong buồng QUV (ASTM D4587) với ΔE ≤1.5 sau 3,000 giờ.
- Có khả năng chống phai màu và phấn hóa cao khi sử dụng ngoài trời hoặc trong môi trường có nhiều tia UV.
Ở một số bộ phận chịu mài mòn cao—như thanh ray chuyển cuộn hoặc bộ truyền động băng tải—có thể áp dụng màng bôi trơn bổ sung (ví dụ: chất bôi trơn rắn gốc molypden disulfide có hệ số ma sát ≤0.08).
2.2 Tiêu chuẩn chuẩn bị bề mặt
Ngay cả những hệ thống phủ tốt nhất cũng có thể thất bại nếu bề mặt nền không được chuẩn bị đúng cách. Tiêu chuẩn ISO 8501-1 quy định các cấp độ sạch từ chà bằng bàn chải sắt đến làm sạch bằng phun cát gần như trắng (Sa2.5 hoặc Sa3). Các bước phổ biến bao gồm:
-
Tẩy dầu mỡ và vệ sinh
- Dung dịch kiềm (pH ~9.2) hoặc chất tẩy rửa phân hủy sinh học có tác dụng loại bỏ dầu, chất lỏng cắt hoặc các chất gây ô nhiễm khác.
- Rửa bằng áp suất hoặc chà bằng tay đảm bảo các khe hở ở khu vực hàn không còn cặn bẩn.
-
Mài mòn nổ
- Đạt được độ hoàn thiện Sa2.5 (ISO 8501-1), với độ nhám bề mặt Rz từ 30–50 μm (ISO 8503-2) để tăng cường độ bám dính cơ học.
- Các phương tiện phổ biến bao gồm garnet hoặc nhôm oxit; kích thước hạt được lựa chọn để tạo ra độ nhám cần thiết mà không làm loãng chất nền quá mức.
-
Phosphate hoặc thụ động hóa
- Để tăng khả năng chống ăn mòn, có thể áp dụng phương pháp xử lý phosphate gốc kẽm.
- Lớp vi tinh thể này đảm bảo liên kết chặt chẽ giữa lớp nền và lớp sơn lót.
Sau khi chuẩn bị bề mặt nền, việc kiểm soát điều kiện môi trường trước khi sơn phủ là vô cùng quan trọng. Độ ẩm tương đối cần được giữ dưới 70%, và nhiệt độ thép phải cao hơn điểm sương ít nhất 3°C để tránh gỉ sét tức thời.
3. Tiêu chuẩn kỹ thuật cơ khí cho hoàn thiện
3.1 Độ dày lớp phủ và ứng dụng
-
Kiểm soát độ dày màng phim :
- Primer: 60±10 μm
- Áo khoác: 80±15 μm
Tổng độ dày thường nằm trong khoảng 140–160 μm, như được xác định bởi ISO 19840 (đo độ dày màng khô).
-
Phương pháp ứng dụng :
- Xịt không khí (ví dụ, hệ thống Graco XRT) để có phạm vi bao phủ rộng trên các khung lớn.
- Máy phun tĩnh điện hoặc quay (ví dụ, Ransburg) cho các hình dạng phức tạp, đảm bảo lắng đọng đồng đều và hạn chế tối đa hiện tượng phun quá mức.
- Phun thuốc hỗ trợ bằng robot sử dụng robot ABB hoặc KUKA, có lợi cho việc bao phủ đồng đều các bề mặt cong nhiều và các góc hẹp.
-
Quy trình đóng rắn :
- Lớp phủ thường yêu cầu nhiệt độ đóng rắn được kiểm soát (80±5°C) trong môi trường có độ ẩm thấp.
- Phương pháp xử lý bằng tia hồng ngoại hoặc khí cưỡng bức giúp đẩy nhanh quá trình liên kết chéo, đảm bảo độ cứng và độ bám dính đồng đều.
3.2 Nhãn cáp và ống khí nén
Trong suốt các dây chuyền đóng gói cuộn dây, nhiều dây cáp và ống dẫn khí cung cấp năng lượng cho động cơ, solenoid, cảm biến và bộ điều khiển. Nhãn rõ ràng, bền là rất quan trọng đối với việc bảo trì và an toàn:
-
Khắc laser
- Khắc mã nhận dạng cáp (ví dụ: độ sâu 0.2 mm) lên lớp vỏ polyme đáp ứng IEC 60445 mã màu và mã đánh dấu.
- Vẫn có thể đọc được ngay cả sau khi bị mài mòn hoặc tiếp xúc với hóa chất, với điều kiện cáp được đánh giá là có thể chịu được nhiệt cục bộ của tia laser.
-
Dấu hiệu ống khí nén
- Nhãn mã màu hoặc nhãn dạng văn bản (mực chống dầu được thử nghiệm theo tiêu chuẩn ISO 14122-2) cho phép xác định nhanh chóng đường ống áp suất so với đường ống chân không so với đường ống xả.
- Không bị phai màu hoặc bong tróc sau nhiều lần uốn cong hoặc tiếp xúc với chất bôi trơn.
-
Mã QR và Mã vạch
- Một số nhà sản xuất kết hợp mã 2D để có khả năng truy xuất nguồn gốc nâng cao, liên kết các loại cáp hoặc ống cụ thể với hồ sơ xây dựng kỹ thuật số.
- Các mã này được kiểm tra bằng công nghệ thị giác máy để đảm bảo độ chính xác quét ít nhất là 99.9%.
4. Quy trình hoàn thiện
4.1 Xử lý bề mặt trước
- Vệ sinh: Ngâm hoặc rửa sạch các bộ phận trong dung dịch tẩy rửa có độ pH 9.2.
- Phốt pho: Tạo lớp kẽm phosphat để làm lớp sơn lót chống ăn mòn.
4.2 Lớp phủ nhiều lớp
- Lớp phủ đầu tiên (Lớp sơn lót): Thường có công thức giàu kẽm epoxy.
- Lớp phủ thứ hai (Sơn phủ hoặc sơn trung gian + sơn phủ): Đạt được màu sắc, độ bóng và khả năng chống hóa chất cần thiết.
- Kiểm tra độ dày: Các công cụ như một Máy đo áp suất 456 (dòng điện xoáy hoặc cảm ứng từ) xác nhận độ phủ đồng đều trong phạm vi ±25 μm của độ dày đã chỉ định.
4.3 Dán nhãn và đánh dấu
- Đánh số cáp: Thực hiện theo sơ đồ logic tương quan với bản vẽ mạch hoặc I/O của PLC.
- Thẻ ống khí: Đánh dấu mỗi dòng bằng cả sọc mã màu và dữ liệu văn bản (mức áp suất, loại phương tiện).
- Nhãn dán và biển tên cố định: Sử dụng nhãn chống tia UV, được thử nghiệm theo điều kiện ASTM G154 để xác nhận không bị bong tróc hoặc đổi màu.
4.4 Kiểm tra toàn diện
- Tính liên tục điện và cách điện: Sử dụng máy đo megohm 500 V để đảm bảo ≥100 MΩ (IEC 60243-1).
- Kiểm tra trực quan: Kiểm tra các lỗ kim, vết lõm, vết phun quá mức hoặc màu sắc không đều (ASTM D5162 để phát hiện ngày lễ).
- Kiểm tra độ bám dính cắt ngang: Đánh giá độ bám dính của lớp phủ theo phân loại mức 0 (ISO 2409).
5. Kiểm soát chất lượng và tài liệu
5.1 Kiểm tra chất lượng trong quá trình
Một kế hoạch quản lý chất lượng chặt chẽ bao gồm các điểm kiểm tra ở mỗi bước quan trọng:
| Tham số | Phương pháp kiểm tra | Đặc điểm kỹ thuật | Trang Bị |
|---|---|---|---|
| Độ bám dính của lớp phủ | Cắt ngang / Kéo ra | Cấp 0 (ISO 2409) hoặc ≥15 MPa | Elcometer 107, Máy kiểm tra Dolly |
| Thời gian chữa bệnh | Kiểm tra băng dính / Móng tay | Không dính trong vòng ≤2 giờ, đóng rắn hoàn toàn trong vòng ≤24 giờ | Máy ghi nhiệt độ sấy BYK |
| Khả năng đọc nhãn | Phần mềm Visual + OCR | Độ chính xác nhận dạng ≥99.9% | Keyence CV-X |
| cách điện cáp | Megôm kế (500 V) | ≥100MΩ | Megger MIT515 |
| Độ xốp của màng | Máy dò kỳ nghỉ | Không có “ngày nghỉ” dẫn điện | Máy kiểm tra bọt biển điện áp thấp |
Những giá trị này có thể được điều chỉnh để phù hợp với yêu cầu đặc biệt của khách hàng hoặc môi trường (ví dụ: môi trường biển hoặc chu kỳ nhiệt độ khắc nghiệt).
5.2 Sức khỏe và An toàn Môi trường
Sản xuất hiện đại nhấn mạnh vào tính bền vững và giảm thiểu lượng khí thải nguy hại:
- Kiểm soát khí thải VOC: Tuân thủ các quy định của địa phương và khu vực. Ví dụ, tại Trung Quốc, GB 30981-2020 đặt VOC ≤50 g/m² cho một số lớp phủ nhất định.
- Xử lý nước thải: Đảm bảo pH 6.5–7.5 sau khi rửa, hàm lượng kim loại nặng ≤0.5 ppm để bảo vệ nguồn nước.
- An toàn cho người vận hành:Đồ bảo hộ, thông gió thích hợp và thiết bị hô hấp là những thiết bị cần thiết để giảm thiểu rủi ro hít phải trong quá trình sơn.
5.3 Tài liệu và khả năng truy xuất
Tất cả các thông số hoàn thiện—số lô, độ ẩm, nhật ký ngày/giờ—đều được ghi lại trong Hệ thống Quản lý Sản xuất (MES) như Siemens Opcenter hoặc Rockwell FactoryTalk . Cách tiếp cận này cho phép:
- Truy xuất nguồn gốc ngược:Nếu phát sinh lỗi tại hiện trường, có thể lấy lại lô sơn ban đầu và các thông số thi công.
- Kiểm soát quy trình thống kê: Phân tích dữ liệu quy trình (độ dày lớp phủ, nhiệt độ, độ ẩm) để xác định xu hướng và giảm sự thay đổi.
6. Quản lý vòng đời của Finish
6.1 Bảo trì vận hành
Sau khi dây chuyền đóng gói cuộn được triển khai, tính toàn vẹn của lớp phủ vẫn rất quan trọng. Các biện pháp bảo trì có thể bao gồm:
-
- Kiểm tra xem có bị sứt mẻ, bong tróc hoặc dấu hiệu ăn mòn lớp màng bên dưới không, đặc biệt là xung quanh các cạnh chịu tác động cơ học.
- Phát hiện sớm những hư hỏng nhỏ giúp sửa chữa tại chỗ nhanh chóng thay vì phải sơn lại nhiều lần.
-
Quang phổ trở kháng điện hóa (EIS)
- Một kỹ thuật tiên tiến đo các đặc tính điện trở và điện dung của lớp phủ, cho thấy sự suy thoái ở giai đoạn đầu.
- Quét tần số (10 mHz đến 100 kHz) cho thấy sự xâm nhập hoặc tách lớp trước khi có thể nhìn thấy rỉ sét.
-
- Xác định “điểm nóng” hoặc khu vực lớp phủ bị hỏng trên bề mặt được gia nhiệt; có lợi nếu một số quy trình trong dây chuyền hoạt động ở nhiệt độ cao.
- Camera có độ nhạy nhiệt ≤0.05°C cung cấp độ tương phản rõ ràng để phát hiện các khu vực có nguy cơ xảy ra sự cố.
6.2 Hệ thống sửa chữa thông minh
Các nhà máy tiên tiến tích hợp sửa chữa tự động hoặc bán tự động:
-
Chạm vào bằng robot
- Nếu phát hiện vết xước hoặc vết xước bằng công nghệ thị giác máy, rô-bốt sẽ tự động phun lại lớp sơn lót hoặc sơn phủ có màu tương ứng.
- Độ chính xác định vị ở mức ±0.5 mm đảm bảo lượng sơn phun ra tối thiểu và độ dày sửa chữa đồng đều.
-
Kiểm tra rò rỉ khí nén hàng năm
- Sử dụng thử nghiệm dựa trên heli (tỷ lệ rò rỉ ≤1×10⁻⁶ Pa·m³/s) cho các kết nối quan trọng.
- Giảm thiểu thời gian chết bằng cách phát hiện các mối hàn bị hỏng trước khi chúng làm giảm độ hoàn thiện cuối cùng hoặc chức năng cơ học.
6.3 Digital Twin để dự đoán tuổi thọ lớp phủ
Các phần mềm như ANSYS Sherlock có thể mô phỏng sự tương tác giữa ứng suất cơ học, nhiệt độ và độ ẩm, từ đó dự đoán tình trạng lâu dài của lớp phủ:
- Data Integration: Đầu vào cảm biến trực tiếp về nhiệt độ, độ ẩm và mức sử dụng linh kiện sẽ cung cấp dữ liệu cho mô hình mô phỏng.
- Cảnh báo dự đoán:Mô hình đánh dấu khoảng thời gian lớp phủ có khả năng cần bảo trì hoặc phủ lại, giúp giảm thời gian ngừng hoạt động ngoài kế hoạch.
Ngoài ra, các nền tảng AR (Thực tế tăng cường) (ví dụ: Microsoft HoloLens) sẽ phủ dữ liệu thời gian thực về độ mòn lớp phủ lên trường nhìn của người vận hành, giúp đẩy nhanh quá trình khắc phục sự cố và cải thiện tính an toàn.
7. Phần kết luận
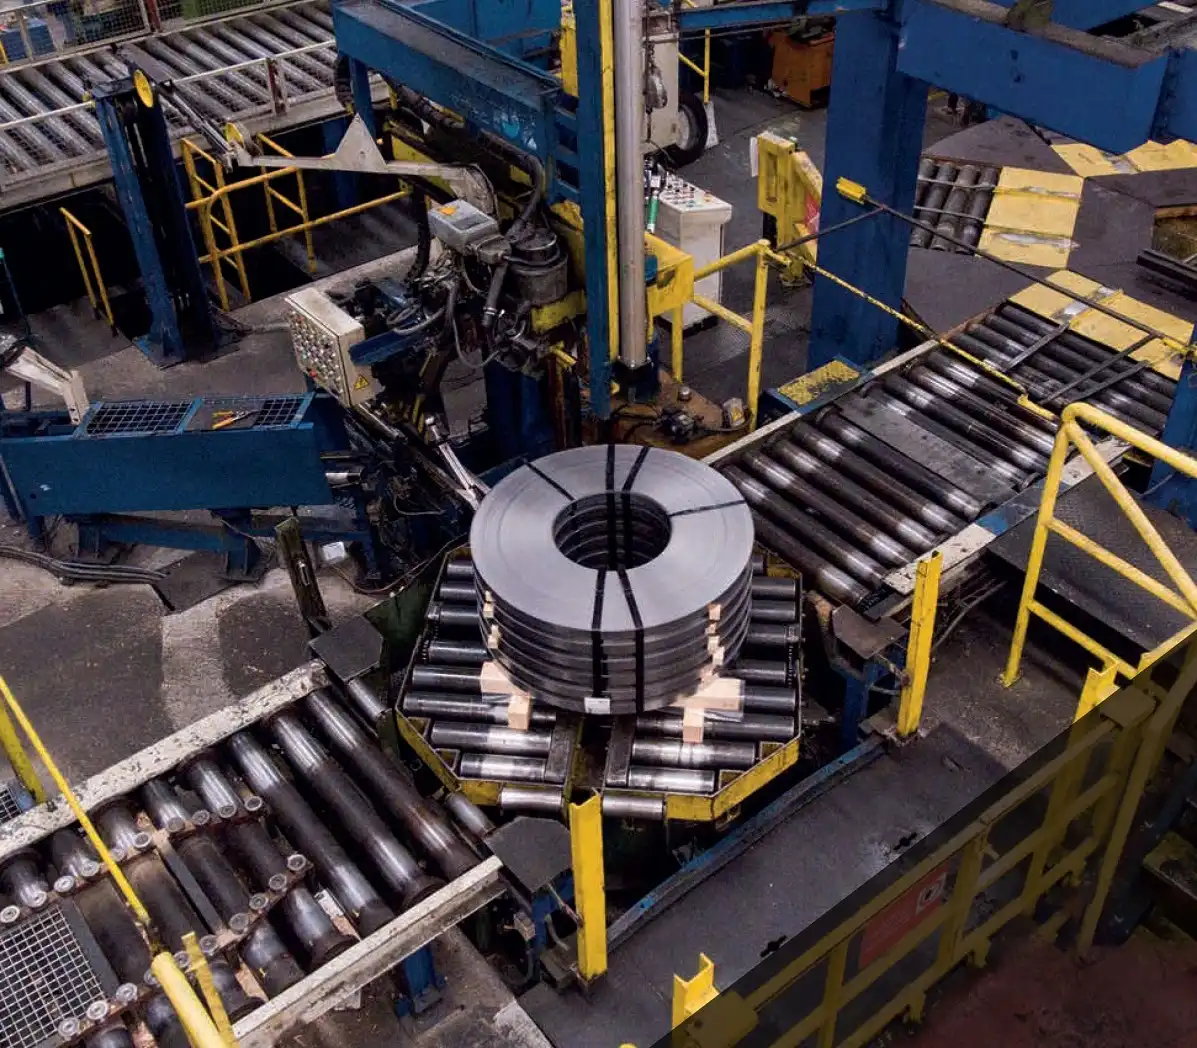
Công đoạn hoàn thiện trong dự án dây chuyền đóng gói cuộn thép là một quy trình đa ngành, cân bằng giữa hóa học, kỹ thuật cơ khí và điều khiển kỹ thuật số để đảm bảo tính toàn vẹn hoạt động lâu dài. Từ các giai đoạn chuẩn bị bề mặt ban đầu đến khâu dán nhãn cuối cùng và quản lý vòng đời sản phẩm liên tục, mỗi bước đều tuân thủ các tiêu chuẩn nghiêm ngặt như ISO 12944 về chống ăn mòn.
-
Khám phá các chiến lược để giảm thiểu hao mòn cơ học, đảm bảo hiệu suất tốt hơn và tuổi thọ cao hơn cho thiết bị trong dây chuyền sản xuất. ↩
-
Khám phá những ưu điểm của lớp sơn lót Epoxy giàu kẽm, bao gồm khả năng bảo vệ điện hóa và chống ăn mòn, rất quan trọng cho tuổi thọ công nghiệp. ↩
-
Tìm hiểu cách lớp phủ polyurethane (PU) cải thiện khả năng chống chịu thời tiết và độ bền, lý tưởng cho các ứng dụng ngoài trời. ↩