1. Giới thiệu
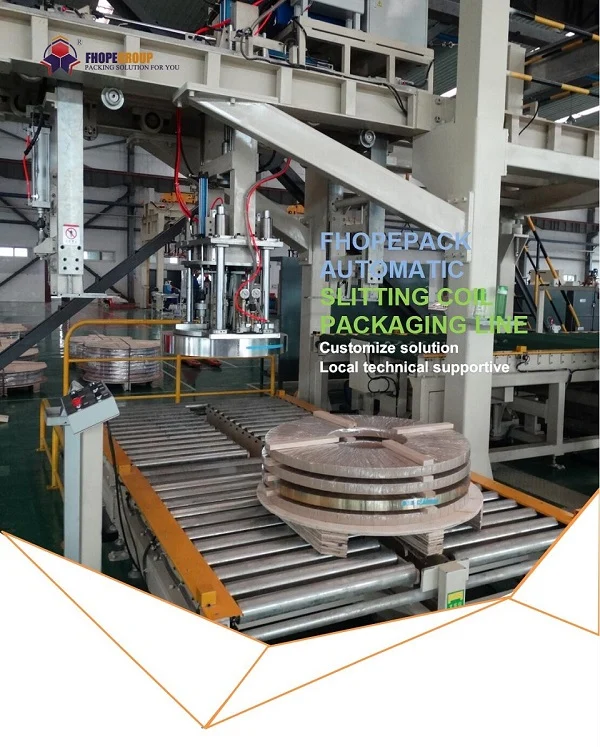
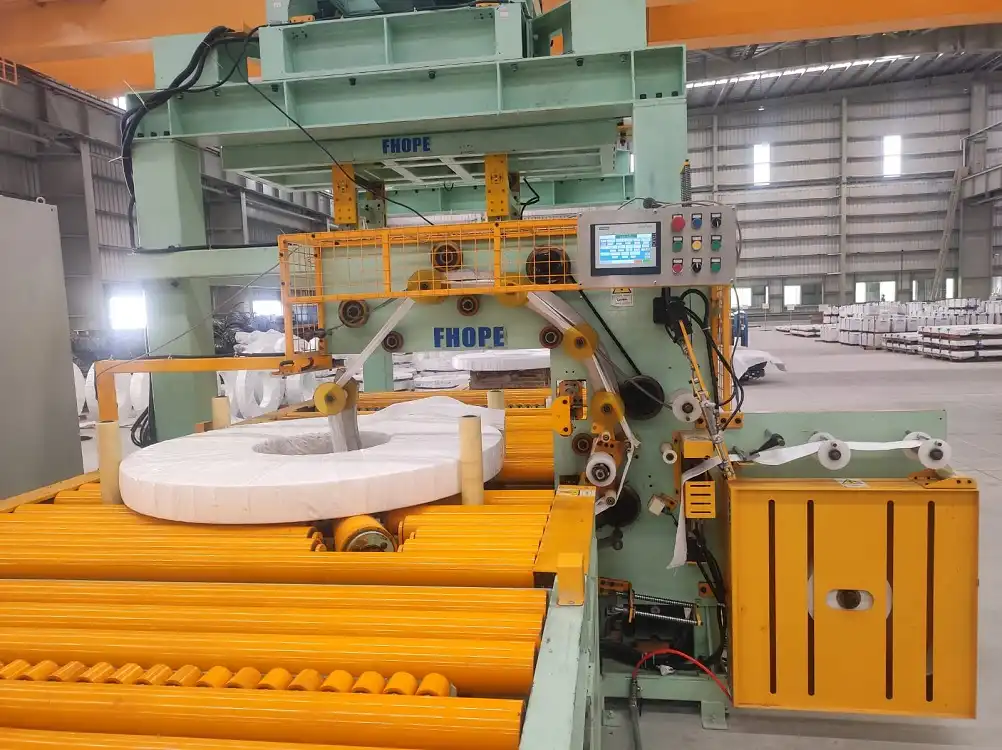
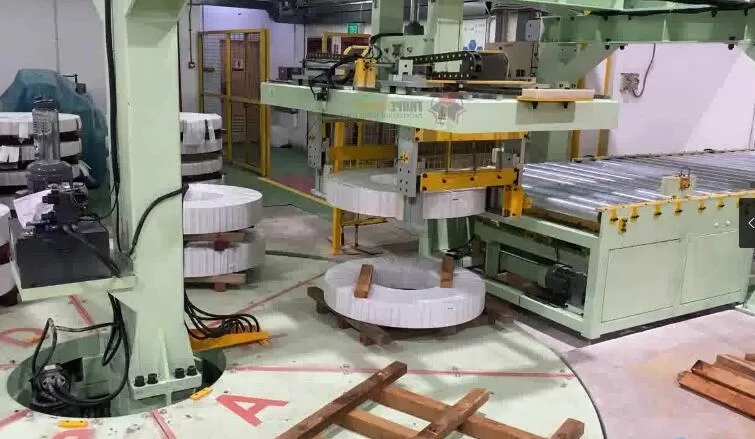
Trong môi trường sản xuất hiện đại, dây chuyền đóng gói cuộn thép —bao gồm máy đóng gói cuộn, máy buộc đai cuộn và máy xếp chồng cuộn— đóng vai trò then chốt trong việc xử lý kim loại với khối lượng lớn. Các hệ thống này, được vận hành bởi động cơ, hệ thống thủy lực, công nghệ servo, PLC và các thiết bị điều khiển liên quan (VFD, bộ điều khiển servo), phải luôn đảm bảo năng suất, độ chính xác và độ tin cậy. Mặc dù thiết kế, lắp ráp và thử nghiệm là những khâu không thể thiếu để đạt được hiệu suất cao nhất, nhưng kiểm soát chất lượng và giao hàng là giai đoạn cuối cùng, vô cùng quan trọng trước khi hệ thống được bàn giao cho khách hàng.
Quy trình này mô tả chi tiết cách thức đánh giá chất lượng liên tục hướng dẫn mọi bước sản xuất, đỉnh điểm là khâu kiểm tra cuối cùng nghiêm ngặt trước khi giao hàng. Nó cũng làm rõ chiến lược giao hàng —bao gồm cả việc tháo rời một phần để vận chuyển an toàn và thuận tiện—và cung cấp thông tin chi tiết về kỳ vọng lắp ráp lại, xác minh tại chỗ và sự sẵn sàng vận hành. Dựa trên các tiêu chuẩn toàn cầu (IATF 16949, ISO 9001, EN 415-10) và các thực tiễn tốt nhất từ ngành gia công kim loại, mục tiêu tổng thể là đảm bảo mỗi dây chuyền đóng gói cuộn thép đáp ứng các tiêu chuẩn chất lượng cao nhất đồng thời đơn giản hóa việc lắp đặt và khởi động tại nhà máy của khách hàng.
2. Vật liệu, Thiết kế cơ khí và Tiêu chuẩn giao hàng
2.1 Xác nhận khoa học vật liệu
Cốt lõi của dây chuyền đóng gói cuộn đáng tin cậy là vật liệu chắc chắn có thể chịu được tải trọng tuần hoàn, khả năng ăn mòn và hao mòn cơ học. Mỗi thành phần phụ đều trải qua các cuộc kiểm tra nghiêm ngặt để xác nhận chất lượng nguyên liệu thô và tính toàn vẹn sau khi xử lý. Các khía cạnh cốt lõi bao gồm:
-
Tuổi thọ mỏi của thành phần chính
- Ống xi lanh thủy lực: Được chế tạo từ thép như 27SiMn, được thử nghiệm dưới mệt mỏi chu kỳ thấp hoặc chu kỳ cao tuân thủ theo tiêu chuẩn ISO 12106, đảm bảo thành xi lanh chịu được áp suất lặp đi lặp lại (≥10^6 chu kỳ).
- Tấm xích băng tải chống mài mòn:Lớp phủ bề mặt (ví dụ: WC-Co) được thử nghiệm về độ bền liên kết vượt quá 1,200 MPa theo ASTM C633, giúp giảm ma sát và kéo dài tuổi thọ hoạt động dưới tải trọng liên tục.
-
Khả năng tương thích của hệ thống bảo vệ
- Phim dầu chống rỉ: Đã được xác minh về hiệu quả chống ăn mòn (≥48 giờ ngâm trong nước cất theo tiêu chuẩn ASTM D665). Điều này đảm bảo các bộ phận không bị ăn mòn trong quá trình lưu trữ trung gian hoặc vận chuyển trên biển.
- Vỏ cáp chống tia UV: Trong trường hợp các đường dây có thể tiếp xúc một phần với ánh sáng mặt trời hoặc ánh sáng công nghiệp có tia cực tím cao, vỏ cáp phải duy trì được độ bền kéo ≥85% sau 2,000 giờ chịu thời tiết khắc nghiệt (thử nghiệm QUV).
Những xác nhận như vậy khẳng định rằng máy hoàn thiện có thể chịu được môi trường sản xuất đầy thách thức mà không gặp phải lỗi vật liệu ban đầu.
2.2 Tiêu chuẩn Kỹ thuật Cơ khí
Với quy mô lớn của các dây chuyền đóng gói cuộn thép—đặc biệt là các khung chịu tải nặng, bàn lăn hoặc các mô-đun xếp chồng— thiết kế cơ khí phải đảm bảo dễ dàng vận chuyển, lắp ráp lại và căn chỉnh tại địa điểm của khách hàng:
-
Tháo rời để vận chuyển
- Các đơn vị mô-đun có kích thước với trọng lượng tối đa của một mô-đun là ≤5 tấn (phù hợp với các quy định về vận tải đường bộ quốc gia hoặc khu vực, ví dụ: GB 1589 tại Trung Quốc).
- Các mô-đun nhạy cảm, có độ chính xác cao (ví dụ: đầu đóng đai điều khiển bằng servo hoặc cánh tay rô-bốt) có thể được đóng thùng riêng để đảm bảo gia tốc rung động vẫn ≤3g trong quá trình vận chuyển (theo tiêu chuẩn ISTA 3A).
-
Đảm bảo độ chính xác lắp ráp lại
- Các mặt phẳng tham chiếu hoặc bề mặt lắp được gia công hoặc ghim sao cho khi lắp lại tại chỗ đạt được độ chính xác về vị trí ≤0.1 mm (tham khảo hướng dẫn VDI 2862).
- Kiểm tra mô-men xoắn trước của bu lông phải nằm trong phạm vi ±5% mô-men xoắn thiết kế theo ISO 16047, tránh sai lệch hoặc ứng suất không đáng có trong quá trình lắp ráp cuối cùng.
Bằng cách thiết kế vận chuyển theo mô-đun, nhà chế tạo hợp lý hóa khâu hậu cần vận chuyển và thời gian lắp đặt, giảm thời gian chết và chi phí cho người dùng cuối.
3. Hệ thống kiểm soát chất lượng đầu cuối
Đảm bảo chất lượng trong dây chuyền đóng gói cuộn không phải là một sự kiện đơn lẻ—mà là một hệ sinh thái gồm các bước kiểm tra, xác minh và tài liệu 1 trải dài từ khâu tiếp nhận nguyên liệu thô, kiểm tra trong quá trình sản xuất đến thử nghiệm hiệu suất cuối cùng. Một cách tiếp cận điển hình từ đầu đến cuối vòng đời sản phẩm có thể như sau:
3.1 Kiểm soát chất lượng giai đoạn sản xuất
-
- Phản ứng dữ dội của bánh răng: Tuân thủ AGMA 2000-C95 hoặc tương đương, được đo bằng cảm biến dịch chuyển laser hoặc đồng hồ đo quay số. Phân tích nâng cao (ví dụ: phân tích gói wavelet) phát hiện sớm các bất thường.
- Độ trễ phản hồi của PLC: Sử dụng máy hiện sóng 500 MHz để theo dõi quá trình chuyển đổi I/O nhằm tuân thủ IEC 61131-2. Độ trễ kéo dài có thể chỉ ra sự kém hiệu quả của logic điều khiển hoặc sự cố phần cứng.
- Độ căng của màng phim (nếu tích hợp màng bọc hoặc màng buộc): Cảm biến lực thời gian thực (lấy mẫu ở tần số 1 kHz) đo các biến động về độ căng, với dữ liệu được khớp với các đường cong PID lý tưởng để đảm bảo độ ổn định (EN 12079-1).
-
- Mỗi cụm lắp ráp quan trọng (ví dụ: động cơ servo, ống phân phối xi lanh, đầu đai) được cấp một ID duy nhất (mã QR + RFID) phù hợp với tiêu chuẩn ISO/IEC 15459 để nhận dạng sản phẩm.
- Bản ghi dựa trên blockchain (ví dụ: Hyperledger Fabric) có thể lưu trữ dữ liệu chất lượng quan trọng, đảm bảo bằng chứng chống giả mạo về nguồn gốc của từng bộ phận, từ khâu rèn đến lắp ráp cuối cùng.
3.2 Quản lý giao hàng và vận hành
Sau khi hoàn thành sản xuất và các thử nghiệm cuối cùng, dây chuyền chuyển sang giai đoạn giao hàng , lấp đầy khoảng trống giữa giai đoạn nghiệm thu tại nhà máy và giai đoạn vận hành tại công trường:
-
Hệ thống giao hàng thông minh
- Việc theo dõi container vận chuyển theo thời gian thực có thể giám sát nhiệt độ (-25°C đến +60°C) và độ ẩm (10% đến 95% RH), lưu trữ nhật ký cho từng ngày vận chuyển.
- Hướng dẫn cài đặt Thực tế tăng cường (AR):Các công cụ như HoloLens với độ chính xác không gian ±1 mm làm nổi bật các điểm lắp đặt và tham chiếu căn chỉnh, giúp giảm lỗi của con người khi lắp ráp lại các mô-đun trên sàn nhà của khách hàng.
-
Bảo trì và nâng cấp từ xa
- Theo ISO 13374, cơ sở hạ tầng giám sát tình trạng có thể được tích hợp ngay từ đầu. Cơ sở hạ tầng này giám sát các đặc điểm rung động, nhiệt độ động cơ và áp suất thủy lực để chẩn đoán các lỗi khẩn cấp.
- Các bản cập nhật phần mềm qua mạng (OTA) phải tuân thủ các tiêu chuẩn an ninh mạng (IEC 62443) với mã hóa AES-256, đảm bảo chương trình cơ sở servo hoặc logic PLC có thể được vá hoặc nâng cấp một cách an toàn.
4. Kiểm tra cuối cùng và thử nghiệm trước khi giao hàng
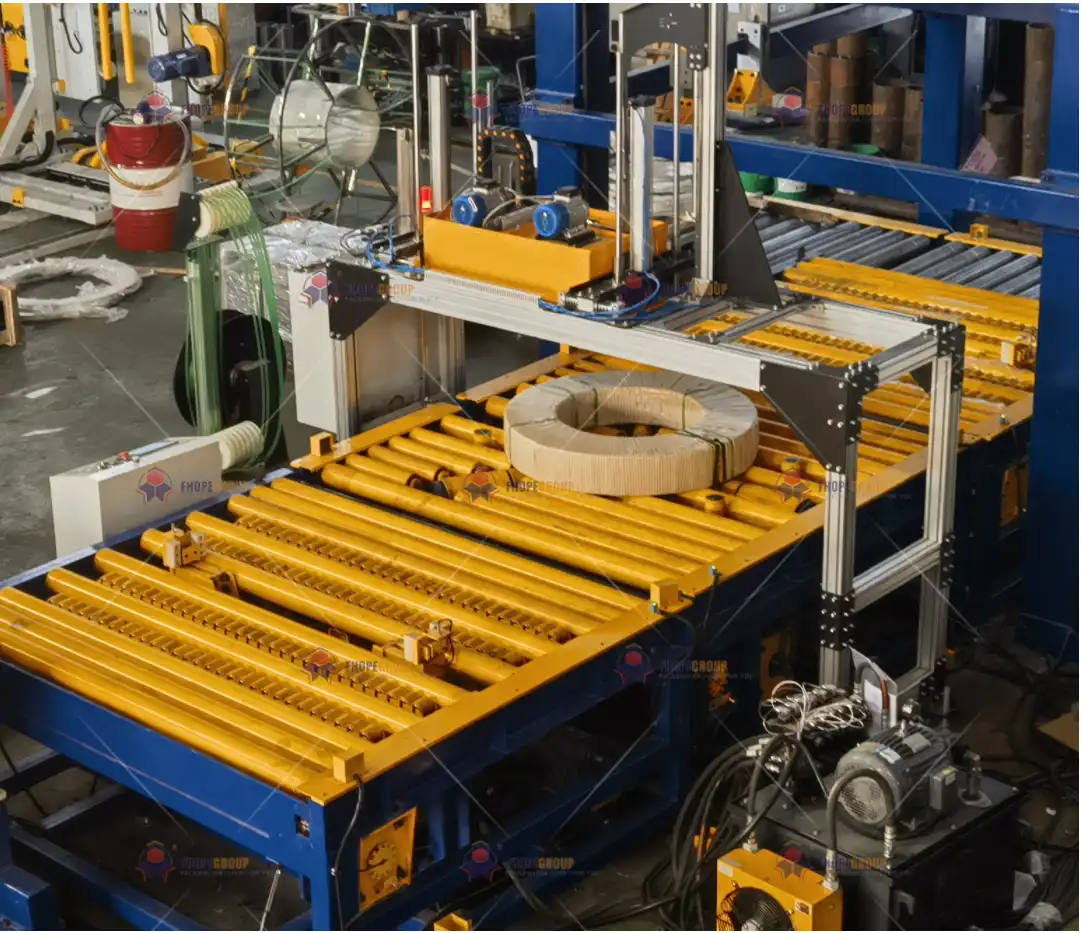
Trước khi tháo rời và vận chuyển, dây chuyền đóng gói cuộn dây phải trải qua các thử nghiệm nghiêm ngặt:
-
Chạy bền bỉ 24 giờ
- Máy hoạt động liên tục dưới tải trọng thông thường (hoặc gần tải trọng thiết kế tối đa) để phát hiện mọi lỗi không liên tục—có thể là lỗi ở mô men xoắn servo, tính toàn vẹn của phớt thủy lực hoặc tiếng ồn của cảm biến.
- Hệ thống được coi là ổn định nếu nó hoàn thành quá trình chạy mà không có điểm dừng không mong muốn hoặc mã lỗi.
-
Sự tuân thủ về kích thước và động
- Độ chính xác hình học: Sử dụng máy giao thoa kế laser (ví dụ: Renishaw XL80) để xác minh khả năng lặp lại vị trí ở ±0.15 mm (ISO 230-1).
- Phản ứng dừng khẩn cấp: Kiểm tra tình huống dừng khẩn cấp để xác nhận hệ thống dừng mọi chuyển động trong vòng ≤50 ms (hướng dẫn GB/T 5226.1 hoặc EN 60204-1).
-
Kiểm tra chất lượng bao bì
- Nếu các cụm lắp ráp phải được đóng thùng hoặc đóng trong container, một ASTM D4169 Kiểm tra vận chuyển đảm bảo không có phụ kiện nào bị lỏng lẻo hoặc bề mặt bị hư hỏng khi thả thùng hàng từ độ cao 1.2 mét về mọi phía.
- Phòng chống ăn mòn: Vật liệu đóng gói chống gỉ hoặc VCI (Chất ức chế ăn mòn dễ bay hơi) vẫn được giữ nguyên khi lưu trữ trên biển hoặc trong thời gian dài, được xác nhận thông qua phun muối theo tiêu chuẩn ISO 9227 trong 480 giờ mà không hình thành rỉ sét đỏ trên các bề mặt quan trọng.
Sau khi hoàn thành thành công, hệ thống sẽ chuyển sang giai đoạn nghiệm thu cuối cùng, thường được gọi là Thử nghiệm Chấp nhận tại Nhà máy (FAT) . Khách hàng (hoặc các thanh tra viên được chỉ định của họ) có thể chứng kiến các thử nghiệm này để xác nhận dây chuyền đáp ứng các nghĩa vụ theo hợp đồng.
5. Chiến lược đóng gói và vận chuyển
5.1 Tháo rời một phần và bảo vệ
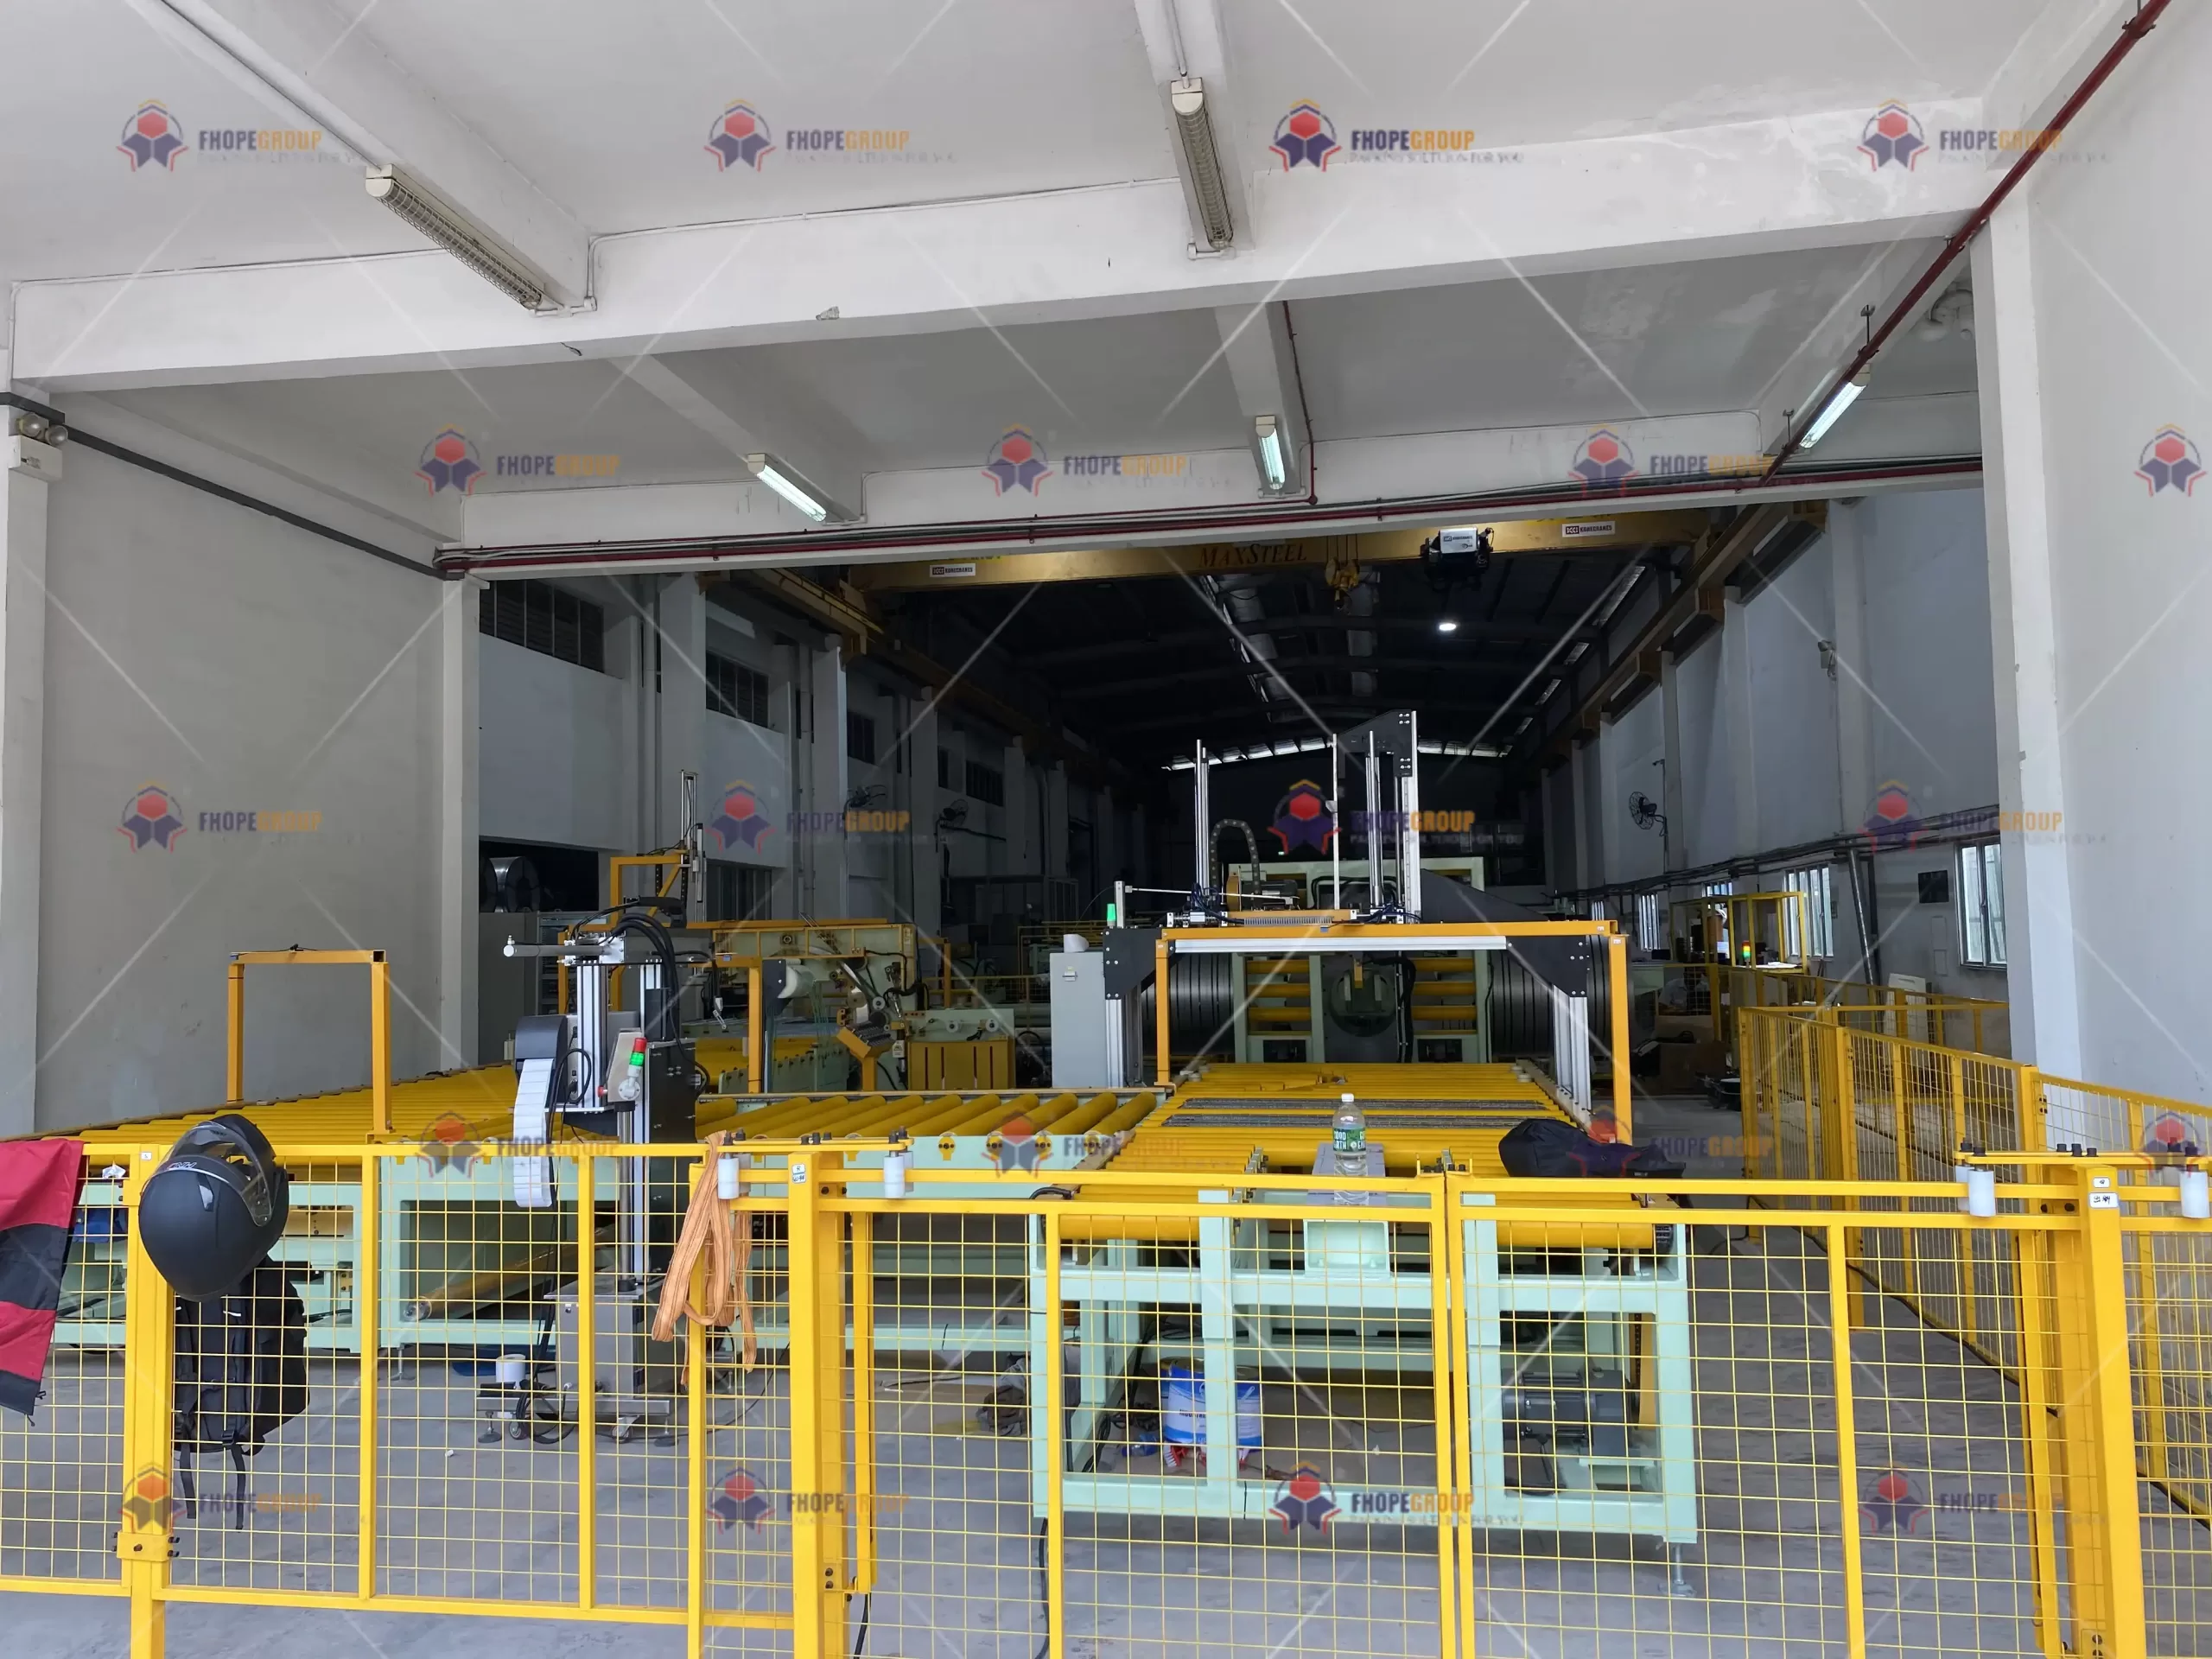
- Các tập hợp mô-đun: Toàn bộ dây chuyền đóng gói thường được chia thành các mô-đun có thể quản lý được—giá đỡ máy ép dầu coiler/unc, đầu đóng đai, băng tải, bộ nguồn thủy lực và tủ điều khiển. Phương pháp này làm giảm trọng lượng và kích thước tối đa của sản phẩm, tạo điều kiện thuận lợi cho việc xử lý xe nâng hoặc cần cẩu an toàn.
- Giảm chấn và rung: Các cụm servo tinh tế thường được cố định bằng đệm xốp hoặc cao su để giữ độ rung khi vận chuyển ≤3g (tham chiếu ISTA 3A). Thiết bị giám sát độ rung (thiết bị ghi dữ liệu 6DOF) có thể ghi lại các sự kiện va chạm theo thời gian thực để xác định xem có xảy ra sự cố xử lý sai trong quá trình vận chuyển hay không.
- Kiểm soát độ ẩm: Các gói hút ẩm hoặc màng bọc nhựa hút chân không bên trong thùng giúp ngăn ngừa tích tụ độ ẩm, đặc biệt là trong quá trình vận chuyển hàng hải. Máy ghi dữ liệu dựa trên IoT ghi lại nhiệt độ/độ ẩm để đảm bảo tuân thủ các điều kiện vận chuyển được khuyến nghị.
5.2 Lắp ráp lại và hiệu chuẩn tại chỗ
Khi hệ thống đến địa điểm của khách hàng, giai đoạn lắp đặt và hiệu chuẩn sẽ bắt đầu:
-
Khung và Cân bằng
- Các khung đế chính (để xếp chồng, buộc chặt hoặc quấn) được căn chỉnh trên sàn đã chuẩn bị, kiểm tra độ phẳng nằm trong khoảng ±0.3 mm/m, thường sử dụng máy cân bằng laser hoặc dụng cụ quang học.
- Bu lông neo hoặc chân cân bằng được siết chặt theo cài đặt đã chỉ định, đảm bảo dây chuyền luôn ổn định trong suốt quá trình vận hành động.
-
Kết nối lại dịch vụ
- Điện: Giá đỡ PLC, ổ đĩa servo, VFD và cảm biến được kết nối lại theo các cáp được dán nhãn, thường được khắc hoặc gắn thẻ (mã màu IEC 60445). Kiểm tra tính liên tục bằng máy đo megohm (≥100 MΩ ở 500 V) để xác nhận tính toàn vẹn của cáp.
- Đường ống thủy lực/khí nén: Ống mềm hoặc ống dẫn phải được kiểm tra rò rỉ (ISO 4413 đối với thủy lực, ISO 8573 đối với khí nén) trước khi cấp điện. Thay thế phớt hoặc khớp nối nếu phát hiện bất kỳ rò rỉ nhỏ nào.
-
Căn chỉnh và cân bằng bằng laser
- Đối với các con lăn dẫn động bằng servo hoặc cánh tay quay, công cụ căn chỉnh trục bằng laser đảm bảo độ đồng tâm và căn chỉnh góc trong phạm vi 0.1 mm, giảm thiểu rung động hoặc mài mòn dây đai/xích.
- Các lần chạy thử nghiệm xác nhận rằng việc tải cuộn, buộc và xếp chồng hoạt động ở tốc độ và mô-men xoắn chính xác, phù hợp với thời gian chu kỳ thiết kế.
6. Thỏa thuận giao hàng chuẩn hóa
Để đảm bảo sự rõ ràng cho tất cả các bên liên quan—nhà sản xuất, đơn vị vận chuyển, đội ngũ lắp đặt và người dùng cuối—một quy trình giao hàng tiêu chuẩn có thể tham khảo các hướng dẫn sau:
| Kiểm soát kích thước | Tiêu chuẩn | Chỉ số chủ chốt | Phương thức xác minh |
|---|---|---|---|
| Độ chính xác hình học | ISO-230 1 | Độ lặp lại ≤±0.15 mm | Giao thoa kế Laser (Renishaw) |
| Hiệu suất động | GB / T 5226.1-2019 | Dừng E ≤50 ms | DAQ tốc độ cao (NI PXIe) |
| Tính toàn vẹn của bao bì | Tiêu chuẩn D4169-16 | Không có bộ phận nào bị lỏng lẻo/hư hỏng sau khi kiểm tra | Thử nghiệm thả rơi 1.2 m (6 mặt) |
| Bảo vệ chống ăn mòn | ISO 9227 | Phun muối 480 giờ: không rỉ sét đỏ | Kính hiển vi kim loại (1000×) |
Bất kỳ sai lệch nào trong các thông số này đều kích hoạt vòng hành động khắc phục được ghi chép trước khi dây chuyền có thể chính thức được chuyển đến khách hàng.
7. Đổi mới trong kiểm soát chất lượng và giao hàng
7.1 Bản sao kỹ thuật số để giao hàng
Các hệ thống triển khai tiên tiến áp dụng phương pháp mô hình song sinh kỹ thuật số , mô phỏng không chỉ chức năng của máy móc mà còn cả trình tự lắp ráp lại:
- Cài đặt trước ảo:Sử dụng mô hình 3D (ví dụ: Siemens Teamcenter) để xác minh các điểm vào an toàn của xe nâng, đường đi của cần trục trên cao và các va chạm tiềm ẩn trong xưởng sản xuất cuối cùng.
- Hộ chiếu kỹ thuật số:Mỗi dây chuyền có thể đi kèm hộ chiếu kỹ thuật số bao gồm hình học 3D, BOM (Biểu kê vật liệu) và nhật ký bảo trì được ghi lại—có thể dễ dàng xem trên máy tính bảng hoặc thiết bị AR.
7.2 Kỹ thuật kiểm tra thông minh
-
Hiệu chuẩn thị giác máy
- Tham chiếu tự động bằng camera công nghiệp (ví dụ: Cognex In-Sight) có thể kiểm tra hướng và căn chỉnh bộ phận tới ±0.02 mm.
- Độ lệch căn chỉnh dây đai hoặc servo tiềm ẩn được đánh dấu theo thời gian thực, giúp giảm các bước đo thủ công.
-
Siêu âm mảng pha
- Các mối hàn nâng cao trên khung hoặc cánh tay đỡ được quét siêu âm mảng pha (ISO 17635) để phát hiện các lỗi bên trong có kích thước dưới milimét.
- Giảm thiểu nguy cơ hư hỏng nghiêm trọng ở các dầm hoặc giá đỡ chịu lực.
8. Cam kết vòng đời sau khi giao hàng
Sau khi dây chuyền được chính thức vận chuyển và lắp đặt, sự tham gia của nhà sản xuất thường tiếp tục:
-
Bảo hành và Dịch vụ
- Chế độ bảo hành tiêu chuẩn có thể kéo dài từ 12–24 tháng, tùy thuộc vào số giờ sử dụng hoặc lưu lượng cuộn dây nhất định.
- Thời gian trung bình giữa các lần thất bại (MTBF) được nhắm mục tiêu là ≤0.5 lần hỏng hóc/năm trong điều kiện hoạt động bình thường, phản ánh thiết kế cơ khí và điện mạnh mẽ.
-
Đảm bảo hiệu suất
- Nhiều nhà cung cấp cam kết mức độ sẵn sàng “cắm và chạy” là 98%: nghĩa là, dây chuyền sẽ bắt đầu hoạt động hiệu quả trong vòng 8 giờ sau khi lắp ráp lại tại chỗ, trong điều kiện tiêu chuẩn.
- Tiêu chuẩn chấp nhận thường là sự vận hành ổn định của một số lượng cuộn dây nhất định hoặc một loạt các ca làm việc mà không có điểm dừng đột xuất.
-
Phản hồi cải tiến liên tục
- Tất cả dữ liệu vận hành—mô-men xoắn, nhiệt độ, thời gian chu kỳ—có thể được đưa trở lại cơ sở dữ liệu của nhà sản xuất để cải tiến thiết kế trong tương lai.
- Sự kết hợp giữa dữ liệu thực địa này thúc đẩy văn hóa cải tiến kỹ thuật khép kín, đảm bảo các dây chuyền tiếp theo được hưởng lợi từ những bài học thực tế.
9. Phần kết luận
Kiểm soát chất lượng và giao hàng không chỉ là những bước cuối cùng; chúng đại diện cho một bước ngoặt quan trọng, nơi dây chuyền đóng gói cuộn thép được thiết kế cẩn thận, lắp ráp tỉ mỉ và thử nghiệm kỹ lưỡng chuyển từ xưởng sản xuất sang môi trường vận hành cuối cùng. Thành công của quy trình phụ thuộc vào:
- Cổng chất lượng toàn diện:Từ xác nhận nguyên liệu thô (phổ, thử nghiệm mỏi) thông qua SPC (Kiểm soát quy trình thống kê) trong quá trình và thử nghiệm độ bền chảy cuối cùng.
- Giao hàng theo mô-đun và bảo vệ: Thiết kế để có thể tháo rời một phần, đóng gói chắc chắn và giảm xóc đảm bảo sản phẩm được giao nguyên vẹn và lắp ráp lại liền mạch.
- Xác minh dựa trên dữ liệu: Tận dụng các thiết bị đo lường có độ chính xác cao, bản sao kỹ thuật số và công nghệ AR/VR để đẩy nhanh quá trình lắp đặt và xác nhận việc tuân thủ các tiêu chuẩn cơ khí, điện và an toàn toàn cầu.
- Tính liên tục của vòng đời: Đảm bảo ghi chép tài liệu, khả năng truy xuất nguồn gốc và hỗ trợ từ xa sau khi giao hàng, do đó nâng cao hiệu quả thiết bị tổng thể và hiệu quả về chi phí.
Bằng cách tuân thủ các tiêu chuẩn được công nhận (IATF 16949, ISO 9001, EN 415-10, GB/T 5226.1, v.v.) và áp dụng các biện pháp kiểm soát kỹ thuật tiên tiến, các nhà sản xuất có thể cung cấp các dây chuyền đóng gói cuộn thép với tỷ lệ lỗi gần như bằng không, giảm thiểu tối đa các thách thức lắp ráp lại và đảm bảo quá trình chuyển đổi suôn sẻ sang sản xuất toàn diện. Cách tiếp cận này đảm bảo khách hàng nhận được máy móc mạnh mẽ, đáng tin cậy, có khả năng sản lượng cao, an toàn vượt trội và tuổi thọ dài – thực sự là minh chứng tốt nhất cho phương pháp sản xuất hiện đại theo kiểu nhà sản xuất.
Lưu ý thức:
Mặc dù các hướng dẫn tại đây có thể áp dụng rộng rãi cho hầu hết các máy móc công nghiệp nặng, nhưng các yêu cầu cụ thể có thể khác nhau tùy theo quy định về đường bộ trong khu vực, môi trường của cơ sở cuối cùng hoặc yêu cầu riêng của khách hàng về vận chuyển hoặc đưa vào sử dụng. Luôn tham chiếu chéo các luật lệ địa phương (ví dụ: GB 1589 về giới hạn trọng lượng vận chuyển) và các chứng nhận quy trình đặc biệt (ví dụ: tiêu chuẩn vận chuyển hàng hải, điều chỉnh môi trường nguy hiểm) để đưa ra giải pháp phù hợp.
-
Hiểu rõ những quy trình này có thể nâng cao chất lượng hoạt động và đảm bảo tuân thủ các tiêu chuẩn ngành. ↩
-
Khám phá cách các hệ thống này có thể cách mạng hóa việc kiểm soát chất lượng sản xuất và tăng hiệu quả hoạt động của bạn. ↩
-
Tìm hiểu về vai trò quan trọng của việc truy xuất nguồn gốc trong việc đảm bảo chất lượng sản phẩm và tuân thủ các quy định trong sản xuất. ↩