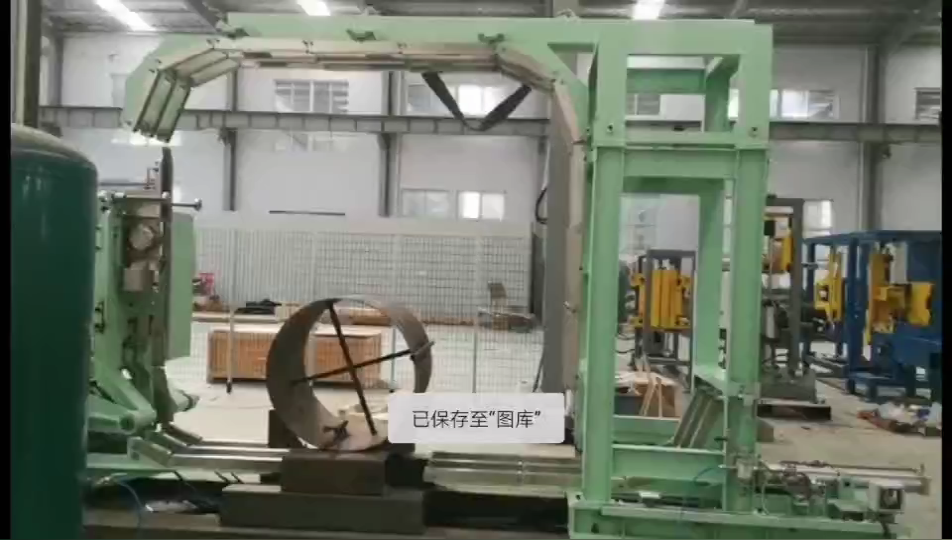
Özet Bu video, fabrikamızdaki önceden boyanmış çelik bobin paketleme hatlarımızdan birinin tam yükte sıcak devreye alma çalışmasını kaydetmektedir. Bobin düz bir şekilde yerleştirilir, pres plakasıyla tutulur, bağlanır, koruyucu bir yan kapak takılır ve gönderilir; çalışma gece boyunca devam eder ve bitmiş bobinler hattın arkasında birikir. Aşağıda, istasyonlara, bir hattın sevkiyatından önce yaptığımız kontrollere ve saatte 20-30 bobin olan dilimlenmiş bobin paketleme hattımızın yayınlanmış aralığına değiniyoruz.
İçindekiler
- Videoda gösterilenler
- Tam yük altında sıcak devreye alma işlemini neden gerçekleştiriyoruz?
- Fabrika test planı, istasyon istasyon
- Yayınlanan satır aralığı
- Fabrika kabul testi (FAT) için devreye alma kontrol listesi
- Kontroller ve güvenlik
- Mühendislik SSS
- Sonraki adım
- Ilgili okuma
- kaynaklar
Videoda gösterilenler
| Klip zamanı | Istasyon | Ne oluyor |
|---|---|---|
| 0–10 sn. | Devirme masası | Bobin sarı silindirler üzerinde dik duruyor, ardından masa onu düzleştiriyor. |
| 10–22 sn. | Basın | Yukarıdan uzanan bir kol sarı bir plakayı aşağı indirir ve bobini tutar. |
| 22–34 sn. | Dalyan gibi | Üst bağlama ünitesi bobin merkezine doğru hareket eder, kayışı uygular ve ardından kaldırır. |
| 34–44 sn. | Yan kapak | Yan kol, bobinin etrafına beyaz koruyucu bir malzeme yerleştiriyor. |
| 44–50 sn. | Çizgi görünümü | Bobin dışarı doğru hareket ediyor; geniş açıdan çekilen görüntüde tüm hat ve tamamlanmış bobin yığını görülüyor. |
Videonun köşesindeki küçük bir 3D animasyon aynı makine düzenini gösteriyor. Beyaz kontrol kabininde kırmızı bir sinyal lambası bulunuyor ve hattın etrafı sarı korkuluklarla çevrili. Çalışma sırasında gün ışığı azalıyor, bu nedenle hat gündüzden geceye yük altında çalışmaya devam ediyor.
Tam yük altında sıcak devreye alma işlemini neden gerçekleştiriyoruz?
Deneme çalıştırması her eksenin hareket ettiğini kanıtlar. Gerçek bobinlerle yapılan sıcak çalıştırma ise istasyonların nominal ağırlıkta birlikte çalıştığını kanıtlar:
- Gerçek yükler. Devrilme tablası, pres ve konveyörler gerçek bobinler taşıdığı için tahrik boyutlandırması ve fren ayarları ağırlık altında test edilir.
- Gerçek tüketim malzemeleri. Kayış ve koruyucu malzeme üretim rulolarından beslenir, bu nedenle besleme, kesme ve mühürleme işlemleri sahada nasıl çalışacakları şekilde test edilir.
- Uzun vadeli. Saatlerce bisiklet sürmek, tek bir sürüşte gizlenebilen arızaları ortaya çıkarır; örneğin, sapma gösteren bir sensör veya birçok eklemden sonra kayan bir kayış besleme mekanizması gibi.
- Daha kısa site kurulum süresi. Fabrikamızda giderilen arızalar, sizin ekibinizin kurulum sırasında karşılaşmadığı arızalardır.
Fabrika test planı, istasyon istasyon
| Istasyon | Yük altında kontrol ettiğimiz şeyler |
|---|---|
| Devirme masası | Dik konumdan yatay konuma sorunsuz yerleştirme; bobin silindirler üzerinde ortalanmış halde kalır. |
| Basın | Plaka, boyalı yüzeyde iz bırakmadan bobini yerinde tutar. |
| Dalyan gibi | Her döngüde kayışın konumu, gerginliği ve bağlantı kalitesi |
| Yan kapak | Malzeme üst üste bindirilmiş ve bobinin etrafını tamamen kaplayan kenar örtüsü. |
| Konveyörler | Duraklama noktaları istasyonlar arasında tekrarlanır. |
| Kontroller | Sinyal lambası, kesintili bir döngünün ardından durur ve yeniden başlar. |
Önceden boyanmış rulolar, her temas noktasında ekstra özen gerektirir çünkü boyadaki herhangi bir iz, ürünün reddedilmesi anlamına gelir. Onay vermeden önce baskı pedlerini, rulo kapaklarını ve bant yolunu temas izleri açısından kontrol ediyoruz.
Yayınlanan satır aralığı
Bu ürün yelpazesiyle birlikte çelik rulo paketleme ve şerit kesme hattımız da sunulmaktadır; her hat, projenin rulolarına göre özel olarak üretilmektedir:
| + | Yayınlanan değer |
|---|---|
| Rulo ağırlığı | 100-3000 kg |
| bobin OD | 900 – 1400 mm |
| bobin kimliği | 508 mm |
| bobin genişliği | 15 – 450 mm |
| hız | Saatte 20–30 bobin |
| Malzemeler | Streç film, VCI kağıdı, dokuma kemer |
| Kontroller | Siemens S7-1200 / S7-1500 PLC, 7–10 inç HMI |
Fabrika kabul testi (FAT) için devreye alma kontrol listesi
- Üretimde sizin ölçülerinizi kullanabilmek için örnek bobinleri veya bunların ağırlığını, dış çapını, iç çapını ve genişliğini gönderin.
- Çalışma süresini ve saatte hedeflenen sarım sayısını kararlaştırın.
- Kullanacağınız kayışı ve koruyucu malzemeyi temin edin veya onaylayın.
- Önceden boyanmış rulolar için yüzey kalitesi kriterlerini listeleyin.
- Arıza testleri konusunda anlaşalım: durdurma, yeniden başlatma, malzeme değişikliği.
- Testin kimler tarafından izleneceğine, yerinde mi yoksa video kaydıyla mı, karar verin.
- Risk değerlendirme dosyası için hedef pazarı onaylayın.
Kontroller ve güvenlik
Eğimli tabla, pres ve bağlama ünitesi, bobin yerindeyken hareket eder. Klips içindeki hat sarı koruma raylarıyla çevrilidir ve kontrol kabini hareket bölgesinin dışında bulunur. Bir döngü sırasında erişim kapatılır; bakım, hat durdurulmuş ve izole edilmiş haldeyken yapılır.
Uygulanacak standartlar hedef pazara bağlıdır. CE pazarları için ISO 12100 risk değerlendirme yöntemini belirlerken, EN 415-10 ambalaj makineleri için genel gereksinimleri belirler; devrilme tablası da EN 415-10 kapsamındaki devirme uygulamalarımız dahilindedir.
Mühendislik SSS
S: Sıcak devreye alma nedir? A: Sevkiyat öncesinde, fabrikamızda gerçek bobinler ve gerçek sarf malzemeleriyle tüm hattın tam yükte çalıştırılmasıdır.
S: Bu tür bir hat saatte kaç bobin paketliyor? C: Dilimlenmiş bobin paketleme hattımız saatte 20-30 bobin kapasitesine sahiptir.
S: Yayınlanan ürün yelpazesi hangi bobin boyutlarını kapsıyor? C: 100–3000 kg, dış çap 900–1400 mm, iç çap 508 mm ve genişlik 15–450 mm; diğer boyutlar projeye göre üretilir.
S: Kayış takılmadan önce bobin neden düzleştirilir? A: Bobini masaya düz bir şekilde yerleştirmek, kayışın ortasından geçerken pres plakasının onu tutmasını sağlar.
S: Testi uzaktan izleyebilir miyim? A: Evet. Katılamadığınız durumlarda, üzerinde anlaşılan test planını uygulayıp video kaydına alıyoruz.
S: Üretim hattında hangi PLC ve HMI kullanılıyor? C: Yayınlanan üretim hattında Siemens S7-1200 veya S7-1500 PLC ve 7-10 inçlik bir HMI kullanılıyor.
S: Önceden boyanmış bobinlerde iz oluşmasını nasıl önlüyorsunuz? A: Yük altında her temas noktasını, baskı pedlerini, silindirleri ve kayış yolunu inceliyoruz ve test bobinlerinde hiçbir temas izi görünmediğinde onay veriyoruz.
S: Hangi standartlar geçerlidir? C: CE pazarları için ISO 12100 ve EN 415-10.
Sonraki adım
Bobin paketleme hattını üç aşamada planlıyoruz:
- Yerleşim planı çiziminizi gönderin. Bobin ağırlığı, dış çap, iç çap, genişlik ve saatteki bobin sayısı ile birlikte, info@fhopepack.com.
- 48 saat içinde bir teklif alın.İstasyon yerleşim planı ve fabrika test planı ile birlikte.
- Yerinde inceleme randevusu alın Bu nedenle, zemin alanını, vinç erişimini ve güvenlik önlemlerini teyit ediyoruz.
Ilgili okuma
- Servis Merkezleri için Dilimli Bobin Paketleme Hattı
- Dilimlenmiş Çelik Bobinler için Otomatik Çelik Bobin Bağlama Makinesi
- Devrilme Rafı, Sarma ve Pres İstasyonuna Sahip Çelik Bobin Paketleme Hattı
- Otomatik Çelik Bobin Bağlama, Paketleme ve İstifleme Hattı
- Bobin Paketleme Makinesi Paketleme ve Taşıma
- Çelik rulo paketleme hattı, şerit dilimleme için
kaynaklar
- Makine çalışırken (fabrika görüntülerimiz): YouTube'daki video
- Bobin ağırlığı, dış çap, iç çap, genişlik, hız, malzemeler, PLC ve HMI: Çelik bobin paketleme hattı
- Standart kapsamı: ISO 12100:2010; EN 415-10: 2014
- Teklifin zamanlaması: Onaylanmış Meclis CTA'sı (teklif 48 saat içinde sunulmalı)
Son gözden geçirme tarihi: 21.09.2026