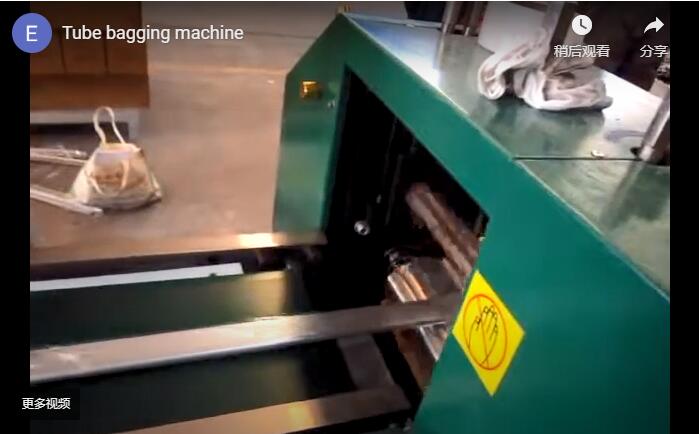
Özet Bu video, PPR ve PVC boru paketleme hattımızı göstermektedir. Boru demetleri filmle bağlanır, baskılı dokuma torbalara itilir ve bir dikiş başlığı her torbanın ağzını iplikle kapatır. Torbalanmış demetler, istiflenmeye hazır halde hattan ayrılır. Dokuma torba paketleme makinemiz, 100-300 mm çapında düz PVC, PPR ve PE boruları kullanır ve boru uzunluğu servo ayarı ile belirlenir.
İçindekiler
- Videoda gösterilenler
- Neden dikişli ağızlı dokuma çantalar?
- Dokuma çanta paketleme makinesi verileri
- Paket başına torba uzunluğu
- Seçim kontrol listesi
- Güvenlik
- Mühendislik SSS
- Sonraki adım
- Ilgili okuma
- kaynaklar
Videoda gösterilenler
| Videonun bir bölümü | Ne görüyorsun |
|---|---|
| Ürün yelpazesine genel bakış | Depolama bölümü ve üzerinde yeşil baskı bulunan dokuma torba rulosu bulunan boru hattı. |
| Poşetlenmiş paketler | Yeşil baskılı dokuma çuvallara sarılmış boru demetleri, üretim hattının sonunda duruyor. |
| Paketleme istasyonu | Uzun bir konveyör bandı ve dokunmatik ekran bulunan, sarı koruma levhalarıyla çevrili bir paketleme bölümü. |
| Dikiş | Torba ağzındaki dikiş başlığı ve kontrol panelinin yakın çekim görüntüleri. |
| Sonuç | Poşetlenmiş, dikilmiş paketler yerde, istiflenmeye ve gönderilmeye hazır. |
Neden dikişli ağızlı dokuma çantalar?
- Sağlam kapak. Dokuma çantalar, demetler taşınırken ve üst üste istiflenirken yırtılmaya karşı dayanıklıdır.
- Basılı marka kimliği. Çantanın üzerinde pipo üreticisinin baskısı ve ürün bilgileri yer almaktadır.
- Dikişle kapatılmış. Poşetin ağzındaki dikiş, taşıma sırasında açılmayan sıkı bir sızdırmazlık sağlar.
- Sıkı çanta. Paket içeri girerken torba 0.15 MPa'lık bir basınçla sabit tutulur, böylece torba kaymaz.
Dokuma çanta paketleme makinesi verileri
Dokuma torba boru paketleme makinesiyle ilgili yayınladığımız veriler:
| + | Yayınlanan değer |
|---|---|
| Borular | Düz PVC, PPR ve PE borular |
| Boru çapı | 100 – 300 mm |
| Çalışma genişliği | 1,000 mm |
| Çanta sıkıştırma | Dokuma çantayı 0.15 MPa hava basıncı altında tutar. |
| Çanta kapatma | Çanta ağzındaki dikiş ipliği |
| Boru uzunluğu | Farklı uzunluklar için kademesiz servo ayarı |
| Ekstrüderleri | Tek, çift veya dört telli ekstrüzyona uygundur. |
Her bir hat özel olarak tasarlanır, bu nedenle depolama yüksekliği, çanta boyutu ve kayışlar borularınıza uygun şekilde ayarlanır.
Paket başına torba uzunluğu
Örnek uygulama (açıklayıcı).
| + | Özellik |
|---|---|
| Boru uzunluğu (örnek amaçlı) | 4,000 mm |
| Dikişli ağız payı (örnek) | 150 mm |
| Paket başına torba uzunluğu: 4,000 + 150 | 4,150 mm |
| 1,000 m'lik torba rulosu başına torba sayısı, 1,000 ÷ 4.15 | yaklaşık 240 torba |
Seçim kontrol listesi
- Boru çapı ve uzunluğu.
- Paket başına boru sayısı.
- Üretim hattını besleyen ekstrüzyon tellerinin sayısı.
- Çanta boyutu ve baskısı.
- Paketlemeden önce film şeridi kullanmak ya da kullanmamak.
- Saat başına paket sayısı.
Güvenlik
- Torba doldurulurken iticiden uzak durun.
- Ellerinizi dikiş başlığından ve iğneden uzak tutun.
- Torba veya iplik sıkışması oluşmadan önce hattı durdurun.
- CE pazarları için bu ürün serisi ISO 12100 ve EN 415-10 standartlarına uygun olarak tasarlanmıştır.
Mühendislik SSS
S: Bu hat hangi boruları destekleyebilir? C: 100-300 mm çapında düz PVC, PPR ve PE boruları.
S: Çanta nasıl kapatılıyor? C: Dikiş başlığı, çantanın ağzını iplikle dikerek kapatıyor, böylece taşıma sırasında kapanması sağlanıyor.
S: Torba dolarken nasıl sabitleniyor? C: Bir kelepçe, dokuma torbayı 0.15 MPa hava basıncı altında tutarak gevşemesini önlüyor.
S: Farklı boru uzunluklarını işleyebilir mi? C: Evet, kademesiz servo ayarı ile.
S: Bir boru demeti ne kadar torba kullanır? C: Örnekte 150 mm'lik bir pay bırakıldığında, 4 metrelik bir boru demeti için yaklaşık 4,150 mm'dir.
S: Birden fazla ekstrüderi takip edebilir mi? C: Evet, tekli, çiftli veya dörtlü ekstrüzyona uygun hale getirebiliyoruz.
S: Ne tür bir çanta kullanılıyor? C: Baskılı veya baskısız, paketinize uygun boyutlarda dokuma çantalar.
S: Hangi standartlar geçerlidir? C: CE pazarları için ISO 12100 ve EN 415-10.
Sonraki adım
Boru torbalama hattının boyutlandırılması üç adımda yapılır:
- Yerleşim planı çiziminizi gönderin. Boru boyutları, uzunlukları, demet başına boru sayısı ve ekstrüder çıkışı ile birlikte, info@fhopepack.com.
- 48 saat içinde bir teklif alın. Makine verileri ve yerleşim planı ile birlikte.
- Yerinde inceleme randevusu alın Böylece ekstrüder arayüzünü doğrulamış oluyoruz.
Ilgili okuma
- Çevrimiçi Plastik Boru Sayma ve Film Paketleme Hattı
- Otomatik Boru Torbalama ve Büzüştürme Makinesi
- Borular için Yatay Yörünge Sarma Makinesi
- Dokuma torba boru paketleme makinesi verileri
kaynaklar
- Klips: YouTube'daki video
- Boru aralığı, genişliği, torba sıkıştırma, dikiş, servo uzunluğu ve ekstrüder uyumu: dokuma torba boru paketleme makinesi verileri
- Çanta uzunluğu: Örnek uygulamamız, açıklayıcı değerler.
- Standart kapsamı: ISO 12100:2010; EN 415-10: 2014
- Teklifin zamanlaması: Onaylanmış Meclis CTA'sı (teklif 48 saat içinde sunulmalı)
Son gözden geçirme tarihi: 21.09.2026