Giriş
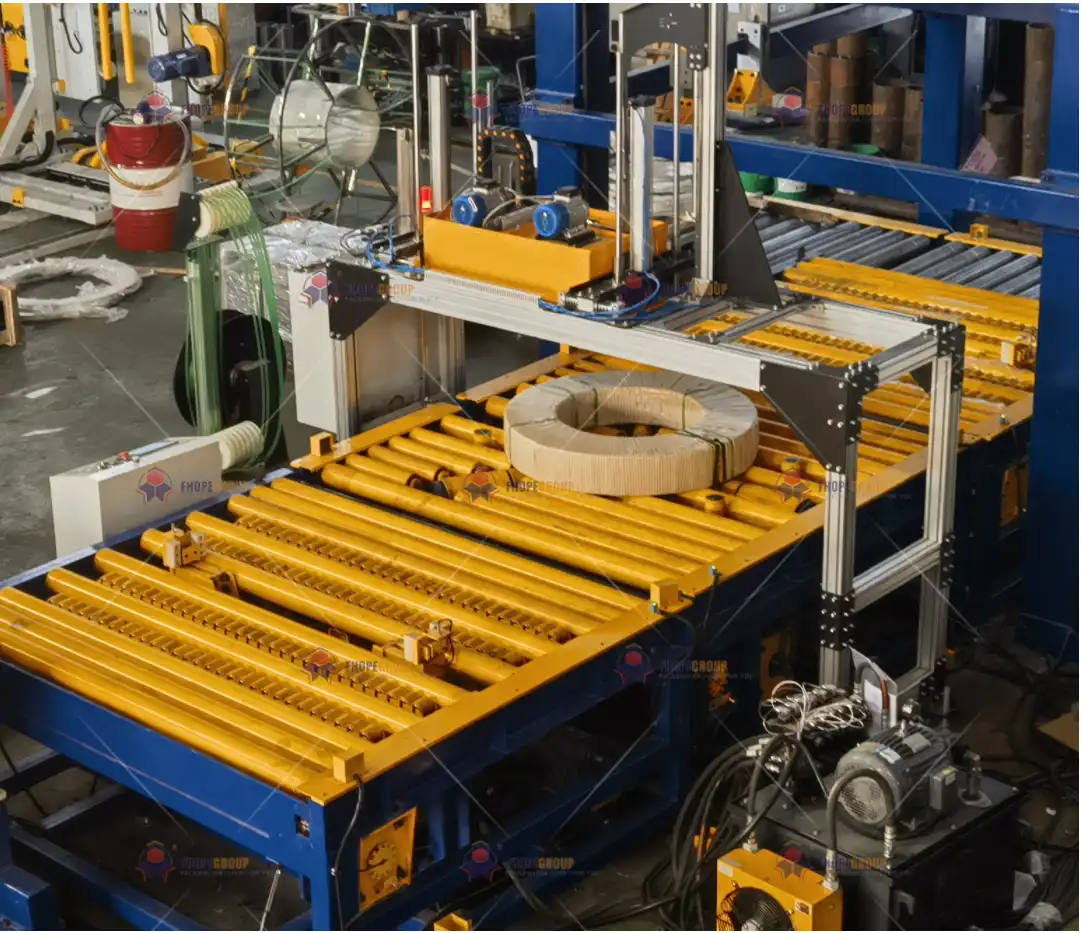
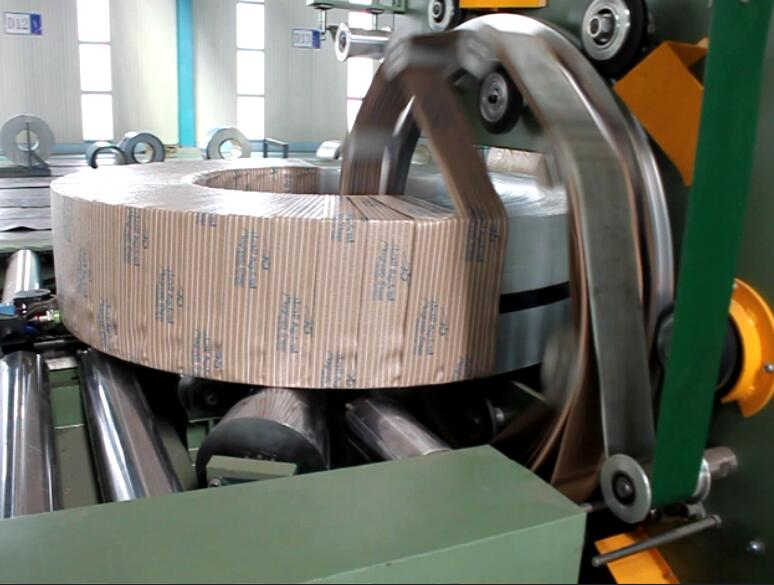
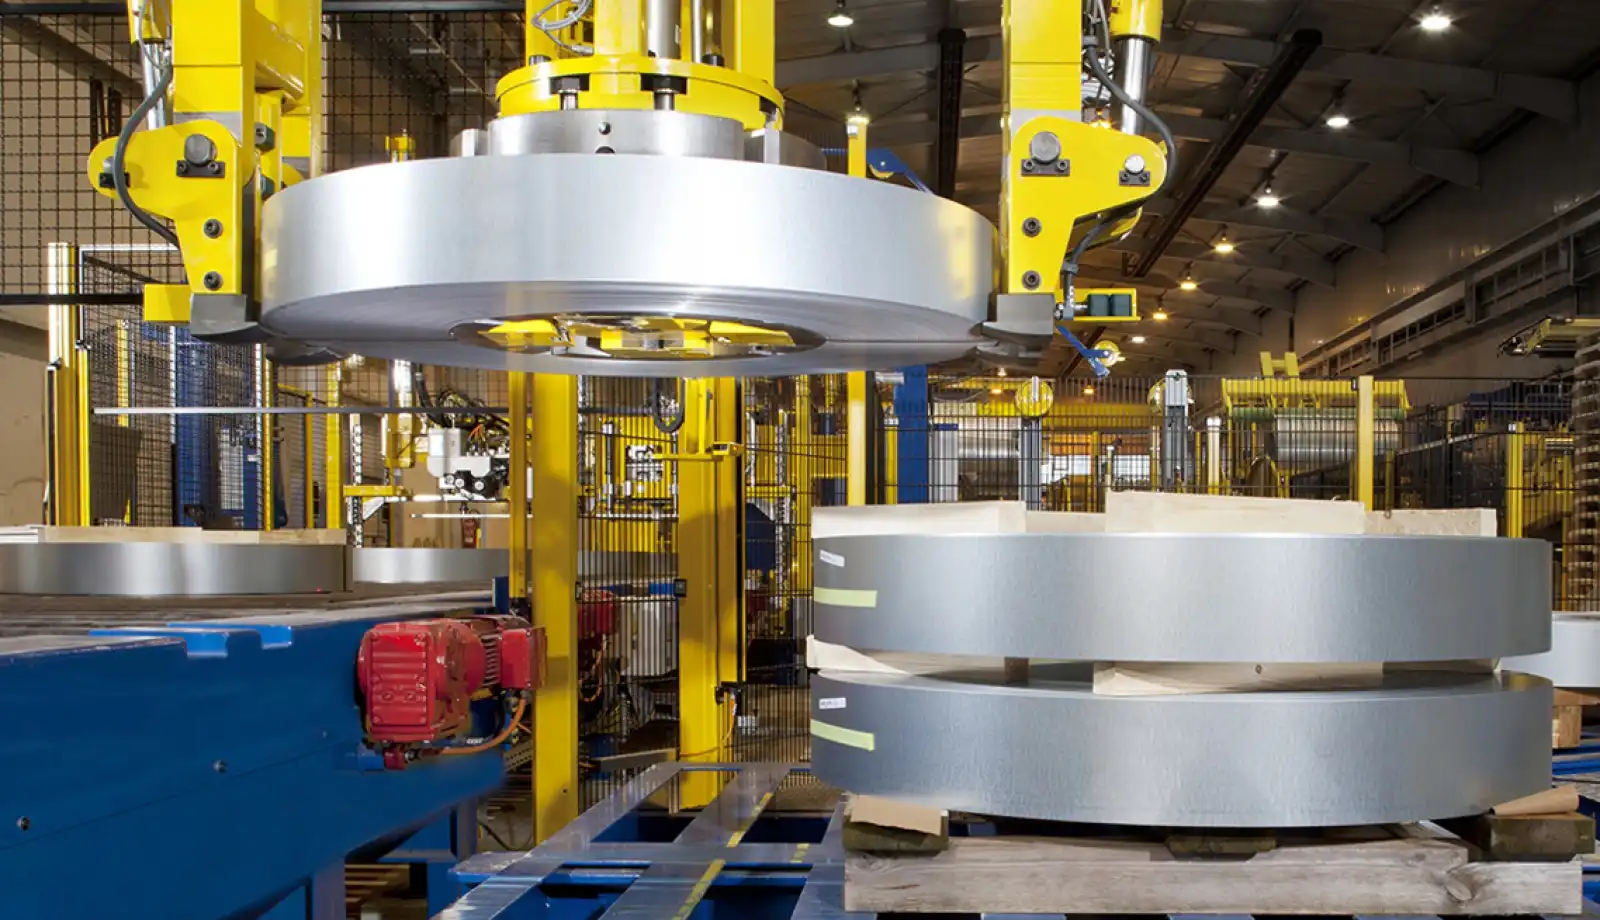
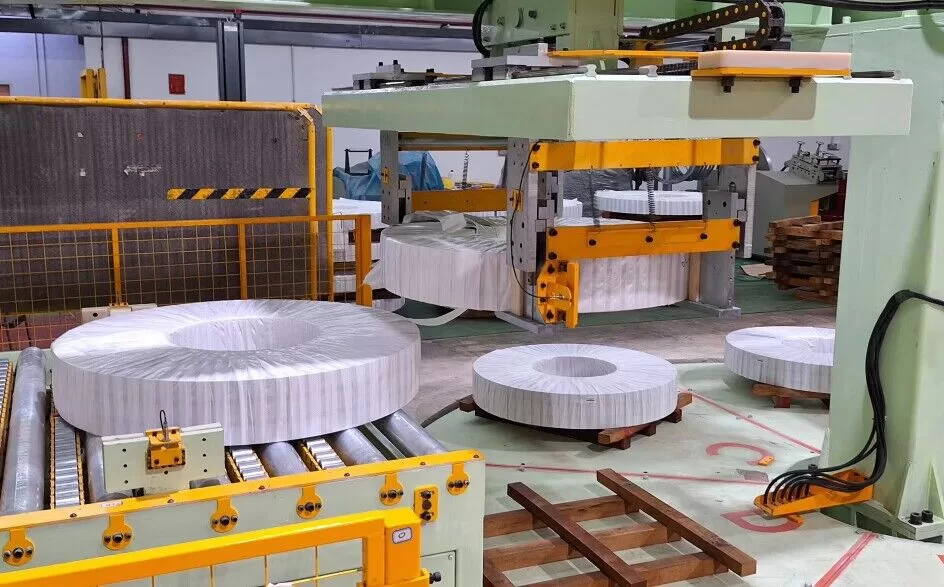
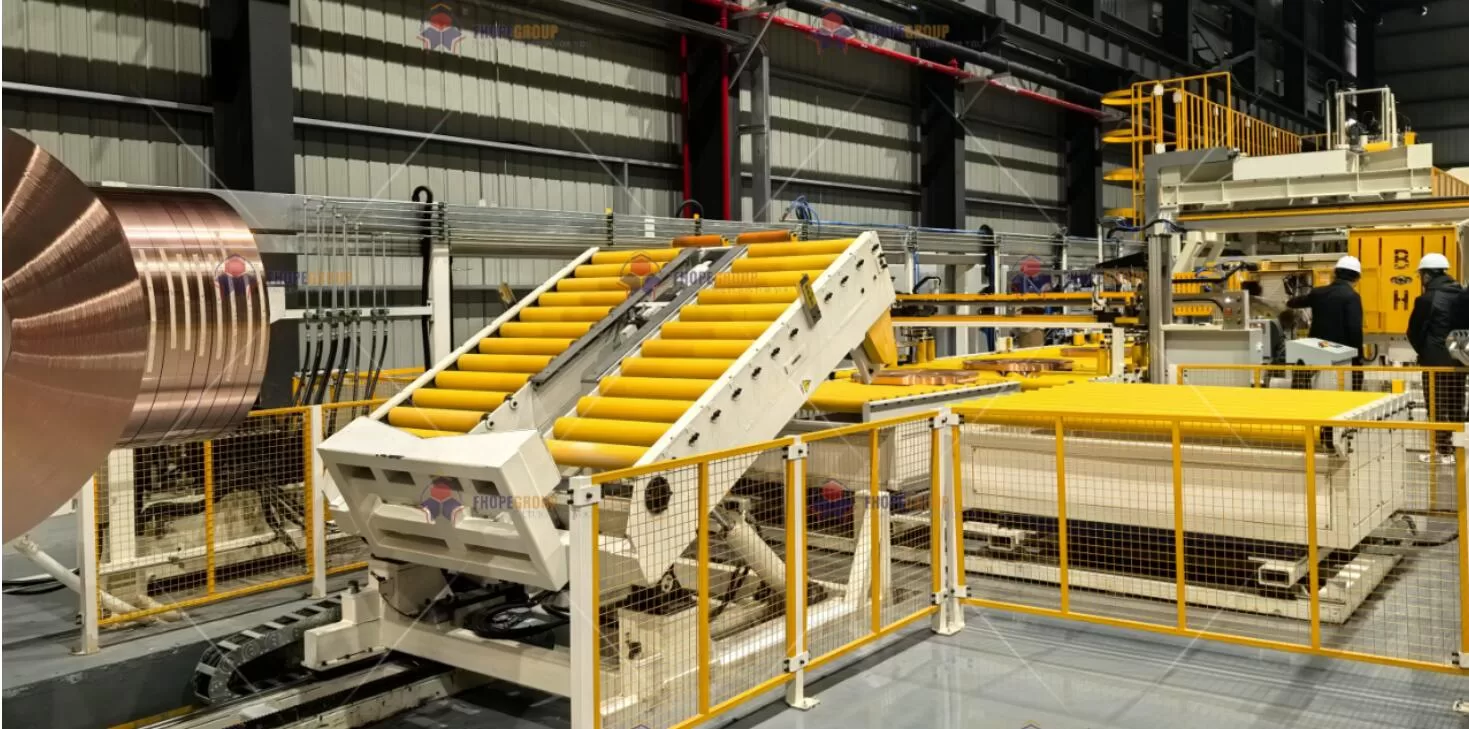
Modern çelik servis merkezlerinde ve metal işleme tesislerinde, bobin paketleme hatları ( bobin paketleme makineleri, bobin bağlama makineleri ve bobin istifleme makinelerini içeren ) üretim ve sevkiyat arasında kritik bir bağlantı oluşturur. Bu sistemler yüksek yüklere, dinamik gerilmelere, aşındırıcı ortamlara ve hassas konumlandırma gereksinimlerine dayanmalıdır. Geleneksel yapısal imalat ve montaj yöntemlerinin yanı sıra, makine bileşenlerinin daha ileri işlenmesi (örneğin, sertleştirme, doğrultma, galvanizleme, kauçuk kaplama ve boyama) dayanıklılığı, performansı ve genel güvenilirliği önemli ölçüde artırır.
Bu makale , ilgili mekanik tasarım normlarını , üretim standartlarını ve kalite güvence uygulamalarını yansıtarak, bobin paketleme hattı bileşenleri için ileri işleme yaklaşımımızı özetlemektedir . The Fabricator'ın tarzını taklit ederek , indüksiyonla sertleştirmeden kauçuk kaplamaya kadar sürecin her adımını ele alıyor ve gelişmiş teknolojinin ve titiz standartların, olağanüstü performans sunabilen bir nihai ürün oluşturmak için nasıl bir araya geldiğini vurguluyoruz.
1. Termal Kimyasal Sertleştirme İşlemleri
Bobin paketleme hattındaki çelik bileşenler (örneğin, makaralar, miller, mandreller veya kayar kılavuzlar) genellikle yüksek döngüsel yüklere ve temas gerilimlerine maruz kalır. Uzun süreli aşınma direncini ve boyutsal kararlılığını sağlamak için, özellikle yüksek frekanslı indüksiyon sertleştirmeye odaklanarak çeşitli ısıl işlem yöntemleri kullanıyoruz . Bu yaklaşım, geleneksel fırın işlemlerine kıyasla enerji tüketimini en aza indirirken, hassas yerel sertleştirmeye de olanak tanır.
1.1 Yüksek Frekanslı İndüksiyon Söndürme
Yüksek Frekanslı İndüksiyonla Soğutma, hedef parçanın belirli bir östenitleme sıcaklığına hızla ısıtılmasını ve ardından kontrollü bir şekilde soğutulmasını içerir. Aşağıda temel teknik özelliklerimiz ve kalite kriterlerimizin bir özeti bulunmaktadır:
| Parametre | Teknik özellik | Kalite Yargı Standardı |
|---|---|---|
| Isıtma Sıcaklığı | 860–900 °C (Malzeme dönüşüm noktasına göre hesaplanmıştır) | Tam Austenitleme (ASTM E3 Metalografisi ile doğrulanmıştır) |
| Söndürme Ortamı | Polimer Sulu Çözelti (%10 UCON Söndürme A) | Soğutma Hızı ≥ 80 °C/s (ISO 9950) |
| Sertleştirilmiş Katman Derinliği | 2–4 mm (Manyetik Alan Kontrolü ile Profil Takibi) | Sertlik Derecesi ≤ 5 HRC (DIN 50190) |
| Test metodu | Ultrasonik Kalıntı Gerilim Analizi (ASTM E837 Kör Delik Yöntemi) | Kalan Basınç Gerilimi ≥ 300 MPa |
Endüksiyon Sertleştirmenin Teknik Avantajları
-
Hassas Kontrol:
İndüksiyon sistemlerimiz şunları kullanır: FLIR kızılötesi termografi1 Sertleştirme katmanı profilini korumak için kapalı devre düzenlemesinde. Katman derinliğindeki hata genellikle ±0.15 mm içinde kalır ve tutarlı sertlik dağılımını garanti eder. -
Enerji verimliliği:
Geleneksel parti veya kutu fırınlarla karşılaştırıldığında, indüksiyon ısıtma enerji tüketimini %40'a kadar azaltabilir. Formül enerji tasarrufu2, ( Q = \Delta T \times m \times C_p \times \eta^{-1} ), indüksiyonun yalnızca yüzey katmanını gereken sıcaklığa nasıl hızla yükselttiğini ve tüm bileşeni gereksiz termal ıslanmadan nasıl kurtardığını vurgular. -
Geliştirilmiş Mekanik Özellikler:
Endüksiyonla sertleştirilmiş bileşenler genellikle şunları elde eder: yüksek kalıntı basınç gerilimi3 (≥300 MPa) yüzeye yakın, yorulma çatlağı başlangıcını hafifletir. Bu, tekrarlanan darbe veya yuvarlanma teması yorgunluğunun ortaya çıkabileceği kritik bobin paketleme düzeneklerinde özellikle faydalıdır.
2. Yüksek Hassasiyetli Düzeltme ve Şekillendirme
Bobin paketleme hattı, kılavuz raylardan, bağlama başlıkları için raylara ve çerçeve kirişlerine kadar çeşitli metal elemanlar içerir ve bunların boyutlarının doğru olması gerekir . Düzlük veya doğrulukta küçük sapmalar bile makine hizalamasını tehlikeye atarak erken aşınmaya veya sık arızalara yol açabilir. Bu nedenle, hassas doğrultma ve şekillendirme , parça güvenilirliğinin sağlanmasında merkezi bir rol oynar.
2.1 CNC Hidrolik Düzeltme İşlemi
Tipik ekipman konfigürasyonumuz, yapay zeka destekli düzlük geri bildirim sistemiyle entegre edilmiş bir SMS MEER 9 silindirli doğrultma makinesini içerir. Başlıca doğruluk göstergeleri şunlardır:
- Düzlük: ≤ 0.3 mm/m² (ISO 8512 Seviye A)
- doğruluk: ≤ 0.15 mm/2000 mm (EN 10058)
Proses Kontrol Metodolojisi
-
Lazer Tarama ve Çevrimiçi Kontur İzleme
Bir ile 1000 Hz örnekleme frekansı, iş parçasının şeklini sürekli olarak ölçüyoruz. Sistem, gerçek zamanlı verileri bir kontrol döngüsüne besleyerek, herhangi bir sapmayı düzeltmek için hidrolik kuvvetleri ayarlıyor. -
Elastik-Plastik Deformasyon Modeli
Toplam gerilimi (\varepsilon) olarak temsil ediyoruz{toplam} = \varepsilon{e} + \varepsilon{p}), burada (\varepsilon{e}) elastik bileşendir ve (\varepsilon_{p}) plastik bileşendir. Kontrol sistemi dinamik olarak yaylanmayı telafi eder Bileşenin sertliğine ve oluşan gerginliğe dayanarak neredeyse mükemmel bir hizalama sağlanır.
2.2 Yerel Stres Giderme Tekniği
Makro düzeyde düzeltme işleminden sonra bile, lokalize bölgelerde artık gerilimler kalabilir. Bu tür gerilimler, zamanla veya sıcaklık değişimleri altında parçanın geometrisini değiştirebilir. Bunu önlemek için:
- Yöntem: Yerel yüksek frekanslı titreşimli gerilim giderme (15–30 kHz)
- Parametreler: 0.01%–0.03% gerinim genliği, metre başına 5–8 dakikalık bir işlem süresi
- Efekt: 60 çevrimli termal çevrim testleri (ISO 12) ile doğrulanan ≥%17662'lık boyutsal kararlılık iyileştirmeleri
Bu lokalize yüksek frekanslı titreşimi uygulayarak, tüm parçayı ikinci bir ısı işlemine tabi tutmadan iç gerilimleri azaltıyoruz; böylece üretim sürelerini ve enerji tüketimini kısaltıyoruz.
3. Çekirdek Korozyon Koruma Teknolojileri
Bobin paketleme hatları, limanlara yakın yerlerde kurulursa neme, yağlayıcılara, asidik temizlik maddelerine ve hatta deniz ortamlarına maruz kalabilir . Korozyon, mekanik bütünlüğü tehlikeye atar ve hareketli parçaların güvenilirliğini etkileyebilir. Stratejimiz, her bir bileşenin performans gereksinimlerine ve geometrisine göre uyarlanmış farklılaştırılmış galvanizleme ve kompozit kaplama sistemleri etrafında şekillenmektedir.
3.1 Farklılaştırılmış Galvanizleme İşlemleri
Parçanın büyüklüğüne, şekline ve kullanım amacına bağlı olarak çeşitli galvanizleme yöntemleri kullanıyoruz:
| İşlem türü | Uygulama Senaryosu | Teknik Parametre | Korozyon Ömrü (Tuz Spreyi) |
|---|---|---|---|
| Sıcak Daldırma Galvanizleme | Ağır Hizmet Çerçeveleri | Çinko Tabaka Kalınlığı ≥85 μm (ASTM A123) | ~Kızıl Pas Oluşumundan 1500 saat Önce |
| Soğuk Galvanizleme | Hassas Mekanizmalar | Çinko-Alüminyum Kaplama ≥20 μm (ISO 1461) | ~Beyaz Pas Oluşumundan Önce 800 Saat |
| Çinko difüzyonu | Karmaşık İç Boşluklar | Difüzyon Katmanı Derinliği: 30–50 μm (DIN EN 13811) | ~2000 saat Temel Metal Korozyonu Olmadan |
- Sıcak Daldırma Galvanizleme: Ağır yükleri destekleyen büyük çerçeveler ve kolonlar için kullanılır. Daha kalın çinko tabakası (≥85 μm) sağlam koruma sağlar.
- Soğuk Galvanizleme:Minimum kalınlık ve hassas toleransların önemli olduğu ince miller veya bağlantılar için idealdir.
- Çinko Difüzyonu (Sherardizasyon): İçin uygundur düzensiz boşluklar—genellikle bobin taşıma veya bağlama alt montajlarında bulunur—geleneksel yöntemlerle kaplanması veya kaplanması zor olan alanlarda düzgün bir kaplama sağlar.
3.2 Kompozit Kaplama Sistemi Tasarımı
Galvanizlemenin ötesinde, estetik görünüm, ek bariyer koruması veya özel fonksiyonel özellikler (örneğin, kimyasal direnç) gerektiren belirli parçalara gelişmiş boya veya polimer bazlı sistemler uyguluyoruz .
Kaplama Katman Yapısı
-
Kimyasal Dönüşüm Katmanı
- Çinko fosfat film, 2–3 g/m² (ASTM B201)
- Metal alt tabaka ile sonraki kaplamalar arasındaki yapışmayı arttırır.
-
Epoksi Çinko Açısından Zengin Astar
- Kuru film kalınlığı: ~80 μm
- Yapışma ≥5 MPa (ISO 4624)
- Çinko parçacıkları ile mikro boşlukları doldurur ve katodik koruma mekanizması sağlar.
-
Poliüretan Son Kat
- Gelişmiş hava koşullarına dayanıklılık için kendi kendini onaran florokarbon
- QUV yaşlanma direnci ≥6000 saat (ISO 11507)
Anahtar Testler
- Etki dayanıklılığı: 50 kg·cm (ASTM D2794)
- Kimyasal direnç: %48 H₂SO₄ ve %5 NaOH'de 10 saatlik daldırma, kabarcıklanma veya kaplama bozulması olmadan (ISO 2812-1)
Bu çok katmanlı yaklaşım, mükemmel bariyer özellikleri sağlayarak nemin ve aşındırıcı maddelerin metal yüzeye ulaşmasını engeller. Ayrıca, özellikle paketleme hattının yoğun trafiğe veya yüksek darbelere maruz kalan bölgelerinde, tek katmanlı kaplamalara göre mekanik hasara daha iyi dayanır.
4. Fonksiyonel Yüzey İşlemleri
Korozyon koruması ve boyutsal kararlılık vazgeçilmez olsa da , bazı bileşenlerin kauçuk benzeri yastıklama , kaymaz yüzeyler veya gelişmiş aşınma direnci gibi ek işlevsel özelliklere ihtiyacı vardır . Bobin paketleme hattı bağlamında kullanılan iki önemli teknoloji, kauçuk kompozit kaplamalar ve plazma püskürtmeli seramik katmanlardır.
4.1 Kauçuk Kompozit Kaplama Teknolojisi
Bobin kenarlarına temas eden silindirlere, kavrama elemanlarına veya tamponlara sıklıkla kauçuk kaplama uyguluyoruz . Bu, yumuşak kullanım, gürültü azalması ve sürtünme kontrolünün iyileştirilmesini sağlar.
| Karakteristik | Kloropren Kauçuk | Silikon lastik |
|---|---|---|
| Çalışma sıcaklığı | −30 ° C ila 120 ° C | −60 ° C ila 250 ° C |
| yapışma | ≥4.5 MPa (ASTM D429, Yöntem B) | ≥3.8 MPa (Özel Astar Gerektirir) |
| Aşınma direnci | DIN Aşınma <80 mm³ | DIN Aşınma <50 mm³ |
| özellik | Petrol Dalgalanması <%5 (ASTM D471) | Su Temas Açısı >150° (Nanomodifiye Süperhidrofobisite) |
- Kloropren (Neopren): Orta sıcaklık aralıkları ve yağlara/yağlayıcılara maruz kalma için tercih edilir.
- Silikon lastik: Yüksek sıcaklık ortamlarında veya hidrofobik (su itici) yüzeyler isteniyorsa, kirlenmenin azalması sağlanmalıdır.
4.2 Plazma Püskürtmeli Seramik Kaplamalar
Aşırı sürtünmeye , yüksek sıcaklığa veya aşındırıcı ortamlara maruz kalan parçalar için seramik kaplamalar , metallerden ve geleneksel boyalardan daha üstün performans gösterir. Biz esas olarak Ar/H₂ plazma ortamında Al₂O₃–13%TiO₂ nano-aglomere edilmiş hammadde kullanıyoruz.
- Power: ~40 kW
- Biriktirme Verimliliği:% 65 -% 70
- gözeneklilik: <2% (mühürleme sonrası)
- Mikro sertlik: ≥1100 HV0.3
Performans Avantajları :
- Geliştirilmiş Aşınma Direnci: Seramik katmanlar özellikle kayma temasının olduğu bölgelerde servis ömrünü 3 ila 5 kat artırabilir.
- Erozyon ve Kavitasyon Direnci:ASTM G32 testleri ile doğrulanan bu kaplamalar, kavitasyon aşınma direncinde 10 kata kadar iyileşme göstermektedir.
- Termal Bariyer:Seramiklerin düşük ısı iletkenliği, alttaki metalin hızlı sıcaklık dalgalanmalarından korunmasına yardımcı olur.
5. Kalite Güvence Sistemi
İstenilen performansı sergileyen bir bobin paketleme hattı elde etmek , yalnızca kapsamlı tasarım ve özel süreçler değil, aynı zamanda sağlam kalite doğrulaması da gerektirir . Her bir bitmiş bileşenin katı mekanik, kimyasal ve çevresel standartlara uygun olduğunu doğrulamak için hem laboratuvar tabanlı hem de yerinde test yöntemleri kullanıyoruz.
5.1 Hızlandırılmış Korozyon Test Matrisi
Korozyon, planlanmamış arıza sürelerinin önde gelen nedenlerinden biri olduğundan, çeşitli hızlandırılmış testler aracılığıyla zorlu çalışma koşullarını simüle ediyoruz :
| Test metodu | Simüle Edilmiş Ortam | Kabul Kriterleri |
|---|---|---|
| Nötr Tuz Spreyi | %5 NaCl, 35 °C Sürekli Sprey | Kırmızı Pas Oluşumu > 2000 saat (ASTM B117) |
| Döngüsel Korozyon | GMW14872, 80 Döngü | Korozyon Sürünmesi ≤ 2 mm (VDA 621-415) |
| Endüstriyel Atmosfer Maruziyeti | Deniz Platformu Saha Kuponları | Yıllık Korozyon Oranı <6 μm (ISO 9223, Kategori C5-M) |
- Nötr Tuz Spreyi (ASTM B117): Farklı kaplama performanslarını karşılaştırmak için standart bir referans testi; amacımız ≥2000 saatleri Kritik kareler için kırmızı pas içermeyen pozlama.
- Döngüsel Korozyon (GMW14872): Tuz püskürtme, nem ve kurutmanın tekrarlanan döngüleri gerçek dünya koşullarını taklit eder.
- Alan Pozlaması:Belirli ürün grupları için, gerçek deniz veya endüstriyel sahalara test kuponları yerleştirerek, belirlenen bir süre boyunca gerçek zamanlı performansı doğruluyoruz.
5.2 Fonksiyonel Test Platformu
Korozyonun ötesinde, sonraki işlem adımlarımız mekanik ve fonksiyonel doğrulamalardan da geçmelidir :
- sürtünme bilgisi:Bilya-disk testi (0.5 m/s kayma hızı, 50 N yük) laboratuvar kontrollü koşullar altında sürtünme katsayısını ve aşınma oranlarını ölçer.
- Termal şok: –40 °C ile +150 °C arasında, 30 çevrim (DIN EN 13523-13) kaplama delaminasyonunu tespit etmek için.
- Elektrokimyasal Analiz:Kaplamanın lokal korozyona karşı direnç kabiliyetini ölçmek için potansiyodinamik polarizasyon (çukurlaşma potansiyelinin (E_b \ge +320) mV SCE) ölçümü.
Bu testleri uygulayarak, galvanizli, boyalı veya kauçuk kaplamalı parçaların her partisinin bobin paketleme hattı ortamının gerçek dünya taleplerini karşıladığından emin oluyoruz.
6. Tekno-Ekonomik Karşılaştırma
İlk sermaye harcamalarından uzun vadeli bakım ve çevresel uyumluluğa kadar , seçilen işleme yöntemleri toplam maliyetleri önemli ölçüde etkiler. Aşağıda geleneksel bir süreç ile geliştirilmiş çözümlerimizin kısa bir karşılaştırması yer almaktadır :
| Teknik Boyut | Geleneksel yaklaşım | Optimize Edilmiş Yaklaşımımız | Yarar |
|---|---|---|---|
| Yaşam Döngüsü Maliyeti | ~1.8 RMB/saat·m² | ~1.2 RMB/saat·m² | %33 Azaltma |
| Bakım Aralığı | ~12 Ay | ~36 Ay | 3× Uzatma |
| Korozyon Direnci | ISO 12944 C4 | C5-M Sınıflandırmasını Aşmak | Gelişmiş Hizmet Yelpazesi |
| Yüzey İşlem Hızı | ~2.5 m²/saat | ~4.8 m²/saat (Robotik Püskürtme) | %92 Verimlilik Kazancı |
- Yaşam Döngüsü Maliyeti:Gelişmiş kaplama ve sertleştirme tekniklerimiz, parça değiştirme sıklığını azaltarak işçilik ve duruş maliyetlerinden tasarruf sağlar.
- Bakım Aralığı: Korozyon direnci ve aşınma özelliklerindeki iyileştirmeler sayesinde 12 aydan 36 aya çıkarıldı.
- Korozyon Derecesi:ISO 12944 C4'ün ötesine geçerek C5-M performansına yakın bir performansa yükseltilmiş olup, agresif deniz ve endüstriyel ortamlara uygundur.
- İşlem Verimi: Entegre ederek robotik ilaçlama hem de otomatik izlemeYüzey işlem hızımızı neredeyse iki katına çıkararak proje takvimlerimizi hızlandırıyoruz.
7. Görselleştirme ve Veri İzlenebilirliği
Modern üretim ve son işlem süreçlerinin karmaşıklığı göz önüne alındığında, sonuçları net bir şekilde iletmek ve tam izlenebilirliği sağlamak için çeşitli görsel ve veri odaklı araçlar kullanıyoruz:
- Elektron Mikroskobu ile Kaplama Kesiti
Çinko zengini astar ile poliüretan son kat arasındaki bağlanma arayüzünü gösterir. - Hızlandırılmış Korozyon Panelleri
Pas veya kabarcık oluşumunun zaman çizelgesini göstermek için kronolojik bir sıraya göre dizilmiştir. - Düzeltme İşleminin Termografik Görüntülenmesi
Dinamik geri bildirim döngüleri şunlarla ilişkilidir: silindir basınçları hem de sıcaklık gradyanları. - 3D Yüzey Pürüzlülük Haritaları
Parlatma veya sızdırmazlık öncesi ve sonrası yüzey topografisindeki iyileşmenin gösterilmesi (Sa, Sz parametreleriyle ölçülmüştür).
Ayrıca , her bir iş parçasına ayrı ayrı QR kodları ekleyerek , ısıl işlem döngüleri, kaplama kalınlığı ölçümleri, parti numaraları gibi ilgili tüm proses parametrelerini merkezi bir dijital sisteme bağlıyoruz. Bu sayede, bobin paketleme hattında kullanılan her bir bileşenin eksiksiz bir üretim ve test geçmişine sahip olması sağlanıyor.

8. Sonuç
Bobin paketleme hattı bileşenleri için ileri işleme aşaması, sistemin genel performansını, güvenilirliğini ve ömrünü artırmada kilit bir unsurdur. Yüksek frekanslı indüksiyon sertleştirme , hassas hidrolik doğrultma, gerilim giderme yöntemleri, farklılaştırılmış galvanizleme, çok katmanlı kaplamalar ve fonksiyonel işlemler (kauçuk veya seramik) entegre ederek, paketleme makinelerine, bağlama makinelerine ve istifleme cihazlarına gelişmiş yapısal dayanıklılık ve korozyon direnci kazandırıyoruz.
Aynı zamanda, hızlandırılmış korozyon odalarından gerçek zamanlı tribolojik değerlendirmelere kadar uzanan kapsamlı kalite testleri, süreç yeniliklerimizin maliyet verimliliğinde, uzatılmış servis aralıklarında ve çevresel uyumda somut iyileştirmeler sağladığını doğrulamaktadır. Gerçek dünya verileri, bu gelişmiş son işlem yöntemlerinin yaşam döngüsü maliyetlerini %30'dan fazla azaltabileceğini ve uzatılmış bakım aralıkları sayesinde arıza sürelerini azaltabileceğini göstermektedir.
İleriye baktığımızda, daha zorlu koşullara minimum müdahaleyle dayanabilen, yüksek bütünlüğe sahip bobin taşıma ekipmanlarına yönelik artan talep, üreticileri gelişmiş malzemelere, süreçlere ve test protokollerine doğru itmeye devam edecektir. Kaplama inovasyonu , yüzey mühendisliği ve dijital izlenebilirlik alanlarında öncü konumda kalarak, bobin paketleme hatlarının yalnızca mevcut endüstri standartlarını karşılamasını değil, aynı zamanda gelecekteki zorluklara da sağlam bir şekilde hazır olmasını sağlıyoruz.
Özünde, mekanik tasarım en iyi uygulamalarının sinerjisi, modern sonlandırma süreçleri ve titiz doğrulama, güvenilir ve uzun ömürlü bir bobin paketleme hattının omurgasını oluşturur. İster deniz atmosferlerinin aşırılıklarıyla ister endüstriyel bir deponun rutin talepleriyle uğraşın, bu titizlikle işlenmiş bileşenler The Fabricator'ın temel ilkesini destekler: her gün tutarlı sonuçlar sunan dayanıklı ve hassas işçilik.
-
İndüksiyonlu ısıtma işlemlerinde FLIR kızılötesi termografinin hassasiyeti nasıl artırdığını anlamak için bu bağlantıyı inceleyin. ↩
-
İndüksiyonlu ısıtma sistemlerinde enerji tasarrufunun ardındaki bilimi ve bunun verimlilik ve maliyet düşüşü üzerindeki etkisini keşfedin. ↩
-
Yüksek artık basınç geriliminin bileşenlerin dayanıklılığını ve performansını artırmadaki avantajları hakkında bilgi edinin. ↩