1. Giriş ve Çekirdek Malzeme Seçim Stratejisi
Çelik bobin paketleme hatları , özellikle çelik servis merkezlerinde, metal işleme tesislerinde ve ağır çelik bobinleri işleyen imalat fabrikalarında olmak üzere birçok sektörde kritik öneme sahiptir. Paketleme makineleri, bağlama makineleri ve istifleme cihazları gibi ekipmanlar sürekli yüklere, değişken hızlara, dalgalanan çevre koşullarına ve yüksek çevrimli yorulma gerilimlerine maruz kalmaktadır. Ayrıca, motorların, hidrolik sistemlerin, PLC'lerin, servo sürücülerin ve invertörlerin entegrasyonuyla birlikte, sistemin dinamik davranışları ve hassas hareket kontrolünü de hesaba katması gerekmektedir.
1.1 Malzeme Seçimi Mantık Çerçevesi
Ürünün yaşam döngüsü boyunca optimum sistem performansına ulaşmak için malzeme seçim sürecimiz üç temel boyut tarafından yönetilir:
| Seçim Boyutu | Nicel Endeks | Doğrulama Standardı |
|---|---|---|
| Yapısal Dayanıklılık | Çekme Dayanımı ≥ 500 MPa (ASTM E8) | TÜV Sertifikalı Yorulma Testi (1×10⁶ çevrim) |
| Dinamik Tepki Eşleştirme | Elastik Modül Toleransı ≤ ±5% (sistemin doğal frekansına göre hizalanmıştır) | ANSYS Harmonik Tepki Analiz Raporu |
| Yaşam Döngüsü Maliyeti | MTBR ≥ 3000 h + Geri Dönüşüm Faktörü ≥ %85 (ISO 14040) | Kapsamlı Maliyet Modeli Hesaplamaları |
-
Yapısal Dayanıklılık : Her bir yapısal elemanın çekme dayanımına önem veriyoruz. Ağır yüklere ve döngüsel gerilmelere maruz kalan bileşenler için, uzun vadeli güvenilirliği sağlamak amacıyla TÜV sertifikasyonu altında standartlaştırılmış yorulma testine ( 1 ×10⁶ döngü veya daha fazla) tabi tutuyoruz .
-
Dinamik Tepki Eşleştirme : Servo motorlar , invertörler ve PLC tabanlı kontrollerle , seçilen malzemelerin sistemin doğal rezonans frekanslarıyla uyumlu olması çok önemlidir. Çeliğin veya kompozitlerin elastikiyetinin tahrik sistemiyle en uygun şekilde etkileşimde bulunduğunu doğrulamak için ANSYS harmonik tepki simülasyonlarını kullanıyoruz.
-
Yaşam Döngüsü Maliyeti : 3000 saatin üzerinde bakım aralıkları (MTBR) ve en az %85'lik bir geri dönüşüm faktörü hedefleyerek, toplam sahip olma maliyetlerini en aza indiriyoruz. Bu, ISO 14040'a uygun olarak standartlaştırılmış LCA ( Yaşam Döngüsü Değerlendirmesi 3 ) ölçütleriyle desteklenmektedir.

2. Ana Yapı Malzemeleri
2.1 Çelik Yapı Seçim Matrisi
Bobin paketleme hattı tasarımında, çelik genellikle çerçeveler, destek kolları ve gerilime maruz kalan miller için tercih edilen malzemedir . Ancak, tüm çelik kaliteleri aynı değildir. Aşağıda, belirli yükleme senaryolarına bağlı olarak kullandığımız çelikleri gösteren bir tablo bulunmaktadır:
| İşletim Senaryosu | Malzeme Seçeneği | Temel Teknik Göstergeler |
|---|---|---|
| Ağır Hizmet Yük Çerçevesi | Q690D Yüksek Mukavemetli Çelik (EN 10025) | -20 °C Darbe Enerjisi ≥ 55 J Sa 2.5'e (ISO 8501-1) kadar kumlama |
| Yüksek Hızlı Hareket | 42CrMo4 (DIN17200) | Çekirdek Sertliği: 32–38 HRC Yüzey Nitrürleme Derinliği: 0.3 mm (DIN 50190) |
| Korozyona Dayanıklı Parçalar | 316L Paslanmaz Çelik (ASTM A240) | NaCl Tuz Püskürtme Korozyon Hızı < 1 mm/500 h (ISO 9227) Ra ≤ 0.8 μm'ye Elektrolitik Parlatma |
- Ağır Hizmet Yük Çerçevesi: Q690D çeliği, sistemimizdeki birincil yükleme taleplerini destekler. Yüksek çekme mukavemeti ve mükemmel darbe enerjisi emilimi (özellikle sıfırın altındaki sıcaklıklarda), bobin kaldırma kolonları veya sağlam makine tabanları gibi ağır yüklerin maruz kaldığı alanlar için uygun hale getirir.
- Yüksek Hızlı Hareket: Hızlı hareket eden parçalar için (dönen miller, pinyonlar veya diğer iletim bileşenleri gibi) 42CrMo4 çeliği, çekirdek mukavemeti ve yüzey sertliği arasında doğru dengeyi elde etmek için ısıl işleme tabi tutulur. Nitrürleme işlemleri aşınma direncini artırır.
- Korozyona Dayanıklı Parçalar: Bazı alt montajlar nemli veya kimyasal olarak agresif ortamlarda çalışabilir. Örneğin, kayışlama makinesi kılavuz rayları veya dış çerçeveler, gelişmiş korozyon direnci için 316L paslanmaz çelikten üretilebilir. Elektrolitik parlatma, yüzey pürüzlülüğünü daha da azaltarak kirlenmeyi ve aşınmayı hafifletir.
2.2 Metal Olmayan Malzemeler
Çelik, yük taşıyan yapıların çoğunun temelini oluştururken, metal olmayan malzemeler de sızdırmazlık, tamponlama ve aşınmayı azaltma uygulamalarında eşit derecede önemli rol oynar.
| Malzeme Türü | Uygulama | Anahtar Performans Göstergeleri |
|---|---|---|
| Mühendislik Poliüretanı (PU 95A) | Yastıklama Pedleri | 5 °C'de 72 saat sonra Sıkıştırma Seti < %70 (ISO 1856) Kıyı Sertlik Sapması ±2 A (ISO 7619-1) |
| Ultra Yüksek Moleküler Ağırlıklı Polietilen (UHMWPE) | Kılavuz Raylar | Aşınma Oranı < 0.01 mm/km (ASTM D732) Kuru Sürtünme Katsayısı μ ≤ 0.15 (ISO 8295) |
| FKM (Floroelastomer) | Contalar ve Contalar | Çalışma Sıcaklığı: –25 °C ila 230 °C (ASTM D2000) ASTM #3 Yağda Hacim Şişmesi < %5 (ISO 1817) |
- PÜ 95A: Genellikle bobin kenarları etrafındaki pedler, şok emiciler ve tamponlar için kullanılır. Düşük sıkıştırma ayarı ile bu poliüretan elemanlar kalıcı deformasyon olmadan tekrarlanan yüklemeyi destekler.
- UHMWPE: Yüksek aşınma direnci ve düşük sürtünme katsayısı nedeniyle kılavuz raylar veya kayar destekler için idealdir.
- FKM Mühürleri: Hidrolik ve pnömatik sistemlerde kritik öneme sahiptir, yüksek basınç ve sıcaklıklarda minimum sızıntıyı sağlar.
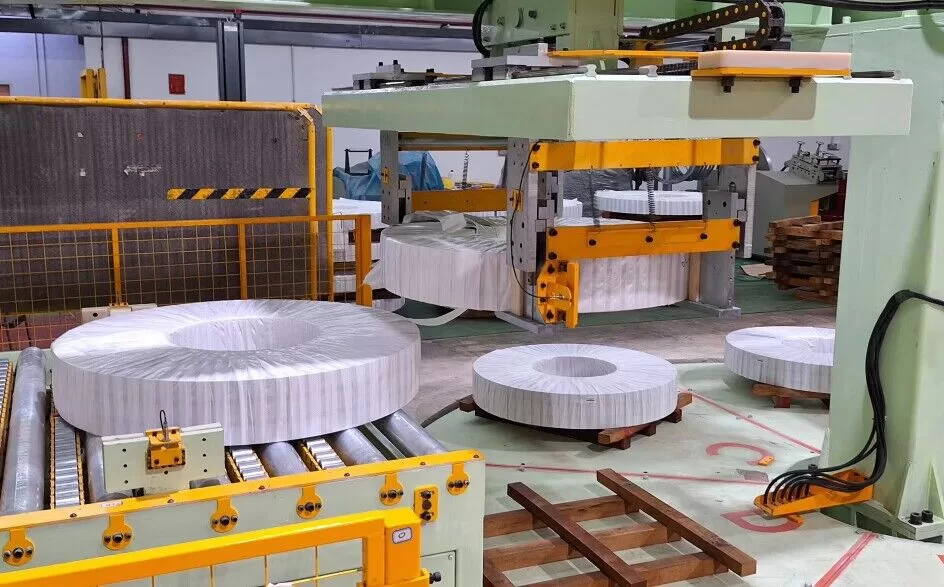
3. Ana Hareketli Parçalar: Seçim Normları
Bobin paketleme hattında, yüksek gerilime maruz kalan çeşitli hareketli aksamlar, bobinin güvenli bir şekilde paketlenmesini, bağlanmasını ve istiflenmesini sağlar. Burada, dişliler, rulmanlar, silindirler ve servo tahrikli aktüatörler hassas bir şekilde üretilmeli ve titizlikle test edilmelidir.
3.1 Güç Aktarım Sistemi
Dişli Setleri
- Karbürizasyon ve Su Verme: Genellikle dişliler için 20CrMnTiH (DIN 17210) seçiyoruz ve bunu 58–62 HRC aralığında bir yüzey sertleştirme işlemine tabi tutuyoruz. Bu, dişlinin dış katmanının aşınmaya dayanıklı olmasını sağlarken çekirdeğin tokluğunu korumasını sağlar.
- Tane büyüklüğü:Yorgunluğa karşı direnç için gerekli olan ince ve düzgün bir mikro yapıyı korumak amacıyla tane boyutunu 6-8 derecesinde (ASTM E112) izliyoruz.
- Dişli Taşlama: Isıl işlem sonrası DIN 3962 Sınıf 6'ya göre taşlama yapılarak dişlilerin birbirine geçme hassasiyeti artırılmış ve çalışma gürültüsü azaltılmıştır.
Yüksek Yük Rulmanları
Rulmanlar yükleri birden fazla yönden alır ve tutarlı performans hem sağlam malzemeler hem de hassas işçilik gerektirir.
| Rulman Tipi | Malzeme | Güçlendirme Süreci | Doğrulama |
|---|---|---|---|
| Çapraz Makaralı Rulman | GCr15SiMn | Bainitik İzotermal Söndürme | SKF ABLT-7 Ömür Hesaplaması ile doğrulandı |
| lineer Kılavuz | SUJ2 Yüksek Karbonlu Krom Çelik | Vakumlu Gaz Giderme | Ön Yükleme Kaybı ≤ %5 (ISO 14728) |
- Çapraz Makaralı Rulmanlar: Döner tablalar ve manipülatör kolları için yüksek rijitlik ve hassasiyet sunar. Bainitik izotermal söndürme, salınımlı yükler altında yorulma ömrünü uzatır.
- Doğrusal Kılavuzlar: Genellikle kararlı doğrusal hareketin kritik önem taşıdığı bağlama veya istifleme modüllerine entegre edilir. Vakum gaz giderme özelliğine sahip SUJ2 çeliği, erken çukurlaşmaya veya dökülmeye neden olabilecek kirlilikleri önler.
3.2 Hidrolik ve Pnömatik Sistem
Silindir Çubuk Malzemesi Yükseltmesi
Hidrolik silindirler ve pnömatik aktüatörler bobin sıkıştırma, istifleme veya son hizalamada merkezi bir rol oynar. Silindir çubukları mekanik strese, korozyona ve conta sürtünmesine dayanmalıdır.
- Konvansiyonel Seçenek: 40Cr (tavlanmış çelik).
- Yükseltilmiş Seçenek: 17-4PH (çökeltmeyle sertleştirilmiş paslanmaz çelik).
| Gösterge | Geleneksel (40Cr) | Önerilen (17-4PH) | Performans Kazancı |
|---|---|---|---|
| Gerilme direnci | ~980MPa | ~1310MPa | ↑% 34 |
| Tuz Püskürtme Testi | 500 saat sonra paslanma | 2000 saat sonra Korozyon yok | 4 × |
| Yorucu yaşam | 1×10⁷ döngü | 3.5×10⁷ döngü | 3.5 × |
Mühür Kombinasyonları
- PTFE + Aramid Elyaf Kompozit: Bu gelişmiş contaları, ekstrüzyona karşı yüksek dirençleri nedeniyle sıklıkla kullanırız. ≥350 bar basıncı.
- Sızıntı Kontrolü: Statik sızıntının 0.1 mL/saatin altında, dinamik sızıntının ise 0.5 mL/saatin altında tutulmasıyla elde edilir (ISO 6194).

4. İleri Malzemeler ve Yüzey İşleme Teknolojileri
Parçaların ömrünü uzatırken maliyetleri de kontrol altında tutmak için seçici yüzey işleme teknikleri kullanıyoruz. Bu işlemler aşınma direncini önemli ölçüde artırır, sürtünmeyi azaltır ve korozyona karşı koyar.
4.1 Yüzey Sertleştirme ve Kaplama Yöntemleri
| İşlem türü | Uygun Parçalar | Temel Parametreler | Performans Kazancı |
|---|---|---|---|
| Yüksek Hızlı Oksi-Yakıt (HVOF) | Şanzıman Milleri | WC-12Co Kaplama Kalınlığı: 0.2–0.3 mm | 8–10× Aşınma Direnci (ASTM G65) |
| Plazma Nitrürleme | Dişli Bağlantı Yüzeyleri | Beyaz Katman Kalınlığı: ~0.015 mm Yüzey Sertliği ≥ 1100 HV0.5 |
Mikro Çukurlaşma Direncinde (FZG) 3 Kat Artış |
| Mikro Ark Oksidasyonu (MAO) | Alüminyum Tabanlar | Seramik Katman Gözenekliliği < %5 Kalınlık: 50–80 μm |
Elektro-Korozyon Direncinde 20 Kat İyileşme |
- HVOF: Genellikle aşındırıcı koşullara maruz kalan kritik şaftlar için kullanılır. Tungsten karbür-kobalt (WC-Co) tabakası, boyutsal kararlılığı korurken aşındırıcı aşınmaya etkili bir şekilde direnç gösterir.
- Plazma Nitrürleme: Dişli temas yüzeylerini seçici olarak güçlendirir. Ultra sert nitrür tabakası yüksek torklu şanzımanlarda yük kapasitesini artırır.
- Mikro Ark Oksidasyonu (MAO): Bunu belirli amaçlar için kullanırız alüminyum Destek braketleri veya motor gövdeleri gibi bileşenler, yüksek voltaj veya potansiyel farkı koşullarında bile korozyona dirençli seramik benzeri bir tabaka oluşturur.
4.2 Kompozit Malzemeler
Karbon-Fiber-Takviyeli Naylon (CF-PA66)
- Uygulama: Yüksek hızlı pena kolları veya kılavuz elemanları.
- Yarar: Alüminyumdan önemli ölçüde daha yüksek mukavemet-ağırlık oranı. CF-PA66, özgül mukavemet açısından 450 MPa/(g·cm³) ve geleneksel alüminyumdan %120'ye kadar daha yüksek dinamik sertlik sergiler.
Metal Matrisli Kompozitler (AlSiC)
- Uygulama: Sönümleme alt tabakaları veya titreşime maruz kalan muhafazalar.
- Termal Genleşme: ~19×10⁻⁶ /°C, neredeyse aynı çelik, sistem içerisinde tutarlı bir entegrasyon sağlıyor.
- Gürültü Azaltma: 15 Hz'de ~2000 dB(A) gürültü azaltımı, daha sessiz bir çalışma ortamı sağlar.
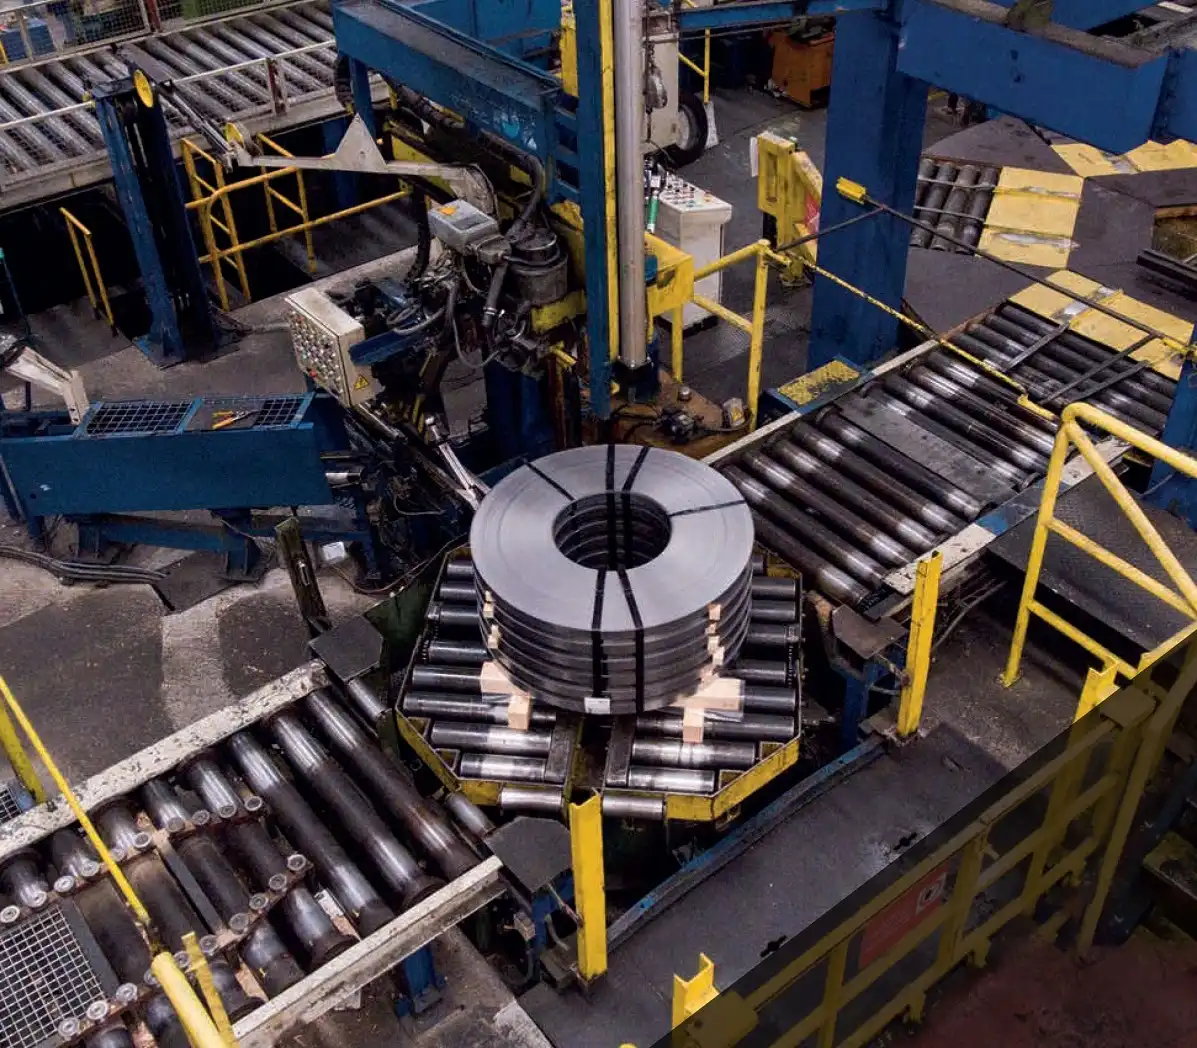
5. Güvenilirlik ve Doğrulama Testi
Birinci sınıf malzeme seçmek işin sadece yarısıdır; tasarımın gerçek dünyadaki operasyonel talepleri karşıladığını veya aştığını doğrulamak için titiz bir doğrulama çok önemlidir.
5.1 Laboratuvar Test Normları
| Test Kategorisi | Test Öğeler | Ekipman | Kabul Eşiği |
|---|---|---|---|
| Mekanik Performans | Düşük Döngülü Yorgunluk | MTS 810 Servo-Hidrolik Sistem | Tasarım Döngülerinin ≥150%'si |
| Mikroyapı Analizi | SEM Görüntüleme | FEI Quanta 250 FEG | Metalik Olmayan Kapanımlar ≤ B1 (DIN 50602) |
| Kimyasal bileşim | Optik Emisyon Spektroskopisi | OES Dökümhane-Master Pro | Alaşım Sapması ≤ ±0.5% |
- Düşük Döngülü Yorgunluk:Tasarım döngülerini en az %50 oranında aşabilmelerini sağlamak için yük taşıyan parçaları döngüsel yükleme altında doğruluyoruz.
- SEM Analizi:Malzemenin saflığını, homojenliğini teyit etmek ve stres altında yayılabilecek mikro çatlakları veya kalıntıları tespit etmek.
- Kimyasal bileşim: Her alaşım partisi üretimden önce test edilir. Hedef kompozisyonun ±%0.5'inin ötesinde bir sapma, düzeltici bir işlemi tetikler.
5.2 Dijitalleştirilmiş Malzeme Veritabanı
15,000'den fazla malzeme özelliği setini barındıran bulut tabanlı bir veri tabanımız bulunmaktadır . Mühendisler bu veritabanını sürekli olarak şu bilgilerle güncellemektedir:
- Gerilim-Gerinim Eğrileri: Hem statik hem de dinamik yük koşulları için sayısallaştırılmış modeller.
- SN Yorgunluk Eğrileri:Her alaşım veya kompozit için daha doğru ömür tahminleri sağlayan uyumlu formüller.
- İşlem Parametre Geçmişi: Isıl işlem çevrimlerinin, dökümhane parti kimliklerinin ve test sonuçlarının tam izlenebilirliği.
Dijitalleştirme çalışmaları, her bobin paketleme hattı tasarım yinelemesinin gerçek dünya verilerine dayanmasını sağlayarak tahmin işini azaltır ve zamanla malzeme seçimlerini iyileştirir.
6. Tipik Uygulama Durumu Karşılaştırmaları
Seçim metodolojimizin pratik faydalarını vurgulamak için , geleneksel malzeme kullanımı ile optimize edilmiş seçimlerimiz arasında bazı doğrudan karşılaştırmalar aşağıda verilmiştir:
| Proje Parametresi | Geleneksel Malzeme/Yaklaşım | Optimize Edilmiş Malzeme/Yaklaşım | Gerçek Dünya Avantajı |
|---|---|---|---|
| Paketleme Makinası Kaldırma Kolonu | Q235 Karbon Çelik + Standart Yağlama | Lazer Kaplamalı Ni-Bazlı Alaşım + Katı Yağlayıcı Kaplama | Bakım Gerektirmeyen Aralık 5 Yıla Uzatıldı |
| Hidrolik Valf Bloğu | Sfero Döküm (GGG40 Sınıfı) | Yüksek Yoğunluklu Vermiküler Grafit Demir (GJV400) | Basınç Dalgalanması %40 Azaltıldı |
| Döner Tabla Yatağı | 45# Çelik, Standart Söndürme | Dubleks Paslanmaz Çelik 2205 (PREN≥35) | Tuzlu Su Ortamlarında 7× Hizmet Ömrü |
| Anahtar Gözlem | Yüksek Aşınma, Sık Bakım | Uzun Ömür, Daha Kısa Durma Süresi | Daha Düşük İşletme Maliyetleri |
- Paketleme Makinası Kaldırma Kolonu:Ni bazlı lazer kaplamaya geçerek aşındırıcı aşınmayı azalttık ve bakım gerektirmeyen servis aralığını yaklaşık beş yıla kadar önemli ölçüde uzattık.
- Hidrolik Valf Bloğu:Yüksek yoğunluklu solucan demiri kullanımı, sönümleme kapasitesini ve mekanik mukavemeti artırarak hidrolik kontrolü dengeler.
- Döner Tabla Yatağı: Dubleks paslanmaz çelik 2205 korozyon direncini önemli ölçüde artırır, deniz veya nemli ortam koşullarına uygundur.
Bu donanım iyileştirmelerine ek olarak, sıklıkla tamamlayıcı veri görselleştirme ve öngörücü bakım çözümleri de öneriyoruz :
- Mikroyapısal Karşılaştırma: Lazer kaplama veya nitrürlemenin tane yapısını ve yüzey sertliğini nasıl iyileştirdiğini gösteren yan yana görüntüler.
- Sürtünme Eğrileri: Çeşitli kaplamalar için Stribeck eğrileri, yağlama rejiminin daha derinlemesine anlaşılmasını sağlar.
- Yaşam Tahmini Isı Haritaları: Sonlu elemanlar simülasyon verilerine dayanarak yüksek gerilimli bölgelerdeki potansiyel arıza noktalarını gösterin.
- Küresel Tedarik Zinciri Haritası: Yüksek kaliteli hammadde kaynaklarını sergiler ve her tedarikçinin lojistik güvenilirliğini ana hatlarıyla belirtir.
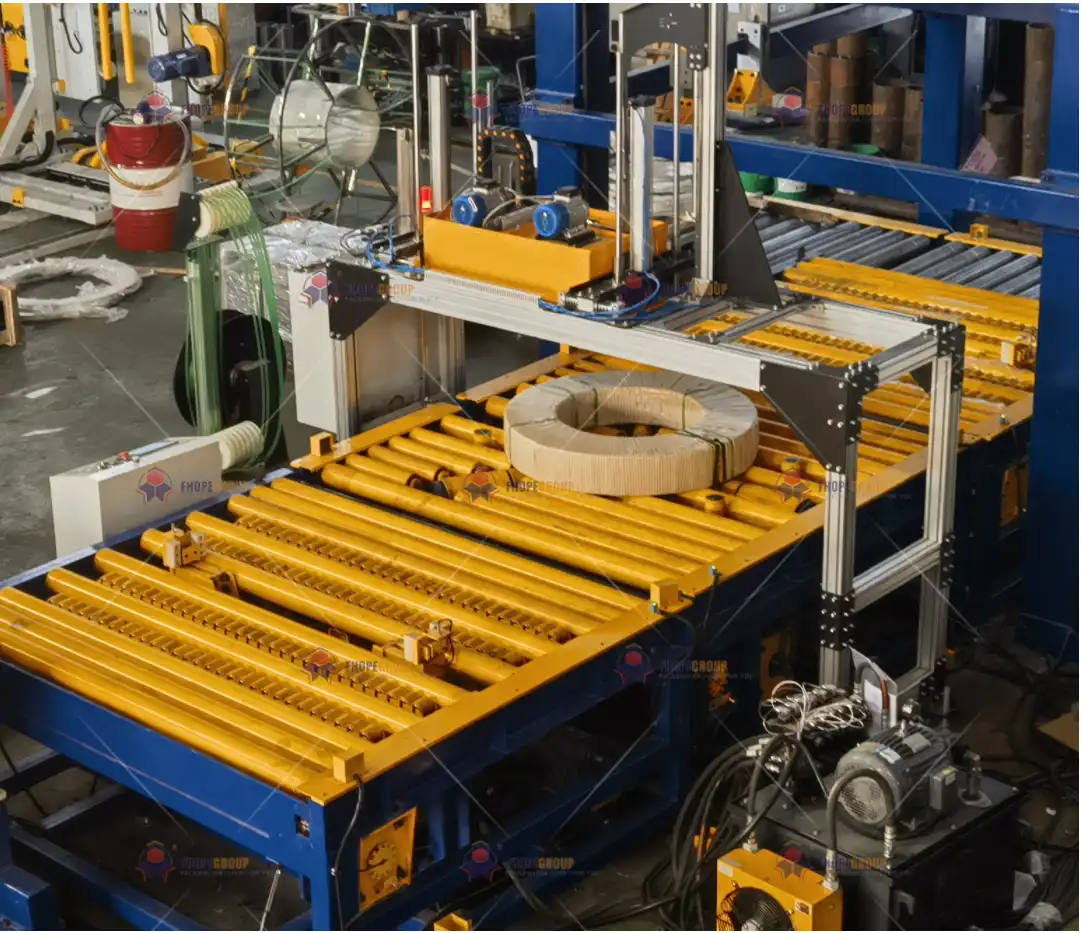
7. Sonuç
Bobin paketleme hattı (paketleme, bağlama ve istifleme ekipmanlarını kapsayan) tasarlanırken ve üretilirken, metodik malzeme seçiminin önemi asla abartılamaz . Makine çerçeveleri için Q690D gibi yüksek mukavemetli çeliklerden , yüksek hızlı bileşenler için 42CrMo4'e kadar her seçim, standartlaştırılmış testler ve titiz simülasyonlarla doğrulanır. Bu arada, UHMWPE kılavuz rayları ve FKM contaları gibi metal olmayan bileşenler, sürtünmeyi azaltan, kullanım ömrünü uzatan ve sızıntıyı en aza indiren faydalı özellikler sunar.
Hidrolik silindirler ve pnömatik aktüatörler (güvenli bobin kullanımı için hayati önem taşır) 17-4PH çubuklar ve PTFE-aramid elyaf kompozit contalar gibi gelişmiş malzemeler etrafında inşa edilmiştir. Ayrıca aşınma, korozyon ve yorgunluğa karşı etkili bir şekilde mücadele etmek için HVOF püskürtme ve plazma nitrürleme gibi yüzey modifikasyonlarını da entegre ediyoruz. Özel tasarımlar için CF-PA66 veya AlSiC gibi kompozitler, ekipmanın hafif, sağlam ve titreşime dayanıklı kalmasını sağlayarak dikkate değer yapısal ve sönümleme avantajları sağlar.
Son olarak, tüm bu sürecin omurgasını güvenilirlik test rejimimiz ve bulut tabanlı malzeme veri tabanımız oluşturmaktadır. Bileşenleri yüksek çevrimli yorulma testlerine, SEM mikroskopisine ve gerçek zamanlı kimyasal bileşim kontrollerine tabi tutarak, tasarımı ve malzeme seçimini sürekli olarak iyileştiren bir geri bildirim döngüsü oluşturuyoruz. Bu titiz yaklaşım, temel bileşenlerin hizmet ömründe önemli artışlar, bakım aralıklarında önemli ölçüde azalma ve toplam sahip olma maliyetinde optimizasyon sağlamıştır.
Sonuç olarak, Üretim Prosedürü: Bobin Paketleme Hattı için Malzeme Seçimi yalnızca en dayanıklı çeliği veya en iyi contayı seçmekle ilgili değildir; yapısal dayanıklılık, dinamik tepki ve maliyet etkinliğini ele alan entegre bir yaklaşımı düzenlemekle ilgilidir. Nihai hedefimiz, küresel kalite ve çevre standartlarını karşılayan veya aşan son derece güvenilir, güvenli ve maliyet açısından etkili bir paketleme çözümüdür. Bu kanıta dayalı, veri odaklı metodolojiyle, modern sürdürülebilirlik ve yaşam döngüsü kriterleriyle uyumluyken en zorlu koşullara dayanabilen ekipmanları güvenle sunuyoruz.
-
Yorulma testinin, stres altındaki yapısal bileşenlerin dayanıklılığını ve güvenilirliğini sağlamadaki rolünü anlayın. ↩
-
Servo motorların çeşitli uygulamalarda hassasiyeti ve verimliliği nasıl artırdığını ve modern otomasyonda neden hayati bir bileşen olduğunu anlamak için bu bağlantıyı inceleyin. ↩
-
Çevresel etkileri değerlendirmede ve sürdürülebilir uygulamalar için bilinçli kararlar almada Yaşam Döngüsü Değerlendirmesinin önemini keşfedin. ↩