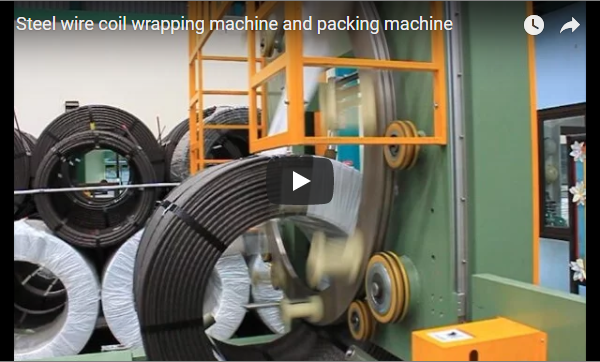
บทสรุปสำหรับผู้บริหารม้วนเหล็กส่งออกขนาดใหญ่มักมีขนาดใหญ่เกินไปหรือผลิตในปริมาณน้อยเกินไปที่จะคุ้มค่ากับการใช้สายการบรรจุภัณฑ์อัตโนมัติเต็มรูปแบบ สถานีลูกกลิ้งม้วนเหล็กสำหรับงานหนักจะรองรับและหมุนม้วนเหล็กบนลูกกลิ้งหมุนคู่ขนานที่ขับเคลื่อนด้วยมอเตอร์ ทำให้ทีมงานขนาดเล็กเพียงสองคนสามารถตรวจสอบ ห่อหุ้ม ติดแผ่นป้องกันด้านนอกที่เป็นโลหะ และรัดบรรจุภัณฑ์ทั้งหมดได้ในสถานีทำงานเฉพาะแห่งเดียว การแทนที่การหมุนด้วยเครนระหว่างการทำงาน สถานีนี้ช่วยลดเวลารอของเครน ป้องกันแรงกระแทกจากการยกที่ขอบม้วนเหล็ก และลดเวลาในการจัดการลงกว่า 40%
สารบัญ
- What the station does
- Packing sequence
- ทำไมต้องใช้แผ่นเหล็กหุ้ม?
- Cutting sheet and straps
- Station or line
- ความปลอดภัย
- รายการตรวจสอบ
- คำถามที่พบบ่อย
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มา
What the station does
สถานีลูกกลิ้งบรรจุขดลวดประกอบด้วยฐานโครงสร้างเหล็กกล้าที่แข็งแรงทนทาน พร้อมลูกกลิ้งทรงกระบอกแนวนอนคู่ขนานสองตัว ขดลวดโลหะจะวางพาดบนลูกกลิ้งเหล่านี้โดยให้แกนกลางอยู่ในแนวนอน (การวางแนวแนวนอน/การวางแนวแบบเปล) ลูกกลิ้งทั้งสองเชื่อมต่อกันทางกลและขับเคลื่อนด้วยระบบมอเตอร์เกียร์แบบปรับความถี่ได้ (VFD) เพื่อให้มั่นใจได้ว่าการหมุนจะคงที่และประสานกันโดยไม่ลื่นไถล
เมื่อผู้ปฏิบัติงานเปิดใช้งานสถานี ลูกกลิ้งจะหมุนขดลวดเป็นจังหวะอย่างเป็นระบบ (โดยทั่วไปที่ความเร็วรอบนอก 1.5 ถึง 3.0 เมตร/นาที) ซึ่งทำให้ทุกส่วนของเส้นรอบวงด้านนอก รูภายใน และผนังด้านข้างอยู่ในระยะที่พนักงานบรรจุภัณฑ์ซึ่งประจำอยู่ตามแท่นสามารถเอื้อมถึงได้โดยตรง
การหมุนเฉพาะจุดนี้เข้ามาแทนที่การเคลื่อนย้ายเครนซ้ำๆ ในการบรรจุแบบดั้งเดิมด้วยมือบนพื้น เครนเหนือศีรษะจะต้องยก เอียง หรือหมุนม้วนหลายครั้งเพื่อให้คนงานสามารถเข้าถึงด้านล่างเพื่อห่อกระดาษ ใส่ปลอกหุ้ม และรัดสายรัดได้ ด้วยการประคองม้วนไว้บนลูกกลิ้งที่ขับเคลื่อนด้วยมอเตอร์อย่างต่อเนื่องตั้งแต่การโหลดเริ่มต้นจนถึงการรัดสายรัดขั้นสุดท้าย สถานีนี้ช่วยลดความเสียหายจากการจับต้องตะขอเครน ลดความเมื่อยล้าจากการยกของเครน และทำให้การบรรจุอยู่ในขอบเขตที่ปลอดภัยและถูกหลักสรีรศาสตร์
Packing sequence
กระบวนการบรรจุขดลวดทีละขั้นตอนบนสถานีลูกกลิ้งขับเคลื่อนดำเนินไปในขั้นตอนการตั้งค่าต่อเนื่องเพียงครั้งเดียว:
| ขั้นตอน | การดำเนินการ | หน้าที่และวัตถุประสงค์ทางวิศวกรรม |
|---|---|---|
| 1 | การวางขดลวดบนลูกกลิ้งหมุน | การขนถ่ายแบบครั้งเดียวโดยใช้เครนเหนือศีรษะ (ตะขอรูปตัว C/สลิงไนลอน) หรือรถขนม้วน; ไม่ต้องพึ่งพาเครนระหว่างกระบวนการ |
| 2 | การห่อหุ้มด้วยวัสดุป้องกันทั้งด้านในและด้านนอก | แผ่นฟิล์ม VCI หรือกระดาษเคลือบ PE แบบย่นห่อหุ้มรอบด้าน โดยพับด้านข้างเข้าไปในรูตาด้านใน |
| 3 | การติดตั้งแผ่นด้านข้างและอุปกรณ์ป้องกันขอบ | ขอบโลหะด้านใน/ด้านนอกช่วยป้องกันขอบขดลวด แผ่นใยไม้อัดหรือแผ่นสังกะสีแบบรัศมีช่วยป้องกันด้านข้าง |
| 4 | การใช้งานแผ่นเหล็กภายนอก | แผ่นเหล็กรีดเย็นหรือเหล็กชุบสังกะสีหุ้มรอบเส้นผ่านศูนย์กลางภายนอก (OD) เพื่อป้องกันการเจาะและการกระแทก |
| 5 | การรัดแบบรัศมีและแบบเส้นรอบวง | Heavy-duty steel or PP/PET straps tensioned pneumatically through the eye and around the circumference |
| 6 | การขนถ่ายขดลวด | สินค้าบรรจุในถุงที่รัดแน่น ป้องกันสภาพอากาศ และกันกระแทกอย่างดี ถูกส่งตรงไปยังคลังสินค้าหรือจุดขนส่ง |
เนื่องจากลูกกลิ้งหมุนขดลวดอย่างแม่นยำระหว่างขั้นตอนที่ 2 และ 5 ผู้ปฏิบัติงานจึงสามารถดำเนินการห่อ พับ จัดแนวแผ่น และปรับความตึงของเครื่องมือลมได้จากด้านการทำงานเพียงด้านเดียว โดยไม่ต้องเอื้อมมือไปใต้เหล็กที่แขวนอยู่หนักๆ
ทำไมต้องใช้แผ่นเหล็กหุ้ม?
ฟิล์มบรรจุภัณฑ์แบบยืดหยุ่น กระดาษ VCI และผ้าห่อหุ้มแบบทอ ช่วยปกป้องพื้นผิวโลหะจากความชื้นสัมพัทธ์ ละอองเกลือ และการปนเปื้อนของอนุภาค แต่แทบจะไม่มีความต้านทานต่อแรงทางกลแบบไดนามิกเลย
ขดเหล็กส่งออกขนาดใหญ่ (ตั้งแต่ 5 ถึง 35 ตัน) ต้องเผชิญกับการสัมผัสที่รุนแรงหลายจุดตลอดการขนส่งแบบหลายรูปแบบ สลิงลวดเหล็ก ตะขอรูปตัว C งาของรถยก วัสดุรองกันกระแทกในตู้คอนเทนเนอร์ และโซ่รัดสินค้าในเรือ ล้วนสร้างแรงเฉือนที่เข้มข้นบนชั้นนอกของขดเหล็ก การกระแทกหรือรอยบุบเฉพาะจุดบนชั้นนอกจะลุกลามเข้าไปด้านใน ทำให้ขดเหล็กหลายสิบขดเสียหาย และเปลี่ยนเหล็กคุณภาพดีมูลค่าหลายพันดอลลาร์ให้กลายเป็นเศษเหล็ก
A sacrificial sheet of galvanized or cold-rolled mild steel (typically 0.5 mm to 0.8 mm thick) curled around the outer diameter distributes concentrated external loads across a broad surface area. When secured with circumferential high-tensile strapping, the outer steel jacket forms a rigid, self-supporting cylindrical armor that prevents outer lap gouging and maintains structural coil integrity during marine shipping.
Cutting sheet and straps
เพื่อลดระยะเวลาการทำงานของสถานีให้น้อยที่สุด ควรตัดแผ่นคลุมป้องกันและสายรัดให้ได้ความยาวที่คำนวณไว้ก่อนการจัดวางม้วนขดลวด
ด้านล่างนี้คือตัวอย่างการคำนวณทางวิศวกรรมสำหรับขดลวดต้นแบบเพื่อการส่งออก โดยมีขนาดดังนี้: เส้นผ่านศูนย์กลางภายนอก = 1,800 มม., เส้นผ่านศูนย์กลางภายใน = 610 มม., ความกว้าง = 1,500 มม.
| ส่วนประกอบบรรจุภัณฑ์ | สูตรการปกครอง | มูลค่าที่คำนวณได้ (มูลค่าที่ระบุ) | ความยาวที่เหมาะสมในการตัด (โดยเผื่อระยะ) |
|---|---|---|---|
| เส้นรอบวงภายนอก | π × OD | 3.1416 × 1,800มม. = 5,655มม. | เรขาคณิตอ้างอิง |
| แผ่นเหล็กด้านนอก | (π × OD) + ค่าเผื่อการทับซ้อน | 5,655 มม. + 150 มม | 5,805 มม. (5.81 ม.) |
| สายรัดรอบวง | (π × OD) + ข้อต่อซีล/ตัวปรับความตึง | 5,655 มม. + 200 มม | 5,855 มม. (5.85 ม.) |
| สายรัดตาแบบรัศมี | 2 × ความกว้าง + (เส้นผ่านศูนย์กลางภายนอก − เส้นผ่านศูนย์กลางภายใน) + ระยะเผื่อรอยต่อ | (2 × 1,500) + (1,800 − 610) + 250 มม. | 4,440 มม. (4.44 ม.) |
Engineering notes on allowances and joint retention:
- การซ้อนทับของแผ่น (100–150 มม.): ป้องกันการแยกตัวของตะเข็บภายใต้แรงกดของสายรัดรอบวง
- รูปทรงสายรัดแบบรัศมี: เคลื่อนที่ผ่านรูด้านใน (1 เท่าของความกว้าง) ผ่านแผ่นด้านนอก (1 เท่าของความกว้าง) และไปตามผนังด้านข้างรัศมีทั้งสองด้าน (2 × [(เส้นผ่านศูนย์กลางภายนอก − เส้นผ่านศูนย์กลางภายใน) / 2] = เส้นผ่านศูนย์กลางภายนอก − เส้นผ่านศูนย์กลางภายใน)
- ระยะเผื่อสำหรับซีลและข้อต่อเครื่องมือ (200–250 มม.): ชดเชยการดึงของล้อป้อนสายรัด การวางตำแหน่งฐานตัวปรับความตึงแบบลม และการทับซ้อนของรอยบากคู่/รอยจีบ
- Strapping Joint Efficiency Rule: When running high-tensile polypropylene packaging bands (such as 10 × 0.8 mm PP strapping), friction vibration welded joints retain only % 75 80 ไป% of the parent strap’s nominal breaking load. Packaging engineers must size strap counts and tension limits against this joint-first failure limit, rather than unnotched tensile strength.
Station or line
Selecting between an offline roller turning station and a continuous automated through-the-eye wrapping line depends on batch sizing, weight classes, and available cycle time:
| พารามิเตอร์การผลิต | Standalone Driven Roller Station | Integrated Roller / Conveyor Line |
|---|---|---|
| อุปกรณ์ตัวแทน | Heavy-duty offline turning stations / เครื่องพันลวดแบบ FPW-600 | FPCA-1200 Copper Coil Packing Machine |
| ความจุน้ำหนักคอยล์ | 100–4,000 kg (handles extra-heavy master coils) | 100–2,500 kg (continuous inline transfer) |
| Coil Dimensional Limits | OD: 700–1,400 mm; ID: 300–850 mm; Width: 150–600 mm | OD: 800–1,400 mm; ID: 508–610 mm; Width: 20–500 mm |
| Wrapping Material Specs | Wrapper film OD: 200–450 mm, ID: 50 mm, width: 10–120 mm; overlap: 10–90% | PE-laminated creped paper roll OD: 200–500 mm, ID: 50 mm, width: 100 mm |
| Operating Speeds & Power | 4.5 kW drive; compressed air: 4–6 kgf/cm²; manual jog peripheral rotation | Roller speed: 12 m/min; ring rotation: 8–80 r/min; compressed air: 5–8 kgf/cm² |
| Effective Packaging Pace | 3 to 8 coils/hour (supports complex manual steel sheet armor fitting) | 40–70 s/pcs pure wrapping cycle (net throughput must deduct loading and manual shearing time) |
| เกณฑ์การคัดเลือก | Optimal for varied export runs, coils up to 4,000 kg, and high-spec manual packaging | Optimal for steady high-volume series with standardized coil sizes (≤2,500 kg) |
A standalone powered roller station provides an immediate, low-risk upgrade for processing facilities that produce custom export coils. It removes hazardous crane balancing steps without requiring major shop floor reconfiguration. As volume scales, the station remains valuable as an offline rework and special-pack bay alongside automated lines.
ความปลอดภัย
เนื่องจากมีการหมุนวัตถุทรงกระบอกขนาดใหญ่บนแท่นแนวนอนแบบเปิด การป้องกันการหนีบขณะหมุนและความไม่เสถียรทางกลจึงเป็นสิ่งสำคัญ:
- จุดหนีบขณะวิ่งบริเวณที่ลูกกลิ้งหมุนสัมผัสกับเส้นผ่านศูนย์กลางภายนอกของขดลวดนั้นก่อให้เกิดอันตรายจากการหนีบ ผู้ปฏิบัติงานต้องรักษาระยะห่างขั้นต่ำในระหว่างการหมุน และระบบควบคุมต้องใช้สวิตช์เท้าแบบกดค้างไว้เพื่อเริ่มการทำงาน หรือปุ่มกดคู่
- ความเสถียรในการเคลื่อนย้ายระยะห่างระหว่างจุดศูนย์กลางของลูกกลิ้งหมุนทั้งสองต้องได้รับการออกแบบทางวิศวกรรมเพื่อให้จุดศูนย์ถ่วงของขดลวดที่เล็กที่สุดและใหญ่ที่สุดยังคงอยู่ต่ำกว่าแนวเส้นยอดของลูกกลิ้ง เพื่อป้องกันการดีดออกโดยไม่ตั้งใจ
- แรงเสียดทานพื้นผิวลูกกลิ้งควรหุ้มด้วยโพลียูรีเทนวัลคาไนซ์ (PU, 85–95 Shore A) ที่มีความหนาและความแข็งสูง หรือนีโอพรีนที่มีแรงเสียดทานสูง เพื่อให้เกิดแรงยึดเกาะกับแผ่นเหล็กที่เคลือบน้ำมัน และป้องกันการสึกหรอของพื้นผิว
- มาตรฐานที่บังคับใช้การออกแบบอุปกรณ์ต้องเป็นไปตามข้อกำหนด ISO 12100: 2010 (การประเมินความเสี่ยงและการลดความเสี่ยง) EN 415-10: 2014 (ข้อกำหนดด้านความปลอดภัยสำหรับเครื่องจักรบรรจุภัณฑ์ทั่วไป) และข้อกำหนดด้านความปลอดภัยทางกลและไฟฟ้าของ OSHA/CE ในระดับท้องถิ่น
รายการตรวจสอบ
- น้ำหนักขดลวดสูงสุดและต่ำสุด: Nominal and maximum tonnage ratings (e.g., verifying limits such as 2,500 kg or 4,000 kg).
- ขอบเขตมิติ: Outer diameter (OD), inner bore (ID), and coil face width extremes.
- ลูกกลิ้งขัดผิว: Heavy-wall bare steel tube versus vulcanized polyurethane lining for sensitive outer coil wraps.
- ข้อกำหนดในการขับขี่: Dual-roller drive versus single-roller drive; VFD variable rotation speeds with dynamic braking.
- อุปกรณ์ช่วยป้อนอาหารแบบสายรัด: Pneumatic strap feeding tracks, floor slots, or internal roller gaps for through-the-eye threading.
- ข้อมูลจำเพาะของวัสดุบรรจุภัณฑ์: Pre-cut steel outer jackets, fluted plastic edge angles, and VCI paper tuck depths.
- การบูรณาการโรงงาน: Overhead crane bay clear hook height, coil car floor tracks, and operator safety fencing layout.
คำถามที่พบบ่อย
ถาม: จุดประสงค์หลักของเครื่องม้วนบรรจุภัณฑ์คืออะไร?ตอบ: เครื่องนี้จะหมุนม้วนเหล็กขนาดใหญ่บนลูกกลิ้งขับเคลื่อนรอบแกนแนวนอน ทำให้ผู้ปฏิบัติงานสามารถห่อหุ้ม หุ้มด้วยแผ่นโลหะป้องกัน และรัดสายรัดให้เสร็จสิ้นได้ในที่เดียว โดยไม่ต้องใช้เครนเหนือศีรษะเพื่อเคลื่อนย้ายม้วนเหล็ก
ถาม: เหตุใดจึงจำเป็นต้องมีแผ่นเหล็กหุ้มด้านนอกสำหรับม้วนเหล็กส่งออก?ตอบ: ฟิล์มยืดพลาสติกและกระดาษ VCI ป้องกันได้เฉพาะความชื้นและการกัดกร่อนเท่านั้น แผ่นเหล็กหุ้มด้านนอกทำหน้าที่เป็นเกราะป้องกันการเจาะและการบุบจากสลิง ตะขอ งาของรถยก และการเคลื่อนไหวระหว่างการขนส่ง
ถาม: ความยาวของแผ่นเหล็กด้านนอกคำนวณอย่างไร?
A: คำนวณเส้นรอบวงของขดลวดโดยใช้สูตร π × ODจากนั้นให้เพิ่มระยะซ้อนทับ 100 มม. ถึง 150 มม. ที่รอยต่อ สำหรับขดลวดขนาดเส้นผ่านศูนย์กลางภายนอก 1,800 มม. ความยาวที่กำหนดคือ 3.1416 × 1.8 m = 5.65 mซึ่งต้องใช้แผ่นวัสดุที่ตัดยาวประมาณ 5.80 เมตร
ถาม: ต้องใช้สายรัดแบบใดสำหรับการบรรจุขดลวดเหล็กเพื่อการขนส่งทางทะเล?ตอบ: การบรรจุสินค้าส่งออกที่มีน้ำหนักมากจะใช้ทั้งสายรัดแบบรัศมี (ร้อยผ่านรูด้านในเพื่อล็อคส่วนที่ซ้อนทับและตัวป้องกันขอบด้านข้าง) และสายรัดแบบวงรอบ (พันรอบเส้นผ่านศูนย์กลางภายนอกเพื่อรัดปลอกเหล็กให้แน่น)
Q: What is the joint strength rule for plastic strapping? A: For materials such as 10 × 0.8 mm PP strapping joined via friction vibration welding, joint efficiency drops to 75% to 80% of nominal strap tensile strength. Calculate retention limits using this reduced value.
ถาม: เมื่อใดจึงเหมาะสมที่จะเปลี่ยนจากเครื่องบรรจุภัณฑ์แบบลูกกลิ้งไปเป็นสายการบรรจุภัณฑ์อัตโนมัติ? A: A full packaging line is justified when consistent output exceeds 10 to 12 coils per hour with uniform dimensions (typically ≤2,500 kg), allowing capital recovery through high throughput and automated wrapping cycles.
ขั้นตอนต่อไป
วิธีการกำหนดค่าสถานีลูกกลิ้งขดลวดหรือเค้าโครงสายการบรรจุทั้งหมดให้เหมาะสมที่สุด:
- ส่งข้อมูลจำเพาะของคอยล์ของคุณ (ขนาดเส้นผ่านศูนย์กลางภายนอกขั้นต่ำ/สูงสุด, ขนาดเส้นผ่านศูนย์กลางภายใน, ความกว้างหน้าตัด, น้ำหนัก และผลผลิตเป้าหมายต่อกะ) พร้อมกับผังโรงงานของคุณ info@fhopepack.com.
- Receive an engineering concept within 24 to 48 hoursรวมถึงการคำนวณรูปทรงเรขาคณิตของจุดศูนย์กลางลูกกลิ้ง พิกัดกำลังขับ และแบบแปลนพื้นที่ติดตั้งแบบ 2 มิติ
- นัดหมายขอคำปรึกษาด้านวิศวกรรม เพื่อประเมินรางป้อนสายรัด อุปกรณ์ปรับสมดุลเครื่องมือตามหลักสรีรศาสตร์ และข้อกำหนดด้านความปลอดภัยโดยรอบ
การอ่านที่เกี่ยวข้อง
- ประตูหมุนเหล็กม้วน
- วิดีโอ: เครื่องห่อฟิล์มยืดสำหรับขดลวดเหล็กพร้อมกระดาษ
- วิดีโอ: เครื่องบรรจุขดลวด, การบรรจุและการขนย้าย
- Steel coil strapping machinery systems
แหล่งที่มา
- กระบวนการบรรจุภาคสนามและข้อมูลจำเพาะของเครื่องจักร: การตรวจสอบทางเทคนิคโดยทีมวิศวกรรมของ FHOPE การปรับปรุงเอกสารเมื่อวันที่ 4 ตุลาคม 2026
- สูตรการคำนวณขนาด: แบบจำลองรูปทรงเรขาคณิตมาตรฐานสำหรับบรรจุภัณฑ์อุตสาหกรรม สำหรับผลิตภัณฑ์เหล็กแผ่นรีดม้วน
- ความสอดคล้องด้านความปลอดภัยและการออกแบบทางกล: ISO 12100: 2010 (ความปลอดภัยของเครื่องจักร — หลักการทั่วไปในการออกแบบ) EN 415-10: 2014 (ความปลอดภัยของเครื่องจักรบรรจุภัณฑ์ — ข้อกำหนดทั่วไป)
แก้ไขล่าสุด: 05 กันยายน 2026