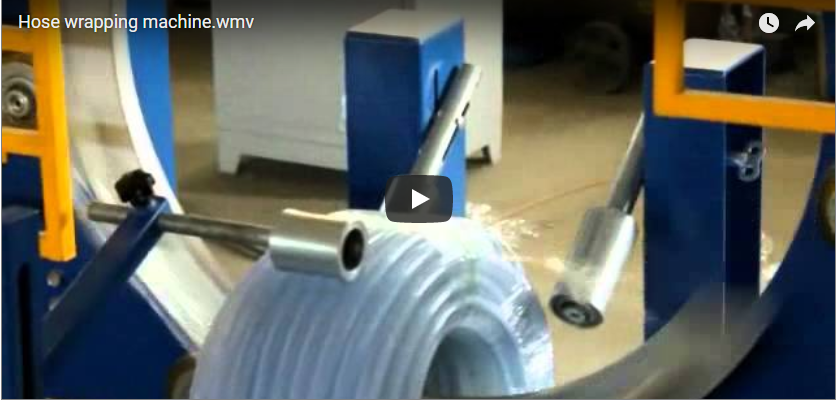
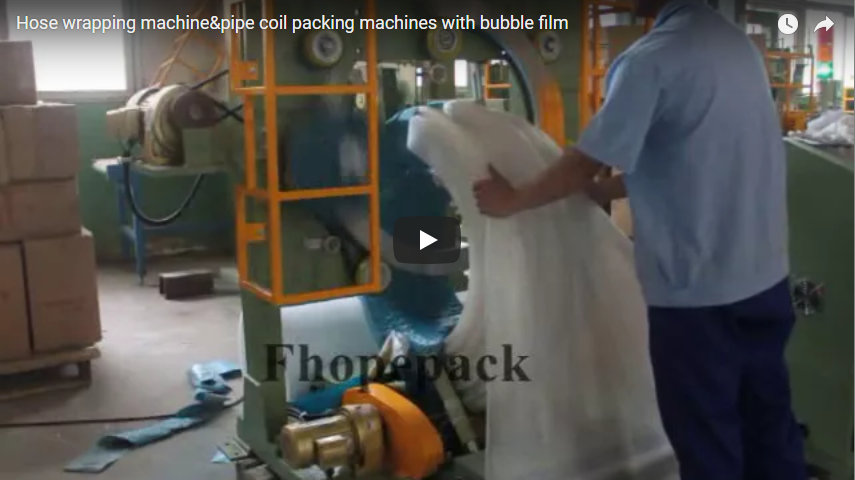
บทสรุปสำหรับผู้บริหารเครื่องห่อขดลวดแบบสอดผ่านรูตรงกลางจะสอดฟิล์มยืดผ่านตรงกลางของขดลวดและพันรอบด้านนอกขณะที่ขดลวดหมุน ทำให้ทุกด้านถูกห่อหุ้ม คลิปวิดีโอระยะใกล้ของเรา ความยาวประมาณ 60 วินาที ติดตามขดลวด PE-RT สีขาวขณะที่ฟิล์มถูกวางลงบนขดลวด โดยมีป้ายผลิตภัณฑ์สีน้ำเงินและมือของผู้ปฏิบัติงานคอยประคองขดลวด เครื่องห่อขดลวด FPH-200 ของเราสามารถห่อขดลวดที่มีเส้นผ่านศูนย์กลางภายนอกสูงสุด 900 มม. และน้ำหนัก 50 กก. ได้ โดยใช้เวลา 15 ถึง 35 วินาทีต่อขดลวด
สารบัญ
- สิ่งที่คลิปแสดงตามลำดับ
- เวลาในการทำงานแต่ละรอบของคลิป
- วิธีการพันขดลวดผ่านตาทำงานอย่างไร
- ข้อมูลจำเพาะของคอยล์ห่อหุ้ม FPH-200
- การตรวจสอบจังหวะ
- รายการตรวจสอบสำหรับการเลือกเครื่องห่อขดลวดท่อ PE
- การควบคุมและความปลอดภัย
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มา
สิ่งที่คลิปแสดงตามลำดับ
คลิปนี้ถ่ายจากมุมใกล้และแนวตั้งจากด้านข้างเครื่อง ทำให้เห็นเฉพาะขดลวด ฟิล์ม และกรอบสีเหลือง แทนที่จะเห็นตัวห่อทั้งหมด
- 0 ถึงประมาณ 4 วินาที มือของผู้ปฏิบัติงานซึ่งสวมแขนเสื้อสีน้ำเงิน กำลังนำท่อ PE-RT สีขาวม้วนหนึ่งเข้าไปในกรอบวงแหวนสีเหลือง
- ประมาณ 7 ถึง 19 วินาที ป้ายผลิตภัณฑ์สีน้ำเงินจะเคลื่อนไปพร้อมกับขดลวด และฟิล์มจะคลุมส่วนโค้งของท่อขณะที่ขดลวดเคลื่อนผ่านวงแหวน
- ประมาณ 22 ถึง 26 วินาที มือข้างหนึ่งวางลงบนขดลวดเพื่อช่วยประคองขณะที่พันต่อไป
- ประมาณ 30 ถึง 45 วินาที แผ่นฟิล์มที่ซ้อนทับกันจะปิดคลุมหน้าขดลวด โดยมีป้ายติดอยู่ใต้แผ่นฟิล์ม มือจะช่วยประคองขดลวดอีกครั้ง
- ประมาณ 52 ถึง 56 วินาที กล้องจะแสดงภาพม้วนฟิล์มบนรางเลื่อน จากนั้นจะมีไฟแสดงสถานะสีแดงปรากฏขึ้นที่ด้านข้างของวงแหวน
เวลาในการทำงานแต่ละรอบของคลิป
| เหยียบที่คลิป | ช่วงเวลา | ระยะเวลา |
|---|---|---|
| ขดลวดนำทาง | 0 ถึงประมาณ 4 วินาที | ประมาณ 4 วินาที |
| ห่อโดยติดป้ายแท็กไว้ด้วย | ประมาณ 7 ถึง 45 วินาที | ประมาณ 38 วินาที |
| ม้วนฟิล์มและตัวบ่งชี้ | ประมาณ 52 ถึง 56 วินาที | ประมาณ 4 วินาที |
เวลาที่ระบุมาจากเฟรมที่ห่างกันประมาณ 3.7 วินาที และกล้องจะเคลื่อนที่ระหว่างการม้วนฟิล์ม ดังนั้นช่วงเวลาที่ระบุจึงเป็นเพียงค่าประมาณ ช่วงเวลาการม้วนฟิล์มจะนานกว่าที่ระบุไว้ 15 ถึง 35 วินาทีต่อม้วน เนื่องจากกล้องจะติดตามม้วนฟิล์มในขณะที่ผู้ควบคุมกล้องบังคับทิศทางด้วยมือ
วิธีการพันขดลวดผ่านตาทำงานอย่างไร
ขดลวดตั้งอยู่บนลูกกลิ้งนำทาง และวงแหวนสำหรับห่อหุ้มจะผ่านรูของขดลวด การหมุนของวงแหวนแต่ละครั้งจะพาฟิล์มม้วนผ่านตรงกลางและรอบนอก ทำให้ฟิล์มคลุมทั้งด้านในและด้านนอก รวมถึงทั้งสองด้านในการผ่านเพียงครั้งเดียว
ลูกกลิ้งนำทางจะหมุนขดลวดเพื่อให้แผ่นห่อเคลื่อนไปรอบๆ การซ้อนทับเกิดจากความเร็วของวงแหวนเทียบกับความเร็วของลูกกลิ้ง ซึ่งทั้งสองอย่างถูกควบคุมโดยอินเวอร์เตอร์ และสามารถตั้งค่าได้ตั้งแต่ 20% ถึง 90% เบรกบนม้วนฟิล์มจะควบคุมความตึง การซ้อนทับที่แน่นหนาจะทำให้ได้ฝาครอบที่ปิดสนิท ป้องกันฝุ่นละอองไม่ให้เกาะท่อขณะจัดเก็บ
| ส่วนหนึ่ง | สิ่งที่มันไม่ |
|---|---|
| แหวนห่อหุ้ม | นำฟิล์มผ่านรูขดลวด |
| ม้วนฟิล์มบนรถเข็น | ป้อนฟิล์มภายใต้แรงดึงของเบรก |
| ลูกกลิ้งนำทางช่วยพยุง | จับและหมุนขดลวด |
| อินเวอร์เตอร์ | ตั้งค่าความเร็วของวงแหวนและลูกกลิ้ง |
| สัญญาณเตือน | แสดงข้อผิดพลาดเมื่อเกิดปัญหา |
ป้ายสินค้าที่ติดไว้บนขดลวดก่อนห่อจะอยู่ใต้ฟิล์ม ทำให้สามารถอ่านได้ชัดเจนและไม่หลุดออกระหว่างการขนส่ง
ข้อมูลจำเพาะของคอยล์ห่อหุ้ม FPH-200
| เครื่องห่อขดลวด FPH-200 | Specification |
|---|---|
| คอยล์ ID | เพื่อ 300 600 มม |
| คอยล์ OD | เพื่อ 400 900 มม |
| ความกว้างของขดลวด | เพื่อ 50 200 มม |
| น้ำหนักขดลวด | 5 ถึง 50 กิโลกรัม |
| ความเร็วแหวน | 20 ถึง 90 รอบ/นาที |
| เวลาการห่อ | 15 ถึง 35 วินาทีต่อขดลวด |
| คาบเกี่ยวกัน | % 20 90 ไป% |
| วัสดุบรรจุภัณฑ์ | LLDPE, PE, ฟิล์มยืด หรือ PVC |
| พลัง | 1.5 กิโลวัตต์, 380 โวลต์, 50 เฮิรตซ์ |
เครื่องนี้ทำงานได้ทั้งในโหมดแมนนวลและโหมดอัตโนมัติ และระบบกำหนดตำแหน่งรีเซ็ตแบบดั้งเดิมจะนำแหวนกลับไปยังจุดเริ่มต้นหลังจากพันแต่ละรอบ
การตรวจสอบจังหวะ
สำหรับสายการผลิตขึ้นรูปพลาสติก PE-RT ที่ส่งมอบม้วนพลาสติกหนึ่งม้วนทุกๆ 90 วินาที อัตราการผลิตต่อม้วน (takt) คือ 90 วินาที การม้วนหนึ่งรอบใช้เวลา 15 ถึง 35 วินาที ทำให้เหลือเวลา 55 ถึง 75 วินาทีสำหรับการโหลด ติดป้าย และขนถ่ายม้วนพลาสติก
นั่นเหมาะสำหรับพนักงานควบคุมเครื่องห่อเพียงคนเดียว ถ้าสายการผลิตม้วนหนึ่งได้ทุกๆ 40 วินาที การห่อที่ใช้เวลา 35 วินาทีจะเหลือเวลาเพียง 5 วินาที ดังนั้นเราจึงต้องลดการซ้อนทับหรือเพิ่มสายพานลำเลียง
รายการตรวจสอบสำหรับการเลือกเครื่องห่อขดลวดท่อ PE
- ขนาดเส้นผ่านศูนย์กลางภายในและภายนอกของขดลวด เทียบกับช่วง 300 ถึง 600 มม. และ 400 ถึง 900 มม.
- ความกว้างและน้ำหนักของขดลวด อยู่ระหว่าง 50 ถึง 200 มม. และ 5 ถึง 50 กก.
- ประเภทฟิล์มและการซ้อนทับสำหรับการจัดเก็บ
- ติดป้ายหรือฉลากก่อนห่อสินค้า
- จำนวนขดลวดต่อชั่วโมง เทียบกับ 15 ถึง 35 วินาทีต่อรอบ
การควบคุมและความปลอดภัย
ในคลิปวิดีโอ มือของผู้ควบคุมจะวางอยู่บนขดลวดข้างๆ วงแหวนสีเหลืองขณะที่การพันกำลังทำงาน การวางมือบนขดลวดที่กำลังหมุนอยู่ข้างๆ วงแหวนนั้นเป็นท่าทางที่ควรออกแบบไว้ เราปล่อยให้ลูกกลิ้งนำทางยึดขดลวดไว้และให้ผู้ควบคุมอยู่ด้านนอกวงแหวนเมื่อการพันเริ่มต้นขึ้น
หยุดการทำงาน แยกส่วน และล็อกเครื่องห่อก่อนที่ใครจะร้อยฟิล์ม วางป้ายบนขดลวดในวงแหวน หรือปลดขดลวดที่ติดอยู่ ไฟแสดงสถานะเตือนจะแสดงข้อผิดพลาด และโหมดแมนนวลใช้สำหรับการตั้งค่าเท่านั้น
มาตรฐานที่ใช้จะขึ้นอยู่กับตลาดปลายทาง สำหรับตลาด CE นั้น ISO 12100 กำหนดวิธีการประเมินความเสี่ยง และ EN 415-10 ครอบคลุมข้อกำหนดทั่วไปสำหรับเครื่องจักรบรรจุภัณฑ์ ซึ่งกำหนดการป้องกันและระบบหยุดการทำงาน
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: ทำไมต้องห่อขดลวดท่อ PE ผ่านรูตรงกลาง? ตอบ: ฟิล์มจะคลุมทั้งขดลวดด้านในและด้านนอก รวมถึงทั้งสองด้าน ทำให้ขดลวดปิดสนิทป้องกันฝุ่นละออง
ถาม: สามารถติดป้ายสินค้าไว้ใต้ฟิล์มได้หรือไม่? ตอบ: ได้ค่ะ โดยใช้คลิปหนีบที่มีป้ายสีน้ำเงินติดอยู่ แล้วหนีบไว้ใต้ฟิล์มค่ะ
ถาม: ขดลวดแบบใดที่ใช้กับ FPH-200 ได้? ตอบ: ขดลวดที่มีขนาดเส้นผ่านศูนย์กลางภายใน 300 ถึง 600 มม. เส้นผ่านศูนย์กลางภายนอก 400 ถึง 900 มม. ความกว้าง 50 ถึง 200 มม. และน้ำหนัก 5 ถึง 50 กก.
ขั้นตอนต่อไป
เรากำหนดขนาดเครื่องห่อขดลวดท่อ PE โดยใช้สามขั้นตอน:
- ส่งแบบร่างผังของคุณ โดยพิจารณาจากขนาดของขดลวด น้ำหนัก และกำลังส่งของสายส่ง info@fhopepack.com.
- รับข้อเสนอภายใน 48 ชั่วโมงโดยใช้แบบจำลองบรรจุภัณฑ์ แผนการผลิตฟิล์ม และการตรวจสอบรอบการทำงาน
- จองคิวสำรวจพื้นที่ ดังนั้นเราจึงยืนยันสายการผลิต การติดฉลาก และพื้นที่วงแหวนป้องกัน
การอ่านที่เกี่ยวข้อง
แหล่งที่มา
- ข้อมูลจำเพาะของเครื่อง: หน้าผลิตภัณฑ์เครื่องห่อคอยล์ FPH-200
- เวลาของคลิป: เวลาของแต่ละเฟรมนำมาจากคลิปของเรา โดยมีระยะห่างประมาณ 3.7 วินาทีระหว่างเฟรม
- เครื่องจักรทำงานจริง: วิดีโอของเราบน YouTube
- ขอบเขตของมาตรฐาน: ISO 12100: 2010, EN 415-10: 2014
แก้ไขล่าสุด: 05 กันยายน 2026