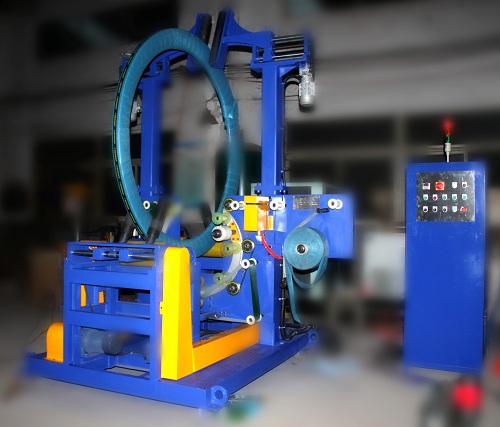
บทสรุปสำหรับผู้บริหารเครื่องห่อขดลวดท่อ PERT จะส่งฟิล์มยืดผ่านรูของขดลวดท่อขนาดเล็กบนวงแหวนหมุน ทำให้ขดลวดถูกห่อหุ้มอย่างทั่วถึง คลิปของเราความยาวประมาณ 23 วินาที แสดงให้เห็นผู้ปฏิบัติงานกำลังใส่ขดลวด PERT สีขาวเข้าไปในเครื่องห่อแบบวงโคจรที่มีตัวป้องกันสีเหลือง และนำทางขดลวดผ่านกระบวนการห่อ เครื่องห่อขดลวด FPH-200 ของเราสามารถรับขดลวดที่มีน้ำหนัก 5 ถึง 50 กิโลกรัม และใช้เวลาห่อ 15 ถึง 35 วินาที
สารบัญ
- สิ่งที่คลิปแสดงตามลำดับ
- เวลาในการทำงานแต่ละรอบของคลิป
- วิธีการทำงานของเครื่องห่อขดลวดท่อแบบมองทะลุ
- ข้อมูลจำเพาะของคอยล์ห่อหุ้ม FPH-200
- การตรวจสอบจังหวะ
- รายการตรวจสอบสำหรับการเลือกเครื่องห่อขดลวดท่อ
- การควบคุมและความปลอดภัย
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มา
สิ่งที่คลิปแสดงตามลำดับ
เครื่องห่อเป็นเครื่องจักรขนาดกะทัดรัด มีวงแหวนแนวตั้งอยู่ภายในตะแกรงสีเหลืองบนฐานสีขาว กล่องควบคุมสีขาวที่มีหน้าจอและปุ่มต่างๆ ตั้งอยู่ข้างๆ และยังมีเครื่องจักรอื่นๆ ตั้งเรียงเป็นแถวอยู่ในโรงงานของเรา
- 0 ถึงประมาณ 4 วินาที พนักงานควบคุมเครื่องจักรโน้มตัวลงและยกท่อ PERT สีขาวที่มีข้อความพิมพ์อยู่เข้าไปในเครื่องจักร
- ประมาณ 6 ถึง 10 วินาที เขาตั้งขดลวดให้ตั้งตรงบนลูกกลิ้งนำทาง โดยให้วงแหวนลอดผ่านรูของขดลวด
- ประมาณ 12 ถึง 16 วินาที วงแหวนหมุนอยู่ภายในตัวป้องกันสีเหลือง และฟิล์มจะไหลไปบนขดลวด ผู้ปฏิบัติงานวางมือไว้บนขดลวดตลอดเวลา
- ประมาณ 17 ถึง 23 วินาที การพันลวดจะดำเนินต่อไปรอบขดลวด ในขณะที่ผู้ปฏิบัติงานประคองไว้จากด้านหน้า
เวลาในการทำงานแต่ละรอบของคลิป
| เหยียบที่คลิป | ช่วงเวลา | ระยะเวลา |
|---|---|---|
| ขดลวดถูกยกขึ้น | 0 ถึงประมาณ 4 วินาที | ประมาณ 4 วินาที |
| ชุดขดลวดติดตั้งบนลูกกลิ้งนำทาง | ประมาณ 6 ถึง 10 วินาที | ประมาณ 4 วินาที |
| ทำการพันโดยให้ผู้ปฏิบัติงานประคองขดลวดไว้ | ประมาณ 12 ถึง 23 วินาที | ประมาณ 11 วินาที |
เวลาที่แสดงมาจากเฟรมที่ห่างกันประมาณ 1.4 วินาที และคลิปจะสิ้นสุดระหว่างการพันรอบ เวลา 15 ถึง 35 วินาทีต่อขดลวดที่เราแจ้งไว้ครอบคลุมการพันรอบเต็มหนึ่งครั้ง
วิธีการทำงานของเครื่องห่อขดลวดท่อแบบมองทะลุ
ม้วนฟิล์มตั้งตรงอยู่บนลูกกลิ้งนำทาง โดยมีวงแหวนร้อยผ่านรูของลูกกลิ้ง เมื่อวงแหวนหมุน มันจะพาฟิล์มม้วนผ่านรูและพันรอบด้านนอก ทำให้แต่ละรอบครอบคลุมทั้งด้านใน ด้านนอก และทั้งสองด้าน ในขณะเดียวกัน ลูกกลิ้งจะหมุนม้วนฟิล์มอย่างช้าๆ ทำให้ฟิล์มพันรอบม้วนฟิล์มทั้งหมด
การซ้อนทับขึ้นอยู่กับอัตราส่วนของความเร็วของวงแหวนต่อความเร็วของลูกกลิ้ง ทั้งสองอย่างถูกตั้งค่าโดยอินเวอร์เตอร์ และสามารถตั้งค่าการซ้อนทับได้ตั้งแต่ 20% ถึง 90% เบรกบนม้วนฟิล์มจะปรับความตึงของฟิล์ม เมื่อการม้วนเสร็จสมบูรณ์ วงแหวนจะกลับไปยังตำแหน่งเริ่มต้น เพื่อให้สามารถใส่ฟิล์มม้วนถัดไปได้
| ส่วนหนึ่ง | สิ่งที่มันไม่ |
|---|---|
| แหวนห่อหุ้ม | นำฟิล์มผ่านรูขดลวด |
| ลูกกลิ้งนำทางช่วยพยุง | จับและหมุนขดลวด |
| เบรกฟิล์ม | สร้างความตึงเครียดให้กับภาพยนตร์ |
| อินเวอร์เตอร์ | ตั้งค่าความเร็วของวงแหวนและลูกกลิ้ง |
| รีเซ็ตตำแหน่ง | คืนแหวนกลับสู่ตำแหน่งเริ่มต้น |
| สัญญาณเตือน | แสดงข้อผิดพลาดเมื่อเกิดปัญหา |
เครื่องจักรสามารถทำงานได้ทั้งในโหมดแมนนวลและโหมดอัตโนมัติ ดังนั้นผู้ใช้งานสามารถเลือกขั้นตอนการห่อได้เองระหว่างการตั้งค่า
ข้อมูลจำเพาะของคอยล์ห่อหุ้ม FPH-200
| เครื่องห่อขดลวด FPH-200 | Specification |
|---|---|
| คอยล์ ID | เพื่อ 300 600 มม |
| คอยล์ OD | เพื่อ 400 900 มม |
| ความกว้างของขดลวด | เพื่อ 50 200 มม |
| น้ำหนักขดลวด | 5 ถึง 50 กิโลกรัม |
| ความเร็วแหวน | 20 ถึง 90 รอบ/นาที |
| เวลาการห่อ | 15 ถึง 35 วินาทีต่อขดลวด |
| คาบเกี่ยวกัน | % 20 90 ไป% |
| วัสดุบรรจุภัณฑ์ | LLDPE, PE, ฟิล์มยืด หรือ PVC |
| พลัง | 1.5 กิโลวัตต์, 380 โวลต์, 50 เฮิรตซ์ |
การตรวจสอบจังหวะ
สำหรับสายการผลิตแบบอัดรีดตัวอย่างที่ส่งมอบขดลวด PERT หนึ่งขดทุกๆ 60 วินาที อัตราการผลิตต่อขด (takt) คือ 60 วินาทีต่อขด การม้วนหนึ่งรอบใช้เวลา 15 ถึง 35 วินาที ทำให้เหลือเวลา 25 ถึง 45 วินาทีสำหรับการโหลดและขนถ่ายด้วยมือ
ด้วยเวลาห่อ 35 วินาที เหลือเวลาเพียง 25 วินาที ซึ่งถือว่ากระชั้นชิดสำหรับผู้ปฏิบัติงานเพียงคนเดียวที่ต้องตัดและแกะม้วนวัสดุด้วย ในสายการผลิตที่เร็วขึ้น เราจะเพิ่มสายพานลำเลียงขาเข้าและขาออก เพื่อให้ผู้ปฏิบัติงานตรวจสอบเฉพาะการห่อวัสดุเท่านั้น
รายการตรวจสอบสำหรับการเลือกเครื่องห่อขดลวดท่อ
- ขนาดเส้นผ่านศูนย์กลางภายในและภายนอกของขดลวด เทียบกับช่วง 300 ถึง 600 มม. และ 400 ถึง 900 มม.
- ความกว้างและน้ำหนักของขดลวด อยู่ระหว่าง 50 ถึง 200 มม. และ 5 ถึง 50 กก.
- ห่อวัสดุและให้ซ้อนทับกัน
- จำนวนขดลวดต่อชั่วโมง เทียบกับ 15 ถึง 35 วินาทีต่อรอบ
- การขนถ่ายด้วยมือหรือสายพานลำเลียง
การควบคุมและความปลอดภัย
ในคลิปวิดีโอ ผู้ปฏิบัติงานจะวางมือไว้บนขดลวดข้างๆ ตัวป้องกันวงแหวนขณะที่วงแหวนหมุน การวางมือไว้ที่รูขดลวดและใกล้กับวงแหวนที่กำลังหมุนเป็นท่าทางที่ควรออกแบบไว้ เราจะป้องกันวงแหวนและปล่อยให้ลูกกลิ้งนำทางยึดขดลวดไว้ เพื่อให้ผู้ปฏิบัติงานถอยหลังก่อนที่การพันจะเริ่มขึ้น
หยุด แยก และล็อคตัวเครื่องก่อนที่ใครจะใส่ฟิล์ม ปลดขดลวดที่ติดอยู่ หรือเอื้อมมือเข้าไปในตัวป้องกันวงแหวน ใช้โหมดแมนนวลเฉพาะสำหรับการตั้งค่าเท่านั้น โดยหยุดวงแหวนไว้ระหว่างขั้นตอนต่างๆ
มาตรฐานที่ใช้จะขึ้นอยู่กับตลาดปลายทาง สำหรับตลาด CE นั้น ISO 12100 กำหนดวิธีการประเมินความเสี่ยง และ EN 415-10 ครอบคลุมข้อกำหนดทั่วไปสำหรับเครื่องจักรบรรจุภัณฑ์ ซึ่งกำหนดการป้องกันและระบบหยุดการทำงาน
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: ขดลวดขนาดใดบ้างที่เหมาะกับ FPH-200? ตอบ: ขดลวดขนาดเส้นผ่านศูนย์กลางภายใน 300 ถึง 600 มม. และเส้นผ่านศูนย์กลางภายนอก 400 ถึง 900 มม. ความกว้าง 50 ถึง 200 มม. และน้ำหนัก 5 ถึง 50 กก.
ถาม: การพันหนึ่งรอบใช้เวลานานเท่าไหร่? ตอบ: 15 ถึง 35 วินาทีต่อรอบ ขึ้นอยู่กับความเร็วของวงแหวนและการซ้อนทับกัน
ถาม: สามารถใช้ฟิล์มชนิดใดในการห่อได้บ้าง? ตอบ: ฟิล์ม LLDPE, PE, ฟิล์มยืด หรือ PVC โดยกำหนดระยะซ้อนทับได้ตั้งแต่ 20% ถึง 90%
ขั้นตอนต่อไป
เรากำหนดขนาดเครื่องห่อขดลวดท่อ PERT โดยใช้สามขั้นตอน:
- ส่งแบบร่างผังของคุณ โดยพิจารณาจากขนาดของขดลวด น้ำหนัก และกำลังส่งของสายส่ง info@fhopepack.com.
- รับข้อเสนอภายใน 48 ชั่วโมงโดยใช้แบบจำลองบรรจุภัณฑ์ แผนการผลิตฟิล์ม และการตรวจสอบรอบการทำงาน
- จองคิวสำรวจพื้นที่ ดังนั้นเราจึงยืนยันสายการผลิตแบบอัดรีด วิธีการโหลด และพื้นที่วงแหวนป้องกัน
การอ่านที่เกี่ยวข้อง
แหล่งที่มา
- ข้อมูลจำเพาะของเครื่อง: หน้าผลิตภัณฑ์เครื่องห่อคอยล์ FPH-200
- เวลาของคลิป: เวลาของแต่ละเฟรมนำมาจากคลิปของเรา โดยมีระยะห่างประมาณ 1.4 วินาทีระหว่างเฟรม
- เครื่องจักรทำงานจริง: วิดีโอของเราบน YouTube
- ขอบเขตของมาตรฐาน: ISO 12100: 2010, EN 415-10: 2014
แก้ไขล่าสุด: 05 กันยายน 2026