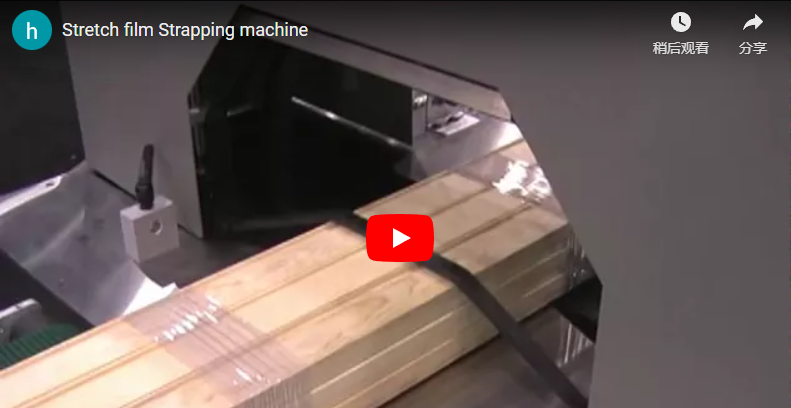
สรุป:กรณีศึกษาชิ้นนี้ตรวจสอบการปรับปรุงระบบบรรจุภัณฑ์แบบอินไลน์สำหรับโรงงานผลิตท่อขึ้นรูปขนาดใหญ่ ซึ่งเปลี่ยนจากการห่อแบบออฟไลน์มาใช้เครื่องห่อแบบวงโคจรแนวนอน โดยอธิบายถึงผู้ผลิตที่ผลิตผลิตภัณฑ์เชิงเส้นที่มีความยาวสูงสุดถึงหกเมตร ซึ่งต้องการแก้ไขปัญหาต้นทุนแรงงานที่สูงขึ้นและความผันแปรด้านคุณภาพ เนื้อหาอธิบายว่าปัญหาคอขวดหลักคือความเร็วในการขึ้นรูปที่ไม่ตรงกันและขั้นตอนการบรรจุภัณฑ์แบบใช้แรงงานคน ทำให้เกิดการหยุดชะงักของสายการผลิตและของเสียจากฟิล์ม
<iframe loading="lazy" width="1410" height="793" src=" https://www.youtube.com/embed/ZQEoUwb8isg ” title=”เครื่องห่อพาเลทและเครื่องห่ออัตโนมัติ” frameborder=”0″ allow=”accelerometer; autoplay; clipboard-write; encrypted-media; gyroscope; picture-in-picture” web-share” allowfullscreen>
🛠️ ข้อมูลเบื้องต้นของลูกค้า
โรงงานผลิตท่อและโปรไฟล์ขนาดใหญ่แห่งนี้ดำเนินการผลิตสามกะต่อวัน โดยผลิตผลิตภัณฑ์เชิงเส้นที่มีความยาวสูงสุดถึงหกเมตรสำหรับตลาดก่อสร้างและโลจิสติกส์ เนื่องจากต้นทุนแรงงานที่เพิ่มสูงขึ้นและความผันแปรด้านคุณภาพ ผู้บริหารจึงให้ความสำคัญกับการปรับปรุงบรรจุภัณฑ์เพื่อรักษาระดับการผลิตให้คงที่ พร้อมทั้งสร้างเสถียรภาพในการบรรจุหีบห่อสำหรับการจัดส่งสินค้าออก
ผู้ผลิตรายนี้ให้บริการโครงการโครงสร้างพื้นฐานระดับภูมิภาคและผู้จัดจำหน่ายเชิงพาณิชย์ สายการผลิตของพวกเขารวมถึงกระบวนการอัดรีดพีวีซีและการรีดท่อเหล็ก โรงงานแห่งนี้จัดส่งสินค้าผสมประเภทวัตถุยาวที่ต้องการการบรรจุหีบห่ออย่างปลอดภัยระหว่างการขนส่ง ก่อนเริ่มโครงการนี้ แผนกบรรจุภัณฑ์อาศัยสถานีแบบกึ่งอัตโนมัติที่ตั้งอยู่ถัดจากกระบวนการผลิตหลัก ทีมผู้บริหารมุ่งเน้นไปที่การรักษาความสม่ำเสมอของปริมาณการผลิต ในขณะเดียวกันก็จัดการกับต้นทุนแรงงานที่เพิ่มสูงขึ้นและความผันแปรของการควบคุมคุณภาพในการจัดส่งสินค้าออก
🏗️ ความท้าทาย
ปัญหาหลักเกิดจากความเร็วในการอัดรีดที่ไม่สอดคล้องกันและขั้นตอนการบรรจุภัณฑ์แบบใช้แรงงานคน ซึ่งส่งผลให้สายการผลิตหยุดชะงักบ่อยครั้ง เกิดของเสียจากฟิล์มมากเกินไป และการบรรจุสินค้าไม่สม่ำเสมอ ผู้ปฏิบัติงานประสบปัญหาในการประสานการผลิตแบบเป็นชุดกับการผลิตแบบต่อเนื่อง ทำให้เกิดความล่าช้าในคิวและไม่สามารถคาดเดาความพร้อมในการจัดส่งได้
ระบบเดิมกำหนดให้ผู้ปฏิบัติงานต้องเคลื่อนย้ายผลิตภัณฑ์จากสายพานลำเลียงไปยังเครื่องห่อแบบแยกส่วนด้วยตนเอง การประมวลผลเป็นชุดๆ นี้ทำให้เกิดปัญหาการรอคิวในช่วงเวลาที่มีงานมาก ผู้ปฏิบัติงานประสบปัญหาในการปรับค่าความตึงของฟิล์มให้เหมาะสมกับขนาดเส้นผ่านศูนย์กลางของผลิตภัณฑ์ที่แตกต่างกัน ส่งผลให้การห่อหลวมในผลิตภัณฑ์ที่มีน้ำหนักเบา และใช้ฟิล์มมากเกินไปในท่อที่มีน้ำหนักมาก การขาดการประสานงานหมายความว่าความเร็วในการบรรจุภัณฑ์ไม่สามารถตรงกับกำลังการผลิตของเครื่องอัดรีดได้อย่างสม่ำเสมอ ส่งผลให้โรงงานมีความเสี่ยงที่จะเกิดการหยุดทำงานเมื่อการผลิตต้นน้ำเร่งตัวขึ้นเกินกว่าขีดความสามารถในการจัดการด้วยมือ
📈 การออกแบบโซลูชัน
การอัปเกรดนี้ได้รวมเอาเครื่องห่อฟิล์มแบบวงโคจรแนวนอนเข้ากับสายพานลำเลียงแบบตัววีโดยตรง ทำให้สามารถตัดฟิล์มอัตโนมัติและติดตามความเร็วด้วย PLC เพื่อการทำงานแบบต่อเนื่องที่ราบรื่นด้วยความเร็วสูงสุด 25 เมตรต่อนาที การกำหนดค่านี้ช่วยลดขั้นตอนการถ่ายโอนด้วยตนเองในขณะที่ยังคงรักษารูปแบบการห่อที่สม่ำเสมอในท่อที่มีเส้นผ่านศูนย์กลางแตกต่างกัน
เครื่องห่อแบบวงโคจรแนวนอนถูกเลือกใช้เนื่องจากวัตถุที่เป็นเส้นตรง เช่น ท่อ ต้องใช้การหมุนของวงแหวนรอบความยาวของผลิตภัณฑ์ แทนที่จะเป็นการพลิกพาเลท การกำหนดค่านี้ช่วยให้เครื่องห่อสามารถอยู่กับที่ในขณะที่ผลิตภัณฑ์เคลื่อนที่ผ่าน หรือวงแหวนจะหมุนไปตามสายการผลิต นวัตกรรมหลักอยู่ที่ส่วนต่อประสานสายพานลำเลียงแบบ V-belt ซึ่งให้การยึดเกาะที่ดีกับรูปทรงกลมและรูปทรงไม่สม่ำเสมอโดยไม่ลื่นไถล
สำหรับโรงงานที่จัดการกับผลิตภัณฑ์ขึ้นรูปด้วยความร้อน การเลือกวัสดุของสายพานมีความสำคัญอย่างยิ่ง สายพานยางมาตรฐานอาจเสื่อมสภาพเมื่อสัมผัสกับความร้อน ทำให้เกิดการปนเปื้อน จึงแนะนำให้ใช้สายพานซิลิโคนทนความร้อนหรือสายพานโพลียูรีเทนทนความร้อนสูงสำหรับผลิตภัณฑ์ที่ออกจากโรงงานที่อุณหภูมิสูงกว่า 40°C ซึ่งจะช่วยให้มั่นใจได้ถึงความน่าเชื่อถือในระยะยาวและป้องกันความเสียหายของฟิล์มหรือผลิตภัณฑ์
ข้อมูลจำเพาะของสายพานลำเลียงแบบวีเบลท์
| พารามิเตอร์ | ช่วง/การตั้งค่าทั่วไป | ฟังก์ชันภาษาอังกฤษแบบง่าย |
|---|---|---|
| ความเร็วของสายพาน | 5–25 เมตร/นาที (ตรงกับกำลังส่งออกของสายการผลิต) | เคลื่อนย้ายสินค้าได้อย่างมั่นคงโดยไม่ลื่นไถล แม้รับน้ำหนักมาก |
| ระยะห่างของสายพาน | 50 มม. – 200 มม. (ปรับได้) | รองรับความกว้างของท่อที่แตกต่างกันและป้องกันการกลิ้งระหว่างการขนส่ง |
| เรขาคณิตมุมวี | 60 ° –90 ° | ฐานรองรูปทรงกลมช่วยยึดโปรไฟล์ให้มั่นคงเพื่อการจัดวางที่เสถียร |
หมายเหตุเกี่ยวกับระบบควบคุม: PLC (Programmable Logic Controller)ทำหน้าที่เป็นสมองส่วนกลางของเครื่องจักร โดยจัดเก็บสูตรการทำงานที่ตั้งไว้ล่วงหน้าและประสานการเคลื่อนที่ของมอเตอร์โดยอัตโนมัติการซิงโครไนซ์เซอร์โวช่วยให้วงแหวนห่อหมุนด้วยอัตราส่วนที่แม่นยำกับความเร็วของสายพานลำเลียง ป้องกันไม่ให้ฟิล์มย่นหรือยืดตัวระหว่างการขนส่งการควบคุมแรงตึงใช้เบรกเชิงกลที่ปรับได้เพื่อรักษาความแน่นของการห่อให้สม่ำเสมอโดยไม่ทำให้รูปทรงที่บอบบางเสียหาย การตั้งค่าที่แน่นอนจะแตกต่างกันไปตามรุ่นและน้ำหนักของผลิตภัณฑ์
วงแหวนวงโคจรใช้รางเลื่อนฟิล์มแนวตั้งที่ขับเคลื่อนด้วยมอเตอร์เซอร์โว ทำให้สามารถควบคุมรูปแบบการห่อแบบเกลียวได้อย่างแม่นยำ โดยปรับจำนวนรอบการห่อต่อเมตรตามน้ำหนักของผลิตภัณฑ์ กลไกการตัดและปิดผนึกฟิล์มอัตโนมัติช่วยลดการจัดการฟิล์มด้วยมือในตอนท้ายของแต่ละรอบ คำแนะนำ: หากการใช้งานของคุณเกี่ยวข้องกับการจัดเก็บกลางแจ้งหรือการขนส่งทางทะเล ให้ระบุการปิดผนึกด้วยมีดร้อนเพื่อสร้างซีลกันความชื้นที่ปลายฟิล์ม ในขณะที่การหนีบแบบกลไกอาจเพียงพอสำหรับการจัดจำหน่ายในที่แห้งภายในอาคาร
สำหรับความต้องการเฉพาะด้านในการจัดการท่อ สามารถตรวจสอบข้อกำหนดโดยละเอียดเกี่ยวกับการบูรณาการอย่างต่อเนื่องได้ในโซลูชันสายการบรรจุท่อออนไลน์ของเรา [ https://www.fhopepack.com/Plastic-Pipe-Packing-Line/online-pipe.html ]
🛡️ การดำเนินการ
การใช้งานที่ประสบความสำเร็จต้องอาศัยการจัดตำแหน่งเชิงกลที่แม่นยำของส่วนต่อประสานสายพานลำเลียง การซิงโครไนซ์วงแหวนที่ขับเคลื่อนด้วยเซอร์โว และการปรับเทียบอย่างเป็นระบบของค่าความตึงของฟิล์ม การซ้อนทับ และความยาวในการตัด การปรับแต่งเหล่านี้ช่วยให้มั่นใจได้ถึงประสิทธิภาพที่เชื่อถือได้สำหรับผลิตภัณฑ์ที่มีความกว้างหลากหลาย ในขณะเดียวกันก็ลดการแทรกแซงของผู้ปฏิบัติงานให้น้อยที่สุดในระหว่างการเปลี่ยนกะ
ในขั้นตอนการบูรณาการนั้น มุ่งเน้นไปที่การปรับแต่งทางเทคนิคที่สำคัญสามประการ ได้แก่ การเชื่อมต่อทางกล การซิงโครไนซ์ทางอิเล็กทรอนิกส์ และการตรวจสอบความถูกต้องของกระบวนการ สายพานลำเลียงแบบวีถูกยึดติดโดยตรงกับจุดปล่อยวัสดุของสายการผลิตที่มีอยู่แล้ว โดยทั่วไปแล้ว ค่าความคลาดเคลื่อนในการจัดแนวจะอยู่ระหว่าง 1 มม. ถึง 3 มม. แต่ข้อกำหนดที่แน่นอนจะแตกต่างกันไปตามรุ่นและน้ำหนักของผลิตภัณฑ์ เพื่อป้องกันการเบี่ยงเบนระหว่างการเคลื่อนที่ด้วยความเร็วสูง
โหมดการซิงโครไนซ์ได้รับการกำหนดค่าตามรูปแบบการผลิต สายการผลิตแบบอัดรีดต่อเนื่องจะได้รับประโยชน์จาก “การติดตามความเร็วสายการผลิต” ซึ่งวงแหวนห่อหุ้มจะหมุนด้วยอัตราส่วนที่ล็อกไว้กับความเร็วของสายพานลำเลียง สายการผลิตแบบไม่ต่อเนื่องจะใช้ “การซิงค์เริ่ม/หยุด” สำหรับการประมวลผลเป็นชุด ระบบ PLC จะจัดเก็บสูตรสำหรับผลิตภัณฑ์ประเภทต่างๆ ทำให้ผู้ปฏิบัติงานสามารถเปลี่ยนพารามิเตอร์ผ่าน HMI โดยไม่ต้องปรับเทียบใหม่ด้วยตนเอง
การซิงโครไนซ์การห่อและการตั้งค่าพารามิเตอร์ฟิล์ม
| พารามิเตอร์ | การตั้งค่า/ช่วงทั่วไป | ฟังก์ชันภาษาอังกฤษแบบง่าย |
|---|---|---|
| การหมุนวงแหวน | 0–50 รอบต่อนาที (ปรับได้) | ควบคุมความเร็วในการห่อฟิล์มรอบความยาวของผลิตภัณฑ์ |
| ความตึงเครียดในภาพยนตร์ | 30N–150N (ช่วงแรงดันทั่วไปในอุตสาหกรรม) | ช่วยให้การห่อหุ้มแน่นพอที่จะยึดสินค้าโดยไม่ทำให้ท่อเสียหาย ขึ้นอยู่กับรุ่นและน้ำหนักของผลิตภัณฑ์ |
| การควบคุมการทับซ้อน | 30%–70% (ขึ้นอยู่กับการใช้งาน) | กำหนดปริมาณการซ้อนทับของฟิล์มเพื่อเพิ่มความแข็งแรงหรือประหยัดต้นทุน |
| ตัดความยาว | ค่าความคลาดเคลื่อน ±50 มม. ถึง 150 มม. (โดยทั่วไป) | ตัดฟิล์มส่วนเกินออกอย่างสม่ำเสมอหลังแต่ละรอบการทำงานเพื่อป้องกันการสิ้นเปลือง |
การตรวจสอบภาคสนามยืนยันว่าระบบสายพานตัววีช่วยรักษาเสถียรภาพของผลิตภัณฑ์ได้แม้ในระหว่างช่วงเร่งความเร็ว ผู้ปฏิบัติงานรายงานว่าความเหนื่อยล้าลดลงเนื่องจากเครื่องจักรจัดการการโหลด การห่อ และการปล่อยผลิตภัณฑ์โดยอัตโนมัติ สำหรับการใช้งานเหล็กเส้นที่ต้องการการซิงโครไนซ์ที่แข็งแรง โปรโตคอลการรวมระบบที่คล้ายกันนี้สามารถนำไปใช้ได้ โปรดดูรายละเอียดสายการบรรจุเหล็กเส้นอัตโนมัติของเรา [ https://www.fhopepack.com/Automatic-Steel-Tube-Packing-Line/Automatic%20steel-rod-packing-line.html ] สำหรับข้อมูลอ้างอิงเกี่ยวกับการจัดการน้ำหนักบรรทุกที่สูงขึ้น
🔗 ดูเพิ่มเติม : [อุปกรณ์ที่เกี่ยวข้อง]( https://www.fhopepack.com/Automatic-Steel-Tube-Packing-Line/Automatic steel-rod-packing-line.html )
⚙️ ข้อมูลผลการแข่งขัน
หลังการติดตั้ง การดำเนินงานแสดงให้เห็นถึงการลดงานขนย้ายด้วยมือลงอย่างมาก การส่งแรงยึดจับที่สม่ำเสมอในทุกระดับความสูงของสินค้า และการประมวลผลแบบอินไลน์ที่เสถียรที่ความเร็ว 25 เมตรต่อนาทีโดยไม่มีการฉีกขาดของฟิล์มหรือความเสียหายของผลิตภัณฑ์ ผลลัพธ์เหล่านี้ช่วยแก้ไขปัญหาคอขวดด้านปริมาณงานก่อนหน้านี้ได้อย่างตรงจุด
การปรับปรุงครั้งนี้ได้เปลี่ยนกระบวนการทำงานด้านบรรจุภัณฑ์จากที่เป็นคอขวดที่ต้องใช้แรงงานมาก ให้กลายเป็นส่วนต่อขยายของการผลิตที่คล่องตัวยิ่งขึ้น ผลลัพธ์ที่บันทึกไว้ในช่วงไตรมาสแรกของการดำเนินงานมีดังนี้:
-
ประสิทธิภาพด้านแรงงาน:งานขนถ่ายสินค้าด้วยมือถูกยกเลิก ทำให้ลดจำนวนพนักงานบรรจุภัณฑ์ที่ต้องการลงสองคนต่อกะ
-
ความสม่ำเสมอของปริมาณงาน:ความเร็วของสายการผลิตเพิ่มขึ้นอย่างมีประสิทธิภาพ เนื่องจากบรรจุภัณฑ์ไม่ได้เป็นตัวกำหนดความเร็วในการอัดขึ้นรูปอีกต่อไป ระบบสามารถรักษาความเร็ว 25 เมตร/นาทีได้โดยไม่ติดขัดหรือสูญเสียความตึงของฟิล์ม
-
การปรับปรุงคุณภาพ:ความแปรปรวนของแรงยึดเหนี่ยวลดลงอย่างเห็นได้ชัด รูปแบบการห่อที่สม่ำเสมอช่วยขจัดข้อร้องเรียนของลูกค้าเกี่ยวกับการหลวมของสินค้าในระหว่างการขนส่ง
-
การใช้งานฟิล์ม:การปรับการตัดอัตโนมัติและการซ้อนทับที่ควบคุมได้ช่วยลดการสิ้นเปลืองฟิล์มลงประมาณ 10–15% เมื่อเทียบกับการตั้งค่าด้วยตนเอง แม้ว่าการประหยัดที่แท้จริงจะแตกต่างกันไปตามการกำหนดค่าการยืดฟิล์มก่อนและประสิทธิภาพพื้นฐานที่ไม่ดี
ผลลัพธ์เหล่านี้แสดงให้เห็นว่า การบูรณาการแบบอินไลน์ช่วยเพิ่มความเร็วในการดำเนินงานและรับประกันคุณภาพของผลิตภัณฑ์ได้อย่างเห็นได้ชัด
🛠️ การวิเคราะห์ผลตอบแทนจากการลงทุน (ROI)
ผลตอบแทนทางการเงินส่วนใหญ่มาจากการลดจำนวนแรงงานและการใช้ฟิล์มอย่างมีประสิทธิภาพ ซึ่งโดยทั่วไปแล้วจะคืนทุนภายในสิบสองถึงสิบแปดเดือนสำหรับโรงงานที่ลดจำนวนผู้ปฏิบัติงานลงสองคนต่อกะ การคาดการณ์เหล่านี้ตั้งอยู่บนสมมติฐานโครงสร้างค่าจ้างพื้นฐานมาตรฐานและคำนึงถึงค่าใช้จ่ายในการแก้ไขงานที่ลดลง
แบบจำลองทางการเงินสำหรับการปรับปรุงครั้งนี้อาศัยการลดต้นทุนที่วัดผลได้เมื่อเทียบกับค่าใช้จ่ายด้านเงินทุนของอุปกรณ์ห่อหุ้มวงโคจรแนวนอน ปัจจัยหลักคือการใช้ประโยชน์จากความแตกต่างของค่าแรง การกำจัดงานที่ต้องทำซ้ำๆ ด้วยมือจะช่วยให้สามารถโยกย้ายบุคลากรไปทำงานที่มีมูลค่าสูงกว่า หรือลดจำนวนพนักงานที่ต้องการลงเมื่อมีการเปลี่ยนแปลงบุคลากร
-
การประหยัดค่าแรง:จากอัตราค่าแรงพื้นฐานทั่วไปในอุตสาหกรรมซึ่งอยู่ที่ประมาณ 28-32 ดอลลาร์ต่อชั่วโมงการทำงานที่มีสินค้าบรรจุเต็มในระบบการทำงานสามกะ การลดตำแหน่งงานด้านบรรจุภัณฑ์ลงสองตำแหน่งจะช่วยประหยัดค่าใช้จ่ายได้อย่างเห็นได้ชัดในแต่ละปี
-
ลดต้นทุนฟิล์ม:การควบคุมแรงดึงที่แม่นยำและการตัดอัตโนมัติช่วยลดการห่อฟิล์มมากเกินไป โดยทั่วไปแล้วสามารถประหยัดฟิล์มได้ระหว่าง 10% ถึง 20% ขึ้นอยู่กับประสิทธิภาพเริ่มต้นและการตั้งค่าการยืดฟิล์มล่วงหน้า
-
ลดการทำงานซ้ำ:การห่อสินค้าที่สม่ำเสมอช่วยลดสินค้าที่ถูกปฏิเสธและการร้องเรียนจากลูกค้า ซึ่งช่วยปกป้องอัตรากำไรของธุรกิจ
ข้อสมมติฐานในการจัดซื้อ: การคำนวณระยะเวลาคืนทุนควรรวมถึงค่าใช้จ่ายในการติดตั้งและการดัดแปลงสายพานลำเลียงที่จำเป็น ตรวจสอบประมาณการของผู้จำหน่ายเกี่ยวกับการประหยัดจากการใช้ฟิล์มยืดก่อนการผลิต เนื่องจากประสิทธิภาพที่แท้จริงขึ้นอยู่กับคุณภาพของฟิล์มและรูปทรงของผลิตภัณฑ์ สำหรับสภาพแวดล้อมที่มีเวลาใช้งานสูง ระยะเวลาคืนทุนโดยทั่วไปจะลดลงเหลือ 12-18 เดือน เนื่องจากการปกป้องปริมาณการผลิตอย่างต่อเนื่อง
รายการตรวจสอบการตัดสินใจซื้อ
-
รูปทรงของผลิตภัณฑ์:ยืนยันขนาดเชิงเส้น ตรวจสอบให้แน่ใจว่าความยาวพอดีกับช่องว่างของวงแหวนห่อหุ้ม (โดยทั่วไปมาตรฐานสูงสุด 6 เมตร)
-
การจัดการความร้อน:หากผลิตภัณฑ์มีอุณหภูมิเกิน 40°C ให้ระบุวัสดุสายพานตัววีที่ทนความร้อนเพื่อป้องกันการเสื่อมสภาพ
-
ความต้องการในการซิงโครไนซ์:พิจารณาว่าการผลิตเป็นแบบต่อเนื่องหรือเป็นช่วงๆ เพื่อเลือกโหมดการซิงโครไนซ์ PLC ที่เหมาะสม
-
วิธีการปิดผนึก:เลือกใช้การปิดผนึกด้วยมีดร้อนสำหรับงานที่ไวต่อความชื้น ส่วนการจัดเก็บในที่แห้งอาจใช้การหนีบแบบกลไกได้
-
พื้นที่สำหรับการติดตั้ง:ตรวจสอบว่าพื้นที่บนพื้นเอื้ออำนวยต่อการจัดวางสายพานลำเลียงโดยตรงโดยไม่ต้องใช้พื้นที่รองรับมากเกินไป
🛡️ หมายเหตุเกี่ยวกับการปฏิบัติตามข้อกำหนด : อุปกรณ์นี้ได้รับการออกแบบให้ตรงตามข้อกำหนด ISO และ CE โปรดตรวจสอบใบรับรองเฉพาะกับผู้ผลิตก่อนจัดซื้อ
คำถามที่พบบ่อย
อะไรคือความแตกต่างระหว่างสายพานลำเลียงแบบวี (V-belt) กับสายพานลำเลียงแบบลูกกลิ้ง (roller conveyor) ในการใช้งานนี้?สายพานแบบวีให้การยึดเกาะที่ดีกว่าบนวัตถุทรงกลม เช่น ท่อและหลอด โดยการประคองผลิตภัณฑ์ไว้ในรูปทรงตัววี ในขณะที่ลูกกลิ้งอาจทำให้วัตถุทรงกระบอกหมุนหรือเลื่อนไปด้านข้างได้ ซึ่งต้องใช้ระบบนำทางเพิ่มเติม สายพานแบบวีรักษาแรงดึงที่ดีได้ที่ความเร็วสูงสุด 25 เมตร/นาที โดยไม่ลื่นไถล
ระบบนี้สามารถจัดการกับความยาวของผลิตภัณฑ์ที่แปรผันได้โดยอัตโนมัติหรือไม่? ได้ครับ การซิงโครไนซ์ PLC จะปรับจำนวนรอบการห่อตามเซ็นเซอร์ตรวจจับความยาวของวัตถุ วัตถุที่สั้นกว่าจะได้รับการห่อจำนวนรอบน้อยกว่าต่อรอบ ในขณะที่วัตถุที่ยาวกว่าจะทำให้เกิดรูปแบบการห่อที่ยาวขึ้น การตัดฟิล์มจะเกิดขึ้นอย่างแม่นยำในตอนท้ายของแต่ละรอบโดยไม่คำนึงถึงความยาว
เครื่องห่อท่อแบบวงโคจรป้องกันความเสียหายต่อท่อพลาสติกอ่อนได้อย่างไร?ระบบนี้ใช้แรงตึงของฟิล์มที่ปรับได้และอัตราส่วนการซ้อนทับที่ควบคุมได้ ผู้ปฏิบัติงานสามารถตั้งค่าแรงตึงที่ต่ำกว่าสำหรับท่อ PVC หรือ PE ที่บอบบางได้ ตัวรองรับสายพานรูปตัววีจะกระจายน้ำหนักบรรทุกอย่างสม่ำเสมอ ป้องกันแรงกดเฉพาะจุดที่อาจทำให้ท่ออ่อนเสียรูปทรงระหว่างการหมุน