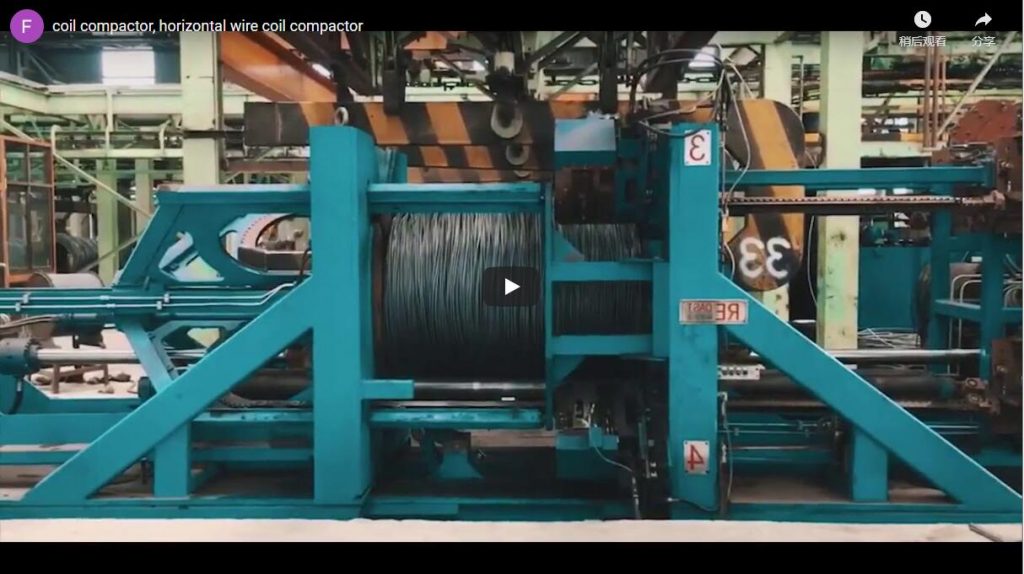
สรุปโดยย่อม้วนลวดที่เพิ่งออกมาจากเครื่องม้วน หรือจากเครื่องม้วนและผูกลวดอัตโนมัติจะหลวมและยาว การกดลงและรัดขณะที่ถูกยึดไว้ จะทำให้ม้วนลวดแน่นขึ้น มั่นคงขึ้น และมีขนาดเล็กลงสำหรับการขนส่ง เครื่องอัดและรัดของเราทำเช่นนี้บนสายพานลำเลียง: เครื่องอัดแบบโครงเหล็กสีน้ำเงินจะนำแผ่นด้านบนลงมากดม้วนลวด ยึดไว้ และหน่วยด้านข้างจะรัดลวด การหดตัวของม้วนลวดจะขึ้นอยู่กับระยะการกดและการคืนตัวซึ่งทั้งสองอย่างจะถูกตั้งค่าตามแต่ละโครงการ
สารบัญ
- สิ่งที่วิดีโอแสดง
- ลำดับการอัดและรัดแบบอินไลน์
- การควบคุมการคืนตัวของขดลวด
- การเตรียมคอยล์ของคุณ
- การควบคุมและความปลอดภัย
- รายการตรวจสอบสำหรับการเลือกเครื่องอัดและรัดขดลวด
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มา
สิ่งที่วิดีโอแสดง
ขดลวดเหล็กวางอยู่บนสายพานลำเลียงลูกกลิ้งใต้เครื่องอัดแบบโครงสีฟ้า แผ่นด้านบนค่อยๆ เลื่อนลงมา ขดลวดจึงสั้นลงและส่วนโค้งด้านนอกจะปิดสนิทลง และแผ่นจะหยุดอยู่ที่ตำแหน่งล่างสุดของช่วงการเคลื่อนที่
ระหว่างการทดสอบ พนักงานสวมหมวกนิรภัยสีแดงตรวจสอบขดลวดกับแผ่นกดขณะที่เครื่องกดทำงานอยู่ เมื่อแผ่นกดถูกยกขึ้น ขดลวดจะดีดกลับเล็กน้อยแต่ยังคงมีขนาดกะทัดรัด ข้างๆ เครื่องกดมีเครื่องรัดสายพร้อมแขนโค้งและกระบอกไฮดรอลิก และหน้าจอควบคุมมีเครื่องหมาย FHOPE อยู่
ลำดับการอัดและรัดแบบอินไลน์
| ขั้นตอน | จะเกิดอะไรขึ้น |
|---|---|
| ป้อน | ขดลวดจะเคลื่อนเข้ามาบนสายพานลำเลียงแบบลูกกลิ้งและหยุดอยู่ใต้เครื่องอัด |
| ข่าวประชาสัมพันธ์ | แผ่นด้านบนเลื่อนลงมาและบีบอัดขดลวด |
| ถือ | แผ่นโลหะจะยึดอยู่ที่จุดต่ำสุดของการเคลื่อนที่ |
| Strap | ส่วนประกอบด้านข้างจะรัดขดลวดขณะที่ถูกจับไว้ |
| การปล่อยและการป้อนออก | แผ่นโลหะยกขึ้น และขดลวดที่รัดไว้ก็หลุดออก |
การยึดตรึงเป็นขั้นตอนสำคัญ สายรัดที่รัดขณะที่ขดลวดถูกบีบอัดจะช่วยให้ขดลวดคงอยู่ที่ความสูงนั้น
การควบคุมการคืนตัวของขดลวด
ขดสปริงที่ถูกกดและปล่อยโดยไม่มีสายรัดจะงอกกลับมาเล็กน้อย ตัวอย่างเช่น:
| รายการ | ความคุ้มค่า |
|---|---|
| ความสูงของขดลวดก่อนการกด (ภาพประกอบ) | 1,000 มม |
| ความสูงที่ส่วนล่างของเส้น (ภาพประกอบ) | 800 มม |
| ความสูงหากปล่อยโดยไม่รัดเข็มขัด (ภาพประกอบ) | 850 มม |
| ความสูงคงที่เมื่อรัดไว้ใต้ที่ยึด | ประมาณ 800 มม. หักลบด้วยการยืดตัวของสายเล็กน้อย |
| ปริมาณที่บันทึกไว้เมื่อถูกล็อกไว้ 1 − 800 ÷ 1,000 | เกี่ยวกับ 20% |
การรัดแน่นขณะยึดจะช่วยรักษาประสิทธิภาพการประหยัดพลังงานได้เต็มที่ หากปล่อยขดลวดโดยไม่รัดแน่น ประสิทธิภาพการประหยัดพลังงานจะลดลงเหลือ 15% และสายรัดที่ใส่หลังจากปล่อยขดลวดแล้วจะหลวม
การเตรียมคอยล์ของคุณ
| การตั้งค่า | ขึ้นอยู่กับ |
|---|---|
| กดจังหวะ | ความสูงของขดลวดและความหนาแน่นที่คุณต้องการ |
| ถือเวลา | ระยะเวลาที่เครื่องรัดสายต้องการต่อสายแต่ละเส้น |
| แถบต่อขดลวด | น้ำหนักและการจัดการของขดลวด |
| ตำแหน่งหยุดสายพานลำเลียง | จัดตำแหน่งขดลวดให้อยู่ตรงกลางใต้แผ่น |
เราตั้งค่าเหล่านี้โดยอิงจากขนาดและน้ำหนักของขดลวดของคุณในการทดลอง ขดลวดที่ต้องใช้ฟิล์มเพิ่มเติมสามารถนำไปใช้กับเครื่องห่อขดลวดลวดเหล็กได้
การควบคุมและความปลอดภัย
แผ่นกดและแขนรัดสายเคลื่อนที่ด้วยแรงสูง โปรดให้คนอยู่ห่างจากบริเวณเครื่องกดขณะที่เครื่องกำลังทำงาน และเข้าใกล้ขดลวดก็ต่อเมื่อแผ่นกดหยุดแล้วเท่านั้น
มาตรฐานที่ใช้จะขึ้นอยู่กับตลาดปลายทาง สำหรับตลาด CE นั้น ISO 12100 กำหนดวิธีการประเมินความเสี่ยง และ EN 415-10 กำหนดข้อกำหนดทั่วไปสำหรับเครื่องจักรบรรจุภัณฑ์
รายการตรวจสอบสำหรับการเลือกเครื่องอัดและรัดขดลวด
- วัดเส้นผ่านศูนย์กลางภายนอก เส้นผ่านศูนย์กลางภายใน และความสูงของขดลวดก่อนทำการอัดขึ้นรูป
- น้ำหนักม้วน.
- ความสูงหรือความหนาแน่นเป้าหมาย
- จำนวนแถบต่อขดลวดและประเภทสายรัด
- จำนวนขดลวดต่อชั่วโมง
- การจัดวางสายพานลำเลียงขาเข้าและขาออก
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: ทำไมต้องใช้สายรัดในขณะที่เครื่องอัดยึดขดลวดไว้? ตอบ: เพื่อป้องกันไม่ให้ขดลวดดีดกลับ ในตัวอย่างของเรา ขดลวดจะคงความยาวไว้ที่ 800 มม. แทนที่จะขยายเป็น 850 มม.
ถาม: การบดอัดช่วยประหยัดปริมาตรได้มากแค่ไหน? ตอบ: ประมาณ 20% ในตัวอย่างของเรา จากความสูง 1,000 มม. เหลือ 800 มม.
ถาม: การอัดแน่นเกิดขึ้นที่ไหน? ตอบ: บนสายพานลำเลียงลูกกลิ้ง ใต้เครื่องอัดแบบโครงสร้าง เพื่อป้องกันไม่ให้ขดลวดหลุดออกจากสายการผลิต
ถาม: สามารถใช้งานร่วมกับสายพานลำเลียงที่มีอยู่แล้วได้หรือไม่? ตอบ: ได้ครับ ขดลวดจะวิ่งเข้ามา หยุดอยู่ใต้เครื่องอัด จากนั้นจะถูกอัดแน่นและรัดไว้บนสายพานลำเลียงแบบลูกกลิ้ง แล้วจึงวิ่งออกไป
ถาม: อะไรเป็นตัวกำหนดเวลาการยึด? ตอบ: เวลาที่เครื่องรัดสายรัดต้องการสำหรับแต่ละสายรัด
ถาม: สามารถรองรับขนาดขดลวดที่แตกต่างกันได้หรือไม่? ตอบ: ได้ครับ โดยต้องตั้งค่าระยะการกดและจุดหยุดสายพานลำเลียงให้เหมาะสมกับขนาดขดลวดแต่ละขนาดในระหว่างการทดลองใช้งาน
ขั้นตอนต่อไป
เราวางแผนเครื่องอัดและรัดขดลวดของคุณในสามขั้นตอน:
- ส่งแบบร่างผังของคุณ โดยมีขนาดขดลวด น้ำหนัก และกำลังส่งออกไปยัง info@fhopepack.com.
- รับข้อเสนอภายใน 48 ชั่วโมงโดยใช้แผนการกดและรัด
- จองคิวสำรวจพื้นที่ เพื่อตรวจสอบรูปแบบสายพานลำเลียง
การอ่านที่เกี่ยวข้อง
- วิดีโอ: เครื่องม้วนลวดเหล็กอัตโนมัติสำหรับม้วนและรัดลวด
- วิดีโอ: สายการผลิตม้วนและอัดลวดเหล็กอัตโนมัติ
- สายบรรจุม้วนอัตโนมัติ
แหล่งที่มา
- เนื้อหาจากเครื่องจักร: ทีมวิศวกรรม FHOPE, 4 ตุลาคม 2026
- ตัวอย่างการอัดแน่น: ตัวอย่างการคำนวณของเรา ค่าที่ใช้เป็นตัวอย่าง
- เครื่องจักรทำงานจริง: วิดีโอของเราบน YouTube
- ขอบเขตของมาตรฐาน: ISO 12100: 2010, EN 415-10: 2014
แก้ไขล่าสุด: 04 กันยายน 2026