⚠️ ข้อสงวนสิทธิ์และวิธีการวัด
ตัวชี้วัดทางการเงิน ปริมาณงาน และประสิทธิภาพทั้งหมดที่กล่าวถึงในที่นี้ เป็นค่าเฉลี่ยของเกณฑ์มาตรฐานอุตสาหกรรมและช่วงข้อมูลจำเพาะจากผู้ผลิต ผลลัพธ์ที่แท้จริงของโรงงานอาจแตกต่างกันไปตามอัตราค่าแรงในแต่ละภูมิภาค ข้อกำหนดของขดลวด และปริมาณการดำเนินงาน ข้อมูลอัตราความเสียหายและต้นทุนการเรียกร้องค่าสินไหมทดแทนได้มาจากรายงานของอุตสาหกรรมบรรจุภัณฑ์ลวดเหล็กขนาดกลางและเอกสารทางเทคนิคของ OEM ควรตรวจสอบความถูกต้องของพารามิเตอร์ทั้งหมดกับข้อมูลจำเพาะอย่างเป็นทางการของผู้ผลิตก่อนการจัดซื้อ
🛠️ ปัญหาสำคัญในอุตสาหกรรม
การจัดการขดลวดด้วยมือและรูปทรงของม้วนลวดที่ไม่กระชับ ทำให้เกิดความเสียหายระหว่างการขนส่งอย่างต่อเนื่องในอัตรา 12% ถึง 18% ซึ่งส่งผลให้ค่าใช้จ่ายในการเรียกร้องค่าเสียหายต่อปีอยู่ที่ 50,000 ถึง 90,000 ดอลลาร์สหรัฐ สำหรับโรงงานขนาดกลาง ความไม่มีประสิทธิภาพเหล่านี้เกิดจากรูปทรงของสินค้าที่ไม่สม่ำเสมอ ทำให้ต้องห่อฟิล์มมากเกินไป ต้องรัดสายใหม่ด้วยมือ และสายการผลิตหยุดชะงักบ่อยครั้ง
ขดลวดที่ไม่ได้อัดแน่นจะมีจุดศูนย์ถ่วงสูงและเส้นผ่านศูนย์กลางภายนอกไม่สม่ำเสมอ ทำให้เกิดการเปลี่ยนแปลงตำแหน่งของน้ำหนักบรรทุกขณะขนส่งและจัดเก็บในคลังสินค้า หัวหน้างานบรรจุภัณฑ์และพนักงานขนส่งวัสดุมักจะชดเชยความไม่เสถียรนี้โดยการใช้ฟิล์มยืดสามชั้นและทำการดึงฟิล์มให้ตึงด้วยมือ ซึ่งใช้เวลา 20-35 นาทีต่อพาเลท แรงเสียดทานและการเกี่ยวของฟิล์มที่เกิดขึ้นที่รถเข็นห่อหุ้มทำให้สายการผลิตหยุดชะงักโดยเฉลี่ย 90 นาทีต่อกะ ซึ่งส่งผลเสียต่อปริมาณงานโดยตรง นอกจากนี้ ปลายลวดที่หลวมและยื่นออกมาจากม้วนที่ไม่ได้อัดแน่นยังเพิ่มการใช้ฟิล์มขึ้น 30-50% เนื่องจากผู้ปฏิบัติงานต้องทำการห่อหุ้มซ้ำซ้อนเพื่อยึดน้ำหนักที่เคลื่อนที่ ประสิทธิภาพการขนส่งลดลงตามสัดส่วน เนื่องจากรถบรรทุกขนส่งปริมาตรอากาศจำนวนมากแทนที่จะเป็นสินค้าที่มีความหนาแน่น ทำให้ต้นทุนโลจิสติกส์ต่อหน่วยเพิ่มขึ้น 15-20%
| เกณฑ์มาตรฐานเมตริก | ช่วงปกติ | ระเบียบวิธีและการตรวจสอบความถูกต้อง |
|---|---|---|
| อัตราความเสียหายระหว่างการขนส่ง | 12–18% (ด้วยตนเอง) → น้อยกว่า 2% (อัตโนมัติ) | รวบรวมข้อมูลจากรายงานอุตสาหกรรมบรรจุภัณฑ์ลวดเหล็กขนาดกลาง ตรวจสอบความถูกต้องเทียบกับเกณฑ์มาตรฐานประสิทธิภาพของผู้ผลิตอุปกรณ์ดั้งเดิม (OEM) |
| ความเสี่ยงจากการเรียกร้องค่าสินไหมทดแทนรายปี | $ $ 50,000- ฮิต | คำนวณจากจำนวนขดลวด 10,000 ขดต่อปี × ค่าใช้จ่ายเฉลี่ยในการเคลม 50 ดอลลาร์สหรัฐฯ (ช่วงราคาอาจแตกต่างกันไปตามการเคลมค่าขนส่งในแต่ละภูมิภาค) |
| เวลาในการรัดสายใหม่ด้วยตนเอง | 20–35 นาที/พาเลท | การศึกษาการเคลื่อนที่ตามเวลาในสายการผลิตบรรจุภัณฑ์ที่ไม่มีการกำหนดจังหวะเวลา; ไม่รวมถึงการบูรณาการการรัดสายรัดอัตโนมัติ |
| ของเสียจากฟิล์มและเวลาหยุดทำงานของสายการผลิต | 2-3 ม้วน/กะ; เวลาพัก 90 นาที | บันทึกการปฏิบัติงานจากโรงงานที่มีระบบลำเลียงฟิล์มแบบใช้มือ ไม่รวมเครื่องห่อที่ควบคุมด้วย PLC |
🏗️ กลไกการแก้ปัญหา
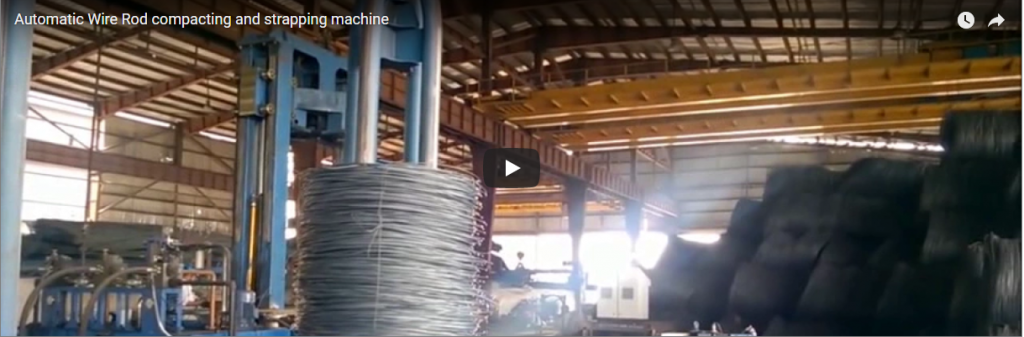
การอัดแน่นด้วยระบบไฮดรอลิกในแนวนอนจะเพิ่มความหนาแน่นของขดลวดในแนวด้านข้าง ลดปริมาตรการใช้งานลง 30–50% ในขณะที่ยังคงรักษารูปทรงกระบอกทั้งเส้นผ่านศูนย์กลางภายในและภายนอก การรักษาเสถียรภาพทางเรขาคณิตนี้ช่วยขจัดปัญหาการเคลื่อนตัวของแรงกด ประสานงานได้อย่างราบรื่นกับโมดูลการรัดและการปิดผนึกอัตโนมัติ และช่วยให้สามารถควบคุมแรงดึงได้อย่างแม่นยำภายใน ±50 N ในตำแหน่งสายรัดหลายตำแหน่ง
แตกต่างจากระบบอัดแนวตั้งที่เปลี่ยนแปลงรูปทรงของขดลวด เครื่องอัดแนวนอนใช้กระบอกไฮดรอลิกที่ควบคุมด้วย PLC เพื่อใช้แรงบีบด้านข้าง บีบอัดเมทริกซ์ของลวดอย่างสม่ำเสมอจากด้านตรงข้าม ระบบไฮดรอลิกรักษาแรงอัดไว้ภายใน ±5 ตัน ทำให้ผู้ปฏิบัติงานสามารถปรับแรงดันตามความแข็งแรงของลวดและส่วนประกอบของโลหะผสม การอัดแน่นด้านข้างนี้เปลี่ยนม้วนลวดที่ไม่มั่นคงให้กลายเป็นหน่วยที่แข็งแรง สามารถวางซ้อนกันได้ และรักษาความสมบูรณ์ของขนาดในระหว่างการขนย้ายด้วยรถยกและการวางบนพาเลท รูปทรงที่เสถียรนี้สามารถทำงานร่วมกับสถานีรัดและปิดผนึกอัตโนมัติได้โดยตรง ซึ่งจะใช้สายรัดเหล็กหรือ PET ในตำแหน่งรอบวงหลายตำแหน่ง สายรัดแต่ละเส้นจะใช้แรงดึงที่แม่นยำภายใน ±50 N ในขณะที่กลไกการปิดผนึกสร้างข้อต่อที่มีความแข็งแรงสูง ทนต่อการขยายตัวจากความร้อนและการสั่นสะเทือน ความสามารถในการจัดการน้ำหนักมากรองรับขดลวดได้ถึง 2,000 กก. ทำให้มั่นใจได้ถึงการรองรับโครงสร้างโดยไม่ทำให้เฟรมเสียรูป ระบบต่างๆ เช่น สายการผลิตแบบบูรณาการของ FhopePack ผสมผสานเฟรมเหล็กเสริมแรง ตู้ไฟฟ้าอุตสาหกรรม และการติดตั้งไฮดรอลิกแบบวงปิด เพื่อดำเนินการตามลำดับนี้โดยมีการแทรกแซงจากผู้ปฏิบัติงานน้อยที่สุด
🔗 บทความที่เกี่ยวข้อง : สำรวจโซลูชันเพิ่มเติม
📈 รายละเอียดการใช้งานและพารามิเตอร์
การติดตั้งระบบจำเป็นต้องมีการปรับเทียบแรงอัดอย่างแม่นยำ (±5 ตัน) แรงดึงสายรัด (±50 นิวตัน) และตำแหน่งการวางสายรัด (±5 มิลลิเมตร) ผ่านอินเทอร์เฟซ PLC การบูรณาการกับสายพานลำเลียงที่มีอยู่เดิมต้องการความคลาดเคลื่อนของความสูง ±10 มิลลิเมตร ในขณะที่โปรโตคอลความปลอดภัยมาตรฐานกำหนดให้ต้องมีม่านแสง ปุ่มหยุดฉุกเฉิน และวาล์วระบายแรงดันเพื่อรักษาความต่อเนื่องในการปฏิบัติงาน
การใช้งานเป็นไปตามลำดับการปรับเทียบที่มีโครงสร้าง โดยอินเทอร์เฟซ PLC จะซิงโครไนซ์แรงดันไฮดรอลิก ตัวกระตุ้นการดึงสายรัด และเซ็นเซอร์ตำแหน่ง แรงอัดสามารถตั้งโปรแกรมได้ภายใน ±5 ตัน เพื่อรองรับขนาดลวดที่แตกต่างกัน ในขณะที่การวางสายรัดจะรักษาไว้ภายใน ±5 มม. จากพิกัดเส้นรอบวงเป้าหมายโดยใช้เซ็นเซอร์ช่วยการมองเห็นหรือเซ็นเซอร์จำกัดเชิงกล แรงดึงสายรัดถูกควบคุมภายใน ±50 N เพื่อป้องกันการดึงลวดมากเกินไปในขณะที่รับประกันความปลอดภัยในการขนส่ง ข้อกำหนดทางไฟฟ้ามาตรฐานระบุการจ่ายไฟ 380V, 3 เฟส, 50/60 Hz โดยมีขนาดเฟรมที่ออกแบบมาเพื่อรองรับขดลวดที่มีเส้นผ่านศูนย์กลางภายนอกสูงสุด 1,500 มม. เส้นผ่านศูนย์กลางภายใน 500–900 มม. และความสูง 200–600 มม. การปฏิบัติตามข้อกำหนดด้านความปลอดภัยรวมถึงม่านแสง วงจรหยุดฉุกเฉิน และวาล์วระบายแรงดันไฮดรอลิกเพื่อป้องกันการเคลื่อนที่เกินของลูกสูบ การฝึกอบรมผู้ปฏิบัติงานโดยทั่วไปใช้เวลา 0.5 วันในการเรียนรู้การป้อนพารามิเตอร์ PLC โปรโตคอลการร้อยสายรัด และการวินิจฉัยข้อผิดพลาดเบื้องต้น แนวทางปฏิบัติที่ดีที่สุดในการบูรณาการกำหนดให้ต้องรักษาระยะความคลาดเคลื่อนของความสูงสายพานลำเลียงไว้ที่ ±10 มม. วางเครื่องอัดไว้ที่ตำแหน่งต้นทางของสถานีห่อหุ้ม 2-3 เมตร เพื่อใช้เป็นพื้นที่พัก และติดตั้งเครื่องตรวจจับโลหะที่ต้นทางเพื่อป้องกันกระบอกไฮดรอลิกจากสิ่งปนเปื้อนที่เป็นเหล็ก
| พารามิเตอร์ทางเทคนิค | ช่วงการดำเนินงาน | วิธีการตรวจสอบและสอบเทียบ |
|---|---|---|
| แรงอัด | ±5 ตัน (เช่น 40–45 ตัน) | ทรานสดิวเซอร์วัดแรงดันไฮดรอลิก; อ้างอิงจากเอกสารข้อมูลจำเพาะของผู้ผลิต (OEM) |
| ความตึงของสายรัด | ±50 นิวตัน (เช่น 300–350 นิวตัน) | เครื่องวัดแรงดึงแบบดิจิทัลต่อรอบการใช้งานสายรัด; ปรับเทียบทุกไตรมาส |
| ตำแหน่งสายรัด | ±5 มม. จากเป้าหมาย | การตอบสนองจากเซ็นเซอร์ภาพหรือการวัดด้วยเทปแบบแมนนวล |
| เวลาวงจร | 45–60 วินาที/ขดลวด | ตัวจับเวลาภายใน PLC; ตรวจสอบความถูกต้องเทียบกับเป้าหมายปริมาณงานของสายการผลิต |
| ข้อกำหนดพลังงาน | 380V, 3 เฟส, 50/60 เฮิรตซ์ | ตรวจสอบระบบไฟฟ้าของอาคาร; ตรวจสอบความเข้ากันได้กับระบบไฟฟ้าในพื้นที่ |
| น้ำหนักม้วนสูงสุด | มากถึง 2,000 กก | พิกัดรับน้ำหนักโครงสร้างตามแผนผังทางวิศวกรรมของผู้ผลิต |
🛡️ ผลลัพธ์ที่ตรวจสอบแล้ว
ระบบการอัดและรัดอัตโนมัติช่วยลดความเสียหายระหว่างการขนส่งจาก 12–18% เหลือต่ำกว่า 2% ลดค่าใช้จ่ายในการเรียกร้องค่าเสียหายประจำปีได้ 45,000–85,000 ดอลลาร์ และลดเวลาการตรวจสอบจาก 15 นาทีเหลือ 3 นาทีต่อม้วน โดยทั่วไปแล้ว ผลตอบแทนจากการลงทุนจะเกิดขึ้นภายใน 14–24 เดือน ขึ้นอยู่กับปริมาณการขนส่งประจำปีและสภาพเศรษฐกิจแรงงานในแต่ละภูมิภาค
โรงงานที่ใช้ระบบการอัดแน่นแนวนอนและการรัดสายอัตโนมัติรายงานว่าความเสียหายระหว่างการขนส่งลดลงอย่างต่อเนื่องจาก 12–18% เหลือต่ำกว่า 2% ซึ่งช่วยลดค่าใช้จ่ายในการเรียกร้องค่าเสียหายจากการขนส่งได้ถึง 50,000–90,000 ดอลลาร์สหรัฐต่อปี สำหรับการดำเนินงานขนาดกลาง เวลาในการตรวจสอบขาเข้าและการตรวจสอบคุณภาพลดลงจาก 15 นาทีเหลือ 3 นาทีต่อม้วน เนื่องจากรูปทรงที่อัดแน่นช่วยกำหนดค่าความคลาดเคลื่อนของขนาดและขจัดปัญหาการตรวจสอบการรัดสายซ้ำด้วยตนเอง แรงงานในการบรรจุต่อพาเลทลดลงจาก 25 นาทีเหลือ 8 นาที ในขณะที่ปริมาณงานเพิ่มขึ้น 30–40% เนื่องจากการทำงานของรถขนส่งห่อสินค้าอย่างต่อเนื่องและปัญหาการติดขัดของฟิล์ม ระยะเวลาคืนทุนและผลตอบแทนจากการลงทุนโดยทั่วไปอยู่ที่ 14 ถึง 24 เดือน แต่ระยะเวลาที่แน่นอนจะแตกต่างกันไปตามปริมาณม้วนสินค้าต่อปี อัตราค่าแรงในแต่ละภูมิภาค และความเข้ากันได้ของโครงสร้างพื้นฐานที่มีอยู่ การตรวจสอบความถูกต้องของการจัดซื้อจัดจ้างนั้น จำเป็นต้องคำนวณอัตราความเสียหายในปัจจุบันเทียบกับข้อมูลการเรียกร้องค่าสินไหมทดแทนในช่วง 6 เดือน ตรวจสอบขนาดของขดลวดเทียบกับข้อกำหนดของเครื่องจักร ยืนยันการจัดสรรพื้นที่ (ประมาณ 8 ม. × 5 ม. สำหรับสายการผลิตแบบครบวงจร) และขอเอกสารแสดงรายละเอียดแรงที่ตรงกับความแข็งแรงดึงของลวด โดยทั่วไปแล้ว ผู้ผลิตอุปกรณ์ดั้งเดิม (OEM) จะจัดให้มีการทดลองการอัดตัวอย่างผ่านวิดีโอหรือการสาธิตในสถานที่จริง โรงงานควรตรวจสอบพารามิเตอร์เหล่านี้เทียบกับข้อกำหนดของผลิตภัณฑ์จริงก่อนที่จะสรุปการใช้จ่ายเงินทุน
หมายเหตุ: ตารางประสิทธิภาพและการคาดการณ์ทางการเงินทั้งหมดระบุเป็นช่วงค่ามาตรฐาน หมายเหตุเกี่ยวกับวิธีการระบุแหล่งที่มาของการรวมข้อมูลและมาตรฐานการสอบเทียบ โปรดตรวจสอบพารามิเตอร์ทั้งหมดกับเอกสารข้อมูลอย่างเป็นทางการของผู้ผลิตก่อนการบูรณาการ
🔗 ดูเพิ่มเติม : อุปกรณ์ที่เกี่ยวข้อง
🛡️ หมายเหตุเกี่ยวกับการปฏิบัติตามข้อกำหนด : อุปกรณ์นี้ได้รับการออกแบบให้ตรงตามข้อกำหนด ISO และ CE โปรดตรวจสอบใบรับรองเฉพาะกับผู้ผลิตก่อนจัดซื้อ