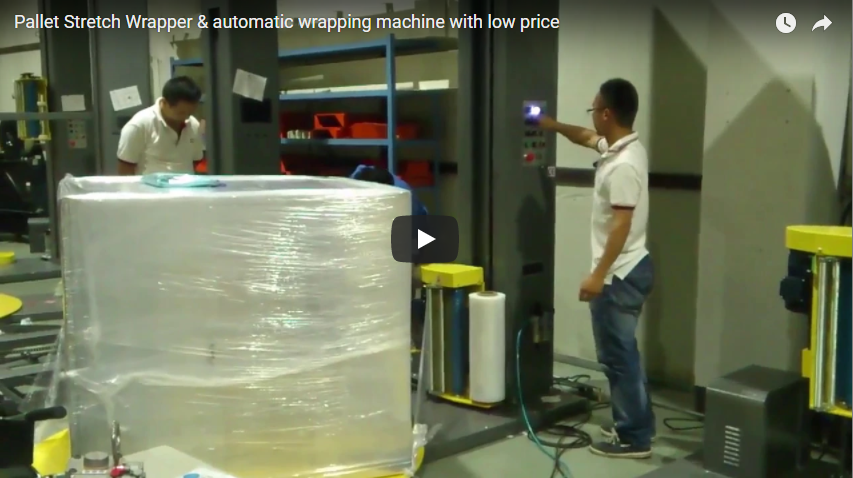
สรุปโดยย่อสายการห่อพาเลทแบบอัตโนมัติเต็มรูปแบบนี้จะลำเลียงสินค้าที่บรรจุในพาเลทผ่านสายพานลำเลียงแบบลูกกลิ้งที่ขับเคลื่อนด้วยมอเตอร์ ยึดสินค้าที่มีขนาดสูงหรือสินค้าที่ไม่มั่นคงด้วยแผ่นยึดด้านบนแบบนิวแมติกในตัว ห่อขอบรอบด้านบนบนแท่นหมุนที่ขับเคลื่อนด้วยโซ่ และตัด หนีบ และเช็ดปลายฟิล์มโดยอัตโนมัติโดยไม่ต้องมีผู้ควบคุม ได้รับการออกแบบมาเพื่อการทำงานร่วมกับสายการผลิต ให้ผลผลิตที่ได้รับการยืนยันแล้วอย่างน้อย 24 โหลดต่อชั่วโมง (งบประมาณรอบการทำงานทั้งหมด 150 วินาที) สำหรับสินค้าที่มีน้ำหนักไม่เกิน1,800 กก . ด้วยความเร็วในการเคลื่อนที่ของตัวยืดฟิล์มแนวตั้ง2.9 เมตร/นาทีเวลาในการทำงานจะถูกกำหนดโดยความสูงของสินค้า จำนวนการพันของวัสดุเสริมแรง และการจัดตำแหน่งสายพานลำเลียง หน้าที่ของผู้ควบคุมตามปกติจะจำกัดอย่างเคร่งครัดเฉพาะการเปลี่ยนม้วนฟิล์มและการบำรุงรักษาเป็นระยะ
สารบัญ
- วิธีการทำงานของวงจรการห่อแบบไร้คนควบคุม
- ข้อมูลจำเพาะของเครื่องจักร
- การวิเคราะห์เวลาวงจรจลศาสตร์โดยพิจารณาจากความสูงของภาระ
- ขอบเขตการรับน้ำหนัก ระยะยื่น และรูปทรงเรขาคณิตของแท่นหมุน
- ปริมาณการใช้ฟิล์มและความถี่ในการเปลี่ยนม้วนฟิล์มต่อกะการทำงาน
- การบูรณาการการรัดสายและการจ่ายแผ่นปิดด้านบนต้นน้ำ
- ระบบควบคุม อากาศอัด และการปฏิบัติตามข้อกำหนดด้านความปลอดภัย
- รายการตรวจสอบการคัดเลือกวิศวกรรมสายส่ง
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไปของการพัฒนาและสอบถามข้อมูลด้านวิศวกรรมประยุกต์
- การอ่านที่เกี่ยวข้อง
- มาตรฐานและแหล่งข้อมูลทางวิศวกรรม
วิธีการทำงานของวงจรการห่อแบบไร้คนควบคุม
ระบบบรรจุภัณฑ์แบบอินไลน์ช่วยขจัดปัญหาการเคลื่อนย้ายพาเลทด้วยมือและการแทรกแซงจากผู้ปฏิบัติงานที่อยู่กับที่ ดังที่แสดงให้เห็นในตัวอย่างการผลิตจริงข้างต้น กล่องสินค้าที่มีขนาดสูงและไม่มั่นคงจะถูกลำเลียงไปตามสายการผลิตขาเข้า ยึดไว้อย่างแน่นหนาด้วยแรงดันลมในระหว่างการหมุน ห่อด้วยแรงดึงที่กำหนดไว้ล่วงหน้า ตัดอย่างเรียบร้อย และปล่อยออกไปยังปลายทาง
[Infeed Conveyor] ──> [Photocell Height Scan] ──> [Top Platen Clamp] ──> [Turntable Wrap] ──> [Cut & Wipe Tail] ──> [Outfeed Line]แต่ละรอบการทำงานอัตโนมัติจะดำเนินการผ่านห้าขั้นตอนทางไฟฟ้าและกลไกที่แยกจากกัน:
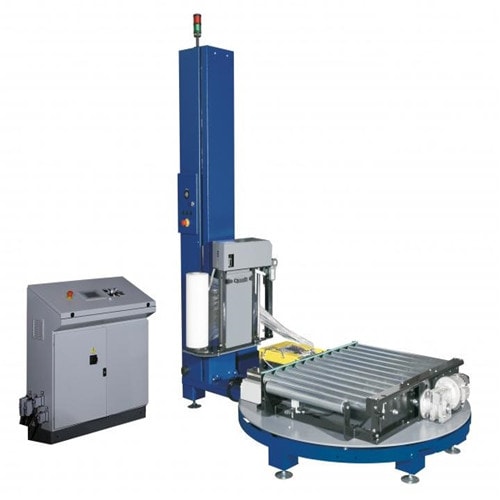
- ข้อมูลป้อนเข้าและการจัดทำดัชนี: รถยกหรือเครื่องจัดเรียงพาเลทต้นทางจะลำเลียงพาเลทขึ้นบนสายพานลำเลียงแบบลูกกลิ้งที่ขับเคลื่อนด้วยมอเตอร์ ระบบจะเลื่อนพาเลทไปยังแท่นหมุนของสายพานลำเลียงและหยุดโดยใช้การลดความเร็วตามจังหวะของตัวขับความถี่แปรผัน (VFD) และตัวหยุดปลายทางเชิงกล
- การตรวจจับความสูงแบบไดนามิก: โฟโตเซลล์แบบสะท้อนแสงในตัวจะสแกนขอบด้านบนของสินค้าในระหว่างการขนส่งครั้งแรก และกำหนดขีดจำกัดการเคลื่อนที่ในแนวดิ่งของรถเข็นสำหรับสินค้าที่มีความสูงไม่เท่ากันได้ทันที
- การตรึงและหมุนแผ่นรองด้วยระบบลม: แผ่นกดแบบแข็งที่ใช้ระบบลมเหนือศีรษะจะเลื่อนลงมาวางบนพื้นผิวด้านบนของสินค้า ป้องกันไม่ให้กล่องหลุดหรือเลื่อนไปมาเนื่องจากแรงเหวี่ยง แท่นหมุนที่ขับเคลื่อนด้วยโซ่จะเร่งความเร็วอย่างราบรื่นไปที่ 12 รอบต่อนาที ในขณะที่ตัวยืดกระดาษล่วงหน้าแบบใช้พลังงานจะเคลื่อนที่ไปตามเสาโครงสร้าง
- การหนีบ การตัด และการเช็ดทำความสะอาดด้วยกลไก: เมื่อกระบวนการเสร็จสิ้นลง ตัวหนีบกรรไกรแบบอัตโนมัติที่ใช้ลมจะจับแผ่นฟิล์มไว้ ลวดความร้อนแบบพัลส์จะตัดฟิล์มอย่างสะอาด และแปรงลมแบบข้อต่อจะเช็ดขอบด้านท้ายให้เรียบเสมอกับตัวพาเลท
- การดึงแผ่นรองพิมพ์กลับและการป้อนชิ้นงานอัตโนมัติ: แผ่นรองด้านบนจะกลับไปยังจุดศูนย์ตายบน สวิตช์กำหนดตำแหน่งแท่นหมุนจะจัดแนวลูกกลิ้งของแท่นให้ตรงกับสายพานลำเลียงในโรงงานอย่างแม่นยำ และชิ้นงานที่ห่อแล้วจะถูกส่งไปยังโซนส่งออก
ข้อมูลจำเพาะของเครื่องจักร
ระบบบรรจุภัณฑ์พาเลทแบบอินไลน์ได้รับการออกแบบทางวิศวกรรมให้ตรงตามมาตรฐานอุตสาหกรรมหนัก:
| พารามิเตอร์ | การจัดอันดับตามข้อกำหนด | หมายเหตุทางวิศวกรรม |
|---|---|---|
| จัดอันดับการส่งออก | อย่างน้อย 24 ครั้งต่อชั่วโมง | ช่วงเวลาการทำงานสูงสุดที่อนุญาตคือ 150 วินาที |
| น้ำหนักบรรทุกสูงสุด | 1,800 | ชุดแบริ่งแท่นหมุนรองรับน้ำหนักบรรทุกแบบไดนามิกได้ 2,000 กิโลกรัม |
| เครื่องเล่นแผ่นเสียง | เส้นผ่านศูนย์กลาง 2,200 มม. | ลูกกลิ้งขับเคลื่อนในตัว; ความสูงในการทำงานประมาณ 400–500 มม. |
| ความเร็วจานเสียง | 0–12 รอบต่อนาที (ปรับได้) | เส้นโค้งการเร่งความเร็ว VFD แบบเริ่ม/หยุดอย่างนุ่มนวล เพื่อป้องกันการลื่นไถลของโหลด |
| ความเร็วการเคลื่อนที่ในแนวตั้ง | 2.9 ม. / นาที | ระบบขับเคลื่อนรอกโซ่สำหรับงานหนักแบบอิสระ |
| วัสดุฟิล์มยืด | LLDPE เกรดเครื่องจักร | ความกว้าง 500 มม., แกนกลาง 76 มม., ความจุต่อม้วน 500–1,500 ม. |
| อัตราส่วนการยืดล่วงหน้าแบบใช้พลังงาน | มาตรฐาน 250% (เลือกได้ 100–300%) | ระบบขับเคลื่อนเฟืองดิฟเฟอเรนเชียลแบบลูกกลิ้งคู่ (ฟิล์มยาว 1 เมตร ยืดได้ถึง 3.5 เมตร) |
| เขตลมที่ตั้งโปรแกรมได้ | ล่าง, กลาง, บน: 0–99 ลม | ตั้งค่าผ่านระบบ HMI แบบสัมผัสของ Siemens/Mitsubishi |
| การรักษาเสถียรภาพเหนือศีรษะ | แผ่นด้านบนแบบใช้ลม | จำเป็นอย่างยิ่งสำหรับสินค้าที่บรรจุในกล่องที่มีความสูงไม่มาก (มากกว่า 1.8 เมตร) หรือมีน้ำหนักเบา |
การวิเคราะห์เวลาวงจรจลศาสตร์โดยพิจารณาจากความสูงของภาระ
อัตราการประมวลผลต่อรอบถูกกำหนดโดยระยะการเคลื่อนที่ในแนวดิ่งของเสาและเวลาหยุดทำงานของการเปลี่ยนระบบ มากกว่าการหมุนของแท่นหมุนเพียงอย่างเดียว โดยที่การขึ้นและลงของตัวเลื่อนฟิล์มถูกกำหนดไว้ที่ 2.9 m/minงบประมาณต่อรอบ 150 วินาที (24 ลิตรต่อชั่วโมง) สำหรับมาตรฐานนั้น แบ่งออกเป็นดังนี้ 2.0 m พาเลทสูง:
Total Time Budget (150 s) = Carriage Travel (83 s) + Auxiliary Machine Motions (67 s)- ระยะทางในการเดินทางของรถขนส่งที่ใช้งานอยู่: A
2.0 mการบรรทุกต้องใช้การเคลื่อนที่ของเสาไป-กลับเต็มระยะ:Travel = 2.0 m × 2 = 4.0 m - ระยะเวลาการขนส่งโดยตู้รถไฟ:
Time = 4.0 m ÷ 2.9 m/min = 1.38 min ≈ 83 s - หน้าต่างแสดงภาพการหมุนของแท่นหมุน: At
12 RPM(0.2 rev/s) เครื่องเล่นแผ่นเสียงทำงานดังนี้:12 RPM × (83 s ÷ 60) ≈ 16.6 revolutionsด้วยระบบเส้นทาง500 mmความกว้างของฟิล์ม การกระจายตัวนี้ทำให้เกิดการทับซ้อนกันประมาณ260 mm(~52%) ทำให้มั่นใจได้ว่ามีการควบคุมอย่างสมบูรณ์ - งบประมาณลำดับเสริม (67 วินาที):
- การกำหนดตำแหน่งสายพานลำเลียง การเร่งความเร็วแบบนุ่มนวล และการหยุดด้วยระบบแสง:
18 s - ระบบการเลื่อนแผ่นด้านบนลงด้วยระบบลม การรักษาเสถียรภาพแรงดัน และการดึงแผ่นด้านบนกลับ:
8 s - เสริมแรงด้านล่างตามโปรแกรม (3 รอบ) และเสริมแรงด้านบน (3 รอบ):
18 s - การปรับตำแหน่งแท่นหมุนให้แม่นยำด้วยระบบจับยึด-ตัด-เช็ดแบบใช้ลม:
15 s - ความปลอดภัยในการปฏิบัติงานและพื้นที่กันชนสำหรับการเคลียร์เส้นทาง:
8 s - หน้าต่างกันสั่นแบบไม่ห่อหุ้มรอบด้าน:
18 + 8 + 18 + 15 + 8 = 67 s
- การกำหนดตำแหน่งสายพานลำเลียง การเร่งความเร็วแบบนุ่มนวล และการหยุดด้วยระบบแสง:
สรุป: เวลาลำดับทั้งหมดเท่ากับพอดี 83 s + 67 s = 150 s (24 loads/h). สิ่งของที่มีความสูงมากกว่า (เช่น 2.4 m) จำเป็นต้องปรับความเร็วของแท่นหมุนหรือการซ้อนทับในแนวตั้งเพื่อรักษาระดับความเร็วของสายการผลิต
ขอบเขตการรับน้ำหนัก ระยะยื่น และรูปทรงเรขาคณิตของแท่นหมุน
แนวทแยงมุมที่มีประสิทธิภาพของหน่วยรับน้ำหนักต้องไม่ชนกับเสาเครื่องจักร แท่นยืดก่อน และกลไกการตัด ตลอดการหมุนครบ 360°
D_required = √(Length² + Width²) + 2 × Clearance- รูปทรงเรขาคณิตที่ระบุ: สำหรับมาตรฐาน
1,200 × 1,000 mmพาเลท ความยาวแนวทแยงมุมทางเรขาคณิตโดยประมาณคือ:Diagonal = √(1200² + 1000²) ≈ 1,562 mmสิ่งนี้ช่วยให้มองเห็นได้ชัดเจนขึ้น2,200 mmขอบเขตเส้นผ่านศูนย์กลางของแท่นหมุน - การคำนวณส่วนที่สินค้าห้อยลงมา: หากกล่องสินค้าขนาดใหญ่ยื่นเลยขอบพาเลทออกไป
50 mmในแต่ละด้าน ซองบรรทุกสินค้าจะขยายออกไปเป็น1,300 × 1,100 mm:Effective Diagonal = √(1300² + 1100²) ≈ 1,703 mm - เขตระยะห่างแบบไดนามิก: ในตัวห่อแบบอินไลน์อัตโนมัติ บัฟเฟอร์รัศมีขั้นต่ำคือ
200–250 mmต้องรักษาระยะห่างระหว่างขอบเขตการรับน้ำหนักและส่วนประกอบโครงสร้างที่ใกล้ที่สุด (หน้าเสา, ลูกกลิ้งตัวเลื่อนฟิล์ม และระยะการเคลื่อนที่ของแขนหนีบ) ไว้ให้ได้1,703 mmเส้นทแยงมุมต้องการซองการหมุนที่สะอาดอย่างน้อย2,103 mm. - ระดับความสูงของสายพานลำเลียง: ความสูงของลูกกลิ้งบนแท่นหมุน (TOR) อยู่ที่
400–500 mmสายพานลำเลียงลูกกลิ้งขาเข้าและขาออกต้องรักษาความสูงที่ตรงกันและมีความเร็วในการขับเคลื่อนที่ประสานกัน
ปริมาณการใช้ฟิล์มและความถี่ในการเปลี่ยนม้วนฟิล์มต่อกะการทำงาน
สายการบรรจุภัณฑ์อัตโนมัติเปลี่ยนแรงงานคนให้เป็นการจัดการวัสดุสิ้นเปลืองแบบประจำ การคำนวณสมดุลมวลของฟิล์มและช่วงเวลาการเปลี่ยนฟิล์มจะใช้พารามิเตอร์มาตรฐานของหน่วยบรรจุ:
- ขอบเขตของพาเลท: สำหรับ
1,200 × 1,000 mmพาเลท:Perimeter = 2 × (1.2 m + 1.0 m) = 4.4 m - ฟิล์มยืดต่อการขนส่ง: การหมุนของแท่นหมุนต่อเนื่อง 16 รอบ ใช้พลังงาน:
16 × 4.4 m = 70.4 m of stretched film - อัตราส่วนการขยายตัวก่อนการยืด: At
250%การยืดก่อนด้วยพลังงาน1.0 mของฟิล์มดิบขยายไปถึง3.5 m(ปัจจัยการยืด)1 + 2.5 = 3.5):Raw Film Used = 70.4 m ÷ 3.5 ≈ 20.1 m per pallet - จำนวนพาเลทที่แปรรูปต่อม้วน:
1,500 mม้วนมาสเตอร์คุณภาพสูง:1500 m ÷ 20.1 m ≈ 74–75 pallets500 mม้วนแบบธรรมดา:500 m ÷ 20.1 m ≈ 24–25 pallets
- การบริโภคตามกะ: ในระหว่างกะทำงานมาตรฐาน 8 ชั่วโมงที่ทำงานเต็มกำลัง (
24 loads/h × 8 h = 192 pallets):Total Raw Film = 192 × 20.1 m = 3,859 mสายดังกล่าวใช้ทรัพยากร 2.6 ม้วนมาตรฐานขนาด 1,500 เมตรต่อกะซึ่งหมายความว่าผู้ปฏิบัติงานจำเป็นต้องเข้ามาทำการต่อม้วนกระดาษเพียงประมาณทุกๆ 3 ชั่วโมงเท่านั้น
การบูรณาการการรัดสายและการจ่ายแผ่นปิดด้านบนต้นน้ำ
เพื่อให้ได้บรรจุภัณฑ์สำหรับการขนส่งที่กันฝุ่น กันฝน และมีความแข็งแรงทนทาน เครื่องห่ออัตโนมัติมักจะเชื่อมต่อกับหน่วยรัดสายและหน่วยคลุมแผ่นด้านบนที่อยู่ก่อนหน้า:
[Automatic Strapping Unit] ──> [Powered Transfer Deck] ──> [Top Sheet Dispenser] ──> [Inline Stretch Wrapper]- การประสานลำดับการรัดสาย: สินค้าที่วางซ้อนกันหนาแน่นจะถูกรัดด้วยสายรัดในแนวตั้งหรือแนวนอนก่อนเข้าสู่บริเวณการห่อหุ้ม สายรัดจะช่วยยึดสินค้าให้แน่น ฟิล์มยืดจะช่วยยึดสินค้า รักษาความตึงในแนวด้านข้าง และป้องกันความชื้น
- สายพานลำเลียงแบบแผ่นล่างเทียบกับสายพานลำเลียงแบบลูกกลิ้ง: พาเลทต้องเข้าสู่สายการผลิตโดยให้รางรองรับด้านล่างตั้งฉากกับลูกกลิ้งสายพานลำเลียง เพื่อป้องกันการจมและการติดขัดของลูกกลิ้ง หากรางรองรับวิ่งขนานกับทิศทางการไหลของผลิตภัณฑ์ จะต้องวางโต๊ะถ่ายโอนแบบโซ่ 90° หรือสถานีถ่ายโอนแบบหมุนได้ไว้ระหว่างเครื่องรัดและเครื่องห่อ
- การบูรณาการระบบป้องกันสภาพอากาศ: สำหรับสินค้าที่ต้องการการปิดผนึกความชื้นแบบห้าด้าน จะมีการติดตั้งเครื่องจ่ายแผ่นพลาสติกปิดด้านบนอัตโนมัติก่อนเครื่องห่อ เพื่อคลุมแผ่นพลาสติกไว้เหนือส่วนบนของสินค้าก่อนรอบการม้วนแบบหมุนครั้งสุดท้าย
ระบบควบคุม อากาศอัด และการปฏิบัติตามข้อกำหนดด้านความปลอดภัย
ระบบอัตโนมัติแบบอินไลน์ที่เชื่อถือได้นั้นขึ้นอยู่กับการจ่ายลมที่สะอาด การสื่อสารฟิลด์บัสที่ซิงโครไนซ์กัน และการปฏิบัติตามข้อกำหนดด้านความปลอดภัยระหว่างประเทศอย่างเคร่งครัด
| สาธารณูปโภค / ระบบ | ข้อกำหนดการดำเนินงาน | ข้อกำหนดทางวิศวกรรม |
|---|---|---|
| แหล่งจ่ายไฟหลัก | ไฟฟ้ากระแสสลับ 380–415 โวลต์, 3 เฟส, 50/60 เฮิรตซ์ | สายดินกลาง + สายดินป้องกัน (TN-S earthing) |
| พลังงานไดรฟ์เชื่อมต่อ | แท่นหมุน: 0.75 กิโลวัตต์ ลูกกลิ้ง: 0.75 กิโลวัตต์ |
รอกยกรถ: 0.37 กิโลวัตต์ มอเตอร์ยืดก่อน: 0.37 กิโลวัตต์ |
| อุปทานนิวเมติก | 0.6–0.8 MPa (6–8 บาร์ / 87–116 PSI) | อากาศสะอาดและแห้ง (มาตรฐาน ISO 8573-1:2010 ระดับ 4.4.4) |
| อัตราการใช้อากาศ | ประมาณ 18–25 NL ต่อรอบ | ป้อนจังหวะแผ่นด้านบน กรรไกรหนีบ และกระบอกเช็ด |
| ฮาร์ดแวร์ PLC และ HMI | แพลตฟอร์มไมโคร PLC ระดับอุตสาหกรรม | การจัดการสูตรอาหาร, ตัวจับเวลาแบบวนรอบ, การตั้งค่าจำนวนรอบการห่อล่วงหน้า |
สถาปัตยกรรมความปลอดภัยของเครื่องจักร
- กรอบการประเมินความเสี่ยง: ออกแบบโดยปฏิบัติตามอย่างเคร่งครัด ISO 12100: 2010 (ความปลอดภัยของเครื่องจักร — หลักการทั่วไปสำหรับการออกแบบ การประเมินความเสี่ยง และการลดความเสี่ยง)
- มาตรฐานเครื่องจักรบรรจุภัณฑ์เฉพาะทาง: ปฏิบัติตามอย่างครบถ้วน EN 415-6: 2013 (ความปลอดภัยของเครื่องจักรบรรจุภัณฑ์ — ตอนที่ 6: เครื่องห่อพาเลท) กำหนดให้มีการติดตั้งรั้วกั้นเพื่อความปลอดภัยทางกายภาพโดยรอบ ม่านแสงแบบลดแสงที่ช่องป้อนเข้า/ป้อนออก ประตูทางเข้าแบบล็อกอัตโนมัติประเภท 4 / PL e และสวิตช์ตัดการเชื่อมต่อแบบล็อกเอาต์/แท็กเอาต์ (LOTO) ที่เป็นไปตามมาตรฐาน OSHA
รายการตรวจสอบการคัดเลือกวิศวกรรมสายส่ง
ตรวจสอบพารามิเตอร์การผลิตต่อไปนี้ก่อนอนุมัติแบบร่างบรรจุภัณฑ์ขั้นสุดท้าย:
- ขนาดโหลด: ขนาดพื้นที่วางพาเลทขั้นต่ำและสูงสุด (
L × W × Hรวมถึงระยะแนวทแยงสัมบูรณ์พร้อมส่วนยื่นของสินค้าด้วย - น้ำหนักรวม: น้ำหนักบรรทุกสูงสุดของหน่วย (ต้องอยู่ภายใน)
1,800 kg(พิกัดสายพานลำเลียง) - ความเร็วสายการผลิตและหน้าที่การทำงานเป็นกะ: จำนวนเที่ยวขนส่งที่ต้องการต่อชั่วโมง (LPH) และตารางการทำงานเป็นกะ
- การไหลและระดับความสูงของสายพานลำเลียง: ความสูงของแนวลำเลียง, ระยะห่างระหว่างลูกกลิ้ง, เส้นผ่านศูนย์กลางของลูกกลิ้ง และทิศทางการลำเลียง
- การจัดวางโครงสร้างของพาเลท: ทิศทางการวางแผ่นฐานพาเลทแบบ 2 ทาง, 4 ทาง หรือแบบยูโร เทียบกับลูกกลิ้งสายพานลำเลียง
- ข้อกำหนดการยึดจับด้านบน: การมีอยู่ของชั้นบนที่ไม่มั่นคง หลวม หรือมีน้ำหนักเบา ทำให้จำเป็นต้องใช้แผ่นรองด้านบนแบบใช้ลม
- ข้อมูลภาพยนตร์: ความหนาของฟิล์มยืด (µm) และข้อมูลจำเพาะของแกนม้วนฟิล์มยืดที่ใช้กับเครื่องจักรในปัจจุบัน
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: สายการผลิตนี้จำเป็นต้องมีผู้ควบคุมเครื่องจักรประจำตลอดเวลาหรือไม่?ตอบ: ไม่จำเป็น การจัดตำแหน่งสายพานลำเลียง การสแกนความสูง การปรับเสถียรภาพแผ่นรอง การห่อ การตัด และการเช็ดปลายฟิล์ม ทำงานโดยอัตโนมัติ การดูแลจากผู้ควบคุมเครื่องจักรจะจำกัดเฉพาะการเปลี่ยนม้วนฟิล์มและการบำรุงรักษาเชิงป้องกันตามปกติเท่านั้น
ถาม: สามารถเพิ่มเวลาการผลิตให้เกิน 24 ครั้งต่อชั่วโมงได้หรือไม่? ตอบ: ได้ สามารถเพิ่มผลผลิตได้ถึง 30-35 ลิตรต่อชั่วโมง โดยการปรับอัตราการขึ้น/ลงของแท่นเลื่อนในแนวดิ่งให้เหมาะสม การซ้อนทับจำนวนรอบการดึงขึ้นด้านบนกับการดึงกลับของแท่น และการใช้ระบบลำเลียงลูกกลิ้งความเร็วสูง
ถาม: เหตุใดแผ่นกดด้านบนแบบใช้ลมจึงมีความสำคัญ?ตอบ: สำหรับกล่องที่มีน้ำหนักเบา สูง หรือวางซ้อนกันเป็นแถว แรงเฉื่อยในการหมุนของแท่นหมุนและแรงดึงฟิล์มเริ่มต้นอาจทำให้กล่องชั้นบนขาดหรือเลื่อนหลุดจากพาเลทได้ แผ่นกดด้านบนจะใช้แรงกดเพื่อยึดจับอย่างมั่นคงเพื่อให้มั่นใจถึงความเสถียรของสินค้าตลอดการหมุน
ถาม: ขนาดพาเลทสูงสุดที่อนุญาตในระบบนี้คือเท่าใด?
A: หน่วยบรรทุกใดๆ ที่มีขอบเขตการหมุนแบบไดนามิก (รวมถึงการโป่งและการยื่นของกล่อง) ยังคงอยู่ภายใต้ 2,100 mm ในเส้นผ่านศูนย์กลาง มาตรฐาน 1,200 × 1,000 mm พาเลทผ่านมาตรฐาน 2,200 mm เครื่องเล่นแผ่นเสียงหมุนได้ง่าย
ถาม: เครื่องนี้สามารถห่อสินค้าที่รัดด้วยสายรัดแล้วได้หรือไม่?ตอบ: ได้ค่ะ การรัดด้วยสายรัดจะช่วยเสริมความแข็งแรงของโครงสร้างภายใน ในขณะที่เครื่องห่อฟิล์มจะช่วยป้องกันสภาพอากาศและรักษาความกระชับของสินค้าด้านข้าง
ขั้นตอนต่อไปของการพัฒนาและสอบถามข้อมูลด้านวิศวกรรมประยุกต์
ผสานเครื่องห่อฟิล์มยืดแบบหมุนอัตโนมัติของเราเข้ากับสายการผลิตบรรจุภัณฑ์ที่มีอยู่ของคุณ โดยแบ่งออกเป็น 3 ขั้นตอน:
- ส่งข้อมูลสายการผลิต: โปรดส่งตารางขนาดพาเลท ขีดจำกัดความสูง/น้ำหนักสูงสุด แบบแปลนผังโรงงาน และปริมาณการผลิตเป้าหมาย (ลิตรต่อชั่วโมง) มาที่ info@fhopepack.com.
- การส่งมอบข้อเสนอทางวิศวกรรม: รับข้อเสนอแผนผังอย่างเป็นทางการภายใน 48 ชั่วโมงรวมถึงการคำนวณเวลาของวงจรการเคลื่อนที่ รายละเอียดระดับความสูงของสายพานลำเลียง และขนาดพื้นที่ของระบบ
- การตรวจสอบทางเทคนิคของเว็บไซต์: ประสานงานกับทีมงานระบบอัตโนมัติของเราเพื่อทำการตรวจสอบ ณ สถานที่จริงหรือการตรวจสอบโรงงานเสมือนจริง เพื่อสรุปการเปลี่ยนสายการผลิต จุดจ่ายไฟ และผังพื้นที่ปลอดภัย
การอ่านที่เกี่ยวข้อง
- เครื่องห่อพาเลทอัตโนมัติ รุ่น B100
- ระบบเครื่องจักรห่อฟิล์มยืดอุตสาหกรรมแบบครบวงจร
- วิดีโอสาธิต: สายการห่อสินค้าแบบสายพานลำเลียงหมุนสำหรับงานหนัก
- วิดีโอสาธิต: การผสานรวมเครื่องห่อพาเลทแบบแขนหมุนความเร็วสูง
- วิดีโอสาธิต: สายการผลิตห่อฟิล์มยืดอัตโนมัติแบบอินไลน์
มาตรฐานและแหล่งข้อมูลทางวิศวกรรม
- ข้อมูลจำเพาะทางเทคนิคและระบบยึดฟิล์ม: เครื่องห่อฟิล์มยืดพาเลท รุ่น B300 และ ระบบเครื่องเล่นแผ่นเสียงซีรีส์ B100
- เอกสารประกอบวิดีโอ: [Fhopepack Pallet Packaging Line on YouTube]()
- มาตรฐานความปลอดภัย: การประเมินความเสี่ยงของเครื่องจักรตามมาตรฐาน ISO 12100:2010, EN 415-6:2013 ความปลอดภัยของเครื่องจักรบรรจุภัณฑ์ — เครื่องห่อพาเลท
การตรวจสอบทางวิศวกรรมเสร็จสิ้น: 24 ตุลาคม 2026