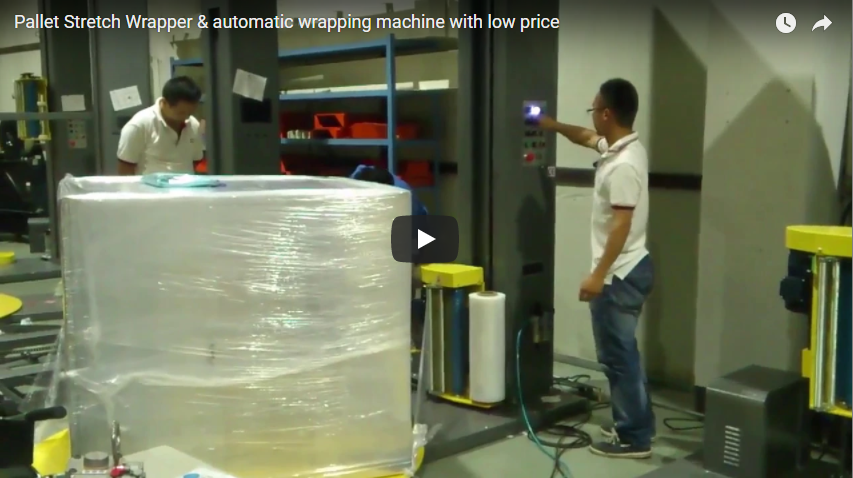
สรุปโดยย่อ:เครื่องห่อฟิล์มยืดแบบแขนหมุนอัตโนมัติจะยึดสินค้าที่วางบนพาเลทโดยการหมุนตัวเลื่อนฟิล์มที่ขับเคลื่อนด้วยมอเตอร์รอบๆ สินค้าที่อยู่นิ่งสนิทด้วยความเร็วระหว่าง 20 ถึง 35 รอบต่อนาที แตกต่างจากเครื่องหมุนแบบเดิม สถาปัตยกรรมแบบวงโคจรนี้ช่วยขจัดแรงเหวี่ยงหนีศูนย์กลางที่กระทำต่อสินค้าบนพาเลทได้อย่างสมบูรณ์ ทำให้เป็นมาตรฐานอุตสาหกรรมสำหรับสินค้าที่มีขนาดสูง น้ำหนักเบามาก ไม่มั่นคง หรือหนักเกิน 2,000 กิโลกรัม เครื่องห่อฟิล์มนี้มีคุณสมบัติเด่น ได้แก่ ตัวเลื่อนยืดฟิล์มแบบลูกกลิ้งคู่ที่ขับเคลื่อนด้วยมอเตอร์ (ยืดได้สูงสุด 300%) ระบบตรวจจับความสูงด้วยโฟโตอายอัตโนมัติ กลไกการหนีบและตัดฟิล์มแบบนิวแมติก และระบบป้องกันขอบที่ได้มาตรฐาน EN 415-6 เครื่องห่อฟิล์มเหล่านี้ให้แรงยึดที่สม่ำเสมอพร้อมทั้งป้องกันการพลิกคว่ำของสินค้า การบีบอัดขอบ และการสิ้นเปลืองฟิล์มในสายการผลิตบรรจุภัณฑ์ความเร็วสูงอย่างต่อเนื่อง
เครื่องพันฟิล์มยืดแบบแขนหมุนทำงานอย่างไร
เครื่องห่อฟิล์มยืดแบบแขนหมุนทำงานบนหลักการบรรจุภัณฑ์ที่แยกโครงสร้างออกจากกัน: สินค้าที่บรรจุบนพาเลทจะอยู่กับที่อย่างสมบูรณ์บนพื้นหรือสายพานลำเลียง ในขณะที่แขนยื่นเหนือศีรษะที่สมดุลจะหมุนตัวลำเลียงฟิล์มในแนวนอนรอบขอบของสินค้า วิธีนี้ช่วยขจัดข้อจำกัดทางกลและทางกายภาพของเครื่องห่อแบบแท่นหมุน ซึ่งต้องหมุนมวลสินค้าทั้งหมด
กระบวนการห่อหุ้มอาศัยการเคลื่อนที่สองแกนที่ประสานกัน:
- การหมุนรอบวงโคจร (ระนาบแนวนอน): แขนเหล็กโครงสร้างเหนือศีรษะถูกขับเคลื่อนด้วยเฟืองวงแหวนสำหรับงานหนักหรือสายพานไทม์มิ่งผ่านตัวขับความถี่แปรผัน (VFD) หรือมอเตอร์เซอร์โว AC ทำให้ม้วนฟิล์มหมุนด้วยความเร็ววงโคจรที่ควบคุมได้ 20–35 รอบต่อนาที
- การเคลื่อนที่ในแนวตั้ง (แกน Z): ตัวเลื่อนฟิล์มที่ขับเคลื่อนด้วยมอเตอร์จะเคลื่อนที่ขึ้นและลงตามเสาไกด์โครงสร้างที่มีความแม่นยำสูงภายในหรือด้านข้างของแขนด้วยความเร็วเชิงเส้นที่ปรับได้ (โดยทั่วไป 2–6 เมตร/นาที) ทำให้เกิดรูปแบบการพันแบบเกลียวที่ซ้อนทับกันซึ่งปรับให้เข้ากับลักษณะของน้ำหนักบรรทุก
เมื่อระบบล็อกสายพานลำเลียงยืนยันว่าพาเลทอยู่ตรงกลางแล้ว ตัวหนีบแบบใช้ลมจะยึดปลายฟิล์มไว้ และแขนจะเริ่มหมุน หลังจากพันฟิล์มด้านล่าง 3-6 รอบเพื่อยึดสินค้ากับฐานพาเลทแล้ว ตัวเลื่อนจะยกขึ้นพร้อมกับการซ้อนทับของฟิล์มที่กำหนดไว้จนถึงด้านบนที่ตรวจจับได้ ทำการพันฟิล์มเสริมตามโปรแกรม และลดลง จากนั้นใบมีดแบบใช้ลวดร้อนหรือใบมีดหยักในตัวจะตัดฟิล์ม และแขนเช็ดจะกดปลายฟิล์มให้เรียบเพื่อการปิดผนึกที่เรียบร้อย
พารามิเตอร์การดำเนินงานที่สำคัญ ได้แก่:
- ความเร็วในการหมุนแขน: 20–35 รอบต่อนาที ปรับได้เต็มที่ผ่านทางลาดรูปตัว S สำหรับการเร่ง/ลดความเร็ว
- ความเร็วในการเคลื่อนที่ขึ้นลงในแนวดิ่งของตัวเลื่อนความเร็ว 2–6 เมตร/นาที สามารถตั้งโปรแกรมให้มีการซ้อนทับของฟิล์มได้หลายระดับ (20–60%)
- จำนวนชั้นเสริมแรง: แผ่นปิดด้านบน 3–6 แผ่น และแผ่นปิดด้านล่าง 3–6 แผ่น สามารถกำหนดค่าได้อย่างอิสระผ่านทาง HMI
- การยืดฟิล์มก่อนใช้งาน: ลูกกลิ้งคู่ที่ขับเคลื่อนด้วยไฟฟ้า ให้การยืดตัว 200–300% ก่อนที่ฟิล์มจะหลุดออก
- การตรวจจับโหลดอัตโนมัติ: เซ็นเซอร์ตรวจจับแสงสะท้อนแบบโพลาไรซ์ หรือเซ็นเซอร์อัลตราโซนิกที่รองรับรูปทรงที่ไม่สม่ำเสมอ และฟิล์มยืดสีเข้มหรือใส
ความไม่เสถียรของแรงและแรงเหวี่ยงหนีศูนย์กลาง
แรงเหวี่ยงหนีศูนย์กลางคือแรงเค้นด้านข้างที่กระทำต่อมวลที่กำลังหมุน ในแผ่นเสียงแบบทั่วไปที่หมุนด้วยความเร็ว 12–15 รอบต่อนาที ความเร่งด้านข้างนี้ถูกกำหนดโดยจลนศาสตร์ทางกายภาพ:
F_c = m × ω² × r
(ในกรณีที่ m คือมวลของผลิตภัณฑ์ ω คือความเร็วเชิงมุม และ r คือระยะห่างจากจุดศูนย์กลางการหมุนของพาเลท)
เมื่อพาเลทที่มีน้ำหนักมาก มีน้ำหนักถ่วงด้านบน หรือวางซ้อนกันอย่างหลวมๆ ถูกหมุนบนแท่นหมุน ความเร่งด้านข้างนี้จะทำให้จุดศูนย์ถ่วงเปลี่ยนไป มุมกล่องถูกบีบอัด เสาไม่ตรงแนว หรือสินค้าล้มลงอย่างรุนแรง
เครื่องห่อแบบแขนหมุนช่วยขจัดความเสี่ยงนี้โดยการรักษาพาเลทให้อยู่ในสภาพนิ่งตลอดวงจรการห่อทั้งหมด เนื่องจาก ω_pallet = 0แรงเหวี่ยงหนีศูนย์กลางเป็นศูนย์ไม่มีผลต่อผลิตภัณฑ์ แรงตึงของฟิล์มจะถูกปรับสมดุลโดยกลไกการหมุนของแท่นวาง แทนที่จะถูกต้านทานโดยแรงเฉื่อยของแท่นวาง
วิธีการแบบอยู่กับที่นี้มีความสำคัญอย่างยิ่งสำหรับ:
- บรรทุกของสูงเพรียวสินค้าที่มีจุดศูนย์ถ่วงสูง (เช่น กระป๋องเปล่าที่วางซ้อนกัน ขวดเครื่องดื่ม PET แผ่นฉนวนกันความร้อน)
- กล่องที่มีน้ำหนักเบามากผลิตภัณฑ์ที่มีมวลน้อยจะหลุดออกได้ง่ายเนื่องจากแรงต้านอากาศจากการหมุนและแรงเหวี่ยงหนีศูนย์กลาง
- สินค้าที่มีน้ำหนักมากเป็นพิเศษหรือมีรูปทรงไม่สม่ำเสมอชิ้นส่วนเครื่องจักรหนัก บล็อกเครื่องยนต์ หรือปูนซีเมนต์บรรจุถุง ที่มีน้ำหนักเกินขีดความสามารถในการรับน้ำหนักเชิงกลของแท่นหมุนแบบดั้งเดิม
- พาเลทกระจายสินค้าแบบผสม SKUหน่วยโลจิสติกส์ที่มีการกระจายน้ำหนักไม่สมมาตรและการล็อกกล่องที่ไม่สม่ำเสมอ
การปรับแต่งฟิล์มและการยืดฟิล์มก่อนฉาย
แรงยึดเหนี่ยว—แรงกดอัดที่ยึดพาเลทให้คงรูป—ขึ้นอยู่กับการยืดตัวของฟิล์มที่ควบคุมได้ ไม่ใช่แรงดึงจากตัวเลื่อนดิบๆ เครื่องห่อแบบแขนหมุนใช้ตัวเลื่อนแบบลูกกลิ้งคู่ที่ขับเคลื่อนด้วยมอเตอร์เพื่อยืดฟิล์มก่อนที่จะสัมผัสกับสินค้า
ภายในตัวลำเลียง มีลูกกลิ้งโพลียูรีเทนสองตัวเชื่อมต่อกันด้วยอัตราทดเกียร์คงที่หรือระบบขับเคลื่อนเซอร์โวคู่ โดยลูกกลิ้งด้านออกจะหมุนเร็วกว่าลูกกลิ้งด้านเข้า ที่การยืดมาตรฐาน 200% ฟิล์มที่ยังไม่ยืด 1 เมตร จะยืดออกเป็นแผ่นฟิล์มที่ใช้งานได้ 3 เมตร ตัวลำเลียงประสิทธิภาพสูงสามารถยืดได้ถึง 250–300% โดยไม่ฉีกขาด
การยืดก่อนการใช้งานจะจัดเรียงสายโซ่ของโพลีเอทิลีนความหนาแน่นต่ำเชิงเส้น (LLDPE) ใหม่ตามแนวแกนการยืด ทำให้ความแข็งแรงของจุดครากแรงดึงเพิ่มขึ้นและลดการคลายตัวหลังการใช้งาน (การคืบ) ส่งผลให้ฟิล์มยังคงตึงอยู่ได้ตลอดการขนส่งทางบกหรือทางตู้คอนเทนเนอร์หลายวัน
ปัจจัยสำคัญในการคัดเลือกภาพยนตร์ ได้แก่:
- เกจ/ความหนาของฟิล์ม: ความหนา 50–70 เกจ (12.7–17.8 ไมโครเมตร) สำหรับฟิล์มหล่อประสิทธิภาพสูง; ความหนา 80–100 เกจขึ้นไป สำหรับสินค้าที่มีคม รูปทรงไม่สม่ำเสมอ หรือเสี่ยงต่อการเจาะทะลุ
- ประเภทการอัดรีดฟิล์ม: ฟิล์ม LLDPE แบบหล่อขึ้นรูป เพื่อความใสของแสง การคลายตัวที่เงียบ และการยืดตัวที่สม่ำเสมอ ฟิล์มเป่าขึ้นรูป เพื่อความทนทานต่อการฉีกขาดและการเจาะทะลุในสองทิศทาง
- คุณสมบัติการยึดเกาะและการเติมแต่ง: แผ่นฟิล์มยึดติดด้านเดียวช่วยป้องกันไม่ให้พาเลทติดกันระหว่างการขนถ่าย; สารเคลือบป้องกันรังสียูวีช่วยปกป้องสินค้าจากการสัมผัสกับสภาพแวดล้อมภายนอก
ระบบตรวจจับความสูงของการบรรทุกอัตโนมัติ
ความสูงของพาเลทอาจแตกต่างกันไปในแต่ละรอบการทำงานในคลังสินค้าแบบผสม กลไกตรวจจับความสูงที่ติดตั้งอยู่บนแท่นหมุนช่วยลดการแทรกแซงด้วยตนเอง
การกำหนดค่ามาตรฐานจะใช้เซ็นเซอร์แสงสะท้อนแบบโพลาไรซ์ที่ตรวจจับขอบด้านบนของสินค้าโดยไม่สนใจฟิล์มพลาสติกสะท้อนแสงและแสงสว่างโดยรอบในคลังสินค้า สำหรับโรงงานที่จัดการกับแก้วใส ภาชนะพลาสติกโปร่งแสง หรือถังเปิดด้านบน จะมีการใช้เซ็นเซอร์อัลตราโซนิกแบบวัดเวลาการเดินทางของแสง (ToF) หรือเครื่องวัดระยะทางด้วยเลเซอร์เพื่อป้องกันการตรวจจับผิดพลาด
เมื่อตัวลำเลียงยกขึ้นผ่านชั้นบนสุด PLC จะทำการหน่วงเวลาการห่อหุ้มที่ตั้งโปรแกรมได้ (โดยทั่วไปคือ 20–100 มม.) เพื่อสร้างขอบฟิล์มป้องกันที่ล็อกชั้นบนสุดของกล่องเข้ากับแกนพาเลท
ข้อได้เปรียบหลักในการดำเนินงาน:
- ขจัดปัญหาการห่อหุ้มด้านล่าง: ช่วยให้มั่นใจได้ว่าสินค้าที่มีความสูงจะได้รับการปกป้องอย่างเพียงพอจนถึงชั้นบนสุด
- ป้องกันการห่อมากเกินไป: ช่วยลดการขนส่งที่ไม่จำเป็นและการสิ้นเปลืองฟิล์มสำหรับสินค้าที่มีน้ำหนักน้อย
- การไหลของสายอย่างต่อเนื่อง: ปรับตัวได้ทันทีต่อลำดับพาเลทแบบสุ่มบนสายพานลำเลียงต่อเนื่อง
- ช่วยรักษาเสถียรภาพของแรงยึดเหนี่ยว: รักษาเปอร์เซ็นต์การซ้อนทับของแผ่นห่อให้เท่ากันในระดับความสูงที่แตกต่างกัน
การวินิจฉัยและการบำรุงรักษาระบบ
เครื่องห่อฟิล์มยืดแบบแขนหมุนสำหรับงานอุตสาหกรรมทำงานอย่างต่อเนื่องในสภาพแวดล้อมการผลิตแบบอัตโนมัติ สถาปัตยกรรม PLC ขั้นสูง (เช่น Siemens S7-1500 หรือ Rockwell ControlLogix) มีระบบวินิจฉัยแบบบูรณาการเพื่อเพิ่มประสิทธิภาพโดยรวมของอุปกรณ์ (OEE) ให้สูงสุด
ระบบตรวจสอบมาตรฐานประกอบด้วย:
- การตรวจสอบการส่งมอบภาพยนตร์เซ็นเซอร์ตรวจจับการลื่นไถลแบบออปติคอลและโหลดเซลล์จะตรวจจับเหตุการณ์ฟิล์มขาดและการหมดแรงของม้วนฟิล์ม โดยจะเริ่มการลดความเร็วของแขนกลอย่างเป็นระบบก่อนที่ผลิตภัณฑ์จะเสียหาย
- การตรวจสอบการขับเคลื่อนแบบหมุนและแรงบิดการตรวจสอบกระแสไฟฟ้าอย่างต่อเนื่องบนมอเตอร์เกียร์แขนหลักบ่งชี้ถึงการสึกหรอของแบริ่งเชิงกลหรือการติดขัดของเกียร์
- การวินิจฉัยชุดประกอบสลิปริงแปรงถ่านที่มีความทนทานสูงหรือวงแหวนสลิปโลหะผสมทองคำจะส่งผ่านพลังงานหลายเฟสและสัญญาณอีเธอร์เน็ต/ความปลอดภัยไปยังแขนหมุน พร้อมบันทึกข้อผิดพลาดแบบเรียลไทม์
- ระบบล็อกป้องกันเครื่องจักร: วงจรความปลอดภัยแบบสองช่องสัญญาณจะตรวจสอบประตูนิรภัยที่เชื่อมต่อกัน ม่านแสงปิดเสียง และวงจรหยุดฉุกเฉิน โดยเป็นไปตามมาตรฐาน ISO 13849-1 (ประเภท 4 / PL e)
ตารางการบำรุงรักษาเชิงป้องกัน:
- ทุกวัน (ทุกกะ): กำจัดเส้นฟิล์มที่หลุดลุ่ยออกจากลูกกลิ้งยืดฟิล์ม ตรวจสอบสวิตช์นิรภัยป้องกันการตกของตัวเลื่อน และตรวจสอบเซ็นเซอร์แสงด้วยสายตา
- ทุกสัปดาห์ตรวจสอบสายพานขับแขนหลักหรือการจัดเรียงเฟือง ทำความสะอาดเลนส์เซ็นเซอร์แสงด้วยผ้าเช็ดทำความสะอาดที่ไม่เป็นขุย
- ทุกเดือนทำความสะอาดลูกกลิ้งยืดผ้าด้วยไอโซโพรพิลแอลกอฮอล์เพื่อขจัดสารยึดเกาะที่สะสมอยู่ หล่อลื่นตลับลูกปืนวงแหวนหมุนหลักและโซ่ยกรางเลื่อนแนวตั้ง
- รายไตรมาสตรวจสอบการสึกหรอของแปรงถ่านในวงแหวนสลิปและความตึงของแปรงถ่าน ตรวจสอบระยะหยุดของเบรกมอเตอร์และเวลาตอบสนองของม่านแสงนิรภัย
เปรียบเทียบ: แผ่นห่อแขนหมุน กับ แผ่นห่อแท่นหมุน
| คุณสมบัติ / เมตริก | เครื่องพันแบบแขนหมุน | เครื่องห่อแผ่นเสียง |
|---|---|---|
| จลศาสตร์ของพาเลท | เครื่องเขียน (ติดตั้งบนพื้นดินหรือสายพานลำเลียง) | หมุน (ความเร็วรอบ 10–15 รอบต่อนาที) |
| ความเค้นจากแรงเหวี่ยง | ศูนย์ (ω_pallet = 0) |
มาก (F_c = m × ω² × r) |
| ความสามารถในการรับน้ำหนักของพาเลท | แทบไม่มีข้อจำกัด (จำกัดเฉพาะความจุของพื้น/สายพานลำเลียงเท่านั้น) | ถูกจำกัดด้วยแบริ่งหมุน (โดยทั่วไปรับน้ำหนักได้สูงสุด 1,500–2,500 กก.) |
| ความเร็วในการรับส่งข้อมูล | 30–70+ พาเล็ตต่อชั่วโมง (PPH) | 20–40 พาเล็ตต่อชั่วโมง (PPH) |
| ร่องรอยโครงสร้าง | ต้องมีพื้นที่ว่างรอบวงโคจรเต็มที่ (ประมาณ 4,000 × 4,000 มม.) | ขนาดกะทัดรัด (ประมาณ 2,500 × 1,800 มม.) |
| การบูรณาการระบบป้อนสายพานลำเลียง | สามารถวางคร่อมสายพานลำเลียงแบบต่อเนื่องหรือสายพานลำเลียงแบบลูกกลิ้งขับเคลื่อนได้อย่างราบรื่น | ต้องใช้แท่นหมุนสำหรับเบรก ส่วนยก หรือรถเข็นขนส่ง |
| ขอบเขตการป้องกันความปลอดภัย | รั้วรอบขอบเขตที่ปิดมิดชิด พร้อมม่านนิรภัยลดเสียงรบกวน | ม่านแสงหรือแผ่นรองรับแรงกดที่อยู่ติดกับแท่นหมุน |
| เงินลงทุน | ค่าใช้จ่ายด้านเงินทุนเริ่มต้นที่สูงกว่า | การลงทุนด้านอุปกรณ์เริ่มต้นที่ต่ำกว่า |
ความแตกต่างทางวิศวกรรมพื้นฐานอยู่ที่การแยกน้ำหนักบรรทุกออกจากการเคลื่อนที่ของเครื่องจักร: เครื่องห่อแบบแท่นหมุนจะรองรับและหมุนน้ำหนักของพาเลททั้งหมดบนแบริ่งเชิงกล ในขณะที่เครื่องห่อแบบแขนหมุนจะห่อพาเลทที่แยกออกมาและอยู่กับที่ โดยวางอยู่บนพื้นโรงงานหรือรางสายพานลำเลียงอย่างสมบูรณ์
รายการตรวจสอบการเลือก
เมื่อเลือกใช้เครื่องห่อฟิล์มยืดแบบแขนหมุนสำหรับสายการผลิตบรรจุภัณฑ์อัตโนมัติ ให้ตรวจสอบตัวแปรทางกลและทางปฏิบัติต่อไปนี้:
- รอยเท้าในการบรรทุก: ขนาด (ยาว × กว้าง × สูง) และระยะห่างแนวทแยงสูงสุดตลอดรัศมีการกวาดของแขน
- ช่วงน้ำหนักพาเลท: น้ำหนักขั้นต่ำ (ตรวจสอบความเสถียรภายใต้แรงดึงของฟิล์ม) ถึงขีดจำกัดน้ำหนักบรรทุกสูงสุดของสายพานลำเลียง
- ปริมาณงานที่ต้องการ: กำหนดเป้าหมายจำนวนพาเลทต่อชั่วโมง (PPH) เพื่อตั้งค่าความเร็วรอบของแขนกล (RPM) และเวลาการเปลี่ยนตำแหน่งของสายพานลำเลียง
- ข้อมูลจำเพาะของฟิล์ม: ความหนาของฟิล์ม, ความกว้างของม้วนฟิล์ม (500 มม. เทียบกับ 750 มม.), เส้นผ่านศูนย์กลางของม้วนฟิล์ม และอัตราส่วนการยืดฟิล์มก่อนใช้งานที่ต้องการ (200–300%)
- ระบบนิวแมติกส์และการผสานรวมแคลมป์: แรงดันลมแห้งหล่อลื่น 0.6–0.8 MPa สำหรับการหนีบ ตัด และเช็ดฟิล์ม
- การปฏิบัติตามมาตรฐานความปลอดภัย: ISO 12100, ISO 13849-1 และ EN 415-6 ข้อกำหนดด้านความปลอดภัยระดับภูมิภาค
- รอยเท้าของสิ่งอำนวยความสะดวก: ระยะห่างในแนวตั้งของเสาใต้คานอาคาร และระยะห่างในแนวนอนรอบนอกสำหรับการเข้าถึงเพื่อการบำรุงรักษา
ขั้นตอนต่อไป
วิธีการกำหนดค่าและกำหนดขนาดของชุดบรรจุภัณฑ์แบบแขนหมุนสำหรับสายการผลิตของคุณ:
- พลวัตการโหลดการตรวจสอบบันทึกน้ำหนักพาเลทต่ำสุด/สูงสุด ความสูงสูงสุด รูปแบบการเรียงซ้อนกล่อง และแรงยึดเหนี่ยวเป้าหมาย
- คำนวณเวลา Takt Time ของสายการผลิต: นำปริมาณการผลิตสูงสุดมาหารด้วย 60 เพื่อตรวจสอบจำนวนรอบที่ต้องการต่อชั่วโมง
- ขอแบบแปลนผังพื้นที่: ส่งแบบแปลน CAD ของโรงงานของคุณมาให้เราตรวจสอบ เพื่อยืนยันโซนการกวาดของแขนลำเลียง ความสูงในการเคลื่อนย้ายของสายพานลำเลียง และรั้วกั้นนิรภัยที่เชื่อมต่อกัน
- ทดสอบประสิทธิภาพของฟิล์ม: ประเมินฟิล์มยืดปัจจุบันภายใต้การยืดล่วงหน้าแบบไดนามิก 250% เพื่อกำหนดเกณฑ์มาตรฐานการใช้ฟิล์มต่อหน่วย