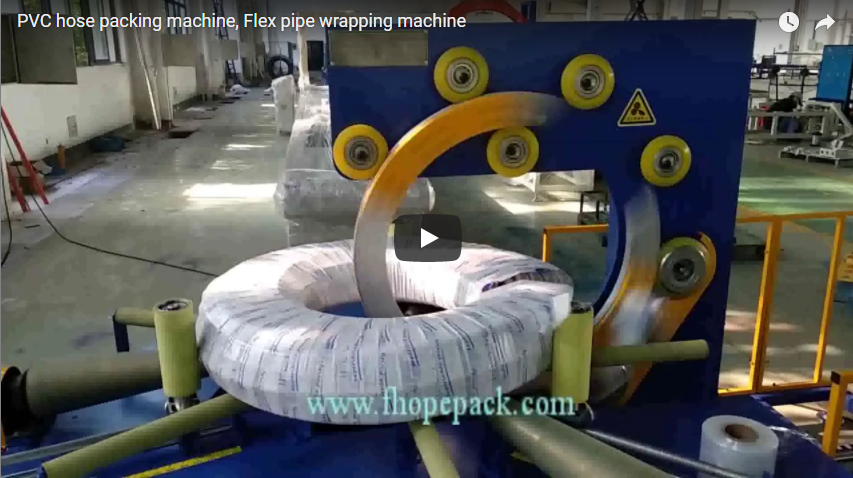
ภาพรวมสินค้า
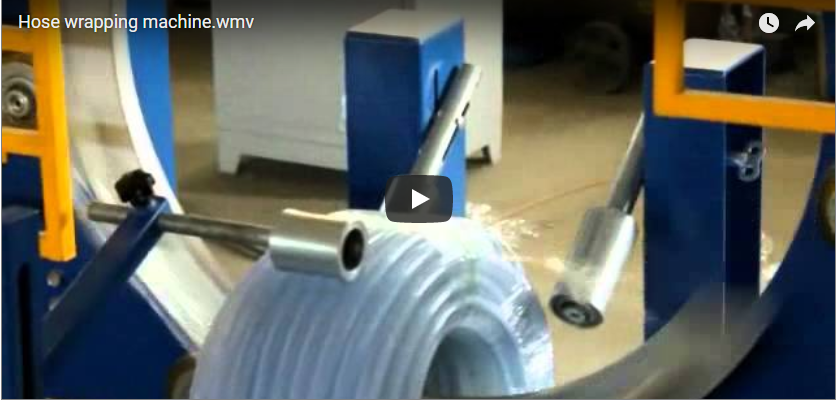
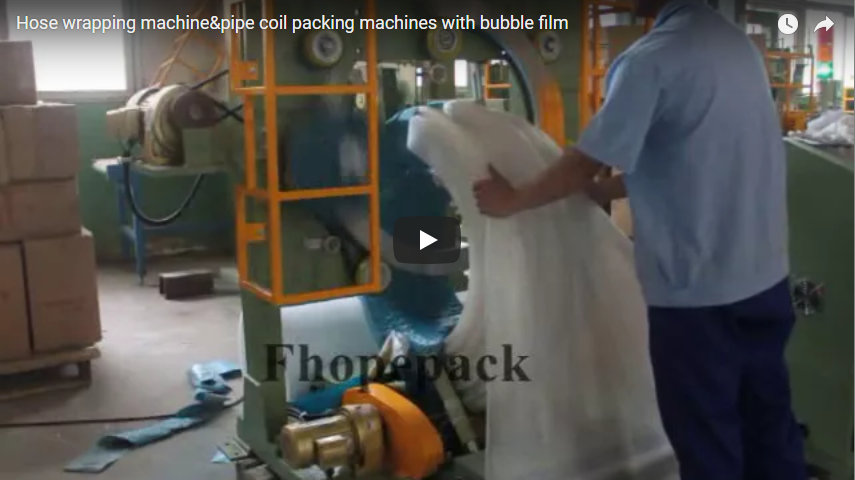
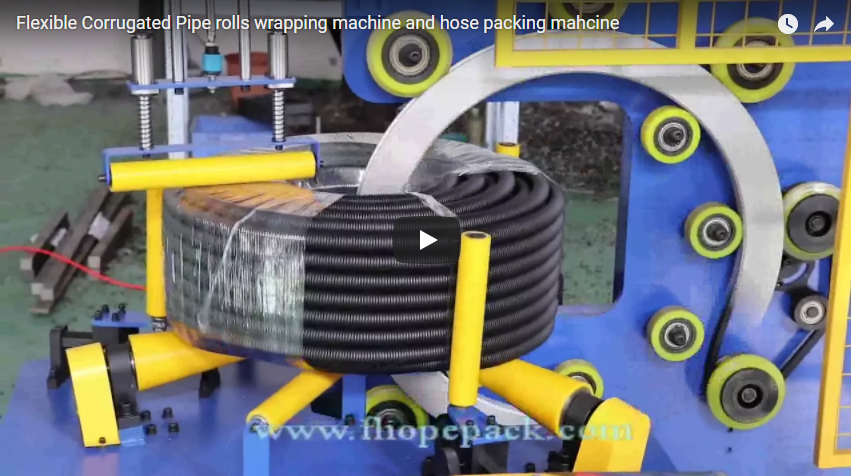
เครื่องม้วนสายยางและท่ออัตโนมัติพร้อมเครื่องห่อหุ้มเป็นระบบการทำงานที่เชื่อมโยงกัน: เครื่องหนึ่งม้วนสายยางหรือท่อให้ได้ความยาวที่ต้องการและตัด อีกเครื่องหนึ่งส่งผ่านม้วนที่เสร็จแล้วไปยังเครื่องห่อหุ้ม และเครื่องห่อหุ้มจะปิดม้วนด้วยฟิล์ม ทั้งหมดนี้อยู่ภายในพื้นที่ที่กั้นและป้องกันอย่างดี ซึ่งจัดวางให้ตรงกับอัตราการไหลของเครื่องอัดรีด จุดประสงค์ของการเชื่อมโยงเครื่องจักรทั้งสองเข้าด้วยกันคือการขจัดช่องว่างที่เกิดขึ้นเมื่อซื้อเครื่องม้วนและเครื่องห่อหุ้มแยกกัน: คือคนต้องแบกม้วนจากเครื่องหนึ่งไปยังอีกเครื่องหนึ่ง ช่องว่างนั้นเป็นตัวกำหนดจังหวะการทำงานที่แท้จริงของสายการผลิต ไม่ใช่เครื่องอัดรีด
บทความนี้เขียนขึ้นสำหรับวิศวกรโรงงานและฝ่ายผลิต รวมถึงผู้มีอำนาจตัดสินใจจัดซื้อที่กำลังกำหนดสเปคของเซลล์การผลิตดังกล่าว เงื่อนไขการตัดสินใจที่สำคัญนั้นง่ายมาก: เวลาในการห่อบวกเวลาในการส่งต้องสั้นกว่าเวลาในการม้วนขดลวดที่ความเร็วสูงสุดของสายการผลิต และขนาดของขดลวดที่คุณม้วนต้องอยู่ในช่วงขนาดของเครื่องจักรทั้งสองเครื่อง ทุกอย่างด้านล่างนี้ — ลำดับการทำงานของเซลล์ ข้อมูลเครื่องจักร การคำนวณทาคท์ การประมาณการปริมาณการใช้ฟิล์ม และการตรวจสอบการยอมรับ — มีไว้เพื่อให้คุณสามารถตรวจสอบเงื่อนไขทั้งสองข้อนี้สำหรับผลิตภัณฑ์ของคุณเองก่อนที่จะตัดสินใจ
วิธีการทำงานของเซลล์ที่เชื่อมโยงกันทีละขั้นตอน
เซลล์นี้ทำงานตามลำดับขั้นตอนซ้ำๆ 6 ขั้นตอน:
- เครื่องม้วนสายยางจะม้วนสายยางให้ได้ความยาวตามที่กำหนด แล้วจึงตัดสายยางออก
- ขดลวดถูกจับและเคลื่อนย้ายไปยังแผ่นห่อ
- วงแหวนห่อหุ้มจะส่งแผ่นฟิล์มผ่านรูของขดลวดและพันรอบขดลวดนั้น
- ฟิล์มถูกตัดและส่วนหางถูกกดลง
- ขดลวดที่พันไว้จะหลุดออกจากช่องและตกลงบนถาดรับวัสดุ
- ในขณะที่เครื่องม้วนขดลวดกำลังทำงาน ขดลวดถัดไปก็กำลังถูกม้วนอยู่ที่สถานีม้วนขดลวดที่สองแล้ว
เครื่องม้วนฟิล์มแบบสองสถานีเป็นสิ่งที่ทำให้กระบวนการทำงานต่อเนื่อง ขณะที่สถานีแรกกำลังลำเลียงและห่อฟิล์ม สถานีที่สองก็กำลังสร้างม้วนถัดไป ทำให้เครื่องอัดรีดไม่จำเป็นต้องหยุดเพื่อบรรจุภัณฑ์ ถาดรับฟิล์มขาออกหมายความว่าผู้ปฏิบัติงานไม่จำเป็นต้องเข้าไปในบริเวณกั้น ม้วนฟิล์มที่ห่อเสร็จแล้วจะออกจากกระบวนการทำงานเองโดยอัตโนมัติ พร้อมสำหรับการวางบนถาด สายพานลำเลียง หรือเครื่องจัดเรียงบนพาเลทในขั้นตอนถัดไป
จุดตัดข้อมูลเครื่องจักร
เนื่องจากขดลวดถูกพันด้วยเครื่องจักรเครื่องหนึ่งและห่อด้วยเครื่องจักรอีกเครื่องหนึ่ง ขนาดของขดลวดจึงต้องอยู่ใน ช่วงการทำงานของเครื่องจักร ทั้งสองพร้อมกัน นี่คือข้อผิดพลาดในการเลือกที่พบได้บ่อยที่สุด และเป็นเหตุผลว่าทำไมจึงควรอ่านชุดข้อมูลทั้งสองชุดควบคู่กันไป
| รายการ | coiler | แผ่นห่อ (FPCA-200H) |
|---|---|---|
| คอยล์ ID | 350 – 550 มม | 200 – 350 มม |
| คอยล์ OD | 500 – 800 มม | 500 – 650 มม |
| ความกว้างของขดลวด | 150 – 300 มม | 150 – 300 มม |
| น้ำหนักขดลวด | 5–35 กก | 10–50 กก |
| ความเร็ว | 1–60 ม./นาที | สูงสุด 100 รอบ/นาที |
| พลัง | 4.5 กิโลวัตต์ | 2.0 กิโลวัตต์ |
โปรดอ่านตารางในลักษณะของจุดตัด ไม่ใช่ขีดจำกัดอิสระสองจุด ขดลวดที่มีเส้นผ่านศูนย์กลางภายใน (ID) 350 มม. และเส้นผ่านศูนย์กลางภายนอก (OD) 500–650 มม. จะอยู่ภายในทั้งสองคอลัมน์ และเป็นพื้นฐานของตัวอย่างที่แสดงด้านล่าง โปรดทราบว่าเส้นผ่านศูนย์กลางภายใน 350 มม. ของขดลวดเป็นจุดตัดจุดเดียวของชุดเครื่องม้วน/เครื่องห่อมาตรฐานนี้: ช่วงเส้นผ่านศูนย์กลางภายในของเครื่องม้วนเริ่มต้นที่ 350 มม. ตรงกับจุดที่ช่วงเส้นผ่านศูนย์กลางภายในของเครื่องห่อสิ้นสุดที่ 350 มม. ดังนั้น 350 มม. จึงเป็นเส้นผ่านศูนย์กลางภายในเดียวที่เครื่องจักรทั้งสองใช้ร่วมกัน สำหรับขดลวดท่อที่ไม่เป็นมาตรฐานซึ่งอยู่นอกเหนือขอบเขตมาตรฐานนี้ จะต้องยืนยันขนาดวงแหวนห่อที่ใหญ่ขึ้นหรือรุ่นเครื่องห่อที่ใหญ่กว่าสำหรับแต่ละโครงการ ขดลวดที่มีเส้นผ่านศูนย์กลางภายใน 550 มม. จะม้วนได้ดีบนเครื่องม้วน แต่จะไม่พอดีกับช่วงเส้นผ่านศูนย์กลางภายใน 200–350 มม. ของเครื่องห่อ FPCA-200H — ชุดนี้ต้องการเครื่องห่อที่ใหญ่กว่า ซึ่งจะได้รับการยืนยันในการเสนอราคา หลักการเดียวกันนี้ใช้ได้กับช่วงเส้นผ่านศูนย์กลางภายนอกสูงสุด: เกิน 650 มม. ต้องปรับขนาดเครื่องห่อให้เข้ากับขดลวด
การจับคู่จังหวะเวลา: วิศวกรรมการกำหนดเวลาของเซลล์
เซลล์ถูกควบคุมจังหวะโดยเครื่องอัดรีด ดังนั้นคำถามสำคัญคือเครื่องห่อจะตามทันหรือไม่ คำตอบมีสองสูตร:
- เวลาคอยล์ = ความยาวขดลวด ÷ ความเร็วสายการผลิต
- เวลาห่อ + เวลาถ่ายโอน ≤ เวลาม้วน
หากความไม่เท่าเทียมกันยังคงอยู่ ณ ความเร็วสายการผลิตสูงสุดของคุณ เครื่องห่อจะไม่กลายเป็นคอขวด และเครื่องม้วนจะไม่ต้องรอ
ตัวอย่างการคำนวณ (ภาพประกอบ):ขดลวดขนาด 50 เมตรที่พันด้วยความเร็ว 30 เมตร/นาที ใช้เวลาในการสร้าง 100 วินาที หากการพันแผ่นห่อใช้เวลาประมาณ 25 วินาที และการถ่ายโอนใช้เวลาประมาณ 15 วินาที เซลล์จึงต้องการเวลา 40 วินาทีต่อขดลวด ซึ่งมีเวลาเผื่อเหลือเฟือ 60 วินาที แต่ถ้าพันขดลวดขนาด 50 เมตรเดียวกันด้วยความเร็ว 60 เมตร/นาที เวลาในการสร้างขดลวดจะลดลงเหลือ 50 วินาที การพันและการถ่ายโอน 40 วินาทีเท่าเดิมจะเหลือเวลาเผื่อเพียง 10 วินาทีเท่านั้น นี่คือเหตุผลที่ต้องตรวจสอบการตั้งค่าความเร็วในการถ่ายโอน การซ้อนทับของฟิล์ม และความเร็วของวงแหวนที่ ความเร็ว สูงสุดไม่ใช่ที่ความเร็วเฉลี่ย เซลล์ที่ดูเหมือนจะทำงานได้ดีที่ความเร็วครึ่งหนึ่ง อาจทำงานได้ไม่ดีนักที่ความเร็วเต็มที่
ตัวกั้นหรือตัวรองรับสายยางเครื่องอัดรีดจะไม่หยุดทำงานในขณะที่เครื่องม้วนสายยางตัดและเปลี่ยนสถานี แขนกั้นหรือตัวรองรับสายยางจะรับสายยางที่เข้ามาเรื่อยๆ ในระหว่างการตัดและการเปลี่ยนสถานี ความจุที่ต้องการขึ้นอยู่กับความเร็วของสายการผลิตโดยตรง — ยิ่งสายการผลิตเร็วเท่าไหร่ สายยางก็จะเข้ามามากขึ้นในช่วงเวลาเปลี่ยนสถานี — ดังนั้นขนาดของตัวรองรับสายยางจึงถูกกำหนดตามความเร็วของสายการผลิตและได้รับการยืนยันในการเสนอราคา การเลือกขนาดตัวรองรับสายยางที่เล็กเกินไปเป็นสาเหตุคลาสสิกที่ทำให้เซลล์ที่เชื่อมต่อกันบังคับให้เครื่องอัดรีดทำงานช้าลง
ฟิล์มต่อม้วน: การประมาณปริมาณการใช้
ปริมาณการใช้ฟิล์มส่งผลต่อต้นทุนการดำเนินงาน ดังนั้นจึงควรประเมินก่อนซื้อ สำหรับซองใส่ฟิล์มแบบมีส่วนที่ซ้อนทับกัน:
ปริมาณฟิล์มต่อขดลวด ≈ (π × OD ÷ ระยะเลื่อน) × 2 × (ความกว้างขดลวด + (OD − ID) ÷ 2)
โดยที่advanceคือระยะทางที่วงแหวนเคลื่อนที่ไปตามขดลวดต่อการหมุนหนึ่งรอบ — สำหรับฟิล์มขนาด 90 มม. ที่ซ้อนทับกัน 50% ระยะทาง advance จะเท่ากับ 45 มม.
ตัวอย่างการคำนวณ (ภาพประกอบ):เส้นผ่านศูนย์กลางภายนอก 600 มม., เส้นผ่านศูนย์กลางภายใน 350 มม., ความกว้างของม้วน 200 มม., ฟิล์มหนา 90 มม. ซ้อนทับกัน 50% (เลื่อนไปข้างหน้า 45 มม.):
- เส้นรอบวงภายนอกของขดลวด: π × 600 ≈ 1,885 มม.
- จำนวนรอบ: 1,885 ÷ 45 ≈ 42 รอบ
- ความยาวฟิล์มต่อห่อ: 2 × (200 + 125) = 650 มม.
- รวม: ≈ 42 × 0.65 = ฟิล์มยาว 27.3 เมตรต่อม้วน
ใช้ข้อมูลนี้เพื่อเปรียบเทียบราคาฟิล์มและตรวจสอบความคุ้มค่าของการตั้งค่าการซ้อนทับ: การเพิ่มความซ้อนทับจะทำให้การใช้ฟิล์มเพิ่มขึ้นโดยประมาณตามจำนวนรอบ การใช้งานจริงสำหรับรูปทรงขดลวดของคุณจะได้รับการยืนยันในการเสนอราคาและวัดอีกครั้งในระหว่างการติดตั้งใช้งาน
รายการตรวจสอบการคัดเลือก
ตรวจสอบพารามิเตอร์เหล่านี้ก่อนเริ่มวาดแบบแปลน:
- ขนาดเส้นผ่านศูนย์กลางภายนอก (OD) และวัสดุของท่อหรือสายยาง
- ความยาวขดลวด, เส้นผ่านศูนย์กลางภายใน, เส้นผ่านศูนย์กลางภายนอก และความกว้าง
- ความเร็วสูงสุด
- ห่อด้วยฟิล์มหรือกระดาษ
- วิธีการส่งออก: ถาด สายพานลำเลียง หรือเครื่องจัดเรียงพาเลท
- การติดฉลากและการชั่งน้ำหนัก
รายการที่ 1–3 กำหนดการคำนวณทาคท์และขนาดบัฟเฟอร์ รายการที่ 2 จะถูกตรวจสอบกับจุดตัดของข้อมูลเครื่องจักรข้างต้น รายการที่ 4–6 กำหนดคุณสมบัติของบรรจุภัณฑ์และสิ่งที่เกิดขึ้นหลังจากถาดส่งออก
แนวทางด้านความปลอดภัยและมาตรฐาน
พื้นที่ดังกล่าวถูกล้อมรั้วด้วยตะแกรงเหล็กและประตูแบบล็อก ซึ่งควบคุมจากแผงควบคุมภายนอกรั้ว เอกสารอ้างอิงการออกแบบสำหรับโครงการนี้คือ EN ISO 12100:2010 (การประเมินความเสี่ยง), EN 415-10 (ความปลอดภัยของเครื่องจักรบรรจุภัณฑ์) และ EN 60204-1 (อุปกรณ์ไฟฟ้า) เอกสารเหล่านี้ใช้เป็นเอกสารอ้างอิงการออกแบบและวิธีการประเมินความเสี่ยงสำหรับโครงการ ไม่ใช่ใบรับรองสำหรับเครื่องจักรเครื่องใดเครื่องหนึ่ง การปฏิบัติตามข้อกำหนดได้รับการยืนยันในสัญญาซื้อขายโครงการ ซึ่งเป็นที่ที่คุณควรเขียนเกณฑ์การยอมรับของคุณด้วย
คำถามที่พบบ่อยด้านวิศวกรรม
ตัวห่อหุ้มทำให้เครื่องม้วนทำงานช้าลงหรือไม่? ไม่ครับ หากเวลาในการพันขดลวดบวกกับเวลาในการส่งผ่านน้อยกว่าเวลาในการพันขดลวดที่ความเร็วสูงสุดของสายการผลิต ซึ่งเป็นเงื่อนไขที่ตรวจสอบแล้วในส่วน takt ด้านบน
เซลล์นี้สามารถติดตั้งท่อได้เช่นเดียวกับสายยางหรือไม่? ใช่ครับ ภายในช่วงขนาดขดลวดตามตารางเปรียบเทียบ ตรวจสอบทั้งคอลัมน์เครื่องม้วนและเครื่องห่อสำหรับผลิตภัณฑ์ทุกชิ้นที่คุณวางแผนจะใช้งาน
จำเป็นต้องมีผู้ควบคุมอยู่ภายในรั้วหรือไม่? ไม่ครับ ขดลวดจะออกจากช่องผลิตบนถาดส่งออก และประตูที่ล็อกไว้จะปิดอยู่ตลอดการผลิต
สามารถใช้กระดาษแทนฟิล์มได้หรือไม่? ใช่ค่ะ สามารถเลือกใช้กระดาษห่อสินค้าเป็นตัวเลือกเพิ่มเติมได้
ขั้นตอนต่อไป
- โปรดระบุขนาดเส้นผ่านศูนย์กลางภายนอกของสายยาง ความยาวขด ขนาดขด และความเร็วของสายยาง มาที่ info@fhopepack.com
- เราวางผังส่วนม้วน ส่วนลำเลียง และส่วนห่อหุ้ม
- เราส่งข้อเสนอและใบเสนอราคา
การอ่านที่เกี่ยวข้อง
- เครื่องม้วนและรัดสายยาง
- เครื่องห่อคอยล์ FPCA-200H
- เครื่องทำขดลวดท่ออัตโนมัติ
- เครื่องห่อม้วนท่อ Embaladora de tubo corrugado
แหล่งที่มา
- หน้าผลิตภัณฑ์ FHOPE: เครื่องม้วนและรัดสายยาง; เครื่องห่อขดลวด FPCA-200H
- ตามมาตรฐาน ISO 12100:2010; ห้องน้ำในตัว 415-10; ห้องน้ำในตัว 60204-1