บทสรุปผู้บริหาร
ในการบรรจุภัณฑ์สายเคเบิลและสายไฟขั้นที่สอง ความสมบูรณ์ของตราสินค้าบนพื้นผิวมีความสำคัญพอๆ กับการป้องกันความชื้น ฉลากกาวในตัวภายนอกมาตรฐานมักหลุดลอกระหว่างการขนส่งในคลังสินค้า ในขณะที่ฟิล์มยืดพิมพ์แบบกำหนดเองต้องใช้การพิมพ์จำนวนมากซึ่งมีค่าใช้จ่ายสูงเกินไปสำหรับสายไฟจำนวนน้อยและหลากหลายชนิด เครื่องห่อสายเคเบิลแบบวงแหวนแนวนอนของเราได้รวมโมดูลจ่ายเทปโลโก้ที่พิมพ์แล้วแบบอิสระและซิงโครนัสไว้บนวงแหวนหมุนโดยตรง ด้วยการสลับฟิล์มยืดใสมาตรฐานกับริบบิ้นโพลีเมอร์ที่มีตราสินค้าในรอบการหมุนอัตโนมัติเพียงรอบเดียว โลโก้จะถูกห่อหุ้มอย่างถาวรภายในหรือยึดติดกับโครงสร้างบรรจุภัณฑ์ด้วยค่าใช้จ่ายในการสิ้นเปลืองที่น้อยที่สุด
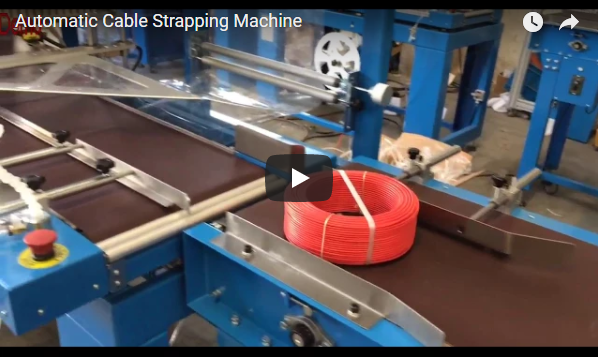
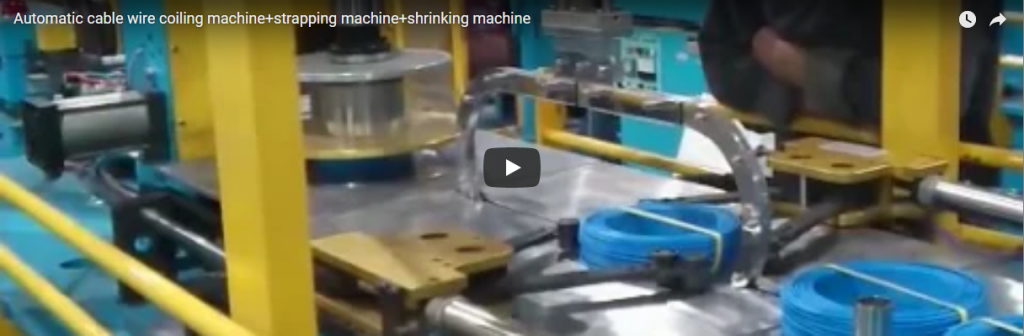
เครื่องจักรนี้ทำงานเป็นระบบบรรจุภัณฑ์อัตโนมัติที่ผสานรวมเข้ากับสายการผลิตลวดอัดขึ้นรูปและม้วนลวดอย่างต่อเนื่อง ควบคุมผ่านหน้าจอสัมผัส HMI ของ Siemens พร้อมระบบประสานการเคลื่อนไหว PLC สถานีนี้ใช้ลูกกลิ้งขับเคลื่อนโพลียูรีเทนสำหรับงานหนักเพื่อรองรับและหมุนม้วนสายเคเบิลผ่านช่องเปิดวงแหวนวงโคจร ทำให้ได้บรรจุภัณฑ์ที่ห่อหุ้มอย่างแน่นหนาและพร้อมสำหรับการขนส่งด้วยรถยก
สารบัญ
- ทำไมต้องป้อนโลโก้ด้วยฟิล์ม
- เส้นทางการวางเทปโลโก้และลำดับชั้น
- ลำดับการห่อ
- ข้อมูลเครื่อง
- เวลาในการพันและระยะความยาวของเทป
- รายการตรวจสอบการคัดเลือก
- ความปลอดภัย
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มา
ทำไมต้องป้อนโลโก้ด้วยฟิล์ม
วิธีการดั้งเดิมในการติดฉลากลวดขดและสายเคเบิลไฟฟ้ามีข้อจำกัดในการใช้งานที่ชัดเจน:
- การติดฉลากด้วยตนเองหลังการห่อการติดฉลากกาวหลังจากห่อสินค้าแล้วจะเพิ่มขั้นตอนการทำงานอีกหนึ่งขั้นตอน ฉลากเหล่านี้มักจะฉีกขาด ย่น หรือหลุดออกได้ง่ายภายใต้ความชื้นในอากาศและการเสียดสีระหว่างการจัดเรียงบนพาเลท
- ฟิล์มยืดพิมพ์ลายเต็มความกว้างการพิมพ์ภาพโลโก้แบรนด์ลงบนแผ่นฟิล์มยืดทั้งแผ่นนั้น ต้องใช้ปริมาณการสั่งซื้อขั้นต่ำ (MOQ) จำนวนมากต่อหน่วยสินค้า (SKU) ทำให้เงินทุนในการดำเนินงานถูกผูกไว้ และทำให้ภาพโลโก้บิดเบี้ยวเมื่อถูกยืดด้วยเครื่องจักรล่วงหน้าถึง 150%–250%
การป้อนเทปโลโก้ BOPP หรือ PE ที่พิมพ์แล้วและไม่ยืด (โดยทั่วไปกว้าง 30–50 มม.) พร้อมกับฟิล์มยืดใสมาตรฐานเชิงพาณิชย์ (LLDPE) ในเวลาเดียวกัน จะช่วยแก้ปัญหาทั้งสองอย่างได้ ริบบิ้นแบรนด์จะคงรูปทรงเดิม ความคมชัดของภาพพิมพ์ยังคงอยู่ เวลาในการเปลี่ยนม้วนจะน้อยกว่าสองนาที และต้นทุนบรรจุภัณฑ์ที่ใช้แล้วจะลดลงอย่างมากเมื่อเทียบกับเทปพิมพ์พิเศษ
เส้นทางการวางเทปโลโก้และลำดับชั้น
วงแหวนวงโคจรที่หมุนได้รองรับตัวยึดม้วนฟิล์มสองชุดแยกกัน: ชุดหนึ่งสำหรับตัวจ่ายฟิล์มยืด และอีกชุดหนึ่งสำหรับตัวยึดแกนเทปโลโก้ สื่อทั้งสองชนิดจะเคลื่อนผ่านรูด้านในของขดลวดสายเคเบิลในแต่ละรอบการหมุนของวงแหวน การชดเชยทางกลระหว่างตำแหน่งการจ่ายทั้งสองตำแหน่งจะเป็นตัวกำหนดลำดับการเคลือบ:
- ชั้นบนสุด (เทปอยู่ด้านนอกฟิล์ม): ริบบิ้นโลโก้จะถูกป้อนจากด้านท้ายของเครื่องจ่ายฟิล์ม ทำให้โลโก้ถูกวางลงบนขอบด้านนอกโดยตรงเพื่อความคมชัดของสีพิมพ์สูงสุด การกำหนดค่านี้เหมาะสำหรับการจัดจำหน่ายแบบแห้งและรวดเร็ว
- ชั้นแทรก (เทปอยู่ใต้ฟิล์มใส)เทปจะถูกป้อนจากด้านหน้าของเครื่องจ่ายฟิล์ม ฟิล์มยืดใสชั้นถัดไปจะห่อหุ้มเทปที่พิมพ์แล้วไว้กับพื้นผิวของสายเคเบิล ซึ่งจะช่วยปกป้องพื้นผิวที่พิมพ์จากแรงเสียดทานจากการเสียดสีของแท่นวาง ความชื้น และสารเคมี ในขณะเดียวกันก็ยังคงรักษาความสามารถในการอ่านบาร์โค้ดได้
เนื่องจากเทป BOPP ที่พิมพ์แล้วมีการยืดตัวก่อนขาดต่ำกว่า 20% ในขณะที่ฟิล์มยืด LLDPE มีการยืดตัวทางกลอย่างต่อเนื่อง ดังนั้นเทปจึงต้องไม่ใช้เบรกดึงฟิล์มหลักร่วมกัน ตัวลำเลียงเทปโลโก้ใช้เบรกผงแม่เหล็กอิสระ (รับน้ำหนักได้สูงสุด 25 N·m) พร้อมการควบคุมด้วยโพเทนชิออมิเตอร์ที่ปรับได้ เพื่อป้องกันการยืดตัวของเว็บ การบิดเบี้ยวของภาพ และการกระชากทางกล
ลำดับการห่อ
- คอยล์ป้อนเข้าขดลวดจะถูกวางลงบนลูกกลิ้งขับและลูกกลิ้งรองรับคู่ที่เคลือบด้วยโพลียูรีเทน ลูกกลิ้งนำทางด้านข้างแบบใช้ลมจะปรับโดยอัตโนมัติเพื่อจำกัดการเบี่ยงเบนตามแนวแกนของขดลวด
- การหนีบเว็บ: ตัวจับยึดแบบใช้ลมจะยึดส่วนปลายของทั้งฟิล์มยืดและเทปโลโก้ไว้กับขอบเริ่มต้นของแกนม้วน
- ความเร่งวงโคจรวงแหวนขับเคลื่อนจะเร่งความเร็วอย่างราบรื่นผ่านการควบคุมอินเวอร์เตอร์ โดยนำทางฟิล์มและเทปโลโก้ที่ซิงโครไนซ์กันผ่านรูตรงกลางของขดลวด
- การจัดทำดัชนีแบบหมุนลูกกลิ้งขับด้านล่างจะหมุนขดลวดรอบแกนกลางแนวนอน อัตราส่วนความเร็วระหว่างมอเตอร์ขับวงแหวนและมอเตอร์ขับลูกกลิ้งจะเป็นตัวกำหนดเปอร์เซ็นต์การซ้อนทับที่ตั้งโปรแกรมไว้
- ตัดและเช็ดอัตโนมัติเมื่อหมุนครบตามจำนวนรอบที่ตั้งไว้ กรรไกรลมจะตัดแผ่นฟิล์มทั้งสองแผ่นอย่างเรียบร้อย แปรงเช็ดทำความสะอาดแบบลมจะกดและยึดปลายฟิล์มให้ติดกับขอบด้านนอกที่ห่อไว้
- ขับ: แท่นรองห่อสามารถเอียงหรือเปิดตัวนำทางด้านข้างออก เพื่อให้ขดลวดที่มีตราสินค้าสามารถปล่อยลงตามแรงโน้มถ่วง ชั่งน้ำหนัก หรือจัดเรียงบนพาเลทได้
ข้อมูลเครื่อง
| พารามิเตอร์ / รุ่น | เอฟพีซีเอ-200 | เอฟพีซีเอ-300 | Unit |
|---|---|---|---|
| เส้นผ่านศูนย์กลางภายในคอยล์ (ID) | 150 400- | 250 510- | mm |
| เส้นผ่านศูนย์กลางภายนอกของคอยล์ (OD) | 250 500- | 400 900- | mm |
| ความกว้าง/ความสูงของขดลวด (W) | 80 200- | 60 300- | mm |
| ความจุน้ำหนักคอยล์ | 2 50- | 20 200- | kg |
| ความเร็วของวงแหวนวงโคจร | 10 120- | 10 90- | รอบต่อนาที |
| เวลาการทำงานต่อคอยล์ | 20 30- | 20 38- | s |
| ช่วงการทับซ้อนของฟิล์ม | 20–80 (ปรับได้) | 10–90 (ปรับได้) | % |
| พลังงานที่ติดตั้ง | 2.0 | 2.4 | kW |
| ระบบจ่ายอากาศอัด | 0.5 0.7- | 0.5 0.7- | MPa |
เซ็นเซอร์ออปโตอิเล็กทรอนิกส์แบบบูรณาการจะติดตามการจ่ายฟิล์มและเทป หากวัสดุสิ้นเปลืองขาดหรือหมด ระบบควบคุมจะเริ่มการหยุดแบบลดความเร็วอย่างเป็นระบบและส่งสัญญาณเตือนไปยัง HMI เพื่อป้องกันไม่ให้ขดลวดที่พันไม่สมบูรณ์ออกจากสถานี
เวลาในการพันและระยะความยาวของเทป
ในการคำนวณอัตราการไหลของสายการผลิตและการใช้วัสดุสิ้นเปลืองระหว่างการออกแบบทางวิศวกรรมสายการผลิต ให้ใช้สูตรจลศาสตร์ด้านล่าง
1. จำนวนการหมุนวงแหวนที่ต้องการ (N_ring)
จำนวนรอบโคจรทั้งหมดที่จำเป็นเพื่อให้ครอบคลุมพื้นที่โดยรอบทั้งหมด ณ จุดที่ทับซ้อนกันตามที่กำหนด:
N_ring = (π × OD) ÷ (W_film × (1 − Overlap_ratio))
2. เวลาวงจรการห่อตามทฤษฎี (t_cycle)
โดยคำนึงถึงความเร็วรอบการหมุนของวงแหวนในสภาวะคงที่ (RPM_ring) และเวลาในการเร่งความเร็วของเครื่องจักร:
t_cycle = (N_ring ÷ RPM_ring) × 60 + t_handling
(ที่ไหน t_handling แสดงถึงขั้นตอนการป้อนวัสดุ การจับยึด การตัด และการเร่งความเร็ว ซึ่งโดยทั่วไปจะใช้เวลาประมาณ 6-10 วินาที
3. ปริมาณการใช้เทปโลโก้ต่อม้วน (L_tape)
เมื่อติดเทปโลโก้ต่อเนื่องตลอดกระบวนการห่อ:
L_tape = N_ring × 2 × (Coil_Width + (OD − ID) ÷ 2)
ตัวอย่างงานวิศวกรรม
- ม้วนสายเคเบิล:
OD = 400 mm,ID = 200 mm,Width = 100 mm - วัสดุสิ้นเปลือง: ความกว้างของฟิล์ม
W_film = 60 mmการทับซ้อน =50%(Overlap_ratio = 0.50ความเร็วของวงแหวน =120 RPM
คำนวณ:
- ระยะห่างการเลื่อนล่วงหน้าที่มีประสิทธิภาพต่อรอบ =
60 × (1 − 0.50) = 30 mm - เส้นรอบวงของขดลวด =
π × 400 ≈ 1,257 mm - ต้องใช้ห่วงรัด
N_ring = 1,257 ÷ 30 ≈ 42 wraps - ผลตอบแทนต่อรอบ =
2 × (100 + (400 − 200) ÷ 2) = 400 mm = 0.4 m - จำนวนเทปโลโก้ทั้งหมดต่อม้วน =
42 × 0.4 m = 16.8 m - ระยะเวลาการห่อหุ้มที่ใช้งานอยู่ =
(42 ÷ 120) × 60 = 21 seconds
รายการตรวจสอบการคัดเลือก
- ซองมิติ: มีให้เลือกครบทุกขนาดเส้นผ่านศูนย์กลางภายใน (ID), เส้นผ่านศูนย์กลางภายนอก (OD), ความกว้าง และน้ำหนักมัดขดลวด
- อัตราการประมวลผลเป้าหมาย: ปริมาณขดที่ต้องการต่อชั่วโมงเพื่อให้ตรงกับอัตราการอัดรีดหรือการม้วนของเครื่องต้นทาง
- ข้อมูลจำเพาะของเทป: วัสดุของเทป (BOPP/PE/PVC), เส้นผ่านศูนย์กลางแกน (มาตรฐาน 76 มม.), ความกว้างของแถบเทป (30–60 มม.) และเส้นผ่านศูนย์กลางภายนอกของม้วนเทป
- สถาปัตยกรรมการห่อหุ้ม: พิจารณาว่าเทปควรติดลงบนพื้นผิวของผลิตภัณฑ์โดยตรง หรือควรติดไว้ใต้ชั้นฟิล์มป้องกันใสชั้นนอก
- การบูรณาการสายรอบนอก: ต้องการสายพานลำเลียงแบบป้อนอัตโนมัติ, เครื่องชั่งน้ำหนักตรวจสอบแบบอินไลน์ หรือการพิมพ์บาร์โค้ดแบบถ่ายโอนความร้อนทับซ้อน
- เครื่องจักรงานจัดการวัสดุ: การโหลดสถานีด้วยตนเองเทียบกับการบูรณาการกับเครื่องม้วนขดลวดแบบหุ่นยนต์ต่อเนื่องเหนือศีรษะ
ความปลอดภัย
งานวิศวกรรมเครื่องจักรกลเป็นไปตามมาตรฐานสากลของยุโรปและข้อกำหนดด้านความปลอดภัยของเครื่องจักรในอุตสาหกรรมของ OSHA อย่างครบถ้วน:
- การประเมินความเสี่ยงและหลักการทางด้านสรีรศาสตร์: ออกแบบตาม EN ISO 12100: 2010 เพื่อขจัดจุดที่อาจเกิดการหนีบทางกลไก
- ความปลอดภัยของเครื่องจักรบรรจุภัณฑ์: สร้างขึ้นเพื่อ EN 415-10: 2014 ข้อกำหนดสำหรับเครื่องจักรห่อหุ้ม ซึ่งมีโครงป้องกันรอบด้านแบบโปร่งใสที่เชื่อมต่อกัน เพื่อปกป้องผู้ปฏิบัติงานจากอันตรายในวงโคจร
- สถาปัตยกรรมไฟฟ้าดำเนินการตาม EN 60204-1: 2018พร้อมด้วยรีเลย์วงจรความปลอดภัย Cat 4 / PL e, ปุ่มหยุดฉุกเฉินแบบสองช่องสัญญาณมาตรฐานที่แผงควบคุมการโหลด และวาล์วระบายแรงดันลมแบบล็อคเอาต์-แท็กเอาต์ (LOTO)
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: การป้อนเทปโลโก้แบบซิงโครนัสช่วยลดเวลาการทำงานของเครื่องหรือไม่?ตอบ: ไม่ การจ่ายเทปโลโก้จะทำงานแบบขนานกับตัวเลื่อนฟิล์มบนชุดวงแหวนวงโคจรเดียวกัน จึงไม่จำเป็นต้องมีเวลาหยุดพักเสริมใดๆ ในระหว่างรอบการห่อ
ถาม: พนักงานควบคุมสายการผลิตสามารถสลับโลโก้แบรนด์ระหว่างล็อตการผลิตต่างๆ ได้อย่างรวดเร็วหรือไม่?ตอบ: ได้ค่ะ แกนเทปมีระบบปลดเร็วแบบใช้ลมหรือกลไก การเปลี่ยนม้วนเทปใช้เวลาน้อยกว่าสองนาทีโดยไม่ต้องใช้เครื่องมือหรือร้อยฟิล์มยืดใหม่
ถาม: เครื่องสแกนแบบออปติคอลจะอ่านบาร์โค้ดที่พิมพ์บนเทปซึ่งห่อหุ้มอยู่ใต้ฟิล์มได้หรือไม่?ตอบ: ได้ หากใช้ฟิล์ม LLDPE ใสแบบหล่อหรือเป่าขึ้นรูปมาตรฐานที่ไม่มีสารเติมแต่งสี โดยใช้แรงดึงในการห่อหุ้มที่เหมาะสม และไม่มีฟองอากาศหรือฝ้าขาวบนฟิล์ม
ถาม: เครื่องจัดการกับการหมดม้วนเทปในระหว่างการทำงานอัตโนมัติอย่างไร?ตอบ: เซ็นเซอร์ตรวจจับการขาดของแสงแบบไม่สัมผัสจะแจ้งเตือนทันทีเมื่อความตึงของเทปหายไป ทำให้แหวนหมุนหยุดทำงาน และเก็บม้วนเทปที่ขาดไว้ในตำแหน่งที่ปลอดภัยจนกว่าจะมีการเติมเทปใหม่
ขั้นตอนต่อไป
- ส่งข้อมูลผลิตภัณฑ์ส่งข้อมูลจำเพาะของขนาดขดลวด (เส้นผ่านศูนย์กลางภายใน, เส้นผ่านศูนย์กลางภายนอก, ความกว้าง, น้ำหนัก), เป้าหมายรอบการผลิต และข้อมูลจำเพาะของตัวอย่างเทปมาที่ info@fhopepack.com.
- วิศวกรรมการใช้งานกลุ่มออกแบบเชิงกลของเราตรวจสอบความถูกต้องของระยะห่างของช่องเปิดวงแหวน อัตราส่วนเฟืองวงโคจร และขนาดของเบรกแรงดึง
- การพลิกกลับข้อเสนอรับแบบแปลนผังทั่วไปทางวิศวกรรม ตารางข้อมูลจำเพาะทางเทคนิคฉบับสมบูรณ์ และใบเสนอราคาอย่างเป็นทางการภายใน 24 ชั่วโมง
การอ่านที่เกี่ยวข้อง
- เครื่องม้วนสายเคเบิล FPCA-200 (ผลิตภัณฑ์)
- เครื่องม้วนสายเคเบิล FPCA-300 (ผลิตภัณฑ์)
- ห่อคอยล์พร้อมเทปโลโก้
- เครื่องห่อม้วนเล็ก
แหล่งที่มา
- เครื่องจักรบรรจุภัณฑ์ FHOPE: เอกสารข้อมูลผลิตภัณฑ์ทางเทคนิคสำหรับการห่อขดลวดสายเคเบิลซีรีส์ FPCA
- เอกสารทางเทคนิคของ FHOPE: ระบบติดเทปโลโก้แบบซิงโครนัสความเร็วสูงและการตรวจจับการขาดของเทปสองด้าน
- มาตรฐานที่อ้างอิง: EN ISO 12100:2010 (ความปลอดภัยของเครื่องจักร); EN 415-10:2014 (ความปลอดภัยของเครื่องจักรบรรจุภัณฑ์); EN 60204-1:2018 (ความปลอดภัยของเครื่องจักร – อุปกรณ์ไฟฟ้า)
แก้ไขล่าสุด: 20 กันยายน 2026