🛠️ ข้อมูลเบื้องต้นของลูกค้า
โรงงานที่แปรรูปม้วนสายไฟและสายเคเบิลปริมาณมาก มักต้องการสายการบรรจุภัณฑ์ที่ช่วยขจัดปัญหาคอขวดจากการจัดการด้วยมือ ในขณะเดียวกันก็รักษาความสม่ำเสมอของรูปทรงม้วนสายไฟ การเปลี่ยนจากสถานีห่อหุ้มที่ต้องใช้แรงงานคนจำนวนมากไปเป็นระบบอัตโนมัติแบบครบวงจร ช่วยให้ผู้ผลิตลดพื้นที่ที่ต้องการ ลดขั้นตอนการเปลี่ยนงานให้เป็นมาตรฐาน และปรับกำลังการผลิตให้สอดคล้องกับความต้องการด้านโลจิสติกส์สมัยใหม่ได้อย่างสม่ำเสมอ
โรงงานผลิตขนาดกลางที่ผลิตสายไฟสำหรับอาคาร สายเคเบิลควบคุม และขดลวดโลหะขนาดเล็ก มักใช้พื้นที่บรรจุภัณฑ์ที่มีสถานีทำงานแบบแยกส่วนด้วยมือหลายสถานี สภาพแวดล้อมการผลิตพื้นฐานมักบันทึกการบรรจุภัณฑ์ได้ 60-80 ขดลวดต่อกะ โดยใช้การจัดการด้วยมือ และรอบการเปลี่ยนขนาดสายเคเบิลเฉลี่ย 12-18 นาที โรงงานเหล่านี้มักประสบกับข้อเรียกร้องค่าเสียหายจากการขนส่ง 15-25 ครั้งต่อปี เนื่องจากแรงดึงของมัดขดลวดไม่สม่ำเสมอและขนาดของขดลวดไม่เท่ากัน เป้าหมายของฝ่ายบริหารโดยทั่วไปคือการเพิ่มผลผลิตเป็น 100-150 ขดลวดต่อกะ ในขณะที่ลดการพึ่งพาแรงงานโดยตรงและกำจัดความเสี่ยงต่อการบาดเจ็บจากการใช้งานซ้ำๆ ลำดับความสำคัญในการดำเนินงานเปลี่ยนจากความเร็วเพียงอย่างเดียวไปสู่ความสม่ำเสมอของขนาด การประหยัดวัสดุ และการบูรณาการอย่างราบรื่นกับความสูงของสายพานลำเลียงที่มีอยู่ (โดยทั่วไป 800-900 มม.) โดยไม่ต้องดัดแปลงโครงสร้างเหนือศีรษะ
🏗️ ความท้าทาย
การม้วนและรัดสายเคเบิลด้วยมือโดยธรรมชาติแล้วทำให้เกิดความคลาดเคลื่อนทางมิติ ซึ่งส่งผลเสียต่อการจัดเรียง การขนส่งที่ปลอดภัย และความเข้ากันได้กับการจัดการแบบอัตโนมัติในขั้นตอนต่อไป ผู้ปฏิบัติงานประสบปัญหาในการรักษาแรงดึงที่สม่ำเสมอในสายเคเบิลที่มีเส้นผ่านศูนย์กลางแตกต่างกัน ส่งผลให้มัดสายเคเบิลหลวม ฉนวนเสียหาย และเวลาในการทำงานที่ไม่แน่นอน ซึ่งขัดขวางกระบวนการผลิตต่อเนื่อง
ข้อจำกัดหลักไม่ใช่เวลาในการผลิต แต่เป็นความสม่ำเสมอทางเรขาคณิต การม้วนด้วยมือมักทำให้เส้นผ่านศูนย์กลางภายในแปรผันได้ ±6–10 มม. ซึ่งทำให้การจัดเรียงสายรัดในขั้นตอนต่อไปไม่เสถียรและป้องกันการเรียงซ้อนอัตโนมัติที่เชื่อถือได้ การดึงด้วยมือยิ่งทำให้ปัญหารุนแรงขึ้น เนื่องจากแรงดึงของสายรัดผันผวนระหว่าง 40–180 นิวตัน ขึ้นอยู่กับความเหนื่อยล้าของผู้ปฏิบัติงาน ส่งผลให้มัดสายเคเบิลเลื่อนหลุดระหว่างการขนส่งและทำให้ความสมบูรณ์ของปลอกหุ้มด้านนอกลดลง ข้อกำหนดการกันน้ำสำหรับการส่งออกเพิ่มขั้นตอนการปิดผนึกด้วยความร้อน ซึ่งสถานีทำงานแบบใช้แรงงานคนไม่สามารถดำเนินการได้ด้วยความเร็วสายการผลิต โรงงานที่ดำเนินการภายในพื้นที่จำกัด (ประมาณ 15–20 ม. × 10–12 ม.) ต้องรวมกระบวนการเหล่านี้เข้าเป็นเวิร์กโฟลว์ต่อเนื่องเดียว ข้อกำหนดทางวิศวกรรมคือระบบที่เป็นหนึ่งเดียวที่รองรับเส้นผ่านศูนย์กลางสายเคเบิลที่แปรผันได้ (4–30 มม.) รักษาเรขาคณิตของขดลวดที่ทำซ้ำได้ และกำจัดขั้นตอนการยกหรือจัดตำแหน่งใหม่ด้วยมือในระหว่างกระบวนการ
🔗 บทความที่เกี่ยวข้อง : สำรวจโซลูชันเพิ่มเติม
📈 การออกแบบโซลูชัน
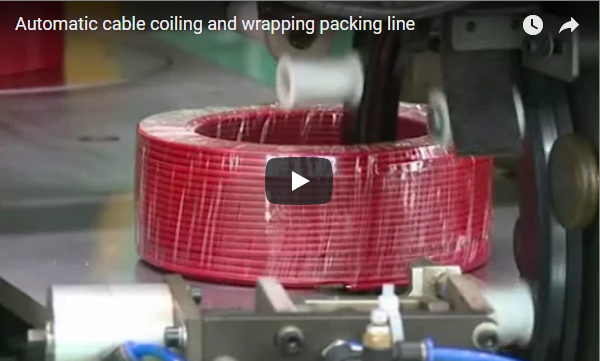
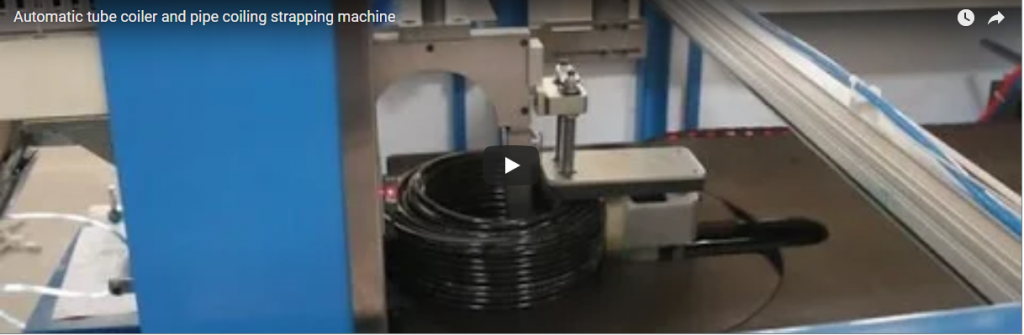
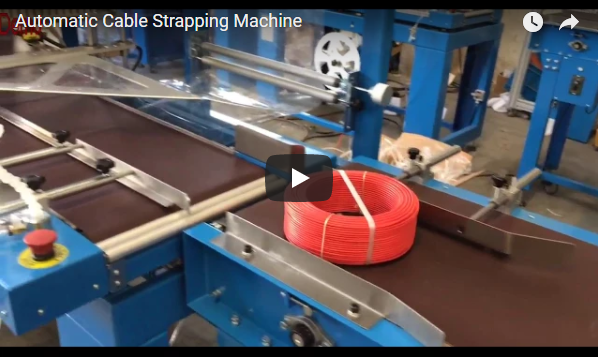
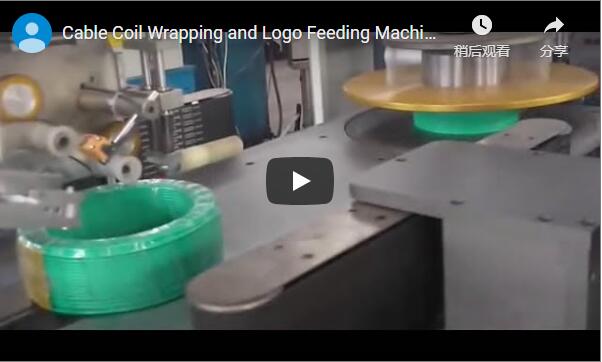
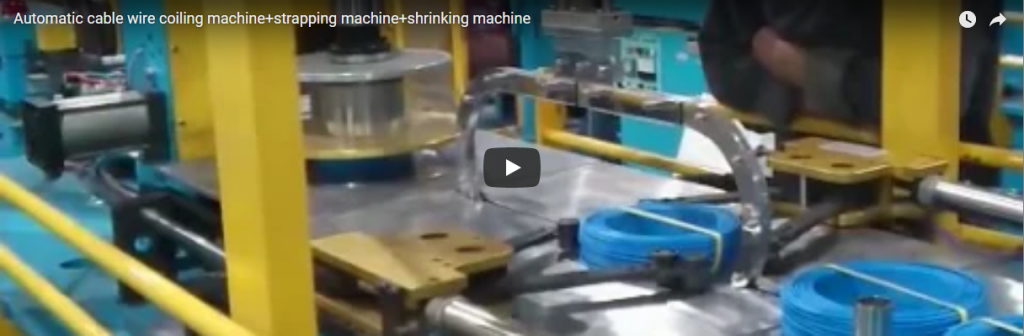
สายการผลิตบรรจุภัณฑ์แบบครบวงจรผสานการม้วนที่แม่นยำ การรัดสายรัดแบบอัตโนมัติ และการปิดผนึกด้วยความร้อนเข้าไว้ในขั้นตอนการทำงานต่อเนื่องเดียว โครงสร้างนี้ใช้ตัวควบคุมลอจิกแบบโปรแกรมได้ (PLC) ในการจัดการการปรับเปลี่ยนตามสูตร ทำให้มั่นใจได้ว่าขนาดของขดลวดมีความแม่นยำ การรัดสายรัดแน่นหนา และการห่อหุ้มด้วยฟิล์มหดมีความสม่ำเสมอโดยไม่ต้องมีการแทรกแซงด้วยตนเองระหว่างขั้นตอนการประมวลผล
ระบบอัตโนมัตินี้รวมการม้วน การรัด และการปิดผนึกเข้าไว้ในโครงสร้างเชิงเส้นที่มีความยาว 13–16 เมตร หน่วยม้วนใช้กลไกการเคลื่อนที่แบบเซอร์โว (มอเตอร์ความแม่นยำสูงที่ปรับตำแหน่งและความตึงโดยอัตโนมัติ) เพื่อรักษาความคลาดเคลื่อนของเส้นผ่านศูนย์กลางภายในให้อยู่ภายใน ±1.5 มม. ในช่วงสายเคเบิลขนาด 4–30 มม. ระบบควบคุมส่วนกลาง (PLC) สามารถจัดเก็บสูตรการผลิตได้มากถึง 50 สูตร ทำให้สามารถนับความยาวแบบดิจิทัลและยุติรอบการทำงานโดยอัตโนมัติที่ค่าที่ตั้งไว้ สถานีรัดสายถัดไปจะใช้สายรัดโพลีโพรพีลีน (ความกว้าง 12–16 มม.) ด้วยแรงตึงที่ควบคุมด้วยระบบอิเล็กทรอนิกส์ (50–250 N) และใช้หัวปิดผนึกด้วยความร้อนที่รับน้ำหนักได้มากกว่า 80% ของแรงดึงสูงสุดของสายรัด สายพานลำเลียงแบบลูกกลิ้งและโซ่ขนาดสั้นจะส่งม้วนที่รัดแล้วไปยังอุโมงค์หดตัวด้วยความร้อน (ปรับได้ 120–180 °C) ซึ่งฟิล์ม PE ที่ตัดไว้ล่วงหน้าจะถูกดึงและปิดผนึกโดยอัตโนมัติ ไม่มีการยกหรือเคลื่อนย้ายสิ่งของด้วยมือระหว่างสถานี และระบบทั้งหมดทำงานโดยใช้พลังงานเพียง 12–18 กิโลวัตต์เท่านั้น
| พารามิเตอร์ | Specification | สภาวะการใช้งาน |
|---|---|---|
| ช่วงเส้นผ่านศูนย์กลางของสายเคเบิล | 4 mm - 30 mm | โลหะผสมทองแดง อลูมิเนียม และเหล็ก |
| ความคลาดเคลื่อนของเส้นผ่านศูนย์กลางภายในของขดลวด | ± 1.5 มม | ตรวจสอบแล้วที่เส้นผ่านศูนย์กลางช่วงกลาง |
| น้ำหนักคอยล์สูงสุด | 60 กก. - 90 กก | ขึ้นอยู่กับความหนาแน่นของวัสดุ |
| ช่วงความตึงของสายรัด | 50 นิวตัน – 250 นิวตัน | ปรับเปลี่ยนได้ตามสูตรอาหารดิจิทัล |
| อุณหภูมิอุโมงค์หดตัว | 120 ° C - 180 ° C | ใช้แก๊สเป็นเชื้อเพลิง และระบายออกสู่ท่อไอเสียของโรงงาน |
| ความเร็วสายการผลิต (โดยประมาณ) | 3–6 คอยล์/นาที | สำหรับขดลวดขนาด 10–15 กก. ความยาว 8–12 ม. |
หมายเหตุ: ข้อมูลจำเพาะแสดงถึงช่วงค่าทั่วไปในอุตสาหกรรม โปรดตรวจสอบพารามิเตอร์ที่แน่นอนกับผู้จำหน่ายอุปกรณ์เพื่อการตรวจสอบความถูกต้องเฉพาะสำหรับสถานที่ใช้งาน
🛡️ การดำเนินการ
โดยทั่วไป การติดตั้งโครงสร้างพื้นฐานบรรจุภัณฑ์อัตโนมัติจำเป็นต้องมีขั้นตอนการติดตั้งที่เป็นระบบซึ่งกินเวลาหนึ่งถึงสองสัปดาห์ ตามด้วยการฝึกอบรมผู้ปฏิบัติงานเกี่ยวกับอินเทอร์เฟซควบคุมส่วนกลาง โรงงานจะบรรลุอัตราการผลิตที่คงที่โดยการดำเนินการตรวจสอบความถูกต้องเบื้องต้นด้วยความเร็วที่ลดลง ค่อยๆ เพิ่มกำลังการผลิตจนถึงระดับที่ออกแบบไว้ พร้อมทั้งตรวจสอบความสมบูรณ์ของซีลและความคลาดเคลื่อนของขนาด
โดยทั่วไป การปรับแต่งทางกลและการเชื่อมต่อทางไฟฟ้าต้องใช้เวลา 4-6 วันทำการ การทดสอบระบบจะเน้นที่การซิงโครไนซ์การเคลื่อนที่ของม้วนสาย แรงดึงของสายรัด และความเร็วของสายพานลำเลียงในอุโมงค์หดตัว ผู้ปฏิบัติงานจะได้รับการฝึกอบรมภาคปฏิบัติ 3-4 ชั่วโมง โดยเน้นที่การเลือกสูตร การใช้งาน HMI และการแก้ไขปัญหาเบื้องต้น ในสัปดาห์แรก สายการผลิตจะทำงานที่ความเร็ว 60-70% ของความเร็วที่ออกแบบไว้ เพื่อตรวจสอบความแม่นยำของขนาดและความสม่ำเสมอของการปิดผนึก ในสัปดาห์ที่สอง อัตราการผลิตจะคงที่ที่เวลาการทำงานเป้าหมาย การจัดแนวความสูงกับเครื่องจัดเรียงพาเลทปลายทางมักจะแก้ไขโดยใช้แผ่นรองฐานที่ปรับได้ (25-50 มม.) หรือสายพานลำเลียง การบำรุงรักษาเชิงป้องกันประกอบด้วยการทำความสะอาดแท่งปิดผนึกความร้อนรายสัปดาห์ การหล่อลื่นตัวนำทางการเคลื่อนที่ และการตรวจสอบลูกกลิ้งป้อนสายรัด การสนับสนุนจากผู้จำหน่ายโดยทั่วไปจะรวมถึงการรับประกันทางกล 12 เดือน และการเข้าถึงการวินิจฉัยระยะไกลสำหรับการปรับระบบควบคุม
| ตรวจสอบรายการ | เกณฑ์การผ่าน | ล้มเหลว / ปรับเปลี่ยน |
|---|---|---|
| เส้นผ่าศูนย์กลางภายในคอยล์ | ความแปรผัน ≤ ± 1.5 มม เทียบกับสูตรอาหาร | ปรับตัวนำทางหรือความตึง |
| ซีลสายรัด | ไม่มีการหลุดลุ่ยรอยต่อเชื่อมด้วยความร้อนเรียบเนียน | เพิ่มระยะเวลาหรืออุณหภูมิในการแช่ |
| การยึดติดของฟิล์มหด | ไม่มีฟองอากาศ ห่อหุ้มได้มิดชิด | ปรับอุณหภูมิในอุโมงค์หรือความเร็วของสายพานลำเลียง |
ควรจัดทำเอกสารขั้นตอนการตรวจสอบ ณ สถานที่ปฏิบัติงาน และทบทวนในระหว่างการตรวจสอบบำรุงรักษาประจำไตรมาส
🔗 ดูเพิ่มเติม : อุปกรณ์ที่เกี่ยวข้อง
⚙️ ข้อมูลผลการแข่งขัน
การบูรณาการระบบบรรจุภัณฑ์อัตโนมัติส่งผลให้เกิดการปรับปรุงที่วัดผลได้ในด้านปริมาณงาน การใช้ประโยชน์จากวัสดุ และการปกป้องสินค้าขณะขนส่ง ในสภาพแวดล้อมการผลิตที่เทียบเคียงกันได้ ตัวชี้วัดประสิทธิภาพควรได้รับการพิจารณาว่าเป็นเพียงค่าประมาณทั่วไปของอุตสาหกรรม ไม่ใช่ผลลัพธ์ที่รับประกันได้ เนื่องจากผลลัพธ์ที่แท้จริงขึ้นอยู่กับคุณสมบัติของวัสดุ โครงสร้างการทำงาน และเงื่อนไขการดำเนินงานพื้นฐาน
โดยทั่วไปแล้ว โรงงานที่เปลี่ยนจากการบรรจุภัณฑ์ด้วยมือไปเป็นการบรรจุภัณฑ์อัตโนมัติ จะสังเกตเห็นการเปลี่ยนแปลงด้านประสิทธิภาพดังต่อไปนี้ในช่วงระยะเวลาการปรับตัว 90 วัน:
| เมตริก | ก่อน (คู่มือ) | หลังจาก (อัตโนมัติ) | การปรับปรุง |
|---|---|---|---|
| จำนวนคอยล์ต่อกะ | 60 80- | 130 160- | +90–110% |
| อัตราการปฏิเสธ/การแก้ไขงาน | % 6-10 | % 1-2 | –75–85% |
| การเรียกร้องค่าเสียหายจากการขนส่งต่อปี | 15 25- | 2 4- (คาดการณ์) | –80–85% |
| ต้องการพนักงานประจำสายการผลิตบรรจุภัณฑ์ | 4 6- | 1 2- (1 ตัวดำเนินการ + 1 ตัวจัดการ) | –50–65% |
| เวลาเปลี่ยนผ่านโดยเฉลี่ย | 12 – 18 ขั้นต่ำ | 3 – 5 ขั้นต่ำ | –70–75% |
| ค่าใช้จ่ายด้านพลังงานต่อขดลวด 100 ชุด | $ $ 25- ฮิต (โดยประมาณ) | $ $ 19- ฮิต (โดยประมาณ) | –18–25% |
ข้อสงวนสิทธิ์: ตัวเลขทั้งหมดเป็นค่าประมาณทั่วไปในอุตสาหกรรมที่ได้มาจากการใช้งานสายการผลิตบรรจุภัณฑ์ที่เทียบเคียงได้ ประสิทธิภาพที่แท้จริงจะแตกต่างกันไปตามข้อกำหนดของวัสดุ รูปแบบการทำงาน และสภาพแวดล้อมพื้นฐานของโรงงาน โปรดตรวจสอบการคาดการณ์กับผู้จำหน่ายอุปกรณ์และข้อมูลการผลิตภายใน
🛠️ การวิเคราะห์ผลตอบแทนจากการลงทุน (ROI)
การคำนวณผลตอบแทนจากการลงทุนสำหรับระบบบรรจุภัณฑ์อัตโนมัติควรใช้ระเบียบวิธีที่เป็นมาตรฐาน ซึ่งรวบรวมการลดต้นทุนแรงงาน การลดของเสียจากวัสดุ และการหลีกเลี่ยงการเรียกร้องค่าเสียหาย โรงงานต้องปรับการคาดการณ์เหล่านี้ตามอัตราค่าจ้างในท้องถิ่น ราคาค่าสาธารณูปโภค และปริมาณการผลิตจริง เพื่อกำหนดระยะเวลาคืนทุนที่แม่นยำ
การประเมินทางการเงินควรใช้กรอบการคำนวณที่เป็นระบบ แทนที่จะใช้สมมติฐานเรื่องมูลค่าเงินดอลลาร์คงที่:
-
การประหยัดต้นทุนแรงงาน: (จำนวนพนักงานก่อนใช้ระบบอัตโนมัติ – จำนวนพนักงานหลังใช้ระบบอัตโนมัติ) × ค่าจ้างรายชั่วโมงที่ปรับตามอัตราเงินเฟ้อ × ชั่วโมงการทำงานต่อปี
-
การลดปริมาณของเสียจากวัสดุ: (เปอร์เซ็นต์การใช้สายรัด/ฟิล์มเกินความจำเป็นด้วยมือ – เปอร์เซ็นต์การตัดตามความยาวอัตโนมัติ) × ค่าใช้จ่ายด้านวัสดุต่อปี
-
การหลีกเลี่ยงการเรียกร้องค่าเสียหาย: (การเรียกร้องค่าเสียหายด้วยตนเองต่อปี × ค่าใช้จ่ายเฉลี่ยในการเรียกร้อง) – (การเรียกร้องค่าเสียหายอัตโนมัติต่อปี × ค่าใช้จ่ายเฉลี่ยในการเรียกร้อง)
-
เงินออมรวมต่อปี:ผลรวมของทั้งสามหมวดหมู่ข้างต้น
-
ระยะเวลาคืนทุน: (ต้นทุนการติดตั้งทั้งหมด + ค่าใช้จ่ายในการเชื่อมต่อ) ÷ เงินออมต่อปีทั้งหมด
ต้นทุนการติดตั้งโดยทั่วไปสำหรับระบบประเภทนี้อยู่ระหว่าง 140,000 ถึง 190,000 ดอลลาร์สหรัฐฯ ซึ่งรวมถึงสายพานลำเลียง การฝึกอบรม และอะไหล่เริ่มต้น เมื่อนำไปใช้กับการทำงานแบบ 2 กะที่มีปริมาณสายเคเบิลปานกลาง ระยะเวลาคืนทุนโดยทั่วไปจะอยู่ระหว่าง 10 ถึง 16 เดือน สถานประกอบการควรตรวจสอบอัตราค่าสาธารณูปโภค ค่าแรงในท้องถิ่น และการปรับเบี้ยประกันภัยก่อนอนุมัติการลงทุนขั้นสุดท้าย
🏗️ รายการตรวจสอบการตัดสินใจซื้อ
ทีมจัดซื้อต้องตรวจสอบคุณสมบัติของอุปกรณ์ให้ตรงกับโครงสร้างพื้นฐานของสถานที่ที่มีอยู่ ความจุของระบบสาธารณูปโภค และข้อกำหนดด้านการจัดการวัสดุ ก่อนที่จะสรุปข้อตกลงการซื้อ การตรวจสอบอย่างเป็นระบบเกี่ยวกับระยะห่างด้านมิติ ข้อมูลจำเพาะด้านกำลังไฟฟ้า และเงื่อนไขการสนับสนุนจากผู้จำหน่าย จะช่วยป้องกันความล่าช้าในการบูรณาการและรับประกันความน่าเชื่อถือในการดำเนินงานในระยะยาว
-
[ ] ประเภทและขนาดของม้วน:ยืนยันช่วงเส้นผ่านศูนย์กลางของสายเคเบิล (4–30 มม.?) และน้ำหนักม้วนสูงสุด (≤90 กก.?) ให้ตรงกับข้อจำกัดของระบบ ขอตัวเลือกเฟรมเสริมแรงสำหรับม้วนที่มีน้ำหนักมาก
-
[ ] พื้นที่ใช้สอย:ตรวจสอบความยาวที่ชัดเจนอย่างน้อย 15 เมตร และความกว้าง 3 เมตร ตรวจสอบให้แน่ใจว่าพื้นที่เหนือศีรษะสูงกว่า 2.5 เมตร เพื่อให้สามารถเข้าถึงเพื่อการบำรุงรักษาได้
-
[ ] การเข้าถึงสาธารณูปโภค:ยืนยันความพร้อมใช้งานของท่อก๊าซสำหรับอุโมงค์หดตัว ไฟฟ้า 380V/3 เฟสสำหรับสายพานลำเลียง และอากาศอัด 6 บาร์สำหรับเครื่องป้อนสายรัด
-
[ ] ระดับทักษะของผู้ปฏิบัติงาน:ประเมินความพร้อมของทีมสำหรับการเปลี่ยนแปลงสูตรการผลิตโดยใช้ HMI หากความเชี่ยวชาญภายในองค์กรมีจำกัด ควรเผื่อเวลาฝึกอบรมจากผู้จำหน่ายไว้ 3-4 วัน
-
[ ] ระยะเวลานำส่งอะไหล่:โปรดแจ้งชุดอะไหล่ที่แนะนำ (แถบซีลความร้อน ลูกกลิ้งนำทาง เซ็นเซอร์ตรวจจับระยะใกล้) เป้าหมายคือจัดส่งภายใน ≤14 วัน เพื่อป้องกันการหยุดทำงาน
-
[ ] การบูรณาการดาวน์ไลน์:ตรวจสอบว่าเครื่องจัดเรียงพาเลทหรือเครื่องห่อฟิล์มยืดรับขดลวดที่ความสูงของสายพานลำเลียง 800–900 มม. วางแผนสำหรับชุดปรับระดับหรือสายพานลำเลียงถ่ายโอนหากแนวไม่ตรงกัน
ควรตรวจสอบข้อมูลจำเพาะทั้งหมดกับเอกสารทางการของผู้จำหน่ายก่อนทำการซื้อ
🛡️ หมายเหตุเกี่ยวกับการปฏิบัติตามข้อกำหนด : อุปกรณ์นี้ได้รับการออกแบบให้ตรงตามข้อกำหนด ISO และ CE โปรดตรวจสอบใบรับรองเฉพาะกับผู้ผลิตก่อนจัดซื้อ
📈 คำถามที่พบบ่อย
การสอบถามทางเทคนิคเกี่ยวกับระบบบรรจุภัณฑ์อัตโนมัติควรครอบคลุมถึงความยืดหยุ่นในการใช้งาน ความเข้ากันได้ของวัสดุ และข้อกำหนดในการบำรุงรักษา การจัดทำเอกสารที่ชัดเจนเกี่ยวกับขั้นตอนการเปลี่ยนวัสดุ ความคลาดเคลื่อนของความหนาของฟิล์ม และโปรโตคอลการตอบสนองต่อการบริการ จะช่วยให้ทีมจัดซื้อสามารถตัดสินใจได้อย่างรอบรู้ ซึ่งสอดคล้องกับเป้าหมายการผลิตในระยะยาว
ถาม: การเปลี่ยนจากการม้วนสายไฟอาคารไปเป็นการม้วนสายเคเบิลหุ้มเกราะใช้เวลานานเท่าไหร่?
A: โดยทั่วไป การเรียกคืนสูตรการผลิตใช้เวลา 1-2 นาที หากเส้นผ่านศูนย์กลางของสายเคเบิลเปลี่ยนแปลงอย่างมาก (เช่น จาก 6 มม. เป็น 20 มม.) จะต้องปรับลูกกลิ้งนำทางและการตั้งค่าความตึง ซึ่งจะใช้เวลาเพิ่มอีก 2-3 นาที การเปลี่ยนสูตรการผลิตทั้งหมดโดยเฉลี่ยใช้เวลา 3-5 นาที ด้วยวิธีปฏิบัติมาตรฐาน
ถาม: เครื่องรัดสายสามารถใช้กับสายรัดโลหะแทนสายรัด PP ได้หรือไม่?
A: การกำหนดค่ามาตรฐานใช้โพลีโพรพีลีน หากใช้สายรัดเหล็กหรือโลหะ จะต้องใช้หัวปิดผนึกและกลไกการป้อนที่แตกต่างกัน โดยปกติผู้จำหน่ายจะเสนอชุดแปลง โปรดตรวจสอบความเข้ากันได้และระยะเวลาในการจัดส่งก่อนสั่งซื้อ
ถาม: เครื่องอบไอน้ำแบบอุโมงค์สามารถใช้ได้กับถุง PE ที่มีความหนาต่างกันหรือไม่?
A: ใช่ครับ อุโมงค์นี้มีสายพานลำเลียงแบบปรับความเร็วได้และระบบควบคุมอุณหภูมิที่ปรับได้ (120–180 °C) ความหนาของฟิล์ม PE มาตรฐานอยู่ระหว่าง 50–120 µm ฟิล์มที่หนากว่านี้ต้องใช้ความเร็วสายพานลำเลียงที่ช้าลงหรืออุณหภูมิที่สูงขึ้น ควรทำการทดสอบด้วยฟิล์ม 3 ม้วนก่อนการผลิตเต็มรูปแบบ
ถาม: การรับประกันและการบริการครอบคลุมถึงอะไรบ้าง?
A: โดยทั่วไปแล้ว ชิ้นส่วนกลไกจะมีระยะเวลารับประกัน 12 เดือน การวินิจฉัย PLC จากระยะไกลและสายด่วนด้านเทคนิคตลอด 24 ชั่วโมงเป็นมาตรฐาน การส่งช่างเทคนิคไปยังสถานที่มักจะเกิดขึ้นภายใน 48 ชั่วโมงสำหรับพื้นที่อุตสาหกรรมหลัก โปรดตรวจสอบข้อตกลงการบริการในแต่ละภูมิภาคกับผู้จำหน่ายอีกครั้ง
ถาม: สามารถเพิ่มเครื่องพิมพ์สำหรับติดฉลากหลังจากห่อด้วยฟิล์มพลาสติกได้หรือไม่?
A: เครื่องติดฉลากแบบติดตั้งในสายการผลิตสามารถติดตั้งหลังอุโมงค์ได้ โดยต้องใช้ความยาวสายการผลิตเพิ่มเติมประมาณ 1 เมตร ระบบควบคุมสามารถตั้งโปรแกรมให้สั่งพิมพ์จากเครื่องพิมพ์ความร้อนที่เชื่อมต่ออยู่ได้ ควรตรวจสอบต้นทุนการติดตั้งและข้อกำหนดการเขียนโปรแกรม PLC กับผู้ผลิตอุปกรณ์
คำตอบทางเทคนิคทั้งหมดสะท้อนถึงการกำหนดค่าทั่วไปในอุตสาหกรรม โปรดตรวจสอบความสามารถที่แน่นอนกับผู้จำหน่ายอุปกรณ์ที่คุณเลือก