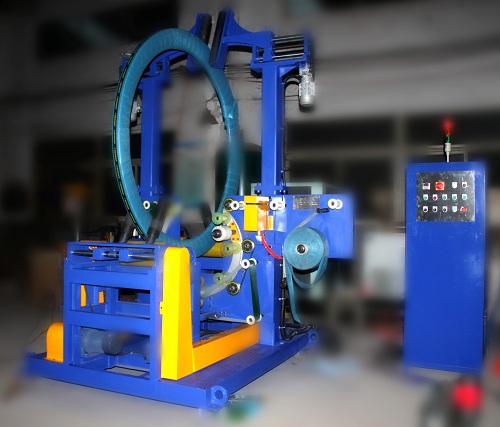
สรุปโดยย่อการติดเทปด้านนอกของขดลวดด้วยมือเป็นกระบวนการที่ช้าและเส้นเทปจะเบี่ยงเบนไปจากขดลวดหนึ่งไปยังอีกขดลวดหนึ่ง เครื่องจักรในวิดีโอนี้จะหนีบขดลวดแต่ละอันด้วยตัวหนีบสีแดงและติดเทปจากชุดเทปสีเหลืองลงบนด้านนอกของขดลวดภายในรั้วตาข่ายสีเหลือง ปริมาณเทปต่อขดลวดจะคำนวณจากเส้นผ่านศูนย์กลางภายนอกของขดลวดคูณด้วย π บวกกับส่วนที่เทปซ้อนทับกัน
สารบัญ
- สิ่งที่วิดีโอแสดง
- วิธีการติดเทป
- เทปต่อม้วน
- การควบคุมและความปลอดภัย
- รายการตรวจสอบสำหรับการเลือกใช้เครื่องติดเทปด้านขดลวด
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มา
สิ่งที่วิดีโอแสดง
ขดลวดมาถึงสถานีกลางของเครื่องจักรที่มีกรอบสีเขียว ตัวหนีบสีแดงจะปิดลงและยึดขดลวดไว้ในตำแหน่ง
จากนั้นชุดเทปสีเหลืองจะป้อนเทปผ่านลูกกลิ้งปรับความตึง และตัวนำกดจะวางเทปไว้บนด้านนอกของม้วน เมื่อเทปติดเรียบร้อยแล้ว ตัวหนีบจะเปิดออก และม้วนจะเคลื่อนไปทางขวาในขณะที่ม้วนถัดไปเข้ามา กล่องควบคุมที่มีไฟสีแดง สีเขียว และสีเหลือง ปุ่ม และหน้าจอขนาดเล็กตั้งอยู่บนเครื่องจักร รั้วตาข่ายสีเหลืองครอบชิ้นส่วนที่เคลื่อนไหว และมีเครื่องหมาย FHOPE อยู่บนเครื่องจักร
วิธีการติดเทป
เวลาจะถูกอ่านจากช่วงเวลาในวิดีโอ
| ขั้นตอน | จะเกิดอะไรขึ้น | เวลาวิดีโอ |
|---|---|---|
| อาหาร | ขดลวดมาถึงสถานีกลางแล้ว | ประมาณ 0–8 วินาที |
| ที่หนีบ | ตัวหนีบสีแดงจะปิดลงบนขดลวด | ประมาณ 24–32 วินาที |
| เทป | ชุดเทปจะวางเทปไว้ที่ด้านขดลวด | ประมาณ 36–44 วินาที |
| ออก | ตัวหนีบเปิดออกและขดลวดเคลื่อนที่ต่อไป | ประมาณ 44–56 วินาที |
ระหว่างขั้นตอนการป้อนและการหนีบ ม้วนเทปจะเคลื่อนไปยังตัวหนีบ ตัวหนีบจะยึดม้วนเทปไว้ ทำให้เทปติดในตำแหน่งเดียวกันทุกม้วน
เทปต่อม้วน
ตัวอย่างประกอบ:
| รายการ | ความคุ้มค่า |
|---|---|
| เส้นผ่านศูนย์กลางภายนอกของขดลวด (ภาพประกอบ) | 1,000 มม |
| แถบหนึ่งรอบด้านข้าง ขนาด π × 1.0 เมตร | ประมาณ 3.14 เมตรก่อนถึงจุดทับซ้อน |
| ความยาวของม้วนเทป (ภาพประกอบ) | 66 เมตร |
| จำนวนขดลวดต่อม้วน 66 ÷ 3.14 | น้อยกว่า 21 ขึ้นอยู่กับการซ้อนทับของเทป |
ส่วนที่ซ้อนทับกันตรงรอยต่อของเทปจะใช้พื้นที่ต่อขดลวดมากกว่าเล็กน้อย ดังนั้นจำนวนจริงจึงน้อยกว่า
การควบคุมและความปลอดภัย
ตัวหนีบจะปิดลงบนขดลวด และตัวนำเทปจะกดลงบนขดลวดนั้น ควรให้คนอยู่ด้านนอกรั้วตาข่ายสีเหลืองขณะที่เครื่องทำงาน และควรเปลี่ยนม้วนเทปหรือแก้ไขปัญหาเทปติดขัดเฉพาะเมื่อเครื่องหยุดทำงานและแยกออกจากส่วนอื่นแล้วเท่านั้น
มาตรฐานที่ใช้จะขึ้นอยู่กับตลาดปลายทาง สำหรับตลาด CE นั้น ISO 12100 กำหนดวิธีการประเมินความเสี่ยง และ EN 415-10 กำหนดข้อกำหนดทั่วไปสำหรับเครื่องจักรบรรจุภัณฑ์
รายการตรวจสอบสำหรับการเลือกใช้เครื่องติดเทปด้านขดลวด
- ช่วงเส้นผ่านศูนย์กลางภายนอกและความกว้างของขดลวด
- ประเภทและความกว้างของเทป
- ควรติดเทปตรงไหนบนขดลวด
- เกิดอะไรขึ้นก่อนและหลังการถ่ายทำ
- จำนวนคอยล์ต่อกะ
- ขั้นตอนการเปลี่ยนม้วนเทป
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: เครื่องนี้ทำอะไร? ตอบ: เครื่องนี้จะหนีบขดลวดแต่ละอันและติดเทปที่ด้านนอกของขดลวดนั้น
ถาม: ม้วนเทปหนึ่งม้วนใช้ความยาวเท่าไหร่? ตอบ: π คูณด้วยเส้นผ่านศูนย์กลางภายนอก: π × 1.0 เมตร จะได้ความยาวประมาณ 3.14 เมตร ก่อนที่จะซ้อนทับกันในตัวอย่างของเรา
ถาม: เทปม้วนหนึ่งมีกี่ขด? ตอบ: ความยาวม้วนเทปต่อขด: ต่ำกว่า 66 ÷ 3.14 เมตร ดังนั้นต่ำกว่า 21 ขด กำหนดโดยระยะซ้อนทับ
ถาม: บริเวณที่กั้นอยู่ตรงไหน? ตอบ: รั้วตาข่ายสีเหลืองปิดคลุมบริเวณที่ใช้แคลมป์และเทปอยู่
ถาม: มันสามารถติดตั้งในสายการผลิตขดลวดของฉันได้หรือไม่? ตอบ: ส่งขนาดขดลวดและรูปแบบการจัดวางสายการผลิตมาให้เรา แล้วเราจะตั้งค่าสถานีให้
ขั้นตอนต่อไป
เราวางแผนสร้างอุปกรณ์ติดเทปด้านข้างแบบขดลวดของคุณในสามขั้นตอน:
- ส่งแบบร่างผังของคุณ โดยคำนึงถึงขนาดของขดลวดและประเภทของเทปด้วย info@fhopepack.com.
- รับข้อเสนอภายใน 48 ชั่วโมงโดยพิจารณาจากตำแหน่งและการซ้อนทับของเทป
- จองคิวสำรวจพื้นที่ เพื่อตรวจสอบผังสายการผลิตและจำนวนขดลวดต่อกะ
การอ่านที่เกี่ยวข้อง
- เครื่องพันขดลวดเหล็ก
- วิดีโอ: เครื่องห่อขดลวดและเครื่องบรรจุขดลวดท่อสำหรับเหล็ก
- วิดีโอ: สายการผลิตอัตโนมัติสำหรับการติดเทป การลำเลียง และการห่อแนวนอนของโปรไฟล์อลูมิเนียม
แหล่งที่มา
- เนื้อหาจากเครื่องจักร: ทีมวิศวกรรม FHOPE, 4 ตุลาคม 2026
- ตัวอย่างเทป: ตัวอย่างที่เราได้คำนวณไว้ ค่าที่ใช้เป็นตัวอย่าง
- เครื่องจักรทำงานจริง: วิดีโอของเราบน YouTube
- ขอบเขตของมาตรฐาน: ISO 12100: 2010, EN 415-10: 2014
แก้ไขล่าสุด: 04 กันยายน 2026