1. บทนำ
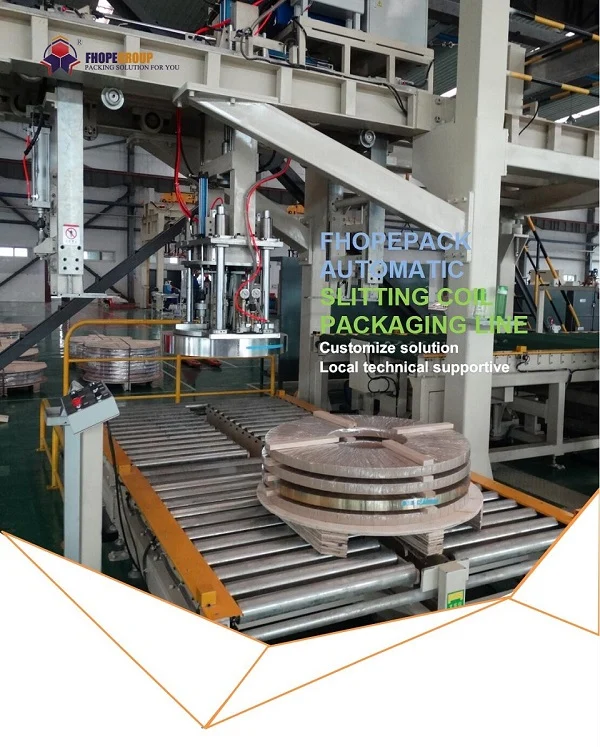
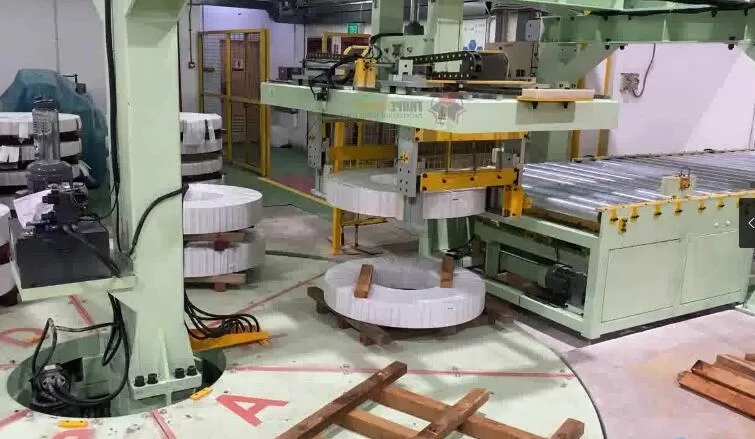
ในสภาพแวดล้อมการผลิตสมัยใหม่สายการผลิตบรรจุขดลวดเหล็กซึ่งประกอบด้วยเครื่องบรรจุขดลวด เครื่องรัดขดลวด และเครื่องเรียงซ้อนขดลวด เป็นสิ่งสำคัญอย่างยิ่งสำหรับการแปรรูปโลหะปริมาณมาก ระบบเหล่านี้ขับเคลื่อนด้วยมอเตอร์ ระบบไฮดรอลิก เทคโนโลยีเซอร์โว PLC และอุปกรณ์ควบคุมที่เกี่ยวข้อง (VFD, เซอร์โวไดรฟ์) ต้องส่งมอบผลผลิต ความแม่นยำ และความน่าเชื่อถืออย่างสม่ำเสมอ ในขณะที่การออกแบบ การประกอบ และการทดสอบเป็นส่วนสำคัญในการบรรลุประสิทธิภาพระดับสูงสุดการควบคุมคุณภาพและการส่งมอบเป็นขั้นตอนสุดท้ายที่สำคัญก่อนที่ระบบจะถูกส่งมอบให้กับลูกค้า
ขั้นตอนการผลิตนี้อธิบายถึงวิธีการประเมินคุณภาพอย่างต่อเนื่องในทุกขั้นตอนการผลิต โดยสิ้นสุดลงด้วยการตรวจสอบขั้นสุดท้าย อย่างเข้มงวด ก่อนการจัดส่ง นอกจากนี้ยังชี้แจงกลยุทธ์การจัดส่งซึ่งรวมถึงการถอดประกอบบางส่วนเพื่อการขนส่งที่ปลอดภัยและสะดวก และให้ข้อมูลเชิงลึกเกี่ยวกับความคาดหวังในการประกอบใหม่ การตรวจสอบ ณ สถานที่ และความพร้อมในการใช้งาน โดยอ้างอิงมาตรฐานสากล (IATF 16949, ISO 9001, EN 415-10) และแนวปฏิบัติที่ดีที่สุดจากอุตสาหกรรมการผลิตโลหะ เป้าหมายหลักคือการรับรองว่าสายการผลิตบรรจุภัณฑ์ขดลวดแต่ละสายมีคุณภาพสูงสุด ในขณะเดียวกันก็ลดความซับซ้อนในการติดตั้งและการเริ่มต้นใช้งานในโรงงานของลูกค้า
2. วัสดุ การออกแบบเชิงกล และมาตรฐานการจัดส่ง
2.1 การตรวจสอบวัสดุศาสตร์
หัวใจสำคัญของสายการบรรจุแบบคอยล์ที่เชื่อถือได้คือวัสดุที่แข็งแรงทนทานซึ่งสามารถทนต่อภาระแบบเป็นรอบ การกัดกร่อนที่อาจเกิดขึ้น และการสึกหรอทางกล ส่วนประกอบย่อยแต่ละชิ้นจะได้รับการตรวจสอบอย่างเข้มงวดเพื่อยืนยันคุณภาพของวัตถุดิบและความสมบูรณ์ของกระบวนการหลังการประมวลผล โดยประเด็นหลักๆ ได้แก่:
-
ส่วนประกอบหลักของความเหนื่อยล้าในชีวิต
- ท่อกระบอกไฮดรอลิก:ผลิตจากเหล็ก เช่น 27SiMn ผ่านการทดสอบภายใต้ ความเหนื่อยล้าจากรอบต่ำหรือรอบสูง เป็นไปตามมาตรฐาน ISO 12106 ทำให้มั่นใจได้ว่าผนังกระบอกสูบสามารถทนต่อแรงดันซ้ำๆ (≥10^6 รอบ)
- แผ่นโซ่สายพานลำเลียงทนทานต่อการสึกหรอ:การเคลือบพื้นผิว (เช่น WC-Co) ได้รับการทดสอบความแข็งแรงของพันธะเกิน 1,200 MPa ตามมาตรฐาน ASTM C633 ซึ่งช่วยลดแรงเสียดทานและยืดอายุการใช้งานภายใต้ภาระต่อเนื่อง
-
ความเข้ากันได้ของระบบป้องกัน
- ฟิล์มน้ำมันป้องกันสนิม:ผ่านการตรวจสอบประสิทธิภาพในการป้องกันการกัดกร่อน (≥48 ชั่วโมงในการแช่ในน้ำกลั่น ASTM D665) เพื่อให้แน่ใจว่าชิ้นส่วนต่างๆ จะปราศจากการกัดกร่อนระหว่างการจัดเก็บชั่วคราวหรือการขนส่งทางทะเล
- ปลอกหุ้มสายเคเบิลทนรังสี UV:ในกรณีที่สายไฟอาจได้รับแสงแดดหรือแสงอุตสาหกรรมที่มีรังสียูวีสูงเพียงบางส่วน ปลอกสายจะต้องคงความแข็งแรงในการดึง ≥85% หลังจากผ่านการเร่งสภาพอากาศเป็นเวลา 2,000 ชั่วโมง (การทดสอบ QUV)
การตรวจสอบดังกล่าวช่วยยืนยันว่าเครื่องจักรที่สร้างเสร็จแล้วสามารถทนต่อสภาพแวดล้อมการผลิตที่ท้าทายได้โดยไม่เกิดปัญหาจากความล้มเหลวของวัสดุในระยะเริ่มต้น
2.2 มาตรฐานวิศวกรรมเครื่องกล
เนื่องจากขนาดของสายการผลิตบรรจุขดลวด โดยเฉพาะอย่างยิ่งโครงสร้างที่แข็งแรง โต๊ะลูกกลิ้ง หรือโมดูลเรียงซ้อนการออกแบบทางกลจึงต้องคำนึงถึงความสะดวกในการขนส่ง การประกอบใหม่ และการจัดวางตำแหน่งในที่สุด ณ สถานที่ของลูกค้า:
-
การถอดประกอบเพื่อการขนส่ง
- หน่วยโมดูลาร์มีขนาดน้ำหนักโมดูลเดียวสูงสุด ≤5 ตัน (สอดคล้องกับกฎระเบียบการขนส่งทางถนนระดับชาติหรือระดับภูมิภาค เช่น GB 1589 ในประเทศจีน)
- โมดูลที่มีความละเอียดอ่อนและมีความแม่นยำสูง (เช่น หัวรัดที่ขับเคลื่อนด้วยเซอร์โวหรือแขนหุ่นยนต์) อาจบรรจุแยกกล่องเพื่อให้แน่ใจว่าการเร่งความเร็วในการสั่นสะเทือนยังคงอยู่ที่ ≤3 กรัมในระหว่างการขนส่ง (ตามมาตรฐาน ISTA 3A)
-
การรับประกันความแม่นยำในการประกอบชิ้นส่วน
- ระนาบอ้างอิงหรือพื้นผิวการติดตั้งได้รับการกลึงหรือยึดด้วยหมุดเพื่อให้การติดตั้งกลับในสถานที่บรรลุความแม่นยำของตำแหน่ง ≤0.1 มม. (อ้างอิงตามแนวทาง VDI 2862)
- การตรวจสอบแรงบิดล่วงหน้าของสลักเกลียวต้องอยู่ภายใน ±5% ของแรงบิดที่ออกแบบตามมาตรฐาน ISO 16047 เพื่อป้องกันการจัดตำแหน่งที่ไม่ถูกต้องหรือความเครียดที่ไม่เหมาะสมในระหว่างการประกอบขั้นสุดท้าย
ด้วยการออกแบบมาเพื่อการขนส่งแบบโมดูลาร์ ผู้ผลิตสามารถปรับปรุงกระบวนการด้านโลจิสติกส์การขนส่งและระยะเวลาในการติดตั้งให้มีประสิทธิภาพมากขึ้น จึงลดเวลาหยุดทำงานและต้นทุนสำหรับผู้ใช้ปลายทาง
3. ระบบควบคุมคุณภาพแบบครบวงจร
การประกันคุณภาพในสายการบรรจุขดลวดไม่ใช่เหตุการณ์เพียงครั้งเดียว แต่เป็นระบบนิเวศของการตรวจสอบ การยืนยัน และเอกสารต่างๆ1ที่ครอบคลุมตั้งแต่การรับวัตถุดิบ การตรวจสอบระหว่างกระบวนการ และการทดสอบประสิทธิภาพขั้นสุดท้าย แนวทางแบบครบวงจรตั้งแต่ต้นจนจบอาจมีลักษณะดังนี้:
3.1 การควบคุมคุณภาพในขั้นตอนการผลิต
-
- ฟันเฟืองเกียร์:ปฏิบัติตาม AGMA 2000-C95 หรือเทียบเท่า โดยวัดโดยใช้เซ็นเซอร์การเคลื่อนที่ด้วยเลเซอร์หรือตัวบ่งชี้แบบหน้าปัด การวิเคราะห์ขั้นสูง (เช่น การสลายตัวของแพ็กเก็ตเวฟเล็ต) ตรวจจับความผิดปกติได้ในระยะเริ่มต้น
- ความล่าช้าในการตอบสนองของ PLC:การใช้เครื่องออสซิลโลสโคปความถี่ 500 MHz เพื่อตรวจสอบการเปลี่ยนผ่าน I/O เพื่อให้เป็นไปตาม IEC 61131-2 ความหน่วงที่นานขึ้นอาจบ่งชี้ถึงความไม่มีประสิทธิภาพของลอจิกการควบคุมหรือปัญหาฮาร์ดแวร์
- ความสม่ำเสมอของความตึงเครียดของภาพยนตร์ (หากรวมฟิล์มห่อหรือรัดไว้ด้วย) เซ็นเซอร์แรงแบบเรียลไทม์ (สุ่มตัวอย่างที่ 1 kHz) จะวัดความผันผวนของแรงดึง โดยนำข้อมูลไปปรับให้เข้ากับเส้นโค้ง PID ที่เหมาะสมเพื่อความเสถียร (EN 12079-1)
-
- ชิ้นส่วนที่สำคัญแต่ละชิ้น (เช่น มอเตอร์เซอร์โว ท่อร่วมกระบอกสูบ หัวรัด) จะได้รับรหัสเฉพาะ (รหัส QR + RFID) ที่สอดคล้องกับมาตรฐาน ISO/IEC 15459 สำหรับการระบุรายการ
- บันทึกบนพื้นฐานบล็อคเชน (เช่น Hyperledger Fabric) สามารถจัดเก็บข้อมูลคุณภาพที่สำคัญได้ ช่วยให้มั่นใจได้ว่ามีหลักฐานที่ป้องกันการปลอมแปลงของลำดับวงศ์ตระกูลของชิ้นส่วนแต่ละชิ้น ตั้งแต่การปลอมแปลงจนถึงการประกอบขั้นสุดท้าย
3.2 การจัดการการจัดส่งและการดำเนินงาน
เมื่อการผลิตและการทดสอบขั้นสุดท้ายเสร็จสิ้น สายการผลิตจะเปลี่ยนเข้าสู่ ขั้นตอน การส่งมอบซึ่งเป็นการเชื่อมช่องว่างระหว่างการยอมรับจากโรงงานและการทดสอบการใช้งานในสถานที่จริง:
-
ระบบส่งมอบอัจฉริยะ
- การติดตามตู้คอนเทนเนอร์แบบเรียลไทม์สามารถตรวจสอบอุณหภูมิ (-25°C ถึง +60°C) และความชื้น (10% ถึง 95% RH) และจัดเก็บบันทึกสำหรับแต่ละวันของการขนส่ง
- คู่มือการติดตั้ง Augmented Reality (AR):เครื่องมืออย่าง HoloLens ที่มีความแม่นยำเชิงพื้นที่ ±1 มม. เน้นจุดติดตั้งและการอ้างอิงการจัดตำแหน่ง ซึ่งช่วยลดข้อผิดพลาดของมนุษย์เมื่อประกอบโมดูลใหม่ในพื้นที่ของลูกค้า
-
การบำรุงรักษาและการอัพเกรดระยะไกล
- ตามมาตรฐาน ISO 13374 โครงสร้างพื้นฐานการตรวจสอบสภาพสามารถบูรณาการได้ตั้งแต่เริ่มต้น ซึ่งจะตรวจสอบลายเซ็นการสั่นสะเทือน อุณหภูมิของมอเตอร์ และแรงดันไฮดรอลิก เพื่อวินิจฉัยข้อบกพร่องที่เกิดขึ้น
- การอัปเดตซอฟต์แวร์แบบ Over-the-Air (OTA) จะต้องปฏิบัติตามมาตรฐานความปลอดภัยทางไซเบอร์ (IEC 62443) ด้วยการเข้ารหัส AES-256 เพื่อให้แน่ใจว่าเฟิร์มแวร์ไดรฟ์เซอร์โวหรือลอจิก PLC ได้รับการแก้ไขอย่างปลอดภัยหรืออัปเกรดได้
4. การตรวจสอบขั้นสุดท้ายและการทดสอบก่อนส่งมอบ
ก่อนที่จะทำการถอดประกอบและขนส่ง สายการบรรจุคอยล์จะต้องผ่านการทดสอบที่เข้มงวด:
-
การวิ่งความทนทาน 24 ชั่วโมง
- เครื่องจักรทำงานอย่างต่อเนื่องภายใต้โหลดทั่วไป (หรือใกล้เคียงกับโหลดที่ออกแบบสูงสุด) เพื่อค้นหาข้อผิดพลาดที่เกิดขึ้นเป็นระยะๆ ไม่ว่าจะเป็นในแรงบิดเซอร์โว ความสมบูรณ์ของซีลไฮดรอลิก หรือสัญญาณรบกวนของเซ็นเซอร์
- ระบบจะถือว่าเสถียรหากทำงานเสร็จสิ้นโดยไม่มีการหยุดที่ไม่ได้วางแผนไว้หรือรหัสข้อผิดพลาด
-
การปฏิบัติตามมิติและไดนามิก
- ความแม่นยำทางเรขาคณิต:การใช้เครื่องวัดการโต้ตอบแบบเลเซอร์ (เช่น Renishaw XL80) เพื่อตรวจสอบความสามารถในการทำซ้ำของตำแหน่งที่ ±0.15 มม. (ISO 230-1)
- การตอบสนองการหยุดฉุกเฉิน:การทดสอบสถานการณ์หยุดฉุกเฉินเพื่อยืนยันว่าระบบหยุดการเคลื่อนไหวทั้งหมดภายใน ≤50 มิลลิวินาที (แนวปฏิบัติ GB/T 5226.1 หรือ EN 60204-1)
-
การตรวจสอบคุณภาพบรรจุภัณฑ์
- หากจำเป็นต้องบรรจุชิ้นส่วนย่อยลงในลังหรือใส่ในตู้คอนเทนเนอร์ ASTM D4169 การทดสอบการจัดส่งรับประกันว่าไม่มีอุปกรณ์หลวมหรือพื้นผิวเสียหายอันเป็นผลมาจากการตกลงกล่องจากความสูง 1.2 เมตรทุกด้าน
- การป้องกันการกัดกร่อน:วัสดุบรรจุภัณฑ์ป้องกันสนิมหรือ VCI (สารยับยั้งการกัดกร่อนระเหย) ยังคงอยู่ในสถานที่สำหรับการจัดเก็บในทะเลหรือในระยะยาว โดยผ่านการตรวจสอบด้วยการพ่นเกลือ ISO 9227 เป็นเวลา 480 ชั่วโมง โดยไม่มีสนิมแดงก่อตัวบนพื้นผิวที่สำคัญ
เมื่อการทดสอบเสร็จสมบูรณ์ ระบบจะเข้าสู่ขั้นตอนการอนุมัติขั้นสุดท้าย ซึ่งมักเรียกว่าการทดสอบการยอมรับจากโรงงาน (Factory Acceptance Testing หรือ FAT)ลูกค้า (หรือผู้ตรวจสอบที่ได้รับการแต่งตั้ง) อาจเข้าร่วมชมการทดสอบเหล่านี้เพื่อยืนยันว่าสายการผลิตเป็นไปตามข้อผูกพันตามสัญญา
5. กลยุทธ์ด้านบรรจุภัณฑ์และการขนส่ง
5.1 การถอดประกอบบางส่วนและการป้องกัน
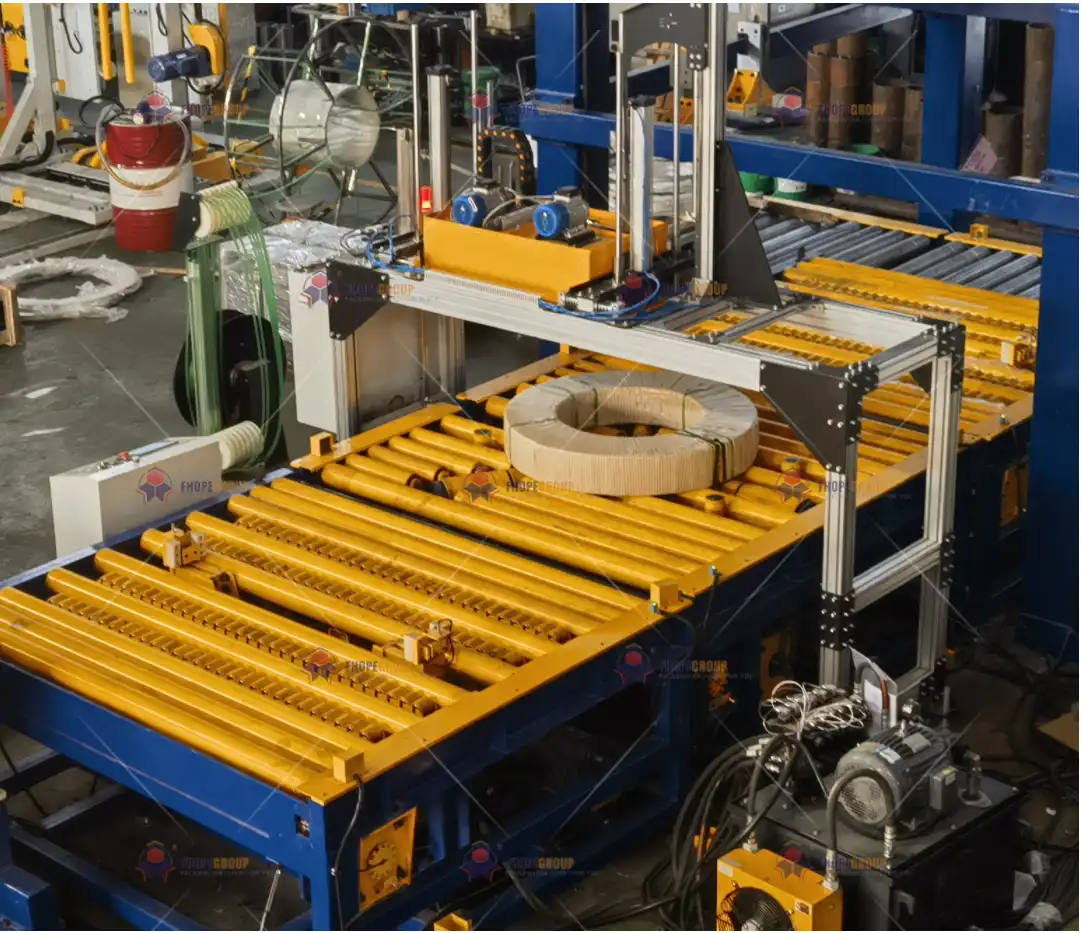
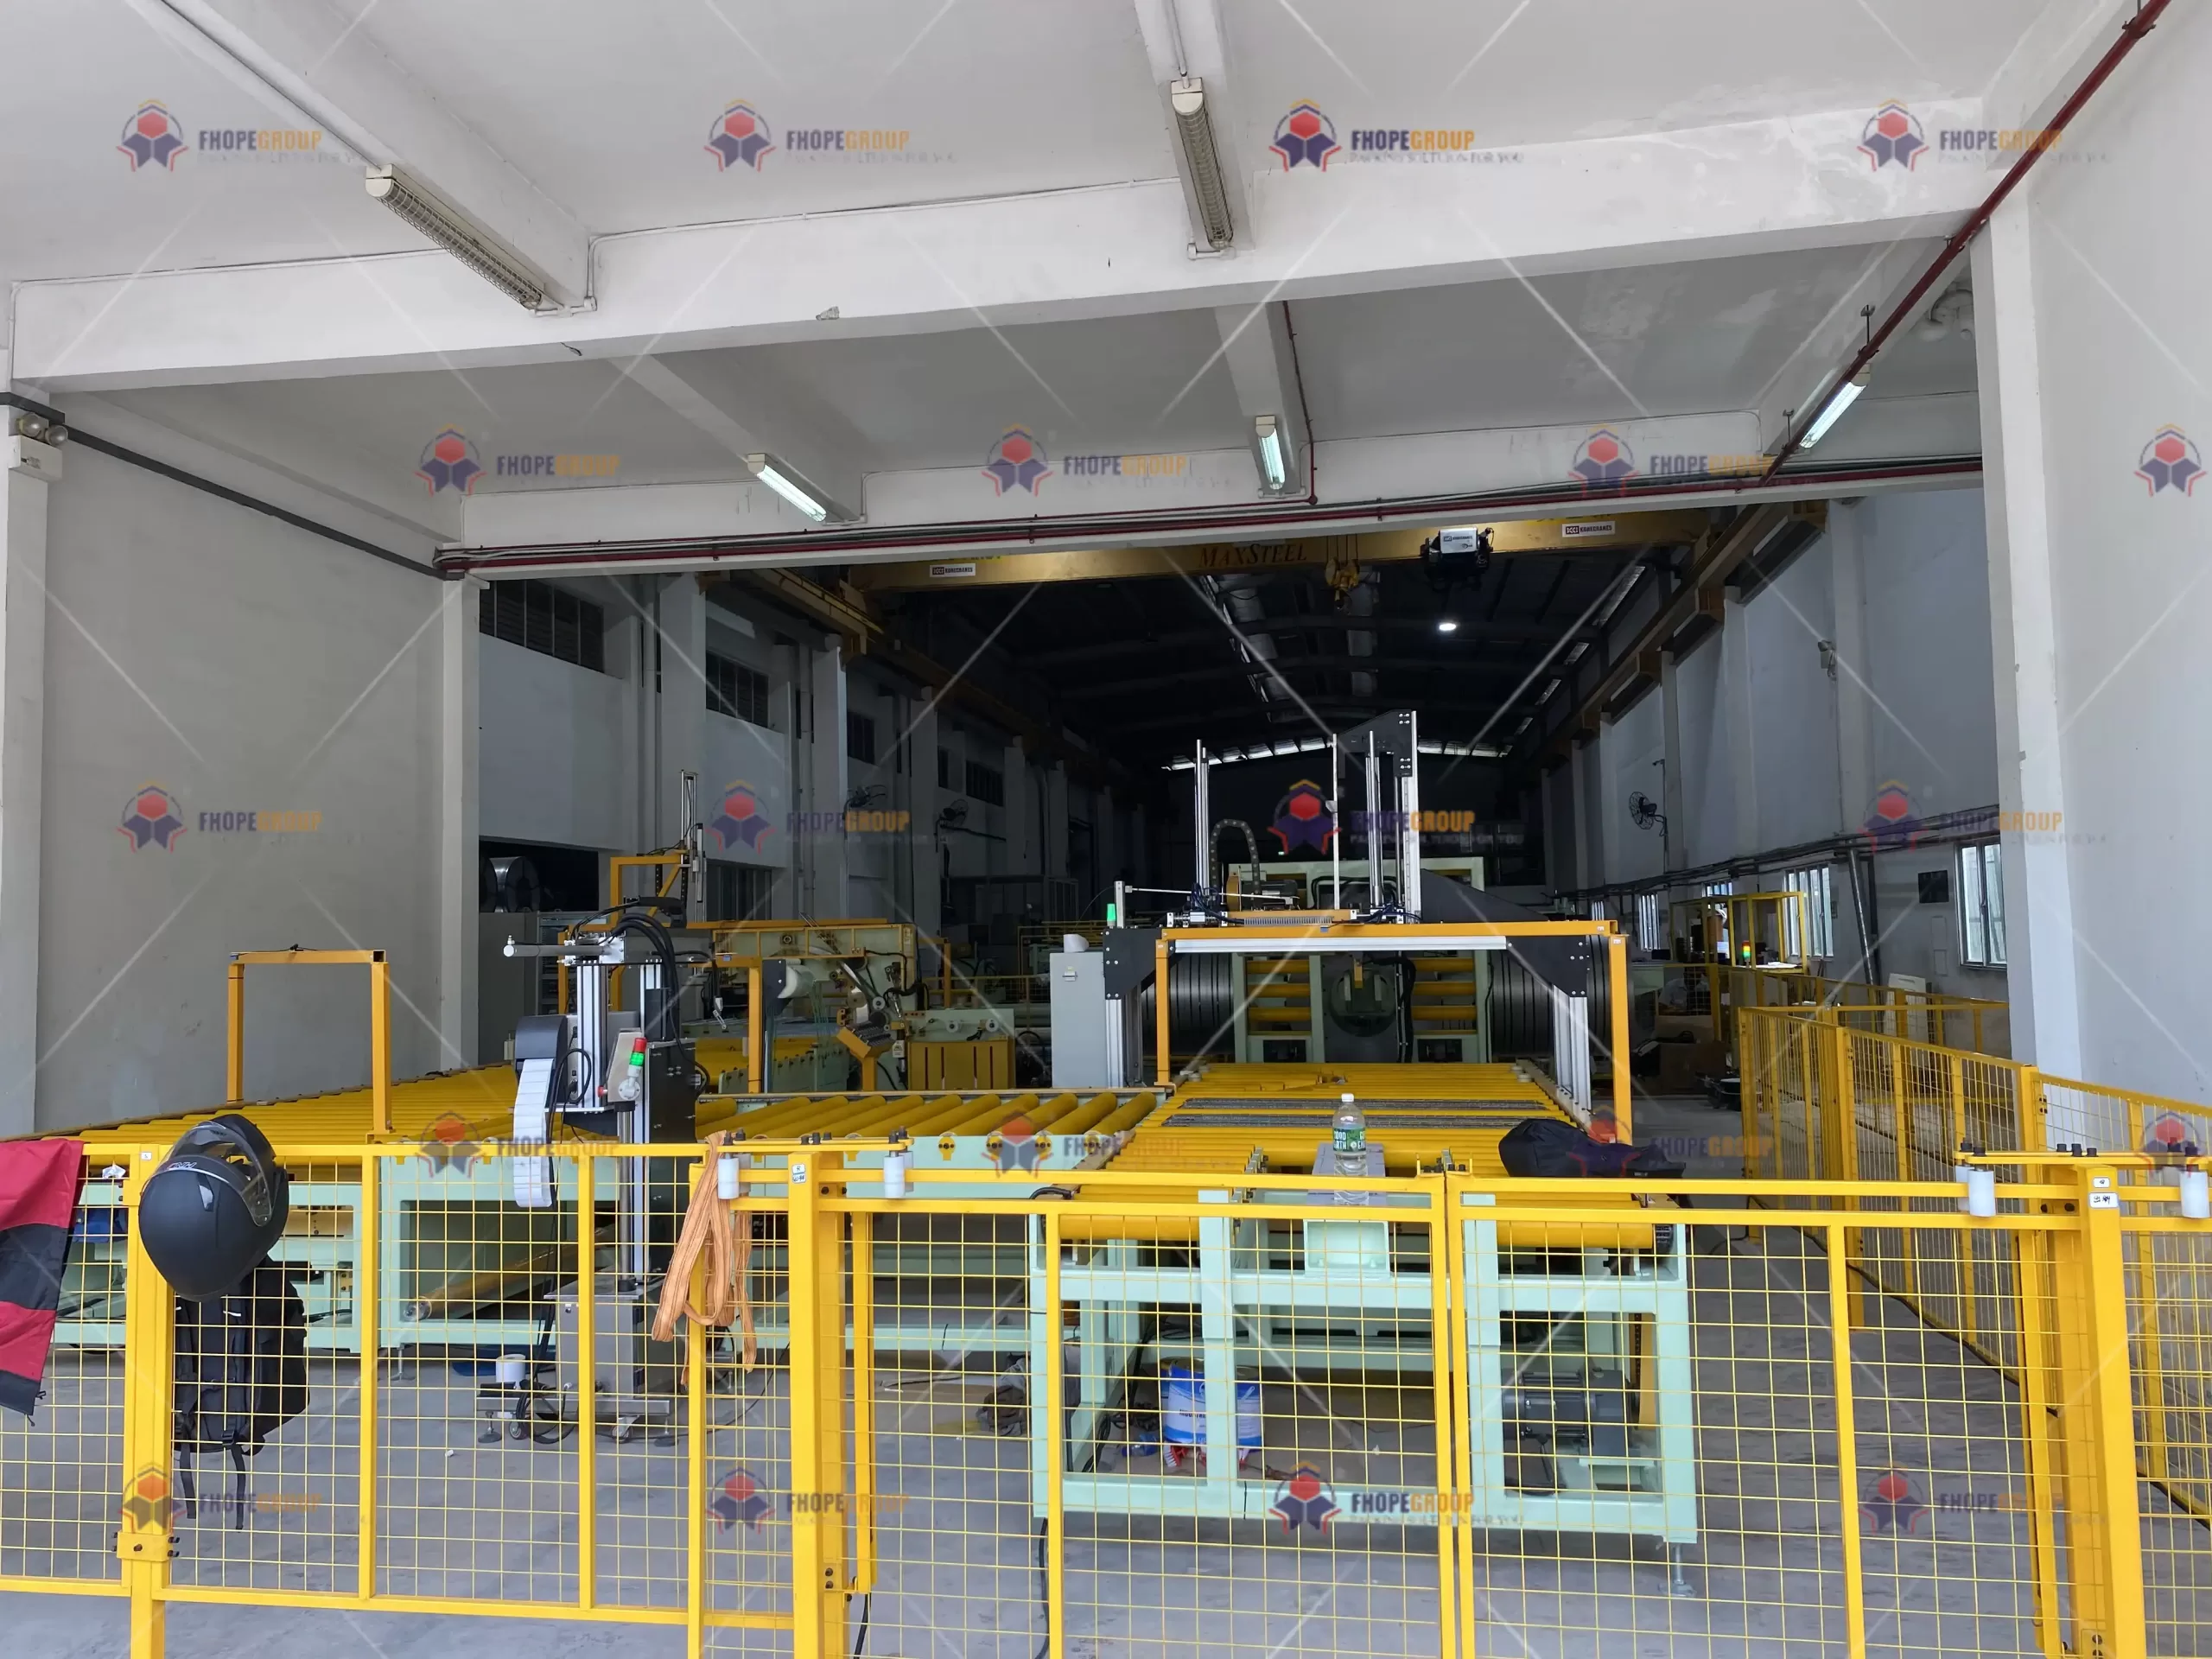
- เซ็ตย่อยโมดูลาร์:โดยปกติแล้วสายการบรรจุทั้งหมดจะถูกแบ่งออกเป็นโมดูลที่จัดการได้ ได้แก่ ขาตั้งเครื่องม้วน/เครื่องจ่ายน้ำมันแบบไม่ใช้น้ำมัน หัวรัด สายพานลำเลียง ชุดส่งกำลังไฮดรอลิก และตู้ควบคุม แนวทางนี้จะช่วยลดน้ำหนักและขนาดของชิ้นส่วนสูงสุด ทำให้การจัดการด้วยรถยกหรือเครนปลอดภัยยิ่งขึ้น
- โช้คอัพและการสั่นสะเทือน:ชุดเซอร์โวที่ละเอียดอ่อนมักจะยึดด้วยโฟมหรือบัฟเฟอร์ยางเพื่อให้การสั่นสะเทือนระหว่างการขนส่ง ≤3g (อ้างอิง ISTA 3A) เครื่องตรวจสอบการสั่นสะเทือน (เครื่องบันทึกข้อมูล 6DOF) สามารถบันทึกเหตุการณ์การสั่นสะเทือนแบบเรียลไทม์เพื่อระบุว่าเกิดการจัดการที่ไม่เหมาะสมระหว่างการขนส่งหรือไม่
- การควบคุมความชื้น:ซองดูดความชื้นหรือพลาสติกห่อสูญญากาศภายในลังช่วยป้องกันการสะสมของความชื้น โดยเฉพาะอย่างยิ่งในระหว่างการขนส่งทางทะเล เครื่องบันทึกข้อมูลบนพื้นฐาน IoT บันทึกอุณหภูมิ/ความชื้นเพื่อให้แน่ใจว่าเป็นไปตามเงื่อนไขการขนส่งที่แนะนำ
5.2 การประกอบและการสอบเทียบในสถานที่
เมื่อระบบมาถึงที่ตั้งของลูกค้า ขั้นตอนการติดตั้งและสอบเทียบจะเริ่มต้นขึ้น:
-
โครงและการปรับระดับ
- โครงฐานหลัก (สำหรับการซ้อน รัด หรือห่อ) จะถูกจัดวางให้ตรงกันบนพื้นที่เตรียมไว้ โดยตรวจสอบว่าความเรียบยังคงอยู่ภายใน ±0.3 มม./ม. โดยมักใช้ระดับเลเซอร์หรือเครื่องมือออปติก
- สลักเกลียวหรือขาปรับระดับจะได้รับแรงบิดตามค่าที่ตั้งไว้ตามที่กำหนด เพื่อให้แน่ใจว่าเส้นจะมีเสถียรภาพแม้ในระหว่างการใช้งานแบบไดนามิก
-
การเชื่อมต่อบริการใหม่
- ระบบไฟฟ้า:ชั้นวาง PLC, ไดรฟ์เซอร์โว, VFD และเซ็นเซอร์จะเชื่อมต่อใหม่ตามสายเคเบิลที่มีฉลาก ซึ่งโดยทั่วไปจะแกะสลักหรือติดแท็ก (รหัสสี IEC 60445) การตรวจสอบความต่อเนื่องด้วยเมกะโอห์มมิเตอร์ (≥100 MΩ ที่ 500 V) ยืนยันความสมบูรณ์ของสายเคเบิล
- สายไฮดรอลิก/นิวเมติกส์:ต้องตรวจสอบการรั่วไหลของท่อหรือท่อยาง (ISO 4413 สำหรับอุปกรณ์ไฮดรอลิก และ ISO 8573 สำหรับอุปกรณ์ลม) ก่อนเปิดเครื่อง หากตรวจพบการรั่วไหลในระดับเล็กน้อย ให้เปลี่ยนซีลหรือข้อต่อ
-
การจัดตำแหน่งและปรับสมดุลด้วยเลเซอร์
- สำหรับลูกกลิ้งขับเคลื่อนด้วยเซอร์โวหรือแขนหมุน เครื่องมือปรับตำแหน่งเพลาด้วยเลเซอร์จะรับประกันความศูนย์กลางและการปรับตำแหน่งเชิงมุมภายใน 0.1 มม. ช่วยลดการสั่นสะเทือนหรือการสึกหรอของสายพาน/โซ่
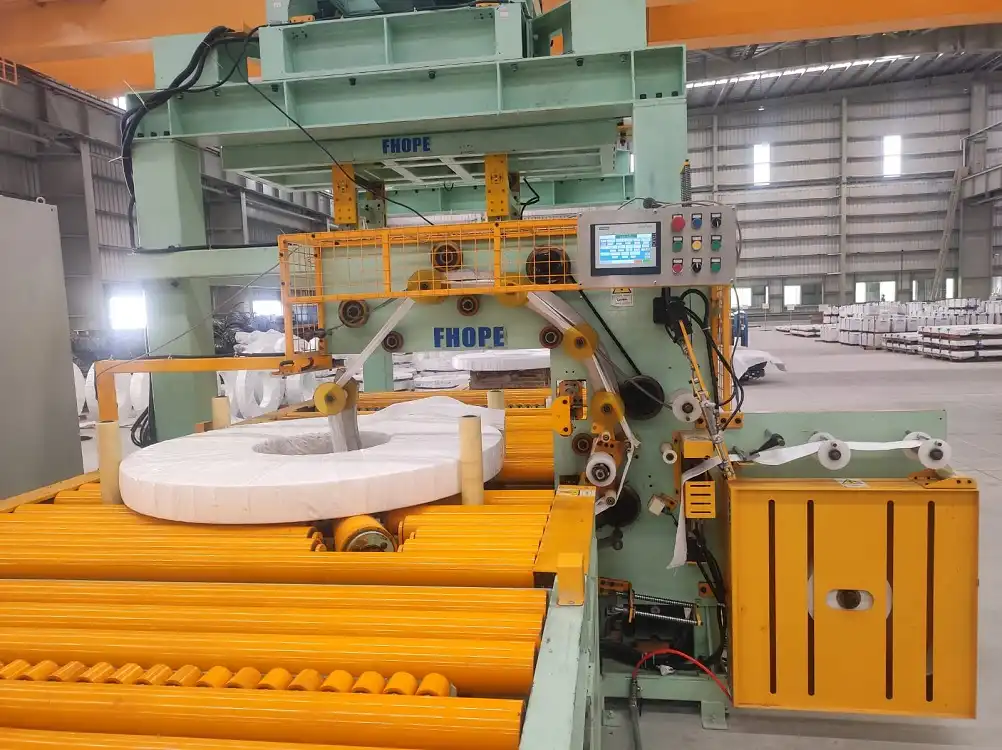
- การทดสอบดำเนินการยืนยันว่าการโหลด การรัด และการซ้อนคอยล์ทำงานด้วยความเร็วและแรงบิดที่ถูกต้อง ซึ่งสอดคล้องกับเวลาในรอบการออกแบบ
6. ข้อตกลงการส่งมอบแบบมาตรฐาน
เพื่อให้เกิดความชัดเจนสำหรับผู้มีส่วนได้ส่วนเสียทุกฝ่าย ได้แก่ ผู้ผลิต ผู้ขนส่ง ทีมติดตั้ง และผู้ใช้งานขั้นสุดท้ายโปรโตคอลการจัดส่งที่เป็นมาตรฐานอาจอ้างอิงถึงแนวทางเหล่านี้:
| มิติการควบคุม | Standard | ตัวบ่งชี้ที่สำคัญ | วิธีการตรวจสอบ |
|---|---|---|---|
| ความแม่นยำทางเรขาคณิต | ISO-230 1 | การทำซ้ำ ≤±0.15 มม. | เลเซอร์อินเตอร์เฟอโรมิเตอร์ (Renishaw) |
| ประสิทธิภาพแบบไดนามิก | GB / T 5226.1-2019 | E-stop ≤50 มิลลิวินาที | DAQ ความเร็วสูง (NI PXIe) |
| ความสมบูรณ์ของบรรจุภัณฑ์ | มาตรฐาน ASTM D4169-16 | ไม่มีชิ้นส่วนหลวม/เสียหายหลังการทดสอบ | การทดสอบการตกจากที่สูง 1.2 ม. (6 ด้าน) |
| การป้องกันการกัดกร่อน | ISO.9227 | สเปรย์เกลือ 480 ชม.: ไม่มีสนิมแดง | กล้องจุลทรรศน์โลหะวิทยา (1000×) |
การเบี่ยงเบนใดๆ ในพารามิเตอร์เหล่านี้จะกระตุ้นให้มีการดำเนินการแก้ไขตามเอกสารก่อนที่จะสามารถจัดส่งสายให้กับลูกค้าอย่างเป็นทางการได้
7. นวัตกรรมในการควบคุมคุณภาพและการจัดส่ง
7.1 ฝาแฝดดิจิทัลสำหรับการส่งมอบ
การใช้งานที่ล้ำสมัยใช้ แนวทาง ดิจิทัลทวินซึ่งจำลองไม่เพียงแค่การทำงานของเครื่องจักรเท่านั้น แต่ยังรวมถึงลำดับการประกอบใหม่ด้วย:
- การติดตั้งล่วงหน้าแบบเสมือนจริง:การใช้แบบจำลอง 3 มิติ (เช่น Siemens Teamcenter) เพื่อตรวจสอบจุดเข้ารถยกที่ปลอดภัย เส้นทางของเครนเหนือศีรษะ และการชนกันที่อาจเกิดขึ้นในห้องผลิตขั้นสุดท้าย
- หนังสือเดินทางดิจิทัล:แต่ละบรรทัดอาจมาพร้อมกับหนังสือเดินทางดิจิทัลซึ่งรวมถึงเรขาคณิต 3 มิติ BOM (รายการวัสดุ) และบันทึกการบำรุงรักษาที่บันทึกไว้ ซึ่งสามารถดูได้ง่ายบนแท็บเล็ตหรืออุปกรณ์ AR
7.2 เทคนิคการตรวจสอบอย่างชาญฉลาด
-
การสอบเทียบระบบภาพเครื่องจักร
- การอ้างอิงอัตโนมัติด้วยกล้องอุตสาหกรรม (เช่น Cognex In-Sight) สามารถตรวจสอบทิศทางและการจัดตำแหน่งของชิ้นส่วนได้ถึง ±0.02 มม.
- การชดเชยตำแหน่งเซอร์โวหรือสายพานที่มีศักยภาพจะถูกทำเครื่องหมายแบบเรียลไทม์ ซึ่งจะช่วยลดขั้นตอนการวัดด้วยตนเอง
-
อัลตราโซนิกแบบอาร์เรย์เฟส
- การเชื่อมขั้นสูงบนเฟรมหรือแขนรองรับจะต้องผ่านการสแกนอัลตราซาวนด์แบบแบ่งเฟส (ISO 17635) เพื่อตรวจจับข้อบกพร่องภายในในระดับต่ำกว่ามิลลิเมตร
- ลดความเสี่ยงจากความล้มเหลวร้ายแรงของคานหรือขายึดรับน้ำหนัก
8. ความมุ่งมั่นตลอดวงจรชีวิตหลังการจัดส่ง
เมื่อมีการจัดส่งและติดตั้งสายอย่างเป็นทางการแล้ว การมีส่วนร่วมของผู้ผลิตมักจะดำเนินต่อไป:
-
การรับประกันและการบริการ
- ความคุ้มครองมาตรฐานอาจครอบคลุม 12–24 เดือน ขึ้นอยู่กับจำนวนชั่วโมงการใช้งานหรือปริมาณงานของคอยล์ที่กำหนด
- การขอ เวลาเฉลี่ยระหว่างความล้มเหลว (MTBF) มีเป้าหมายที่ ≤0.5 ความล้มเหลวต่อปีภายใต้การดำเนินงานปกติ สะท้อนให้เห็นถึงการออกแบบเชิงกลและไฟฟ้าที่แข็งแกร่ง
-
รับประกันประสิทธิภาพ
- ซัพพลายเออร์หลายรายมุ่งมั่นที่จะเตรียมความพร้อมแบบ "ปลั๊กแอนด์เพลย์" ถึง 98 เปอร์เซ็นต์ กล่าวคือ สายการผลิตควรจะเริ่มทำงานได้อย่างมีประสิทธิผลภายใน 8 ชั่วโมงหลังจากประกอบในสถานที่ โดยคำนึงถึงเงื่อนไขมาตรฐาน
- เกณฑ์ในการยอมรับโดยทั่วไปคือการทำงานอย่างต่อเนื่องของคอยล์จำนวนหนึ่งหรือชุดการเปลี่ยนแปลงโดยไม่มีการหยุดที่ไม่ได้วางแผนไว้
-
ผลตอบรับการปรับปรุงอย่างต่อเนื่อง
- ข้อมูลการทำงานทั้งหมด เช่น แรงบิด อุณหภูมิ เวลาในการทำงาน จะถูกส่งกลับไปยังฐานข้อมูลของผู้ผลิตเพื่อการปรับปรุงการออกแบบในอนาคต
- การทำงานร่วมกันของข้อมูลภาคสนามนี้ส่งเสริมให้เกิดวัฒนธรรมวงจรปิดของการปรับปรุงทางวิศวกรรม ช่วยให้มั่นใจได้ว่าสายการผลิตในขั้นต่อๆ ไปจะได้รับประโยชน์จากบทเรียนในโลกแห่งความเป็นจริง
9 ข้อสรุป
การควบคุมคุณภาพและการส่งมอบไม่ใช่เพียงขั้นตอนสุดท้าย แต่เป็นจุดเปลี่ยนที่สำคัญซึ่งสายการผลิตบรรจุขดลวดที่ได้รับการออกแบบอย่างพิถีพิถัน ประกอบอย่างประณีต และทดสอบอย่างละเอียดถี่ถ้วน จะเปลี่ยนจากสายการผลิตในโรงงานไปสู่สภาพแวดล้อมการใช้งานจริง ความสำเร็จขึ้นอยู่กับ:
- ประตูคุณภาพครบวงจร:ตั้งแต่การตรวจสอบวัตถุดิบ (สเปกโตรสโคปี การทดสอบความล้า) ผ่านการควบคุมกระบวนการเชิงสถิติ (SPC) ในกระบวนการ และการทดสอบความทนทานในการวิ่งออกรอบสุดท้าย
- การส่งมอบแบบแยกส่วนและการป้องกัน:การออกแบบให้สามารถถอดประกอบบางส่วนได้ บรรจุภัณฑ์ที่แข็งแรง และลดแรงกระแทก ช่วยให้มั่นใจได้ว่าผลิตภัณฑ์จะมาถึงในสภาพสมบูรณ์และประกอบใหม่ได้อย่างราบรื่น
- การตรวจสอบตามข้อมูล:ใช้ประโยชน์จากเครื่องมือที่มีความแม่นยำสูง ฝาแฝดทางดิจิทัล และเทคโนโลยี AR/VR เพื่อเร่งการติดตั้งและยืนยันการปฏิบัติตามมาตรฐานทางกล ไฟฟ้า และความปลอดภัยระดับโลก
- ความต่อเนื่องของวงจรชีวิต:รับประกันเอกสาร การตรวจสอบย้อนกลับ และการสนับสนุนระยะไกลหลังการส่งมอบ จึงเพิ่มประสิทธิภาพอุปกรณ์โดยรวมและประสิทธิภาพด้านต้นทุน
ด้วยการยึดมั่นในมาตรฐานที่เป็นที่ยอมรับ (IATF 16949, ISO 9001, EN 415-10, GB/T 5226.1 เป็นต้น) และการใช้ระบบควบคุมทางวิศวกรรมขั้นสูง ผู้ผลิตสามารถส่งมอบสายการผลิตบรรจุขดลวดที่มีข้อบกพร่องเกือบเป็นศูนย์ ปัญหาในการประกอบใหม่น้อยที่สุด และการเปลี่ยนผ่านไปสู่การผลิตเต็มรูปแบบได้อย่างราบรื่น แนวทางนี้ช่วยให้ลูกค้าได้รับเครื่องจักรที่แข็งแรง ทนทาน มีประสิทธิภาพสูง ปลอดภัยเป็นพิเศษ และมีอายุการใช้งานยาวนาน ซึ่งเป็นตัวอย่างที่ดีที่สุดของการผลิต แบบสมัยใหม่ ในสไตล์ผู้ผลิต อย่างแท้จริง
บันทึกสุดท้าย:
แม้ว่าแนวปฏิบัติในที่นี้จะใช้ได้กับเครื่องจักรอุตสาหกรรมหนักส่วนใหญ่ แต่ข้อกำหนดเฉพาะอาจแตกต่างกันไปขึ้นอยู่กับกฎข้อบังคับถนนในภูมิภาค สภาพแวดล้อมของโรงงานขั้นสุดท้าย หรือคำขอเฉพาะของลูกค้าสำหรับการจัดส่งหรือการทดสอบการใช้งาน ควรอ้างอิงกฎหมายในท้องถิ่น (เช่น GB 1589 สำหรับขีดจำกัดน้ำหนักในการขนส่ง) และการรับรองกระบวนการพิเศษ (เช่น มาตรฐานการขนส่งทางทะเล การรองรับสภาพแวดล้อมอันตราย) เสมอ เพื่อส่งมอบโซลูชันที่ปรับแต่งตามความต้องการ
-
การทำความเข้าใจแนวทางปฏิบัติเหล่านี้จะช่วยยกระดับกระบวนการประกันคุณภาพของคุณและรับประกันการปฏิบัติตามมาตรฐานอุตสาหกรรม↩
-
สำรวจดูว่าระบบเหล่านี้สามารถปฏิวัติการควบคุมคุณภาพการผลิตและเพิ่มประสิทธิภาพได้อย่างไร↩
-
เรียนรู้เกี่ยวกับบทบาทสำคัญของการตรวจสอบย้อนกลับในการรับรองคุณภาพผลิตภัณฑ์และการปฏิบัติตามข้อกำหนดในกระบวนการผลิต↩