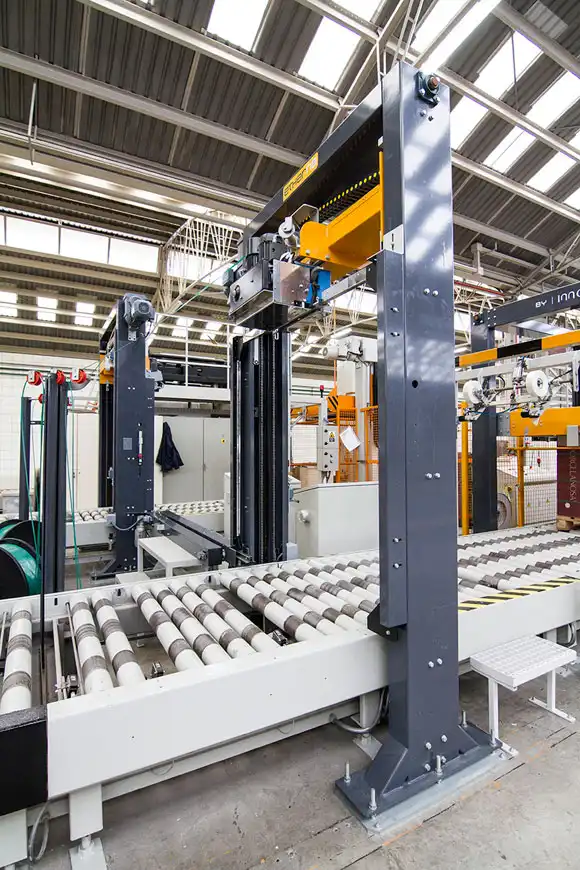
ในสภาพแวดล้อมการผลิตและการขนส่งที่รวดเร็วในปัจจุบัน ระบบอัตโนมัติมีบทบาทสำคัญในการปรับปรุงประสิทธิภาพการทำงานโดยรวมและลดต้นทุนแรงงาน พื้นที่ที่ส่งผลกระทบมากที่สุดสำหรับระบบอัตโนมัติคือขั้นตอนการบรรจุภัณฑ์ โดยเฉพาะในระบบรัดที่ช่วยให้มั่นใจว่าผลิตภัณฑ์จะถูกมัดรวมอย่างแน่นหนาเพื่อการขนส่งหรือจัดเก็บ เมื่อออกแบบหรือเลือกเครื่องรัดสายรัดสมัยใหม่ พารามิเตอร์ทางเทคนิคและข้อควรพิจารณาหลายประการจะเข้ามามีบทบาท เช่น การออกแบบด้วยลม แรงดันอากาศและการไหลที่จำเป็น (การใช้ CFM) การสื่อสารระหว่าง PLC (Programmable Logic Controllers) ที่แตกต่างกัน และการปฏิบัติตามมาตรฐานการรับรองต่างๆ บทความนี้จะนำเสนอการวิเคราะห์โดยละเอียดเกี่ยวกับเทคโนโลยีเบื้องหลังเครื่องรัดสายรัด โดยตรวจสอบแต่ละส่วนประกอบและพารามิเตอร์เพื่อให้ข้อมูลเชิงลึกที่จะช่วยให้วิศวกร ผู้จัดการฝ่ายปฏิบัติการ และผู้ตัดสินใจตัดสินใจเลือกได้อย่างมีข้อมูลครบถ้วน

1. ทำความเข้าใจเกี่ยวกับการออกแบบระบบลม
เครื่องรัดสายรัด โดยเฉพาะเครื่องที่พัฒนาขึ้นสำหรับการใช้งานในอุตสาหกรรมขนาดใหญ่ มักอาศัยระบบลมเพื่อการเคลื่อนไหวที่เชื่อถือได้และทำซ้ำได้ องค์ประกอบลมควบคุมการทำงานต่างๆ เช่น การทำให้ตึง การปิดผนึก การตัด และแม้แต่การจัดตำแหน่งบรรจุภัณฑ์ก่อนและหลังการรัด การทำงานเหล่านี้จะต้องแม่นยำและสม่ำเสมอเพื่อให้แน่ใจว่าจะห่อได้แน่นหนาโดยไม่ทำให้ผลิตภัณฑ์เสียหาย
อินพุตนิวเมติกส์หลัก:
-
ช่วงความดัน:ประมาณ 0.4 ถึง 0.6 มิลลิบาร์ (บางครั้งอาจระบุเป็นบาร์หรือปอนด์ต่อตารางนิ้ว)
-
ปริมาณการใช้อากาศ:ประมาณ 100 มิลลิลิตรต่อนาที
เมื่อมองดูครั้งแรก ตัวเลขเหล่านี้อาจดูเล็กน้อย แต่การไหลตามปริมาตรหรือการใช้ CFM (ลูกบาศก์ฟุตต่อนาที) ที่แท้จริงอาจสูงกว่านี้มาก ขึ้นอยู่กับความถี่ในการรัดและขนาดกระบอกสูบของระบบ จังหวะลมแต่ละจังหวะ ไม่ว่าจะเป็นการขับเคลื่อนการป้อนสายรัด การกระตุ้นแรงตึง หรือการปิดผนึก จะดึงอากาศอัดที่จ่ายเข้ามา หากสายการผลิตของคุณต่อเนื่องและต้องรัดบ่อยครั้ง (เช่น ทุกๆ สองสามวินาที) ความต้องการ CFM สะสมอาจเพิ่มขึ้นอย่างมาก
ทำไมต้องนิวเมติกส์?
-
ความน่าเชื่อถือและความเรียบง่าย:โดยทั่วไปแล้ว ชิ้นส่วนระบบนิวแมติกนั้นดูแลรักษาง่าย และอะไหล่ก็หาได้ทั่วไป
-
การทำงานที่สะอาด:โดยทั่วไปแล้วอากาศอัดถือว่า "สะอาด" กว่าของเหลวไฮดรอลิก ซึ่งอาจรั่วไหลหรือปนเปื้อนพื้นที่ทำงานได้
-
การตอบสนองที่รวดเร็ว:กระบอกสูบแบบนิวแมติกสามารถทำงานได้อย่างรวดเร็ว ซึ่งมีความสำคัญอย่างยิ่งสำหรับสายการผลิตบรรจุภัณฑ์ที่มีปริมาณงานสูง
ก่อนที่จะติดตั้งเครื่องรัดสายรัดแบบใช้ลมเข้ากับสายการผลิตของคุณ จำเป็นอย่างยิ่งที่จะต้องวิเคราะห์ความสามารถในการใช้ลมอัดอย่างละเอียด ซึ่งรวมถึงการทำความเข้าใจแรงดันลมที่มีอยู่จากระบบลมของโรงงาน ขนาดของถังลม และอุปกรณ์ลมอัดอื่นๆ ที่อาจสร้างความผันผวนของแรงดันได้ การติดตั้งถังเก็บลมและตัวกรองหรือตัวควบคุมที่มีขนาดเหมาะสมจะช่วยลดแรงดันที่ลดลงกะทันหันและรักษาเสถียรภาพที่จำเป็นสำหรับการรัดสายรัดที่แม่นยำได้
2. ดูรายละเอียดการใช้งาน CFM
แม้ว่าตัวเลขโดยประมาณ 100 มล./นาทีอาจระบุเป็นอัตราการบริโภค แต่ CFM ที่ใช้งานจริงอาจแตกต่างกันอย่างมากขึ้นอยู่กับรอบการทำงาน โปรดพิจารณาปัจจัยต่อไปนี้:
-
เวลาในการทำงานต่อรอบ:หากระบบของคุณทำการรัดสายรัดทุกๆ 10 วินาที ปริมาณการใช้อากาศทั้งหมดต่อนาทีจะสูงกว่ามากเมื่อเทียบกับการรัดสายรัดทุกๆ นาที
-
ขนาดของกระบอกสูบ:กระบอกสูบขนาดใหญ่ต้องการปริมาตรต่อจังหวะที่มากขึ้น กระบอกสูบปรับความตึง กระบอกสูบซีล และแอคชูเอเตอร์ลมเพิ่มเติม (สำหรับบล็อกหนีบหรือสายพานลำเลียง) ล้วนมีส่วนทำให้ปริมาณการใช้อากาศโดยรวมเพิ่มขึ้น
-
แรงดันใช้งาน:การใช้งานที่แรงดันใกล้ช่วงบน 0.6 เมกะบาร์ โดยทั่วไปจะใช้ปริมาณอากาศต่อการทำงานมากกว่าการใช้งานที่ 0.4 เมกะบาร์ แต่ต้องพิจารณาถึงความสมดุลระหว่างปริมาณอากาศที่ใช้กับกำลังไฟที่เพียงพอสำหรับการดึงและปิดผนึกด้วย
บริษัทต่างๆ มักพบว่าการติดตามการใช้ลมแบบเรียลไทม์นั้นมีประโยชน์ในการป้องกันการหยุดทำงานโดยไม่ได้วางแผนไว้ แผนการบำรุงรักษาเชิงป้องกันที่มีโครงสร้างที่ดี ซึ่งรวมถึงการตรวจสอบท่อลม ซีล และตัวควบคุมเป็นประจำ จะช่วยลดการรั่วไหลของลมได้ แม้แต่การรั่วไหลเพียงเล็กน้อยที่ไม่ถูกสังเกตเห็นก็สามารถส่งผลกระทบอย่างมากต่อรอบการทำงานของคอมเพรสเซอร์และต้นทุนพลังงานในระยะยาว

3. การสื่อสาร PLC: สองแนวทางสำหรับการบูรณาการ
ขั้นตอนสำคัญประการหนึ่งในการทำให้สถานีรัดอัตโนมัติคือการรับรองการสื่อสารที่ราบรื่นระหว่าง PLC ของเครื่องรัดและสายพานลำเลียงหรือตัวควบคุมอุปกรณ์ต้นทาง/ปลายทางอื่นๆ การประสานงานนี้จะควบคุมเวลาที่พัสดุเข้าสู่โซนรัด เมื่อวงจรการรัดเริ่มต้น และเมื่อผลิตภัณฑ์ที่บรรจุแล้วถูกขนถ่าย โดยทั่วไปจะใช้สองวิธีการสื่อสารหลัก:
-
โซลูชันที่ 1: ระบบสายพานลำเลียงแบบครบวงจรที่จัดหาโดยซัพพลายเออร์เครื่องรัดสายรัด
ในสถานการณ์นี้ ซัพพลายเออร์เครื่องรัดสายรัดจะจัดหาสายพานลำเลียงทั้งหมด เซ็นเซอร์และไดรฟ์ในตัวช่วยให้เครื่องตรวจจับได้ว่ามีพัสดุอยู่หรือไม่ และจัดตำแหน่งพัสดุให้พร้อมสำหรับการรัดโดยอัตโนมัติ โดยไม่ต้องมีการรวม PLC ภายนอกจำนวนมาก โดยทั่วไป จำเป็นต้องใช้เซ็นเซอร์เพียงสองตัวเท่านั้น เพื่อตรวจจับการไหลของพัสดุ—ตัวหนึ่งอยู่ที่ปลายสายพานขาเข้า และอีกตัวหนึ่งอยู่ที่จุดเริ่มต้นของสายพานรับ— เนื่องจากเครื่องรัดสายรัดควบคุมสายพานทั้งสองตัว กระบวนการทั้งหมดจึงราบรื่นขึ้น โดยมีการแลกเปลี่ยนสัญญาณระหว่างระบบภายนอกน้อยที่สุด -
โซลูชันที่ 2: สายพานลำเลียงแยกที่เป็นของลูกค้า
เมื่อลูกค้ามีระบบสายพานลำเลียงอยู่แล้วหรือต้องการการออกแบบสายพานลำเลียงเฉพาะ การบูรณาการจะขึ้นอยู่กับการแลกเปลี่ยนสัญญาณ I/O (มักเป็นอินพุตและเอาต์พุตแบบดิจิทัล) ระหว่าง PLC ของเครื่องรัดสายรัดและ PLC ของลูกค้า ลำดับทั่วไปอาจมีลักษณะดังนี้:-
PLC ภายนอกจะส่งสัญญาณ “A” ไปยังเครื่องรัดกล่องเมื่อบรรจุภัณฑ์อยู่ในตำแหน่งที่ถูกต้อง
-
เมื่อได้รับสัญญาณ “A” กลไกการบล็อกของเครื่องรัดกล่องจะเริ่มทำงานเพื่อยึดบรรจุภัณฑ์ให้เข้าที่ จากนั้นเครื่องจะทำการรัดกล่อง
-
เมื่อการรัดสายรัดเสร็จสิ้น เครื่องรัดจะส่งสัญญาณ “B” ไปยัง PLC ภายนอกเพื่อเคลื่อนย้ายบรรจุภัณฑ์ออกไป
-
PLC ภายนอกจะเคลื่อนพัสดุออกจากสถานีรัดและส่งสัญญาณ “A” กลับมาเมื่อพัสดุชิ้นต่อไปอยู่ในตำแหน่ง
-
การโต้ตอบตามสัญญาณนี้สามารถทำซ้ำได้สำหรับการรัดสายหลายครั้งหากผลิตภัณฑ์ต้องใช้สายรัดหลายเส้น ด้วยตรรกะที่กำหนดไว้อย่างชัดเจนและสัญญาณที่กำหนดเวลาอย่างรอบคอบ กระบวนการทั้งหมดจึงสามารถทำงานอัตโนมัติได้ในระดับสูง ทำให้มีเวลาหยุดทำงานน้อยที่สุดและเพิ่มปริมาณงานสูงสุด
4. ระดับการทำงานอัตโนมัติ: การสร้างสมดุลระหว่างการทำงานแบบแมนนวลและอัตโนมัติ
คำถามทั่วไปสำหรับผู้ซื้อที่มีแนวโน้มจะเป็นลูกค้าคือสายรัดแต่ละเส้นต้องได้รับการดูแลจากคนหรือไม่ หรือกระบวนการทั้งหมดสามารถทำงานอัตโนมัติได้ทั้งหมด เครื่องรัดสายรัดสมัยใหม่สามารถทำงานอัตโนมัติได้อย่างเต็มที่ โดยลดการมีส่วนร่วมของคนลง ความรับผิดชอบหลักของผู้ปฏิบัติงานโดยทั่วไปมีดังนี้:
-
การเติมอุปกรณ์ป้องกันมุม:ตัวอย่างเช่น หากใช้สายรัดสี่เส้นต่อหนึ่งห่อ อาจต้องเติมอุปกรณ์ป้องกันมุมทุกๆ 25 ห่อ ซึ่งอาจใช้เวลาประมาณหนึ่งชั่วโมง ในโซลูชันที่ปรับแต่งเองมากขึ้น อาจใช้เวลา 1.5–2 ชั่วโมงต่อการเติมหนึ่งครั้ง ขึ้นอยู่กับความจุของเครื่องจักรและขนาดของตัวยึดอุปกรณ์ป้องกัน
-
การเติมสายรัด PET หรือวัสดุรัดอื่นๆ:ม้วนสายรัดอาจบรรจุวัสดุได้เพียงพอสำหรับ 120 แพ็คเกจก่อนที่จะต้องเติมใหม่
นอกเหนือจากงานชั่วคราวเหล่านี้แล้ว กระบวนการรัดสายรัดไม่จำเป็นต้องให้ผู้ปฏิบัติงานยืนอยู่หน้าเครื่องและสั่งงานแต่ละรอบด้วยตนเอง ลำดับขั้นตอนทั้งหมด ได้แก่ การป้อนบรรจุภัณฑ์ การจัดตำแหน่ง การดึงสายรัด การปิดผนึก การตัด และการป้อนออก สามารถตั้งโปรแกรมและทำงานอัตโนมัติได้ การทำงานอัตโนมัติระดับสูงนี้ช่วยลดต้นทุนแรงงาน เพิ่มความสม่ำเสมอ และทำให้ผู้ปฏิบัติงานสามารถมุ่งเน้นไปที่งานอื่นๆ ในพื้นที่การบรรจุภัณฑ์ได้

5. ข้อควรพิจารณาเกี่ยวกับการรับรอง: CE เทียบกับ UL
เมื่อนำอุปกรณ์ไปใช้งานทั่วโลก มาตรฐานการรับรองจะกลายเป็นสิ่งสำคัญอันดับต้นๆ ตลาดในยุโรปมักกำหนดให้ต้องมีใบรับรอง CEเพื่อยืนยันว่าเครื่องจักรนั้นตรงตามข้อกำหนดด้านสุขภาพ ความปลอดภัย และการปกป้องสิ่งแวดล้อมภายในเขตเศรษฐกิจยุโรป ในอเมริกาเหนือใบรับรอง ULมักเป็นเกณฑ์มาตรฐานในการรับรองว่าอุปกรณ์นั้นตรงตามมาตรฐานความปลอดภัยจากอัคคีภัยและมาตรฐานทางไฟฟ้า
ความท้าทายในการรับรอง UL:
-
ต้นทุนสูงและกระบวนการยาวนาน:การขอรับใบรับรอง UL อาจมีค่าใช้จ่ายสูงและใช้เวลานานสำหรับผู้ผลิต โดยเฉพาะอย่างยิ่งเมื่อต้องจัดการกับเครื่องจักรที่ออกแบบเฉพาะหรือเครื่องจักรเฉพาะทาง
-
แนวทางปฏิบัติ:ผู้ผลิตหลายรายสร้างเครื่องจักรตามมาตรฐาน UL แต่ไม่ได้ยื่นขอใบรับรอง UL โดยตรงในประเทศผู้ผลิต แต่จะส่งเครื่องจักรไปยังสหรัฐอเมริกาหรือแคนาดา ซึ่งห้องปฏิบัติการทดสอบในท้องถิ่นจะดำเนินการขอใบรับรองขั้นสุดท้ายให้กับลูกค้าปลายทาง วิธีนี้อาจประหยัดค่าใช้จ่ายได้มากกว่า โดยเฉพาะอย่างยิ่งสำหรับธุรกิจที่ไม่ได้วางแผนส่งออกเครื่องจักรในปริมาณมาก
สำหรับผู้ใช้ปลายทางในอเมริกาเหนือ ขอแนะนำให้ทำงานร่วมกับซัพพลายเออร์ที่เข้าใจแนวทางของ UL และสามารถส่งมอบเครื่องจักรที่ผ่านการตรวจสอบของ UL ได้อย่างง่ายดาย การรับประกันการปฏิบัติตามข้อกำหนดในระหว่างขั้นตอนการออกแบบจะช่วยลดเวลาโดยรวมในการติดฉลาก UL ขั้นสุดท้ายในสถานที่ได้อย่างมาก
6. บทสรุป: สู่สายการผลิตที่มีประสิทธิภาพและพร้อมสำหรับทั่วโลกมากขึ้น
การออกแบบและบูรณาการเครื่องรัดสายรัดแบบใช้ลมต้องพิจารณาข้อกำหนดด้านอากาศ การสื่อสารกับ PLC ภายนอกหรือภายใน ระดับการทำงานอัตโนมัติที่ต้องการ และเส้นทางการรับรองที่เป็นไปได้อย่างรอบคอบ การเน้นที่องค์ประกอบทางเทคนิคเหล่านี้ตั้งแต่เริ่มต้น จะช่วยให้บริษัทหลีกเลี่ยงปัญหาทั่วไป เช่น แรงดันอากาศไม่เพียงพอ การจับเวลาสัญญาณไม่ตรงแนว หรือปัญหาด้านการปฏิบัติตามกฎระเบียบ
นอกจากนี้ เครื่องรัดสายรัดยังสามารถรวมเข้ากับแพลตฟอร์ม MES (Manufacturing Execution Systems) หรือ ERP (Enterprise Resource Planning) ขนาดใหญ่ได้อีกด้วย ซึ่งจะช่วยให้สามารถติดตามความถี่ในการรัด การใช้วัสดุ และสภาพเครื่องจักรได้แบบเรียลไทม์ ซึ่งช่วยให้สามารถบำรุงรักษาเชิงคาดการณ์และกำหนดตารางการผลิตให้เหมาะสมที่สุดได้
โดยสรุป โซลูชันการรัดที่เลือกมาอย่างดีไม่ได้เป็นเพียงการรัดผลิตภัณฑ์ให้แน่นหนาเท่านั้น แต่ยังเป็นการสร้างการทำงานที่ราบรื่น มีประสิทธิภาพ และขับเคลื่อนด้วยข้อมูล โดยคำนึงถึงรายละเอียดการออกแบบด้วยลม ความแตกต่างของการสื่อสาร PLC ความสามารถในการทำงานอัตโนมัติ และมาตรฐานการรับรองระดับโลก ธุรกิจต่างๆ สามารถนำระบบที่รองรับความต้องการในปัจจุบันและปรับให้เข้ากับการเติบโตในอนาคตได้
สำหรับผู้ที่ต้องการเป็นผู้นำในด้านเทคโนโลยีบรรจุภัณฑ์ในอุตสาหกรรม การเลือกเครื่องรัดสายรัดแบบลมที่มีความทนทานซึ่งเป็นไปตามมาตรฐาน UL (หรือข้อกำหนด CE ในยุโรป) ถือเป็นกลยุทธ์สำคัญ ไม่ว่าจะเป็นระบบอัตโนมัติเต็มรูปแบบหรือกึ่งอัตโนมัติ โซลูชันเหล่านี้สามารถลดความต้องการแรงงานได้อย่างมาก พร้อมทั้งปรับปรุงความสม่ำเสมอและปริมาณงานของบรรจุภัณฑ์ หากคุณกำลังอยู่ในขั้นตอนการประเมินตัวเลือกต่างๆ หรือวางแผนติดตั้งสายการบรรจุภัณฑ์ใหม่ โปรดพิจารณาปรึกษากับซัพพลายเออร์เครื่องรัดสายรัดที่มีประสบการณ์ทั้งในระบบลมและกระบวนการรับรองระดับโลก วิธีนี้ไม่เพียงแต่จะช่วยให้ขั้นตอนการใช้งานราบรื่นเท่านั้น แต่ยังช่วยให้การดำเนินงานของคุณประสบความสำเร็จอย่างต่อเนื่องในตลาดที่มีการแข่งขันกันมากขึ้นอีกด้วย