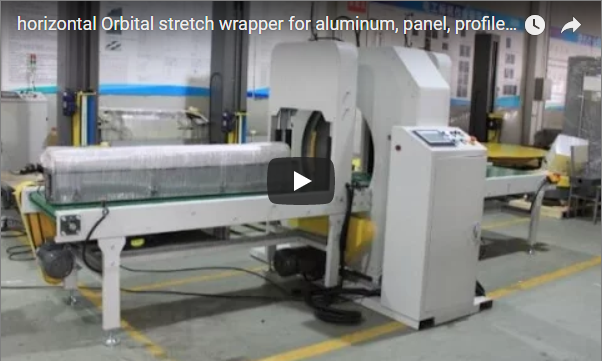
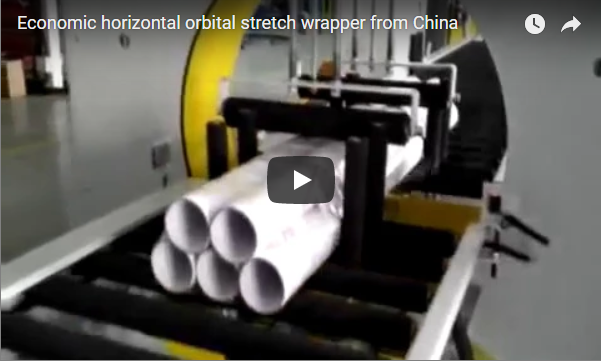
Halvautomatiska orbitala inslagningssystem överbryggar gapet mellan manuellt arbete och helautomatiserade nyckelfärdiga linjer. Genom att frikoppla lastpositionering från filmapplikation standardiserar dessa maskiner spänningskontroll, minskar materialspill och tillgodoser produktionsmiljöer med hög blandningsgrad. Följande tekniska djupdykning utvärderar mekanisk arkitektur, specifikationsdriven prestanda och strategisk automatisering för industriell förpackningsverksamhet.
🛠️ Problem 1: Hur lindar man långa, oregelbundna föremål utan att sakta ner linan?
Halvautomatiska orbitala inplastare löser flaskhalsar i linjen genom att använda en motoriserad försträckningsvagn som roterar runt stationära laster. Denna mekaniska arkitektur ger jämn spänning över oregelbundna geometrier, vilket eliminerar manuell arbetströtthet samtidigt som verifierade genomströmningshastigheter på upp till 30 laster per timme bibehålls under standardförhållanden.
Manuell inplastning av avlånga profiler, stålrör eller kompositpaneler introducerar risker för varierande spänning och repetitiv töjning. Ett orbitalt system kringgår dessa problem genom att montera filmvagnen på en vertikal mast som färdas runt det stationära objektet. FS401/1650 FROMM-plattformen, till exempel, klarar maximala lasthöjder på 2550 mm och vikter upp till 2000 kg, vilket säkerställer stabilitet för tunga industritransporter. Den roterande ringen använder en variabel frekvensdrivning (VFD) – en elektronisk motorstyrenhet som exakt justerar rotationshastigheten (vanligtvis 0–30 rpm) för att matcha objektdiameter och önskad inplastningsdensitet. Denna kontrollerade spiralapplikation förhindrar filmslitningar och lastförskjutning under transport.
Teknisk specifikation och affärspåverkan: Maskinens strukturella fotavtryck mäter 2600 mm i höjd, 1550 mm i bredd och 715 mm i djup, vilket möjliggör integration i begränsade lagergångar. Masten och bottenenheten är lackerade i RAL 5010 blå, medan den roterande skivan och filmvagnens lock använder RAL 1021 gul för hög synlighet och säkerhetsöverensstämmelse. Automatisk lasthöjdsdetektering justerar kontinuerligt vagnens rörelseområde, vilket eliminerar manuell kalibrering. Ur ett affärsperspektiv minskar konsekvent spänningsapplikation filmspill genom att förhindra överlindning, medan lastkapaciteten på 2000 kg stöder tunga pallar eller buntade varor utan behov av sekundär bandning eller kantskydd.
Rekommenderad åtgärd: Placera en halvautomatisk orbital inplastare utrustad med ett fotpedalinitieringssystem. Operatörerna placerar lasten på en rull- eller V-kedjetransportör, trycker på pedalen och den VFD-reglerade ringen applicerar filmen i en kontrollerad spiral. För objekt som är längre än 4 meter, installera utriggarstöd med intervall på 1.5–2.0 meter för stål eller 1.0–1.5 meter för aluminium för att förhindra att filmen hänger. Denna konfiguration standardiserar inplastningsgeometrin, minskar kvalitetsklagomål relaterade till lös film och minimerar ergonomiska skador i samband med manuell böjning och dragning.
🏗️ Problem 2: Hur hanterar du frekventa produktstorleksändringar utan att slösa produktionstid?
Snabb omställningskapacitet uppnås genom programmerbara rörelseprofiler och automatisk lasthöjdsdetektering. Operatörer kringgår mekaniska justeringar genom att välja lagrade parametrar via människa-maskin-gränssnittet (HMI), vilket möjliggör sömlösa övergångar mellan produktfamiljer på under sextio sekunder utan behov av specialiserade mekaniska verktyg.
Tillverkningsmiljöer med hög blandning av material växlar ofta mellan fönsterkarmar, armeringsbuntar och arkitektoniska paneler. Helautomatiska linjer kräver omkonfigurering av transportband och omprogrammering av PLC, vilket genererar 10–15 minuters tomgångstid per omställning. Halvautomatiska orbitala inplastare eliminerar denna friktion genom digital parameterlagring och automatisk positionering av vagnen. Människa-maskin-gränssnittet (HMI) fungerar som en digital kontrollpanel där operatörer matar in eller hämtar inplastningssekvenser. När en produkt har lastats mäter systemets automatiska höjddetekteringssensor lastprofilen och justerar filmvagnens rörelsesträcka därefter.
Teknisk specifikation och affärspåverkan: Filmkompatibiliteten är optimerad för linjära lågdensitetspolyeten (LLDPE)-rullar med en maximal tjocklek på 35 µm, en spolkärna på 76 mm (3 tum) och en maximal ytterdiameter på 300 mm. Filmbredden är standardiserad till 500 mm, vilket möjliggör effektiv överlappningstäckning över olika lastbredder. Styrskåpet och säkerhetsplattorna är ytbehandlade i RAL 1021 gul, vilket säkerställer tydlig visuell avgränsning av aktiva zoner. Ur ett operativt perspektiv eliminerar programmerbart minne manuell spänningsomkalibrering, medan automatisk höjddetektering säkerställer konsekventa överlappningsprocenter (vanligtvis 30–70 %) oavsett lastgeometri. Detta minskar buffertlagerbehovet och accelererar orderhanteringscyklerna.
Rekommenderad åtgärd: Välj en modell med programmerbara rörelseprofiler och automatisk lasthöjdsdetektering. Operatörerna positionerar helt enkelt objektet, väljer lämplig lindningssekvens via HMI:t och startar cykeln. För anläggningar som hanterar extrema längdvariationer, kontrollera att stödtransportören klarar den maximala styckdimensionen. Anpassade chassiförlängningar kan stödja laster upp till 12 000 mm, men standardkonfigurationer optimerar för bredder mellan 100–1400 mm. Denna flexibilitet förhindrar produktionsflaskhalsar under produktfamiljövergångar och upprätthåller konsekvent laststabilitet över olika SKU:er.
🔗 Relaterat : Utforska fler lösningar
📈 Problem 3: Varför lönar sig inte ett helautomatiskt system för måttliga volymer?
Effektiva investeringar dikterar strategisk automatisering. Halvautomatiska orbitala system levererar 200–250 pallar per filmladdning med en enda operatörsövervakning, vilket erbjuder en skalbar ingångspunkt som undviker den överdrivna golvytan, underhållsomkostnaderna och de förlängda återbetalningscyklerna som är förknippade med helt integrerade nyckelfärdiga förpackningslinjer.
Fabrikschefer överkonstruerar ofta förpackningsoperationer genom att kräva helautomatiska linjer för måttliga genomströmningskrav. Helautomatiska rotationsbord kräver omfattande transportbandsintegration, robotiserad filmskärning/försegling och komplex PLC-synkronisering, vilket resulterar i återbetalningstider på 18–30 månader. Halvautomatiska orbitala inslagningsmaskiner ger jämförbar lastsäkerhet med betydligt lägre kapitalintensitet. FS401/1650-plattformen uppnår cirka 30 laster per timme och levererar 200–250 pallar per filmladdning, vilket ger hög effektivitet utan att det krävs dedikerade automationsingenjörer för underhåll.
Teknisk specifikation och affärspåverkan: Maskinens spänningskontroll är beroende av en magnetisk pulverbroms – en elektromagnetisk friktionsanordning som reglerar filmspänningen genom att justera strömflödet till en pulverfylld rotor. Detta system upprätthåller en jämn spänning (30–150 N) oavsett minskning av spoldiametern, vilket säkerställer en jämn omslagstäthet från fulla till tomma rullar. Chassit och filmvagnen använder blå RAL 5010-finish, medan styrskåpet förblir gult RAL 1021 för driftsklarhet. Ur ett ekonomiskt perspektiv varierar investeringen vanligtvis från 15 000 till 30 000 dollar för mellanstora konfigurationer, med återbetalningstider som varierar beroende på regionala arbetskostnader och filmupphandlingskontrakt. Denna etappvisa metod bevarar rörelsekapital samtidigt som den ger mätbar avkastning på investeringen inom 6–12 månader.
Rekommenderad åtgärd: Implementera en halvautomatisk orbital inplastare som ett grundläggande automatiseringslager. Den modulära arkitekturen möjliggör framtida integration av automatiska filmskärare, bubbelfilmsapplikatorer eller omvandlingar av roterande skivor utan att byta ut kärnchassit. Denna dubbla funktionalitet stöder både långprofilsinplastning och pallad laststabilisering, vilket eliminerar behovet av separata maskiner. Genom att anpassa automationsnivån till faktiska genomströmningskrav undviker verksamheten onödiga kapitalutgifter samtidigt som skalbarheten för framtida volymökningar bibehålls.
🛡️ Överensstämmelseinformation : Denna utrustning är konstruerad för att uppfylla ISO- och CE-krav. Kontrollera specifika certifieringar med tillverkaren före upphandling.
🛡️ Vanliga frågor
F: Hur hanterar en orbital inplastare utmaningen med att inplasta långa, oregelbundna föremål jämfört med traditionella roterande system? Orbitala inplastare roterar en motoriserad filmvagn runt stationära laster, vilket gör dem idealiska för rör, profiler och paneler som inte kan placeras på en roterande roterande skiva. Den VFD-styrda ringen upprätthåller jämn spänning över oregelbundna geometrier, vilket förhindrar lastförskjutning under transport samtidigt som den klarar höjder upp till 2550 mm och vikter upp till 2000 kg.
F: Vilka tekniska funktioner möjliggör snabba växlingar mellan olika produktstorlekar utan mekanisk driftstopp? Automatisk lasthöjdsdetektering och programmerbara rörelseprofiler eliminerar manuell kalibrering. HMI lagrar omlindningsparametrar, medan den magnetiska pulverbromsen bibehåller en jämn spänning (30–150 N) när spoldiametern minskar. Operatörer växlar mellan produktfamiljer på under sextio sekunder genom att välja lagrade sekvenser, vilket minskar tomgångstiden och buffertlagerkostnaderna.
F: Vid vilken produktionsvolym ger en halvautomatisk orbital inplastare en bättre avkastning på investeringen än en helautomatisk linje? Halvautomatiska system ger optimal avkastning på investeringen för anläggningar som bearbetar 50–200 objekt dagligen med frekventa storleksvariationer. Med en kapacitet på 200–250 pallar per filmladdning med upp till 30 laddningar per timme kräver dessa maskiner en enda operatörsövervakning och ett mindre fotavtryck (1550 mm × 715 mm). Mellanstora konfigurationer tjänar vanligtvis in investeringen inom 6–12 månader, medan helautomatiska linjer kräver 300+ dagliga enheter med minimal storleksvariation för att motivera sin kapitalintensitet.
🔗 Se även : Relaterad utrustning