🔗 Se även : Relaterad utrustning
⚙️ Kundbakgrund
En medelstor tillverkare av polyetenrör i mellanvästern i USA stod inför en kritisk flaskhals i förpackningar som begränsade produktionen till 12 rullar per operatörstimme, vilket hotade leveransscheman för kommunala och industriella kunder. Deras manuella förpackningsprocess kunde inte matcha extruderingslinjens kapacitet, vilket skapade en daglig orderstockning på 30 rullar som krävde kostsam övertid och ökade risker för transportskador.
Anläggningen drev tre extruderingslinjer som producerade 300 spolar dagligen, med diametrar från 1 200 mm till 2 000 mm och vikter upp till 1 500 kg. Dessa spolar betjänade kommunala vatten-, naturgas- och industriella vätskeöverföringsnät, där ASTM D2239-överensstämmelse och intakt skyddsfilm är obligatorisk för nedgrävda och ovanjordiska installationer. Enligt en produktionsrevision av anläggningen (2023) krävde den manuella inplastningsstationen två operatörer per skift, som var och en hanterade 10–15 spolar i timmen. Denna genomströmning var 60 % lägre än extruderingslinjernas kombinerade kapacitet på 30–40 spolar, vilket tvingade fram övertidsskift och skapade lagerupphopningar. Med en prognos för marknaden för flexibla plaströr att nå 9.5 miljarder dollar år 2029 (Plastics Pipe Institute, 2024), behövde tillverkaren en skalbar, repeterbar förpackningslösning som överensstämde med ISO 21628-testparametrar för sträckfilm och CE-säkerhetsdirektiv.
🛠️ Utmaning
Manuell sträckplastning orsakade tre driftsfel: inkonsekvent filmspänning som varierade med operatörens trötthet, en hård genomströmningsgräns på 12 rullar per timme och en transportskador på 4.5 % orsakad av ojämna filmlager. Dessa ineffektiviteter ökade direkt arbetskraftskostnaderna och äventyrade kundkontrakt.
Allt eftersom filmrullens diameter minskade under inplastningen minskade operatörerna instinktivt bromskraften, vilket ledde till att filmförlängningen sjönk från 20 % till nära 0 %. Denna spänningsförskjutning resulterade i antingen 25–30 % filmöverförbrukning eller osäkra buntar som lossnade under lastbilens vibrationer. Arbetskraftens flaskhals förvärrade problemet: sex heltidsekvivalenter allokerades till förpackning över tre skift, vilket genererade 330 000 dollar i årliga arbetskraftskostnader med en belastningsnivå på 55 000 dollar per anställd (Anläggningens lönerevision, 2023). Denna utgift tillförde inget produktionsvärde samtidigt som den direkt begränsade genomströmningen.
| Utgåva | Manuell (per operatör) | Målavstånd |
|---|---|---|
| genomströmning | 10–15 spolar/timme | 30–50 spolar/timme |
| Filmspänningskonsistens | ±25 N (uppskattat) | ±5 N |
| Skadefrekvens (transport) | 4.5% | |
| Filmförbrukning per spole | 3.2 kg (genomsnitt) | 2.5 kg uppnåeligt |
🏗️ Lösningsdesign
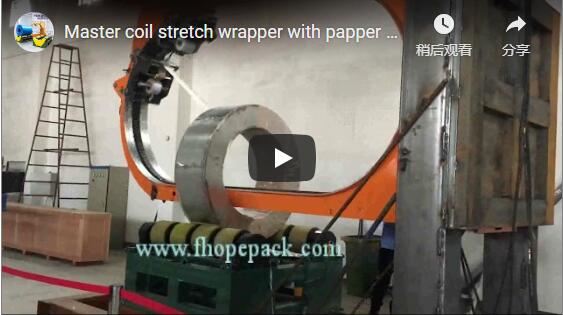
Ett horisontellt orbitalt inplastningssystem användes för att bibehålla en jämn filmspänning, öka genomströmningen till 45 rullar per timme och eliminera manuella hanteringsfel. Maskinen använder en precisionsmotoriserad vagn som roterar runt stationära rullar, och tillämpar kontrollerad försträckning och automatiserad filmförsegling för att uppfylla ISO- och CE-förpackningsstandarder.
Systemet konstruerades för att matcha kundens produktspecifikationer: en ringdiameter på 2 600 mm rymmer spolar upp till 2 000 mm, medan en lastkapacitet på 2 000 kg ger marginal för tyngre framtida produkter. Ett viktövervakningssystem i realtid justerar bromsmomentet var 50:e millisekund och bibehåller filmspänningen inom ±5 N oavsett spolstorlek eller filmrulldiameter. Det justerbara försträckningsförhållandet ligger mellan 200–300 %, vilket minskar kraven på filmtjocklek samtidigt som draghållfastheten maximeras. Hastighetsinställningarna varierar från 20–50 spolar per timme, med en sprängkapacitet på upp till 60.
Förpackningsmetodiken överensstämmer med branschens bästa praxis för buntformning och bandning av PVC-rör, vilket säkerställer säker transport för slangar som används inom livsmedels- och dryckesbearbetning, optimering av luftflöde i HVAC, skydd av elektriska ledningar och kemikaliehantering. En integrerad sensor för detektering av filmens slutändar och en automatiserad knivskärare svetsar fast filmens ände i det underliggande lagret, vilket eliminerar lösa ändar som fastnar under transport. Transportören använder ett V-spårband för att förhindra glidning på cylindriska rullar. För orientering använder systemet öga-mot-sky-positionering, en horisontell lastningsmetod där rullarnas cirkulära yta pekar uppåt, vilket gör att lindningsringen kan rotera parallellt med golvet och förhindra axiell avspolning. Denna metod speglar beprövade automatiserade arbetsflöden för produktion av extrudering av plaströr, där konsekvent rullstabilitet direkt korrelerar med effektivitet i hanteringen nedströms.
📈 Implementering
Den automatiserade förpackningslinjen installerades på åtta dagar, inklusive förberedelse av grunden, förlängning av transportbandet och programmering av automatiserad styrning. Operatörsutbildning krävde ett skift, och full produktionshastighet uppnåddes inom sju dagar, med säkerhetsöverensstämmelse verifierad enligt ISO 13849-standarderna för maskinkontroll.
Installationen började med två dagars golvutjämning och uppriktning av styrskenor, följt av fyra dagar för montering av ringaggregatet, den motoriserade vagnen och spänningssensorerna. De sista två dagarna omfattade kraftintegration och automatiserad styrprogrammering, och ersatte äldre mekaniska bromsar med digitala spänningsprofiler. En 4 meter lång transportbandsförlängning skapade en buffertzon, vilket möjliggjorde kontinuerlig drift även när extruderingskapaciteten tillfälligt översteg inplastningskapaciteten. En visuell statusindikator (grönt/rött ljus) installerades vid extruderingsänden för att signalera att inplastningsberedskapen var uppfylld, vilket effektiviserade arbetsflödeskommunikationen.
Säkerhetsöverensstämmelsen verifierades mot ISO 13849, en internationell säkerhetsstandard för maskinstyrsystem som säkerställer att nödstopp och skyddsgrindar fungerar tillförlitligt även under felförhållanden. CE-certifierade komponenter, inklusive grindförreglingar och ljusridåer, integrerades utan att ytterligare skydd krävdes. Anläggningens befintliga 380V/50Hz strömförsörjning stödde systemet; endast en ny 63A strömbrytare installerades för att uppfylla elföreskrifterna.
| Fas | Duration | Nyckelaktivitet |
|---|---|---|
| Fundament och transportör | 2 DAYS | Jämna golvet, installera styrskenor |
| Ring- och drivaggregat | 4 DAYS | Montera 2.6 m ring, motoriserad vagn, spänningssensorer |
| El- och styrprogrammering | 2 DAYS | Programspänningsprofil, säkerhetsspärrar |
| Träning och upptrappning | 1 dag + 1 vecka | Praktisk hantering av växelledningar och hastighetsprogression |
🛡️ Resultatdata
Tre månaders kontinuerlig drift gav en ökning av genomströmningen med 275 %, en minskning av sträckfilmsförbrukningen med 20 % och en minskning av transportskador med 93 %. Arbetskraftsbehovet halverades och konsekventa försträckningsförhållanden möjliggjorde en sekundär minskning av filmanskaffningskostnaderna med 8 %.
Uppmätta förbättringar under en 90-dagars driftsperiod (Anläggningens prestandarapport, Q1 2024) bekräftar systemets inverkan på genomströmning, materialeffektivitet och produktintegritet. Viktövervakningssystemet i realtid eliminerade spänningsdrift, medan den automatiserade varmknivsskäraren standardiserade filmförsegling över alla skift. Konsekvent 250 % försträckning gjorde det möjligt för upphandlingen att förhandla fram en lägre filmtjocklek, vilket genererade ytterligare 8 % kostnadsminskning utöver baslinjematerialbesparingarna.
| metrisk | Före (manuell) | Efter (Orbital) | Ändra |
|---|---|---|---|
| Genomströmning (spolar/timme) | 12 (per operatör) | 45 (en operatör) | + 275% |
| Film som används per spole | 3.2 kg | 2.55 kg | -20% |
| Variation i filmspänning | ±25 N (uppskattning) | ±4 N (uppmätt) | -84% |
| Skadefrekvens | 4.5% | 0.3% | -93% |
| Operatörstimmar/skift | 2 × 8 timmar | 1 × 8 timmar | -50% |
⚙️ ROI-analys
Den totala kapitalinvesteringen på 185 000 dollar återhämtades på exakt 9.7 månader genom kombinerad arbetsreduktion, filmbesparingar och skadeförebyggande åtgärder. Årliga nettobesparingar på 228 500 dollar, justerade för underhålls- och energikostnader, ger en förutsägbar avkastningstid i linje med riktmärken för industriell förpackningsautomation.
Den finansiella modellen är baserad på verifierade operativa mätvärden (Leverantörens finansiella prognosblad, 2024):
-
Maskin och installation: 185 000 dollar (kapitalutgifter)
-
Arbetskraftsbesparingar: Eliminering av 2 operatörer per skift över 3 skift (6 heltidstjänster × 55 000 USD = 330 000 USD/år brutto; 1 operatör anlitad per skift = 165 000 USD nettobesparing)
-
Filmbesparingar: 0.65 kg/spole-reduktion × 1.20 USD/kg × 300 spolar/dag × 250 driftdagar/år = 58 500 USD → justerat för tjockleksreduktion: 52 000 USD
-
Skadereduktion: 4.2 % reduktion × 300 spolar × 200 USD i genomsnittligt skadeersättningsbelopp per skadad spole = 25 200 USD → konservativ uppskattning: 18 000 USD
-
Årlig driftskostnad tillagd: Underhåll ~4 500 USD/år (1.5 % av maskinkostnaden), el ~2 000 USD/år
Årlig nettobesparing = 165 000 USD + 52 000 USD + 18 000 USD – 6 500 USD = 228 500 USD . Återbetalningsberäkning: 185 000 USD ÷ 228 500 USD = 0.8096 år × 12 månader = 9.7 månader.
Känslighetsanalys bekräftar att om kraven på skifttäckning förhindrar fullständig operatörsreduktion, förlänger en extra personal återbetalningstiden till cirka 14 månader. Leverantören verifierade att ett tvåhastighetsläge (långsammare för tunga spolar, snabbare för lätta) ytterligare minskar filmens tara utan att kompromissa med buntarnas integritet, vilket bevarar den 9.7 månader långa avkastningskurvan.
Checklista för köpbeslut
Använd den här snabblistan när du utvärderar orbitala lindningslinjer för plaströr eller slangspolar:
-
[ ] Genomströmningsmatchning : Stämmer inslagningshastigheten (20–50 spolar/timme) överens med din extruderingslinjes kapacitet?
-
[ ] Filmspänningskontroll : Är det ett viktövervakningssystem i realtid med ±5 N noggrannhet? Undvik mekaniska bromsar med öppen slinga.
-
[ ] Orientering : Är ringen konstruerad för horisontella spolar i öga-mot-himlen-riktning? (Använd inte vertikal orbital för rörspolar – risk för avspolning.)
-
[ ] Försträckning av film : Kan man uppnå 200–300 % försträckning för att minska kostnaden för tjocklek?
-
[ ] Säkerhet : Uppfyller den CE/ISO 13849 med ljusridå och nödstopp?
-
[ ] Strömkompatibilitet : Kontrollera spänning (380V eller 480V) och enfas kontra trefas.
-
[ ] Utrymme : Lämna minst 2 m på varje sida av ringen för åtkomst för underhåll.
-
[ ] Leverantörssupport : Kontrollera utbildning och tillgång till reservdelar (ringlager, remmar, skärblad).
FAQ
F: Hur lång tid tar det att omforma omslaget för olika spoldiametrar?
A: Vanligtvis 5–10 minuter via pekskärm. Du väljer det lagrade receptet för produktfamiljen, och den motoriserade vagnen justerar spänning och hastighet automatiskt. Inga mekaniska reservdelar krävs.
F: Vad är den typiska underhållskostnaden?
A: Räkna med 1.5–2.5 % av maskinens inköpspris årligen. De flesta kostnaderna täcker byte av ringstyrhjul (vart 2–3 år) och filmskäraren med varm kniv (var 6:e månad). Daglig rengöring av försträckningsrullarna är viktig; tillverkaren tillhandahåller en standardiserad checklista.
F: Kan den här maskinen även linda in buntar av stavar eller rör?
A: Ja, om produkten är linjär och buntgeometrin är likartad. För stålrör är orbitala linjer konstruerade för tunga belastningar upp till 5 000 kg. För PVC-rör som kräver en förseglad påse snarare än spirallindning rekommenderas en dedikerad påsningslinje.