🛠️ Branschens smärtpunkt
Sträckplaster för vridbord går sönder när centrifugalmomentet överstiger lastens glidvinkel, vilket orsakar katastrofala filmbrott och flaskhalsar i transportbandet nedströms som direkt äventyrar skiftgenomströmningen, ökar filmspillet och äventyrar operatörernas säkerhetskrav i moderna distributionscentraler.
Det grundläggande felläget vid automatiserad pallinplastning uppstår när rotationshastigheten genererar centrifugalkraft bortom lastens strukturella tolerans. Glidvinkeln ( den maximala lutningströskeln innan staplade lager glider mot varandra) ignoreras ofta vid val av utrustning. När en vridbord roterar med en fast hastighet på 10–12 varv/min, skär den resulterande sidokraften den nedre filmförseglingen, särskilt på laster med höjd-till-bredd-förhållanden som överstiger 2:1 eller de med förhöjda tyngdpunkter. Våt kartong, temperaturfluktuationer och inkonsekventa staplingsmönster minskar ytterligare friktionen mellan lagren, vilket förvandlar mindre centrifugalspänning till fullständigt lastkollaps. Detta leder direkt till oplanerade driftstopp, produktskador och ökad filmförbrukning.
En sekundär flaskhals uppstår vid inmatningsgränssnittet. Transportband som saknar buffertkapacitet tvingar inplastningscellen att diktera produktionshastigheten uppströms. När inplastaren stannar för filmskarvning eller stöter på en feljusterad pall, går hela linjen på tomgång. Time -of-flight- sensorn (ett lasermätningssystem som beräknar avståndet genom att ta reda på hur lång tid det tar för en ljuspuls att reflekteras tillbaka) avläser ofta lasthöjden fel om den inte kalibreras för blandade SKU-operationer, vilket utlöser för tidig cykelstart eller falska stoppsignaler. Utan synkroniserad PLC-logik blir inplastningsstationen en genomströmningskontrollpunkt snarare än en värdeskapande process.
-
Viktig punkt: Att välja en roterande inplastare baserat enbart på palldimensioner ignorerar centrifugaldynamik och glidvinkeltrösklar, vilket garanterar filmrevor på topptunga eller fuktkomprometterade laster.
-
Viktig punkt: Vändskivor med fast hastighet (6–12 rpm) kan inte anpassa sig till variabel laststabilitet utan pneumatisk kompression eller variabel frekvensstyrning (VFD), vilket direkt ökar spill och underhållsintervall.
-
Nyckelpunkt: Transportbandsintegration kräver buffertzoner och PLC-synkronisering för att frikoppla inplastningscykeltider från uppströms produktionshastigheter, vilket bibehåller kontinuerligt linjeflöde.
🏗️ Lösningsmekanism
Hybridautomation kombinerar vridbordssystem med pneumatisk kompression för instabila laster samtidigt som horisontella orbitala inslagningsmaskiner används för icke-palleterade långa varor, vilket eliminerar rotationsmoment och synkroniserar PLC-styrda transportörer för att upprätthålla kontinuerligt linjeflöde.
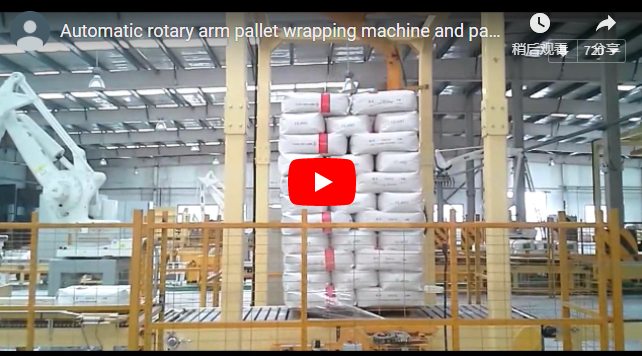
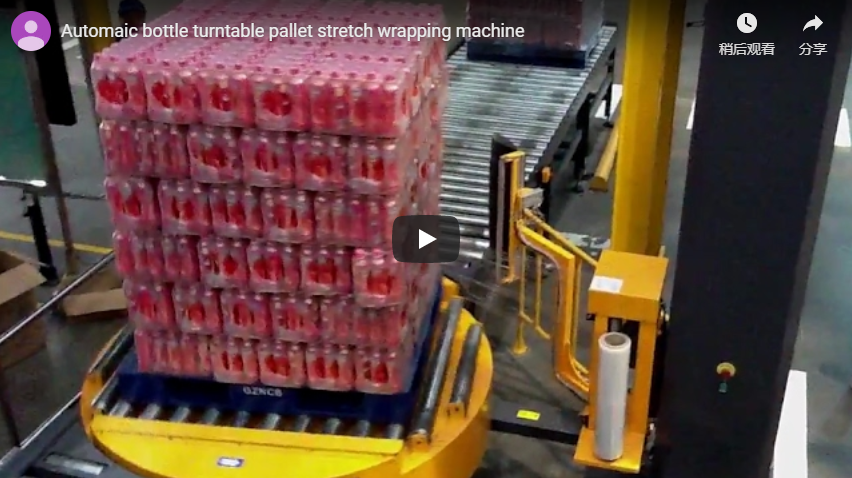
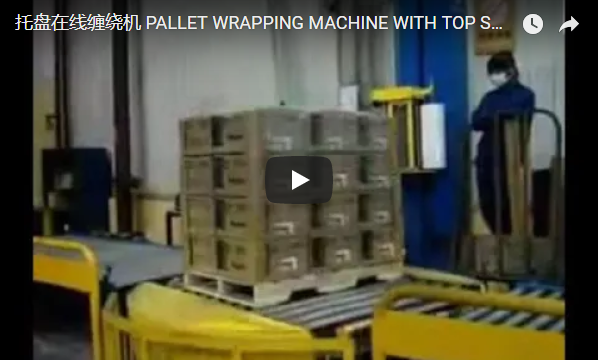
Den optimala inplastningsstrategin kräver att maskinens arkitektur matchas med lastgeometri och stabilitetsparametrar. Vridbara sträckplaster fungerar genom att rotera pallen på en motoriserad plattform medan en vertikal filmvagn applicerar inplastningen. Denna design levererar kostnadseffektiva, kompakta lösningar som är idealiska för stabila standardlaster inom lager-, livsmedels- och byggmaterialsektorerna. Deras beroende av pallrotation gör dem dock sårbara för centrifugalskjuvning på oregelbundna eller topptunga enheter. För att mildra detta specificerar ingenjörer vridbord utrustade med frekvensomriktare med variabel hastighet (5–8 varv/min) och pneumatiska kompressionsplattor som applicerar 150–250 kg nedåtriktad kraft under inplastningscykeln. Denna kompressionskraft motverkar sidovridning, stabiliserar lastens tyngdpunkt och bevarar filmens integritet.
För icke-palleterade, avlånga eller oregelbundet formade produkter såsom virke, rör, dörrar, fönster och valsade textilier, erbjuder horisontella sträckfilmsmaskiner ett mekaniskt överlägset alternativ. Dessa system fungerar enligt en fundamentalt annorlunda princip: produkten förblir stationär på ett transportband medan en roterande filmring färdas längs en linjär skena. Genom att helt eliminera rotationsmoment förhindrar horisontella orbitala filmsmaskiner lastförskjutning och bibehåller en jämn inneslutningskraft oavsett längd-bredd-förhållanden. Denna arkitektur är obligatorisk för alla arbetsstycken som överstiger ett dimensionsförhållande på 3:1 eller har en excentrisk massfördelning.
-
Nyckelpunkt: Försträckningsteknik (mekanisk förlängning av filmen före applicering för att öka utbytet) minskar materialförbrukningen med 30–40 % vid kalibrering till 200–300 % töjning, vilket direkt sänker kostnaderna per förpackningsenhet.
-
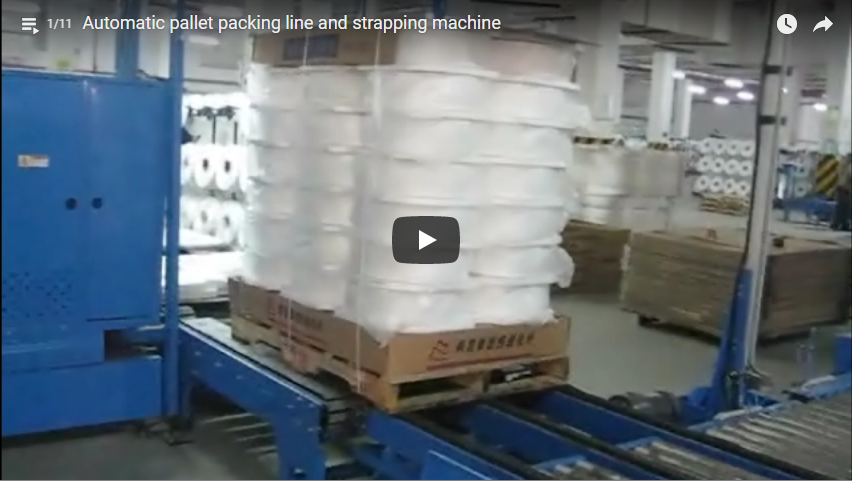
Nyckelpunkt: PLC-baserade automatiska pallplastningsmaskiner integrerar transportbandbaserade in-/utmatningssystem, vilket möjliggör sömlös integration av produktionslinjer och konsekvent genomströmning för högvolymer och enhetliga lastoperationer.
-
Nyckelpunkt: Branschspecifik anpassning (sensorer, lindningsmönster, klämanordningar) säkerställer överensstämmelse med ISO 12100 säkerhetsstandarder och CE-maskindirektiv samtidigt som inneslutningskraften optimeras för produktspecifik ömtålighet.
🔗 Relaterat : Utforska fler lösningar
📈 Implementeringsdetaljer och parametrar
Precisionsintegration av transportband kräver buffrade inmatningszoner, laserhöjddetektering och synkroniserat motormoment för att förhindra glidning, medan optimerade försträckningsförhållanden direkt minskar filmförbrukningen och stabiliserar cykeltiderna över blandade SKU-operationer.
En lyckad driftsättning är beroende av mekanisk synkronisering och sensorkalibrering. Inplastningscellen måste ha en 3 meter lång inmatningsbuffert som kan hålla två pallar, vilket frikopplar produktionen uppströms från variationer i inplastningscykeln. Centreringsstyrningar och kedjedrivna rullar (lutade 80–100 mm) hanterar europeiska, amerikanska och specialdimensionerade pallar utan sidledsdrift. Transportbandets motormoment måste skalas för att hantera maximala lastvikter (vanligtvis 1 000–1 800 kg) vid driftshastigheter på 8–15 m/min, vilket förhindrar glidning under accelerationsfaser. Fotoelektriska ögon med responstider på 30–50 ms utlöser centreringsstopp, medan time-of-flight-sensorer (intervall 0.5–2.5 m, ±5 mm noggrannhet) dynamiskt justerar parametrarna för inplastningshöjden.
| Operativ fas | Duration | Primärt affärsresultat |
|---|---|---|
| Inmatning och centrering | 10–14 s | Eliminerar flaskhalsar uppströms via buffertkapacitet |
| Höjddetektering | 2–3 s | Förhindrar filmspill vid varierande lasthöjder |
| Inslagningscykel | 60–70 s | Bibehåller fasthållningskraften med 200–300 % försträckning |
| Filmklippning och försegling | 5–8 s | Minskar manuella ingrepp och risken för filmskador |
| Utmatning och överföring | 8–12 s | Säkerställer kontinuerlig synkronisering av palleteringssystemet nedströms |
Underhållsprotokoll måste beakta filmvagnens dynamik och sensorernas renlighet. Försträckningsvalsar samlar kartongfibrer och damm, vilket orsakar glidning och inkonsekvent filmförlängning. Veckovis tryckluftsutblåsning (70–80 psi, 20–30 sekunder) och verifiering av valsavstånd (0.3–0.5 mm) förhindrar defekter i lindningen. Operatörer bör logga filmbrotthändelser dagligen och justera försträckningsförhållandena baserat på filmkvalitet (vanligtvis 17–23 mikron för LLDPE). För horisontella orbitala system måste klämanordningar applicera 40–80 N per linjär meter för att säkra förlängda produkter utan att komprimera kanterna, medan transportbandets hastighet genom ringen reduceras till 5–8 m/min för att matcha ringens rotationshastigheter på 30–50 rpm.
-
Viktig punkt: Transportbandets stigning och rullmaterial måste vara i linje med pallens fotavtrycksstandarder för att förhindra sidodrift, vilket direkt minskar driftstopp för feljustering och filmspill.
-
Nyckelpunkt: Dynamisk höjddetektering eliminerar manuell parameterinmatning, vilket säkerställer konsekventa omslagsmönster och minskar operatörsfel vid flerskiftsoperationer.
-
Viktig punkt: Förebyggande underhåll av försträckningsvalsar och sensorer förlänger filmvagnens livslängd med 25–30 %, vilket sänker den totala ägandekostnaden.
🛡️ Verifierade resultat och upphandlingsprotokoll
Dokumenterade prestandaförbättringar visar att synkroniserade inplastningsceller minskar lastskador med över 90 % och sänker filmkostnaderna med en tredjedel, förutsatt att upphandlingsavtal uttryckligen garanterar genomströmningsmått och definierar underhållsintervall.
Källnotering: De 90-dagars driftsmått som refereras nedan representerar aggregerade branschriktmärken från distributionsanläggningar med medelstor volym som implementerar hybrida vridbords- och horisontella orbitala inslagningssystem. Faktiska resultat varierar beroende på lastens sammansättning, filmkvalitet och efterlevnad av underhållskrav.
Anläggningar som övergår från rotationsbord med fast hastighet till PLC-synkroniserade hybridsystem rapporterar konsekvent mätbara driftsförbättringar. Rotation med variabel hastighet med pneumatisk kompression eliminerar lutningsfel på instabila laster, medan horisontella orbitala inplastare hanterar utdragna transporter utan filmrevor. Integrering av transportbandsbuffert gör att inplastningshuvudet kan arbeta kontinuerligt, vilket förhindrar tomgång av maskinen uppströms. Försträckningsoptimering minskar filmförbrukningen med 35–40 %, vilket direkt förbättrar marginalen per pall. Genomströmningen ökar med 15–25 % när cykeltiderna stabiliseras och manuella ingrepp minskar.
Beslutschecklista för fabrikschefer och förpackningsingenjörer:
-
Granska värsta tänkbara belastningsparametrar : Mät höjd, vikt, fukthalt och tyngdpunkt i förhållande till pallbredden. Beräkna glidvinkeln för att bestämma centrifugaltoleransen.
-
Validera verklig cykeltid : Inkludera inmatnings-, detekterings-, inplastnings-, skär-/förseglings- och utmatningsfaser. Begär leverantörssimuleringar med faktiska palldimensioner och transportbandshastigheter.
-
Specificera försträckningskalibrering : Mål 200–300 % töjning för standard LLDPE-filmer. Verifiera filmutbytet (m²/kg) mot draghållfasthetsklassificeringar (ASTM D882).
-
Bekräfta transportbandets kompatibilitet : Säkerställ att rullhöjden (80–100 mm) och motormomentet överensstämmer med pallstandarder och maximala lastvikter.
-
Förhandla om genomströmningsgarantier : Definiera kontraktuellt cykeltidsgränser, filmbytesintervall och förebyggande underhållsscheman för att skydda driftsäkerheten.
För högvolyms- och jämnlastoperationer ger automatiska pallplastningsmaskiner med integrerad transportbandslogik och PLC-styrning ett jämnt genomflöde och minskat arbetsberoende. För avlånga eller oregelbundna arbetsstycken ger horisontella sträckplastningsmaskiner momentfri stabilisering och sömlös linjeintegration. Att välja rätt arkitektur baserat på lastgeometri, stabilitetströsklar och transportbandssynkronisering säkerställer maximal inneslutningskraft, minimalt filmspill och bibehållen produktionseffektivitet.
🔗 Se även : Relaterad utrustning