úvod
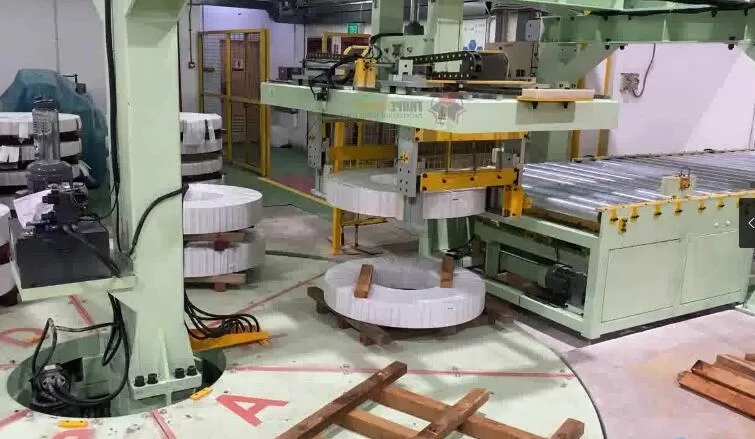
Linky na balenie oceľových cievok – pozostávajúce zo strojov na balenie cievok, páskovanie cievok a stohovanie cievok – sú srdcom mnohých zariadení na spracovanie kovov. Tieto linky manipulujú s ťažkými cievkami deň čo deň, čím zabezpečujú, že hotové oceľové výrobky sú zabalené, zabezpečené a stohované na ďalšiu manipuláciu alebo prepravu. Vzhľadom na vysoké zaťaženie, prevádzkovú rýchlosť a požadovanú presnosť musí výroba každého komponentu v takomto systéme spĺňať prísne normy mechanického návrhu , pokročilé plánovanie procesov a prísne štandardy zabezpečenia kvality.
V tomto článku skúmame profesionálny komplexný výrobný prístup pre komponenty baliacej linky cievok . Využívajúc inteligentnú výrobu , vysoko presné obrábanie , digitálne výrobné techniky a robustné overovanie kvality , preskúmame, ako špičkové výrobné procesy vedú k zariadeniam, ktoré vynikajú presnosťou, odolnosťou a spoľahlivosťou.
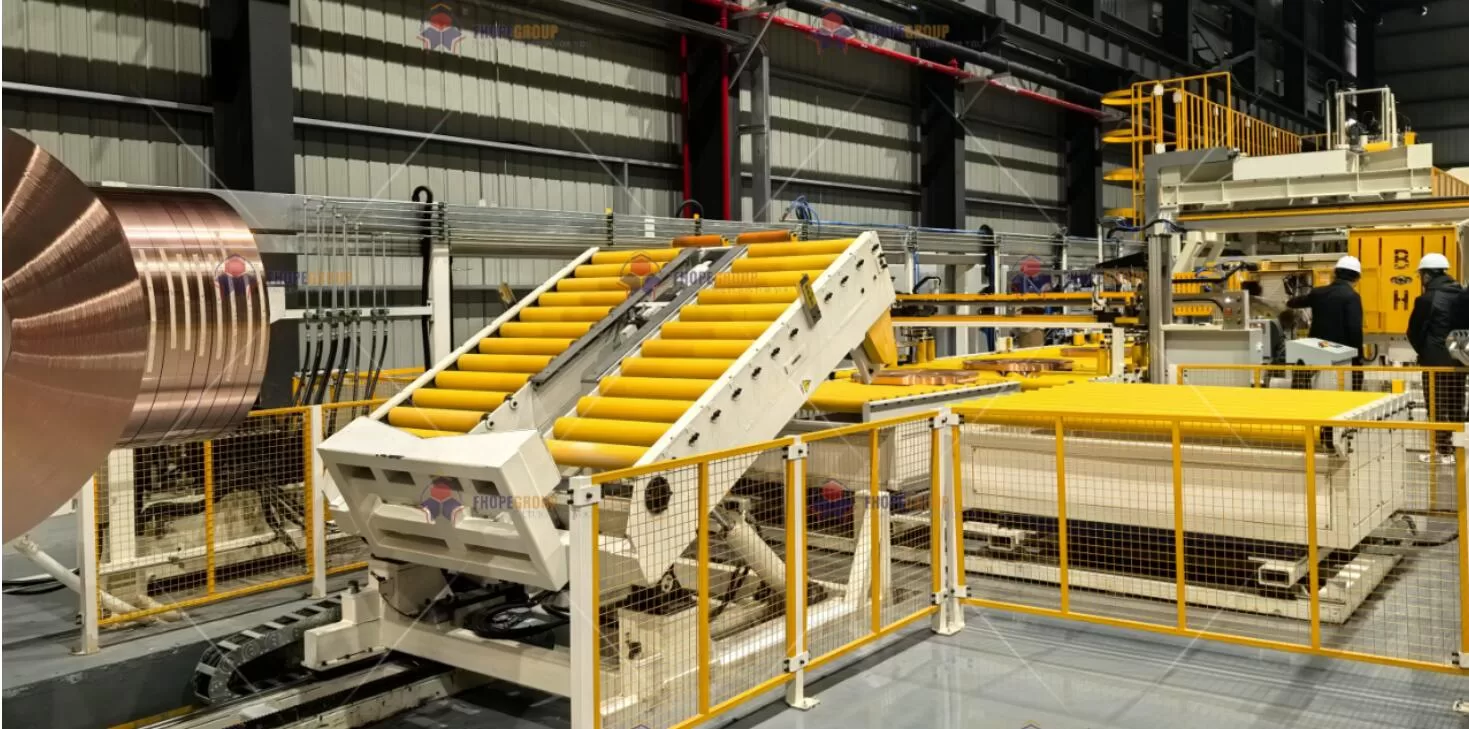
1. Inteligentný výrobný postup
1.1 Full-Process Value Stream Mapping (VSM)
Naše výrobné fázy začínajú mapovaním hodnotového toku , čím zabezpečujeme, aby každý krok pridával hmatateľnú hodnotu konečnému produktu. Mapovaním každej operácie – predbežnej úpravy, CNC obrábania, zvárania, odľahčenia pnutia, brúsenia a leštenia – identifikujeme nadbytočnosti, riadime dodacie lehoty a optimalizujeme alokáciu zdrojov. Tabuľka 1 nižšie ilustruje typický prístup VSM prispôsobený pre komponenty baliacej linky cievok:
| Procesná fáza | Základné technické vybavenie | Kľúčové parametre procesu | Monitorovanie kvality |
|---|---|---|---|
| Predúprava surovín | Dvojstĺpová CNC rovnačka (HACO 5500T) | Presnosť vyrovnávania ≤ 0.1 mm/m (ISO 8512) | Meranie zvyškového napätia (röntgenová difrakcia) |
| CNC presné obrábanie | 5-osové obrábacie centrum (DMG MORI HSC75) | Presnosť polohy ±0.005 mm (VDI/DGQ 3441) | In-line kompenzácia sondy (Renishaw OMP60) |
| Konštrukčné zváranie | Dvojvodičový pulzný MAG systém (Fronius TPSi) | Regulácia tepelného príkonu ≤ 1.8 kJ (EN 1011-1) | Ultrazvuková detekcia defektov TOFD (ASME V Art.4) |
| Stress Relief | Plne počítačová žíhacia pec (Nabertherm S27) | Presnosť ovládania teploty ±3 °C (AMS 2750E) | Odber vzoriek tvrdosti (HV0.5 variácia ≤ 5 %) |
| Presné brúsenie | Súradnicová brúska (Moore G48) | Drsnosť povrchu Ra 0.2 μm (ISO 1302) | Interferometria bieleho svetla (Zygo NewView) |
| Leštenie v nanoúrovni | Magnetoreologický leštiaci systém (QED Q22-X) | Presnosť tvaru λ/10 @ 632.8 nm | Meranie 3D profilu konfokálneho mikroskopu |
Hlavné body prístupu VSM
- Sekvenčná optimalizácia: Každý krok sa analyzuje, aby sa zabezpečila minimálna čakacia doba, maximálna priepustnosť a konzistentný tok produktu.
- Automatizovaný zber dát: Údaje v reálnom čase z Röntgenová difrakcia (zvyškové napätie) or In-line sondy Renishaw spätná väzba do riadiaceho systému, čím sa znižuje počet prepracovaní a defektov.
- Integrácia úľavy od stresu: Strategickým umiestnením žíhania na uvoľnenie napätia po veľkých deformačných krokoch zabraňujeme rozmerovému posunu a zachovávame vysokú geometrickú presnosť v nasledujúcich operáciách.
Táto synergia medzi zariadením, procesnými parametrami a online monitorovaním kvality je kľúčová pre rozsiahle baliace linky oceľových cievok , kde štrukturálna integrita a presné zarovnanie definujú životnosť a výkon systému.
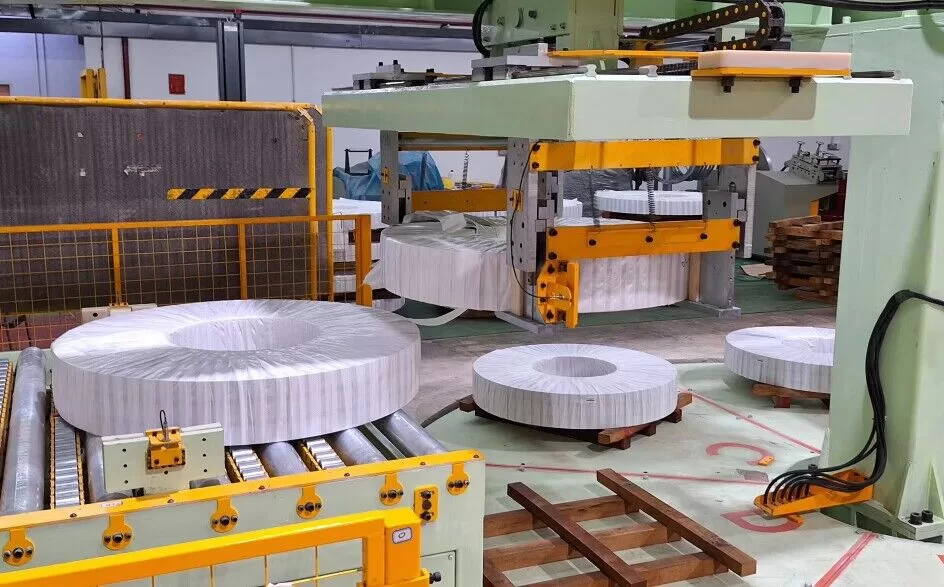
2. Matica kľúčového vybavenia
2.1 Zoznam pokročilých obrábacích zariadení
Moderné výrobné linky vyžadujú vysokú flexibilitu aj extrémnu presnosť . Tabuľka 2 uvádza niektoré z pokročilých obrábacích strojov používaných na výrobu hlavných podzostáv – rámov, ložiskových puzdier, vodiacich koľajníc a ďalších – pre linku na balenie cievok.
| Typ zariadenia | Model a konfigurácia | Certifikácia presnosti |
|---|---|---|
| Veľká portálová frézka | UNION CHEMNITZ BFT 130-5 | - Presnosť polohovania lineárnej osi: ±0.008 mm (ISO 230-2) - Sústrednosť otočného stola: 0.015 mm |
| Vysoko presná laserová rezačka | Vlákno TRUMPF TruLaser 5030 | - Presnosť rezného profilu ±0.05 mm - Minimálna šírka zárezu 0.15 mm (EN ISO 9013) |
| Robotická zváracia bunka | KUKA KR 1000 Titan + Sledovanie švov | - Opakovateľnosť ±0.06 mm - Nastaviteľná rýchlosť zvárania 0.5–3.0 m/min |
Prečo tieto stroje?
- Veľké portálové frézovanie: Nevyhnutné pri výrobe rámov ťažkých strojov, veľkých stĺpov a podstavcov, ktoré znášajú hlavné zaťaženie cievok. Portálové nastavenia zvládajú veľké rozmery pri zachovaní presnosti pod 0.01 mm.
- Laserové rezanie: Ponúka vynikajúcu kvalitu hrán a minimálne tepelne ovplyvnené zóny, ktoré sú rozhodujúce pre zložité geometrie, ktoré sa nachádzajú v držiakoch strojov na stohovanie zvitkov alebo páskovaní.
- Robotické zváranie: Automatizované sledovanie švov a viacosové kĺbové spojenie vytvárajú konzistentné prenikanie zvaru na hrubých rámoch, čím zlepšujú mechanický výkon.
2.2 Reťazec digitálnych procesov
Ak chcete zjednotiť údaje CAD, stratégie nástrojov, monitorovanie stavu stroja a konečnú kontrolu:
- Integrácia CAD/CAM: Siemens NX 22121 podporuje synchrónne modelovanie a pokročilé simulácie pre komponenty cievky.
- Optimalizácia dráhy nástroja: VoluMill2 Algoritmy automaticky upravujú rýchlosti posuvu, čím sa skracuje čas obrábania až o 45 % pri riadení hromadenia tepla a opotrebovania nástroja.
- Vybavenie IoT konektivita: MTConnect alebo proprietárne riešenia zachytávajú metriky v reálnom čase (napr. zaťaženie vretena, teplotné špičky) z každej stanice s mierou zberu údajov nad 98 %.
Výsledok: plne digitálne vlákno č. 3 prepájajúce koncepty návrhu s údajmi o výrobe na mieste. To podporuje responzívne výrobné prostredie, kde sa rýchle iterácie návrhu , prediktívna údržba a sledovateľnosť kvality bezproblémovo spájajú.

3. Kritické techniky riadenia procesov
Komponenty baliacej linky cievok musia spĺňať prísne mechanické tolerancie, vzhľadom na ich priamy vplyv na napínanie, presnosť páskovania a manipuláciu s cievkami. Nižšie sú uvedené kľúčové metódy kontroly, ktoré zabezpečujú, aby každá súčiastka spĺňala konštrukčný zámer.
3.1 Stratégie kompenzácie presného obrábania
Počas CNC obrábania môže tepelná rozťažnosť a opotrebovanie nástroja ovplyvniť rozmerovú presnosť – najmä pri veľkých súčiastkach alebo dlhých výrobných sériách.
-
Regulácia tepelného poľa v uzavretej slučke
Deformáciu obrábacieho stroja kompenzujeme pomocou modelu:
[
\Delta L = \alpha \cdot L_0 \cdot \Delta T + \beta \cdot P \cdot t^{0.5}
]
kde:- (\alpha) = koeficient tepelnej rozťažnosti
- (L_0) = počiatočný rozmer dielu alebo stroja
- (\beta) = koeficient tepelnej väzby na základe výkonu
- (P) = výkon motora vretena/osi
- (t) = doba cyklu
Prostredníctvom spätnej väzby zo senzorov v reálnom čase (zaťaženie vretena, teplota chladiacej kvapaliny, senzory okolia) CNC riadiaca jednotka automaticky upravuje ofsety nástrojov. Táto stratégia zachováva presnosť, ktorá je kľúčová pre otvory ložísk alebo hydraulické tesniace plochy v zostavách stohovania cievok.
-
Prognóza opotrebovania nástrojov
Analýzou prúd motora vretena v priebehu času systém predpovedá, kedy sa rezný nástroj priblíži k hranici opotrebenia. Akonáhle nameraný prúd prekročí 120 % nominálnej základnej čiary, automaticky sa spustí výmena nástroja alebo nastavenie ofsetu, čím sa zníži riziko rozmerového posunu alebo podpriemernej povrchovej úpravy.
3.2 Rámec kontroly kvality zvárania
Konštrukčné zvary na rámoch strojov na balenie cievok, ramenách páskovacích strojov alebo konzolách musia byť bez trhlín, pórovitosti a veľkých inklúzií. Používame viacúrovňový prístup kontroly:
| Typ defektu | Metóda detekcie | Akceptačný štandard | Nápravné opatrenie |
|---|---|---|---|
| Nedostatok fúzie | Phased Array Ultrasonics (PAUT) | Maximálna dĺžka defektu 1 mm (AWS D1.1) | Miestna oprava opätovného roztavenia TIG |
| pórovitosť | Röntgenové zobrazovanie (ASTM E94) | Φ ≤ 0.5 mm a hustota ≤ 3/10 cm² | Zváranie vo vákuu |
| Zvyškový stres | Meranie deformácie slepej diery (ASTM E837) | Napätie ≤ 30 % materiálovej výťažnosti | Vibračná úľava od stresu |
Riadenie tepelného vstupu
- Príkon tepla je obmedzená na ≤1.8 kJ (EN 1011-1). Toto ovládanie zabraňuje nadmernému skresleniu v hlavných rámoch a zaisťuje, že mechanické vlastnosti zostanú v rámci konštrukčnej obálky – obzvlášť dôležité pre dynamické zaťaženie v páskovacích strojoch zvitkov.
3.3 Kontrola integrity povrchu
Vysokorýchlostné cievkové vedenia môžu generovať trenie, opotrebovanie a dokonca aj lokalizované hromadenie tepla v určitých kontaktných zónach.
-
Prevencia popálenín pri brúsení
Pri vysoko presnom brúsení používame infračervená termografia na sledovanie teplotných gradientov v reálnom čase. Ak gradient presiahne 150 °C/s, prepis stroja upraví prívod alebo prietok chladiacej kvapaliny, aby sa zabránilo tepelnému poškodeniu (popálenie pri brúsení), čo by mohlo znížiť únavovú životnosť. -
Riadené leštenie textúr
Realizujeme krížové šrafovanie uhlov z 45 ° ± 5 ° (DIN 4768) na uľahčenie distribúcie mazania na povrchoch, ako sú tŕne cievky alebo otočné vodidlá. Tento jednotný vzor pomáha predchádzať lokálnemu opotrebovaniu, najmä na povrchoch, ktoré sa opakovane dotýkajú okraja oceľovej cievky.
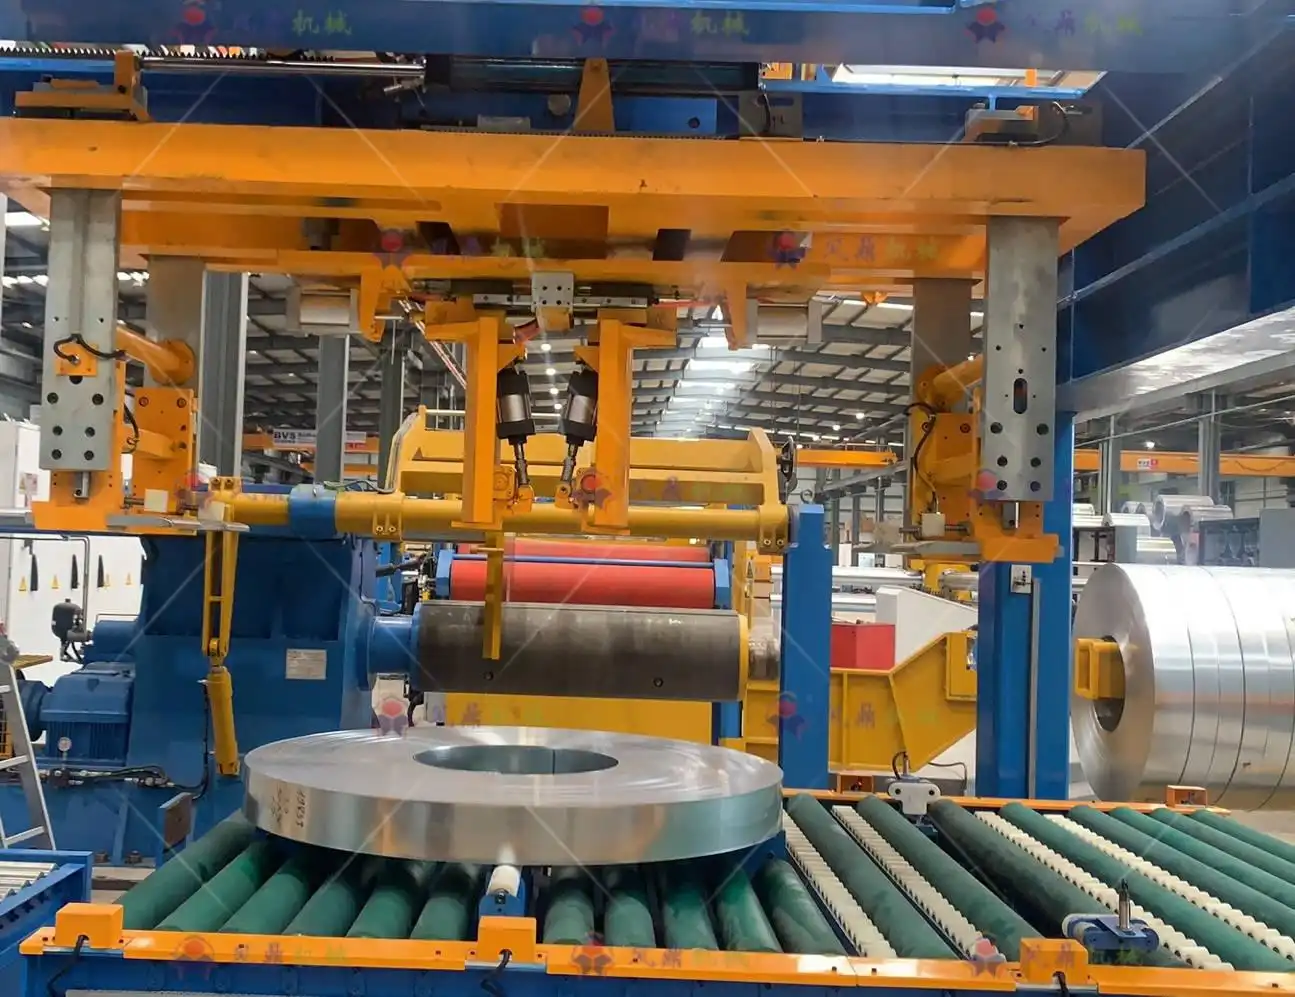
4. Systém overovania kvality
4.1 Plán celorozmernej inšpekcie
Rozmerová presnosť je kľúčová pre zameniteľnosť a zarovnanie strojových komponentov v linke na balenie cievok. Náš trojstupňový kontrolný protokol využíva nasledujúce metrologické zariadenia:
| Úroveň inšpekcie | Zariadenia | Schopnosť merania |
|---|---|---|
| Prvý článok | ZEISS ACCURA 7/12/7 | Priestorová presnosť 1.9 μm + (L/350) μm/m |
| Dávkové odbery vzoriek | HEXAGON Global S 07.10.07 | Opakovateľnosť ≤ 0.003 mm (ISO 10360-2) |
| Záverečnú inšpekciu | FARO Laser Tracker Vantage | Dynamická frekvencia merania 1000 Hz |
- Kontrola prvého článku (FAI): Dôležité pre nové alebo revidované návrhy. Celá geometria reprezentatívneho dielu je naskenovaná a porovnaná s 3D CAD modelom.
- Priebežný odber vzoriek: Občasné kontroly potvrdzujú, že odchýlky v procese v smere výroby sú pod kontrolou.
- Záverečný audit: Veľké zostavy alebo zvárané rámy sa merajú in situ pomocou a Laserový sledovač FARO, overenie, že celkové zarovnanie a montážne body spĺňajú toleranciu pred odoslaním.
4.2 Funkčné testovacie štandardy
Okrem geometrie musí každý komponent alebo podzostava spoľahlivo fungovať aj pri prevádzkovom zaťažení:
- Čistota priechodu hydraulického oleja: Dodržiavame NAS 1638 Trieda 6 meraním kontaminácie časticami v hydraulických vedeniach. Čistota zaisťuje spoľahlivé ovládanie valcov na zdvíhanie cievok alebo hydraulických napínačov, ktoré sa nachádzajú v páskovacích strojoch.
- Zábeh sedla ložiska: Rozhrania ložísk podrobujeme spektru zaťaženia od 0 % do 120 % menovitého zaťaženia v 10 krokoch. Kritériá prijatia:
- Nárast teploty ≤ 35 °C
- Rýchlosť vibrácií ≤ 1.8 mm/s (ISO 10816-3)
- Dynamické vyváženie: Rotujúce zostavy, ako sú otočné taniere alebo držiaky cievok, musia dosiahnuť a Zostatok G2.5 triedy (ISO 21940-11). Táto úroveň vyváženia minimalizuje vibrácie, hluk a predčasné opotrebovanie ložísk.
5. Technické výhody a porovnávanie údajov
Prijatie týchto pokročilých výrobných procesov prináša merateľné zlepšenia:
| Technický rozmer | Priemysel konvenčné | Náš výrobný systém | Zvýšenie výkonu |
|---|---|---|---|
| Presnosť polohovania | ± 0.03 mm | ± 0.008 mm | ~262% zlepšenie |
| Miera prechodu na zváranie | 92.5% | 99.6% | Zvýšenie o 7.7% |
| Zameniteľnosť komponentov | Vyžaduje sa 18% ručná montáž | 99% Priama montáž | ~5.5× Vylepšenie |
| Odolnosť proti povrchovej korózii | Hrdza pri 480 h (soľný sprej) | Žiadna korózia základného kovu pri 1200 h | 2.5× zlepšenie |
- Presnosť polohovania: Prostredníctvom tepelná kompenzácia s uzavretou slučkou a inteligentná optimalizácia dráhy nástroja, znižujeme rozmerové chyby o viac ako polovicu v porovnaní s priemyselnými normami.
- Kvalita zvárania: Dvojvodičový pulzný MIG/MAG zváranie so sledovaním švu v reálnom čase prináša takmer nulovú chybovosť.
- Vysoká zameniteľnosť komponentov: Minimalizácia variácií medzi dielmi drasticky skracuje čas montáže pre systémy balenia cievok, čo je obzvlášť výhodné pri veľkoobjemových výrobných sériách.
- Odolnosť proti korózii: Pokročilá povrchová úprava (žiarové zinkovanie, viacvrstvové nátery) alebo selektívne pokovovanie odďaľuje tvorbu červenej hrdze a zaisťuje dlhú životnosť na vlhkých alebo pobrežných miestach.
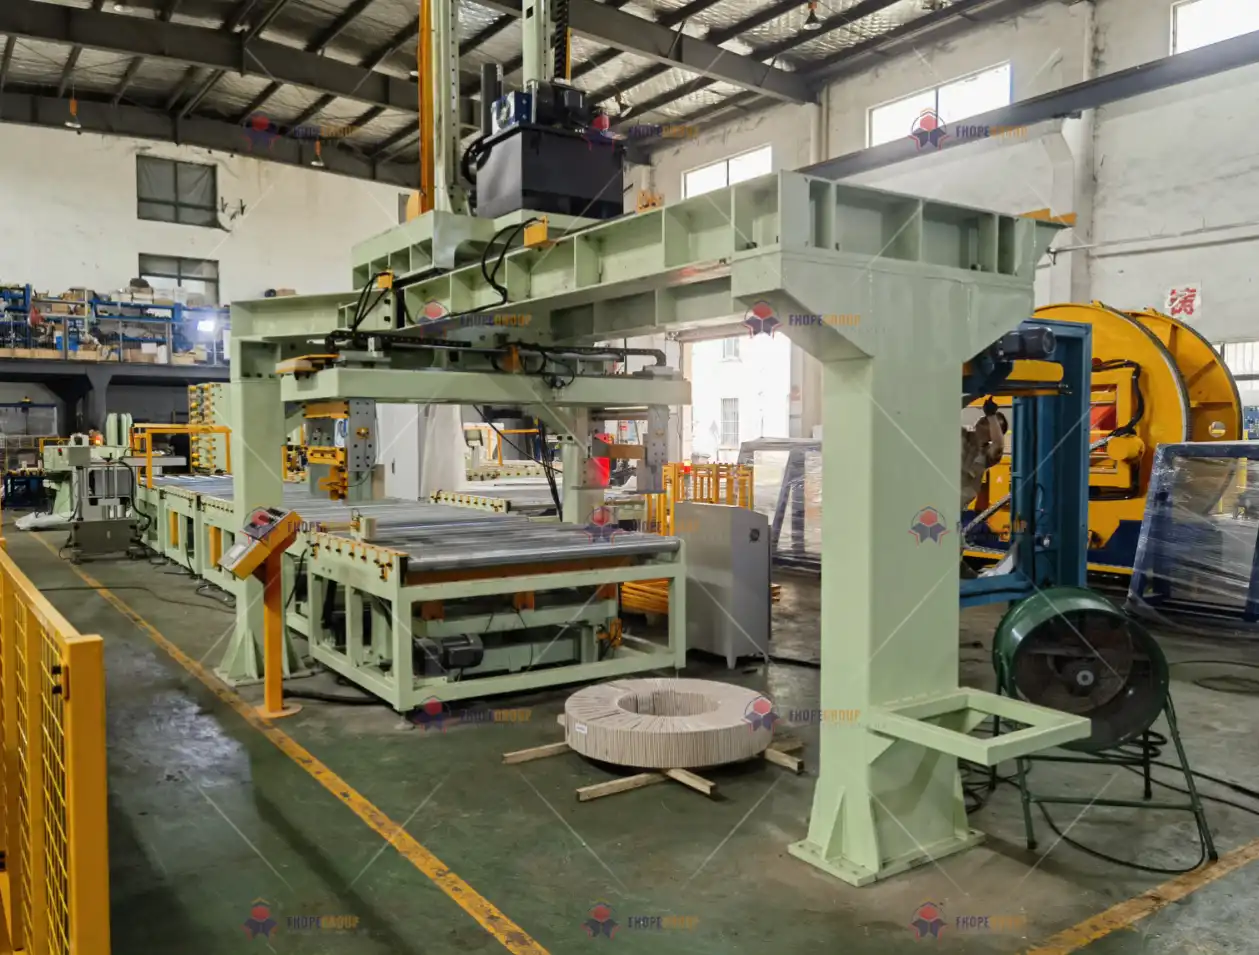
6. Smart Manufacturing Cockpit
Ovládací panel monitorovania v reálnom čase
Moderné systémy riadenia výroby (MES) poskytujú centralizovaný „kokpit“ alebo digitálny dashboard pre manažérske a technické tímy:
- Doska OEE: Celková účinnosť zariadenia zvyčajne presahuje 85 % (náš cieľ). Operátori vidia naživo aktuálne informácie o dostupnosti, výkone a kvalite a okamžite identifikujú úzke miesta.
- Kontrolné tabuľky SPC: Kľúčové rozmery (napr. priemery otvorov na stohovacích hriadeľoch cievok) sú monitorované pre CPK. Analýzy v reálnom čase prepočítavajú kontrolné limity a spúšťajú alarmy, ak sa procesy posunú.
Analýza veľkých dát
- Model predpovede životnosti nástroja: Algoritmy strojového učenia interpretujú historické zaťaženie vretena, geometriu dielu a údaje o tvrdosti materiálu. Predpovede dosahujú presnosť > 92 %, čo umožňuje proaktívne zmeny nástrojov, ktoré zabránia nákladným prerábkam.
- Spotreba energie Digital Twin: Zlúčenie výrobných plánov, údajov snímačov v reálnom čase a podpisov napájania zariadení pomáha optimalizovať prevádzkové sekvencie. Predpokladané úspory sa pohybujú od 15 % do 22 % v závislosti od zložitosti dielu a veľkosti šarže.
Odporúčania na vizualizáciu
- Zobrazenie mikroskopickej štruktúry: Porovnajte leštené povrchy pred a po spracovaní, aby ste ilustrovali jemné hranice zŕn.
- Animácia kompenzácie tepelnej deformácie: Ukážte, ako sa teplotné polia vzájomne ovplyvňujú s korekčnými vektormi v reálnom čase.
- Schéma digitálneho reťazca procesov: Zobrazuje tok údajov z návrhu CAD cez overenie CMM, pričom zdôrazňuje obojsmerné slučky spätnej väzby.
- Teplotná mapa údajov o kvalite: Zobrazte časopriestorové rozloženie mier úspešnosti, trendové farebne označené výsledky v denných alebo týždenných intervaloch.
Relevantnosť pre baliacu linku cievok
Všetky tieto výrobné kroky – inteligentné plánovanie, pokročilé CNC obrábanie, špičkové zváranie, strategické odbúravanie pnutia a robustná záverečná kontrola – sa premietajú do baliacej linky, ktorá funguje hladko a spoľahlivo. Konkrétne:
- Presnosť zaisťuje, že napínače páskovania cievok sa hladko zarovnajú so servopoháňanými osami, čím sa zabráni nesprávnemu podávaniu alebo chybám napnutia.
- Rozmerová konzistencia medzi naskladanými rámami stroja a vodiacimi koľajnicami podporuje priamu montáž, redukuje úpravy na mieste a zabezpečuje dokonalú integráciu s PLC, servomotory a hydraulické systémy.
- Vylepšená povrchová úprava na valivých alebo posuvných častiach predlžuje životnosť, znižuje trenie, vibrácie a frekvenciu údržby.
- Ochrana proti korózii je rozhodujúca pre linky prevádzkované v továrňach s vysokou vlhkosťou alebo v pobrežných továrňach; pokročilé procesy predlžujú životnosť každého komponentu a znižujú celkové náklady na vlastníctvo.
Záver
Výroba komponentov pre baliacu linku cievok zahŕňa strategickú kombináciu najmodernejších zariadení, digitálnej integrácie procesov a prísneho zabezpečenia kvality. Od rovnania surovín až po finálne leštenie v nanorozmeroch je každý krok zosúladený tak, aby sa dosiahol minimálny rozmerový rozptyl, robustné zvarové spoje a špičková kvalita povrchu. Tieto atribúty priamo ovplyvňujú, ako spoľahlivo dokáže systém balenia cievok zabezpečiť, stohovať a prepravovať oceľové cievky v náročných prevádzkových podmienkach.
Vďaka využitiu inteligentných výrobných dashboardov , spätnej väzby zo senzorov v reálnom čase a prediktívnej analytiky sme vytvorili systém, v ktorom je neustále zlepšovanie zakotvené vo výrobnej DNA. Operátori, inžinieri a manažéri profitujú z okamžitých údajov, ktoré im umožňujú zasahovať proaktívne, a nie reaktívne. Výsledkom je odolný, vysoko výkonný produkt, ktorý stanovuje nové štandardy pre presnosť, trvanlivosť a nákladovú efektívnosť v odvetví balenia cievok.
S výhľadom do budúcnosti sa očakáva, že ďalšie pokroky – ako napríklad detekcia defektov založená na strojovom učení , montážne pomôcky s rozšírenou realitou alebo haptické zváranie v uzavretej slučke – prehĺbia synergiu medzi návrhom, výrobou a prevádzkovým výkonom. Základné princípy – inteligentné plánovanie, prísna kontrola a neochvejný záväzok ku kvalite – však zostanú základnými kameňmi úspešnej výroby komponentov pre baliace linky cievok a ďalšie.
-
Preskúmajte, ako Siemens NX 2212 vylepšuje integráciu CAD/CAM pomocou pokročilých funkcií pre lepšiu efektivitu návrhu a výroby. ↩
-
Získajte informácie o inovatívnych algoritmoch VoluMill, ktoré výrazne skracujú čas obrábania a predlžujú životnosť nástroja. ↩
-
Objavte koncept digitálneho vlákna a ako prepája dizajn s výrobou pre zlepšenie výrobných procesov. ↩