1. Úvod
V súčasnom kovospracujúcom priemysle patria oceľové cievky medzi logisticky najnáročnejšie a bezpečnostne najdôležitejšie produkty. Ich obrovská hmotnosť, krehké hrany a prepravné požiadavky si vyžadujú spoľahlivé a efektívne baliace riešenia. Dobre navrhnutá baliaca linka cievok sa zvyčajne skladá z (1) baliaceho stroja cievok, (2) páskovacieho stroja cievok a (3) stohovacieho stroja cievok – každý je poháňaný kombináciou elektromotorov, servosystémov a hydraulických pohonov. Základom celej operácie je sofistikovaný systém programovateľnej logickej riadiacej jednotky (PLC), ktorý koordinuje pohyby, reguláciu rýchlosti pomocou frekvenčných meničov (VFD) a pokročilé riadenie pohybu pomocou servomotorov.
Tento dokument sa zameriava na fázu montáže vo výrobnom procese baliacej linky cievok. Cieľom je poskytnúť zákazníkom a zainteresovaným stranám jasné pochopenie dôkladného procesu – ktorý zahŕňa všetko od integrácie subkomponentov až po konečné kontroly kvality – a zároveň zdôrazniť príslušné normy mechanického návrhu, bezpečnostné štandardy a filozofie riadenia celého životného cyklu. Dôraz sa kladie na to, ako je každý krok montáže dôkladne plánovaný, vykonávaný a overovaný v súlade s medzinárodnými inžinierskymi normami, ako sú ISO 12100, EN 415-8 (bezpečnosť baliacich strojov) a smernice GB/T, čím sa zabezpečuje dlhodobá prevádzková excelentnosť.
2. Montáž: Dôkladná integrácia systémov
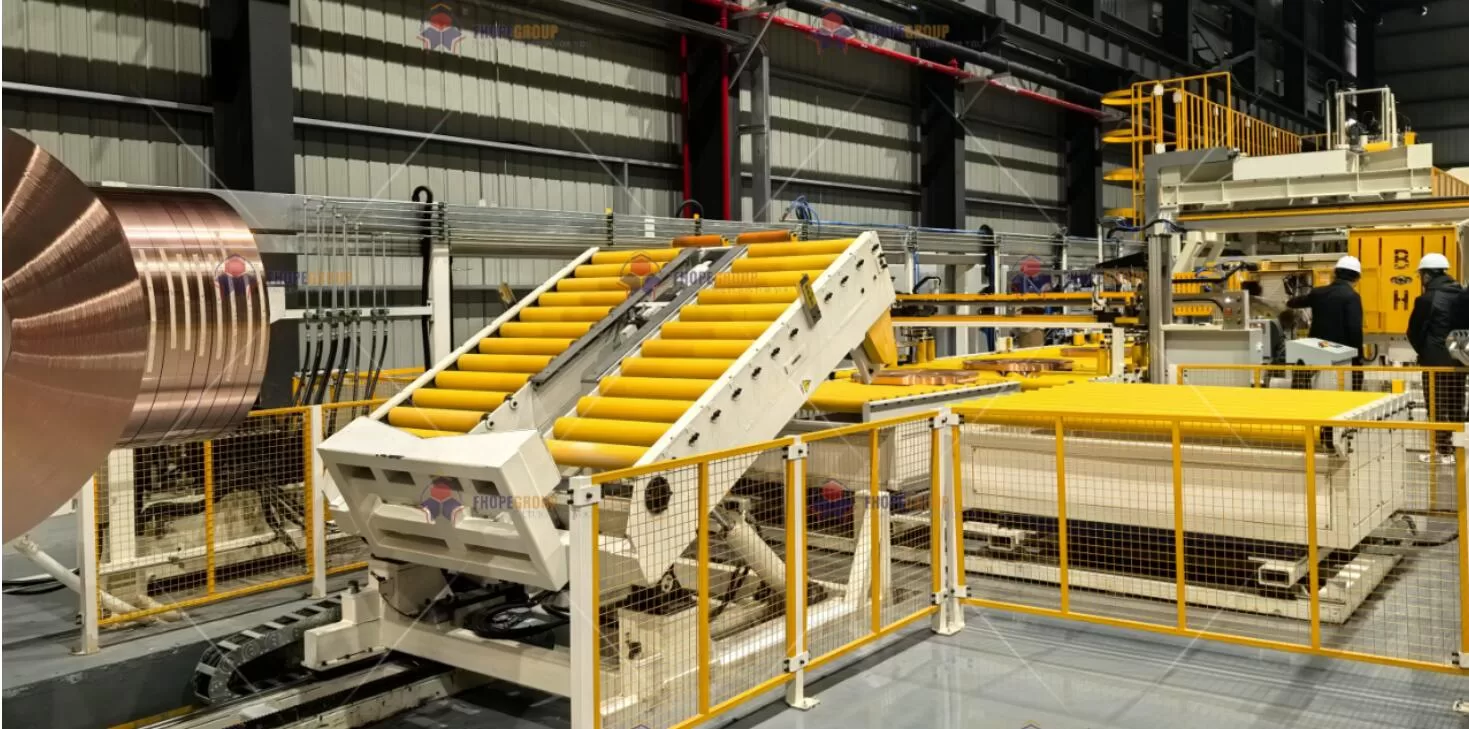
Montáž je fázou, v ktorej sa jednotlivé moduly, zákazkovo opracované diely a štandardné komponenty zbiehajú do plne funkčného systému. V prípade modernej baliacej linky zvitkov tieto moduly často obsahujú:
-
Cievkové dopravné moduly
- Motorizované valčeky, vodiace koľajnice alebo turnikety na umiestnenie cievky.
- Nosné konštrukcie vyrobené z vysokopevnostnej ocele, aby uniesli hmotnosť zvitkov.
-
Páskovacie a baliace jednotky
- Elektrické a pneumatické páskovacie hlavy pre kontrolu napätia.
- Jednotky stretch fólie alebo ovíjacie ramená poháňané servomotormi na dosiahnutie konzistentného prekrytia.
-
Hydraulické ovládacie systémy
- Valce pre vertikálne a horizontálne upínanie.
- Hydraulické agregáty navrhnuté tak, aby udržiavali stabilný tlak a prietok.
-
Elektrické pohony a riadiace skrine
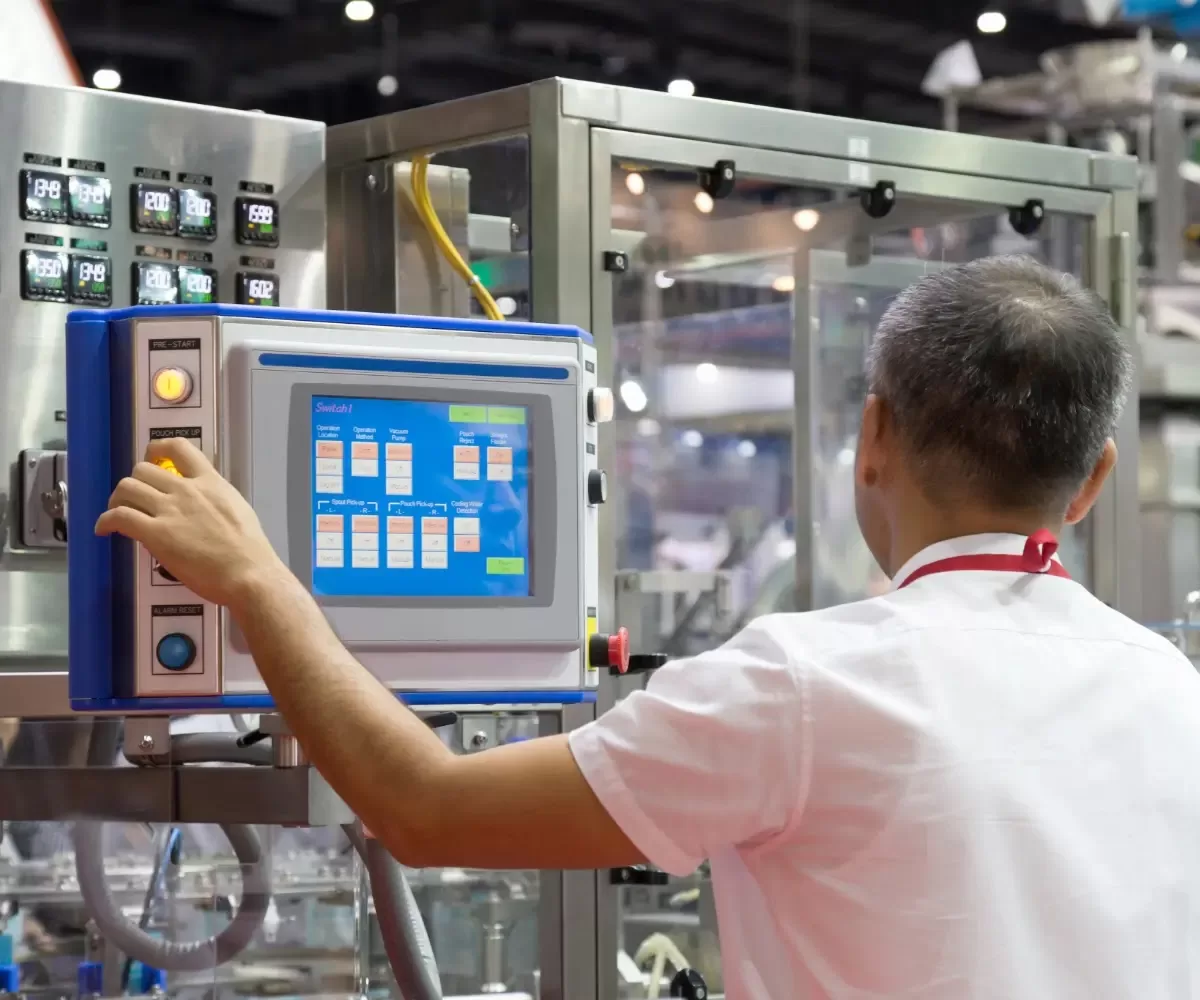
- PLC pre integrované logické riadenie.
- VFD pre riadenie otáčok motora.
- Servopohony pre vysoko presný pohyb.
- HMI (Human-Machine Interfaces) pre vstup operátora a monitorovanie.
-
Bezpečnostné a ochranné mechanizmy
- Svetelné závesy, núdzové zastavenia a bezpečnostné relé.
- Mechanické kryty a kryty rotujúcich prvkov.
Počas montáže sú tieto komponenty starostlivo umiestnené a upevnené podľa projektovej dokumentácie, čím sa zabezpečí prísne dodržiavanie mechanických tolerancií, rozloženia zaťaženia a kritérií zarovnania. Dôkladná kontrola všetkých pripojení – či už ide o elektrické svorky, hydraulické spojky alebo mechanické upevňovacie prvky – chráni integritu systému.
3. Normy mechanického dizajnu a úvahy pred montážou
3.1 Výber konštrukcie a materiálu
Z hľadiska štrukturálnej spoľahlivosti musí baliaca linka zvitkov odolávať dynamickým zaťaženiam spôsobeným prenosom, zdvíhaním a páskovaním. Preto sa materiály vyberajú na základe únavovej pevnosti a odolnosti proti korózii. Medzi bežné kritériá patrí:
- Vysokopevnostná legovaná oceľ1 (napr. 42CrMo) pre hriadele ozubených kolies, spojky a nosné rámy.
- Polyméry odolné voči opotrebovaniu2 (napr. polyuretánové alebo vystužené kompozity) pre vodiace valčeky a kontaktné body.
- Pozinkované alebo aluzinkové oceľové plechy (spĺňa normu EN 10346) pre vonkajšie panely a ochranné kryty na odolnosť voči korózii vo vysoko vlhkých alebo korozívnych prostrediach.
Okrem toho inžinierske tímy vykonávajú analýzu spôsobov a následkov porúch (FMEA) 3 , aby identifikovali potenciálne slabé miesta v súčiastkach, ako sú hydraulické potrubia, izolácia servomotora alebo záber ozubených kolies. Tento prístup založený na riziku zabezpečuje, že zvolené materiály a konštrukčné prvky riešia prevádzkové riziká od prvého dňa.
3.2 Kontrola tolerancií a rozmerov
Pred zmontovaním akéhokoľvek komponentu sa podrobuje prísnej rozmerovej kontrole:
- Tolerancie tvaru a polohy: Typicky kontrolované GB/T 1184 alebo ekvivalentnými normami ISO. Napríklad koaxiálne zarovnanie hriadeľov servopohonu je udržiavané na ±0.02 mm, aby sa minimalizovali vibrácie a hluk.
- Požiadavky na povrchovú úpravu: Rozhodujúce pre párované povrchy, zabezpečujúce, že trenie a opotrebovanie nepresiahne konštrukčné limity.
Ak je to potrebné, pokročilé metrologické nástroje – ako sú laserové sledovače alebo súradnicové meracie stroje (CMM) – overujú komplexnú geometriu. To zaisťuje, že keď subkomponenty dorazia na montážnu stanicu, spĺňajú alebo prekračujú mechanické špecifikácie potrebné na vysoko presnú integráciu.
4. Pracovný postup zostavy jadra
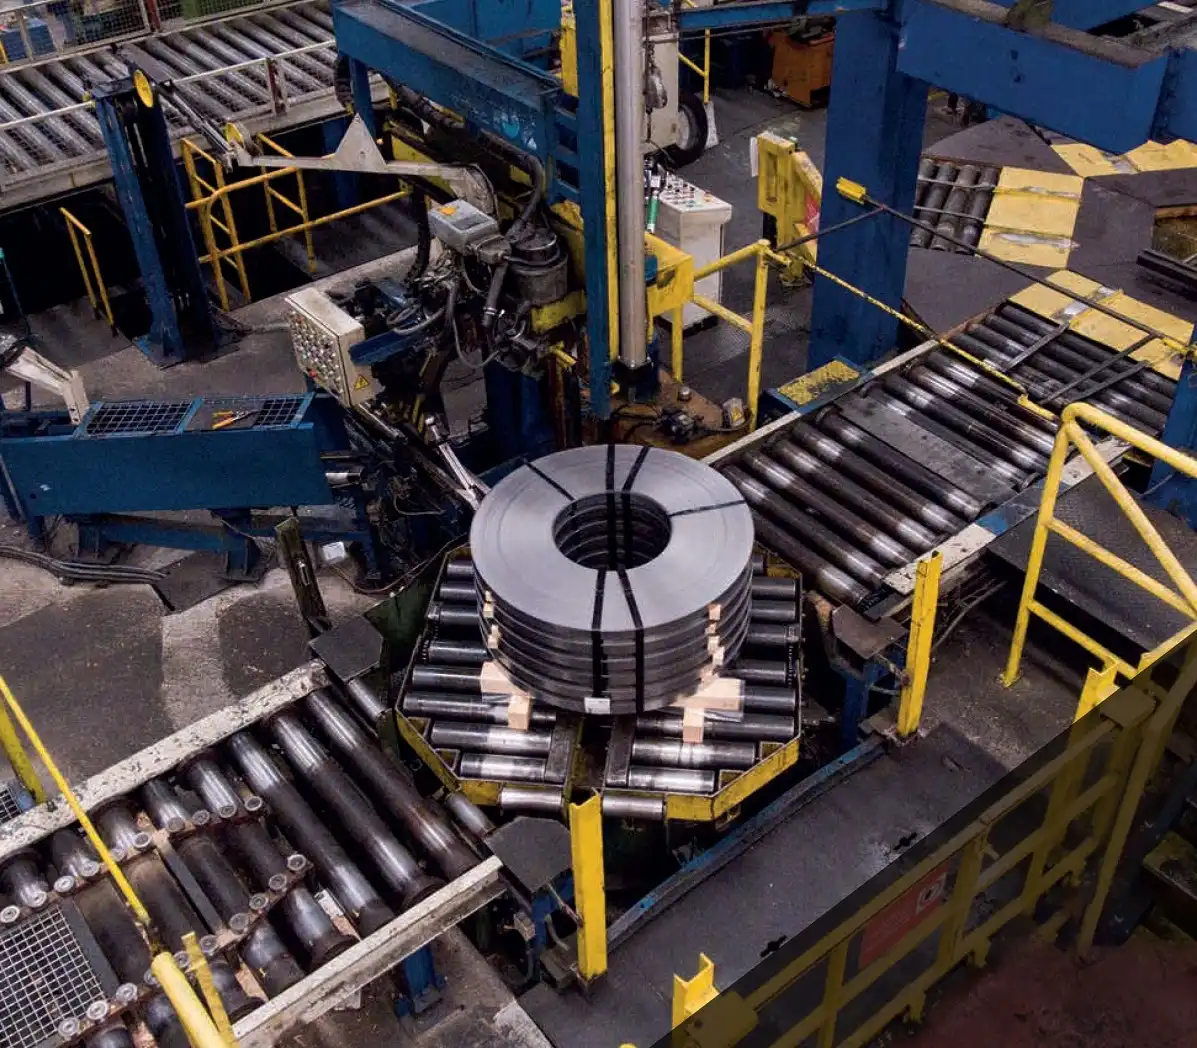
Zostava baliacej linky zvitkov je bežne štruktúrovaná do niekoľkých kľúčových fáz:
-
Nastavenie základného rámu a primárnej štruktúry
- Zarovnajte a vyrovnajte hlavný rám pomocou presných nivelačných zariadení.
- Potvrďte rovinnosť a tuhosť konštrukcie, aby ste zachovali správne referenčné body.
-
Montáž podzostavy
- Nainštalujte valčekové stoly, napínacie zariadenia a rotačné jednotky, z ktorých každá je priskrutkovaná a uzamknutá do predvŕtaných otvorov na základe 3D rozloženia.
- Pomocou momentových kľúčov utiahnite skrutky na špecifikované hodnoty krútiaceho momentu z technického kusovníka (Bill of Materials).
-
Integrácia hydraulického systému
- Namontujte hydraulické agregáty, zásobníky a potrubné vedenia podľa smerníc ISO 4413 pre tlakové nádoby a hadice.
- Hadice a rúrky veďte s dostatočnými polomermi ohybu, zaistite ich svorkami a skontrolujte možné miesta oderu.
- Vykonajte predbežné tlakové skúšky na každom okruhu, aby ste zistili možné netesnosti alebo nevyhovujúce armatúry.
-
Elektrické a riadiace rozvody
- Umiestnite PLC, VFD, servopohony a stykače do krytov riadenia s krytím IP54 alebo vyšším (IEC 60529).
- Uložte vysokonapäťové a nízkonapäťové káble do samostatných káblových žľabov, aby ste zmiernili elektromagnetické rušenie.
- Ukončite riadiace signály na I/O moduloch PLC a zabezpečte tienené káble pre spätnú väzbu kódovača zo servomotorov.
-
Kalibrácia pohybu a zarovnanie serva
- Pripojte servomotory k prevodovkám alebo guľôčkovým skrutkám (ak sú k dispozícii) s minimálnym uhlovým alebo posunutým nesúososťou.
- Vykonajte kalibračné postupy – často s nastaveniami lasera alebo číselníka – na potvrdenie zarovnania v rozmedzí ±0.02 mm, čím sa minimalizuje namáhanie servopohonov.
- Na zaistenie robustného mechanického uchytenia používajte nástroje odporúčané výrobcom (napr. odsadené vyrovnávacie konzoly).
-
Uvedenie podsystému do prevádzky
- Postupne zapnite každý modul, overte smer otáčania motora, signály snímačov a hydraulické tlaky.
- Overte základné ovládacie prvky HMI pre ručné jogging, núdzové zastavenia a prechody do automatického režimu.
-
Priebežné kontroly kvality (IPQC)
- Skontrolujte kritické oblasti pomocou kontrolných zoznamov, ktoré sa týkajú hodnôt krútiaceho momentu, mechanických vôlí, polohy držiaka snímača, vedenia olejového potrubia atď.
- Označte akékoľvek nezrovnalosti v zostave pre okamžité prepracovanie. Môže to zahŕňať opätovné podloženie základne motora alebo premiestnenie držiaka optického snímača.

5. Hydraulická a elektrická súhra
5.1 Požiadavky na hydraulický systém
V linke na balenie zvitkov je hydraulický systém rozhodujúci pre dodávanie sily potrebnej na upnutie a zdvíhanie ťažkých zvitkov. Medzi hlavné obavy patrí:
- Stabilita tlaku: Systém musí udržiavať kolísanie tlaku v rozmedzí ± 1.5 % nastavenej hodnoty, aby sa zabezpečili konzistentné upínacie sily.
- Kontrola kontaminácie: Čistota oleja je monitorovaná podľa noriem ISO 4406 alebo NAS 1638. Typickou požiadavkou môže byť NAS 1638 Class 6 na ochranu citlivých servoventilov alebo proporcionálnych ventilov.
Na skrátenie doby cyklu môže hydraulický systém obsahovať akumulátory, ktoré uchovávajú energiu a poskytujú okamžitý prietok. Všetky armatúry, tesnenia a hadice sa zvyčajne riadia normami SAE alebo DIN, čo zaisťuje, že dokážu zvládnuť teplotu, tlak a vibrácie v náročných priemyselných podmienkach.
5.2 Presnosť elektrického ovládania
Tam, kde hydraulické systémy poskytujú surovú silu, elektrické ovládanie ponúka presnosť. Moderné baliace linky cievok sa vo veľkej miere spoliehajú na:
-
Riadenie PLC
- Spravuje prepojenia medzi rôznymi stanicami (balenie, popruh, stohovanie).
- Monitoruje spätnú väzbu senzorov (bezdotykové spínače, fotooká, snímače zaťaženia) na organizovanie plne automatizovaných pracovných postupov.
- Implementuje bezpečnostnú logiku (e-stop, brány a alarmy).
-
Pohony s premenlivou frekvenciou (VFD)
- Ovládajte rýchlosť indukčných motorov poháňajúcich dopravníky alebo rotujúce hlavy.
- Optimalizujte spotrebu energie úpravou prevádzkovej rýchlosti motora tak, aby zodpovedala požiadavkám procesu.
-
Servopohony a motory
- Poskytnite presný pohyb na ovíjanie ramien, páskovacích hláv alebo polohovanie cievky.
- Dosiahnite submilimetrovú presnosť a opakovateľnosť pri úlohách, ako je napínanie fólie.
Počas montáže technici starostlivo kontrolujú smerovanie káblov a postupy uzemnenia, aby sa minimalizoval elektrický šum, najmä v prípade servosystémov, ktoré vyžadujú čisté signály kódovača na udržanie presných riadiacich slučiek.
6. Protokol o skúške a uvedení do prevádzky
Po dokončení mechanických, hydraulických a elektrických zostáv systém vstúpi do fázy prísneho testovania pred odoslaním alebo inštaláciou na mieste:
-
Testovanie bez zaťaženia
- Overuje voľný pohyb všetkých komponentov – valčekov, svoriek, otočných ramien – bez zavedenia skutočnej cievky.
- Testuje možné kolízie, abnormálne vibrácie alebo nekalibrované polohy snímačov.
-
Testy funkčného subsystému
- Servosystém: Skontrolujte sekvencie navádzania, otočte rôznymi rýchlosťami, potvrďte presnosť polohovania pomocou číselníka alebo laserového merania.
- Hydraulický systém: Najprv cyklujte svorky a zdvihy pod nízkym tlakom, potom pokračujte na nominálny prevádzkový tlak. Dávajte pozor na netesnosti alebo pokles tlaku.
- Bezpečnostné systémy: Overte funkčnosť e-stop, skontrolujte fotooči a svetelné závesy, potvrďte, že PLC prepne systém do bezpečného stavu ihneď po zistení poruchy.
-
Testovanie zaťaženia
- Zavedenie skutočných alebo simulovaných cievok (prostredníctvom váhových blokov alebo figurín) na replikáciu prevádzkových podmienok.
- Monitorujte krútiaci moment, prúd motora a teplotu oleja počas predĺžených cyklov, aby ste zabezpečili, že dizajn zvládne bežné výrobné požiadavky.
-
Čas cyklu a overenie výstupu
- Zaznamenajte časy cyklov pre každú operáciu balenia. Napríklad baliaca linka môže byť navrhnutá tak, aby zvládla až 60 zvitkov za hodinu.
- Overte, či systém dokáže splniť alebo prekročiť požiadavky zákazníka na priepustnosť bez toho, aby bola ohrozená bezpečnosť alebo kvalita produktu.
-
Záverečné akceptačné testy (FAT)
- Vykonajte komplexný test, ktorý bude svedkom klienta alebo certifikačných orgánov.
- Poskytnite zdokumentovaný dôkaz o zhode – grafy spôsobilosti stroja, údaje SPC (Statistical Process Control) a testovacie správy, ktoré potvrdzujú funkčnú pripravenosť.
7. Kontrola kvality a dokumentácia
7.1 Kontrolné body kontroly kvality
Počas montáže a uvedenia do prevádzky sú v určitých kontrolných bodoch zakotvený plán riadenia kvality:
-
Rozmerové inšpekcie
- Vykonáva sa pred montážou a po montáži, aby sa potvrdili minimálne odchýlky.
- Typické akceptačné kritériá: rovinnosť ±0.1 mm/m, uhlové zarovnanie konzol ±0.2°.
-
Overenie mechanického upevnenia
- Kontroly krútiaceho momentu pomocou kalibrovaných nástrojov s odkazom na hodnoty z konštrukčných špecifikácií.
-
Hydraulické testy netesnosti
- Natlakujte potrubia na 1.25–1.5-násobok normálneho prevádzkového tlaku, pričom počas stanovenej doby udržiavajte nastavenú hodnotu počas kontroly všetkých spojov.
-
Skúšky elektrickej kontinuity a izolácie
- Použite megaohmmetre, aby ste sa uistili, že izolačný odpor spĺňa alebo prekračuje predpísané prahové hodnoty (často > 1 MΩ pri 500 Vdc).
- Skontrolujte správne uzemnenie, aby ste predišli nahromadeniu statickej elektriny alebo nebezpečenstvu úrazu elektrickým prúdom.
-
Integrita softvéru
- Bezpečné riadenie verzií pre programy PLC a HMI, overené podľa noriem IEC 61131-3.
- Logika zálohovania do offline úložísk pre sledovateľnosť.
7.2 Dokumentácia a sledovateľnosť
Všetky údaje o montáži, testovaní a kontrole sú zdokumentované, aby poskytli komplexnú históriu zariadenia. Moderné spoločnosti sa často spoliehajú na softvér Product Lifecycle Management (PLM) (napr. Siemens Teamcenter alebo PTC Windchill) na udržiavanie histórie revízií, CAD údajov a výsledkov testov. To zaisťuje:
- Nadväznosť: Každú baliacu linku cievok je možné sledovať podľa sériového čísla a dátumu výroby, čím sa spája s presnou konfiguráciou pohonov, motorov a hydraulických jednotiek.
- Záruka a údržba: Operátori môžu použiť pôvodné záznamy o zostave, aby urýchlili výmenu dielov alebo inovácie.
- Neustále Zlepšovanie: Spätná väzba z terénnej služby je integrovaná do budúcich iterácií dizajnu.

8. Dôraz na bezpečnosť a dodržiavanie predpisov
Okrem produktivity a mechanického výkonu je bezpečnosť prvoradým kritériom. Baliaca linka cievok musí spĺňať rôzne normy, ako napríklad EN 415-8 (bezpečnosť baliacich strojov) a ISO 12100 (bezpečnosť strojov – základné pojmy a všeobecné zásady).
-
Posúdenie rizík
- Vykonáva sa počas počiatočných fáz návrhu na identifikáciu bodov zovretia, rozdrvenia alebo nebezpečenstva vymrštenia.
- Zmiernené pomocou fyzického stráženia, blokovaných prístupových dverí, bezpečnostnej logiky PLC a bezpečnostných senzorov.
-
Školenie operátorov
- Poskytuje pokyny na postupnosť spustenia/vypínania, núdzové postupy a základné riešenie problémov.
- Zameriava sa na správne nakladanie/vykladanie cievok, aby sa predišlo zraneniam spôsobeným pádom alebo rolovaním cievok.
-
Pokyny pre údržbu
- Podporuje protokoly lockout-tagout (LOTO).
- Načrtáva intervaly pre testovanie hydraulickej kvapaliny, kontroly napnutia remeňa motora a diagnostické kontroly PLC.
9. Doživotná podpora a prediktívna údržba
9.1 Dlhodobá spoľahlivosť
Dosiahnutie vysokej strednej doby medzi poruchami (MTBF) je kľúčové pre zabezpečenie minimálnych prestojov v náročných výrobných plánoch. Návrhové stratégie na dosiahnutie MTBF ≥ 10,000 XNUMX hodín často zahŕňajú:
- Robustný výber komponentov: Motory a servá od renomovaných značiek testované na priemyselnú spoľahlivosť.
- Redundantné systémové architektúry: Kľúčové moduly, ako sú napájacie zdroje alebo senzorové systémy, obsahujú funkcie redundancie alebo rýchlej výmeny.
9.2 Prediktívna údržba a integrácia internetu vecí
S príchodom postupov Industry 4.0 je teraz mnoho baliacich liniek cievok vybavených monitorovaním stavu v reálnom čase:
- Senzory vibrácií: Stav ložísk koľaje v motoroch, prevodovkách alebo napínacích valcoch. Anomálie vo vibračných spektrách môžu varovať pred mechanickými poruchami.
- Senzory kontaminácie oleja: Vyhodnoťte úrovne čistoty v reálnom čase a spustite výmenu filtra skôr, ako nahromadenie kalu poškodí ventily.
- Data Analytics: PLC alebo priemyselné PC zaznamenáva prevádzkové údaje (počet cyklov, chybové kódy, prúdy motora). Analyzované pomocou špecializovaného softvéru (napr. Beckhoff TwinCAT alebo Rockwell Historian) pre prediktívne poznatky.
10. Záverečné poznámky
Montážny proces linky na balenie cievok spája strojárstvo, hydraulický návrh, elektrickú integráciu a pokročilé riadiace systémy do súdržnej a vysoko výkonnej inštalácie. Každý čiastkový krok – či už ide o zarovnanie servopohonu alebo utesnenie hydraulického spoja – vyžaduje prísne dodržiavanie konštrukčných noriem, rozmerových tolerancií a kontrol kvality. Integráciou najmodernejšej logiky PLC , servomotorov a diagnostiky v reálnom čase sa linka vyvíja do riešenia pripraveného na budúcnosť, ktoré sa dokáže prispôsobiť meniacim sa výrobným požiadavkám.
Kľúčové poznatky :
- Holistické inžinierstvo: Výber materiálu, štrukturálna integrita a robustné inžinierske pracovné postupy podporujú spoľahlivosť.
- Presná montáž: Podrobná pozornosť venovaná zarovnaniu, krútiacemu momentu a kalibrácii zaisťuje hladkú prevádzku a predĺženú životnosť.
- Bezpečnosť a zhoda: Zhoda s medzinárodné kódy (ISO, EN, GB/T) poskytuje pevný rámec pre prevenciu nebezpečenstiev.
- Podpora životného cyklu: Od overenia návrhu až po prediktívna údržba, montážny proces vytvára základ pre nízkorizikový a vysoko efektívny prevádzkový životný cyklus.
Dodržiavaním týchto osvedčených postupov a prijatím prístupu na prvom mieste kvality môžu výrobcovia aj koncoví používatelia využiť všetky výhody dobre zostavenej a vysokovýkonnej baliacej linky zvitkov. Výsledkom je systém, ktorý nielen spĺňa výkonnostné metriky, ale ponúka aj robustné bezpečnostné funkcie, zjednodušenú údržbu a sledovateľnú dokumentáciu – kritické aspekty na dnešnom konkurenčnom trhu spracovania kovov.
Záverečná poznámka:
Tento výrobný postup na zostavenie linky na balenie zvitkov má slúžiť ako technická orientácia pre zákazníka. Špecifické hodnoty, normy a metódy môžu byť upravené na základe miestnych predpisov, požiadaviek klienta a neustáleho technologického pokroku. Najnovšie a najpresnejšie smernice vždy nájdete v technickej dokumentácii projektu a certifikovaných výkresoch.
-
Preskúmajte výhody vysokopevnostnej legovanej ocele vrátane jej odolnosti a výkonu v náročných prostrediach. ↩
-
Zistite, ako môžu polyméry odolné voči opotrebovaniu predĺžiť životnosť strojov a znížiť náklady na údržbu. ↩
-
Zistite, ako FMEA pomáha pri identifikácii rizík a zlepšovaní spoľahlivosti technických návrhov. ↩