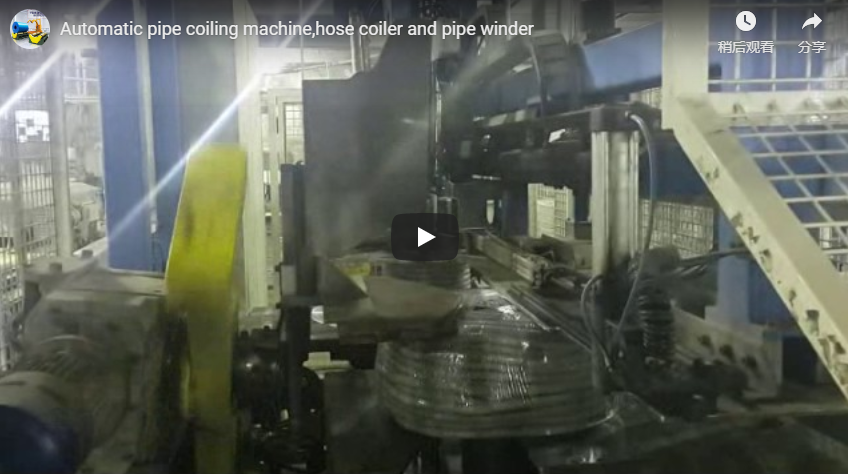
Краткое описание. В этом видеоролике показан полностью автоматизированный станок для намотки и обвязки труб, выполняющий полный рабочий цикл: подача белой пластиковой трубы, намотка ее в плотный рулон, обвязка рулона и выгрузка. Затем показано, как несколько идентичных станков работают в линию, что указывает на то, что это оборудование предназначено для непрерывного производства. Время цикла, производительность и технические характеристики не показаны — все эти данные должны быть подтверждены производителем.
Почему эта машина важна
Любой, кто производит гибкие пластиковые трубы — полиэтиленовые водопроводные трубы, ПВХ-трубопроводы, ирригационные шланги — знает, в чем проблема на заключительном этапе производства. Труба непрерывно выходит из экструдера, но готовый продукт должен покинуть завод в виде аккуратной, плотно скрученной катушки, которая не размотается, не запутается и не деформируется при транспортировке.
Ручная работа возможна, но результат непостоянен. Один оператор наматывает свободно, другой — туго. Катушки проскальзывают, концы ослабевают, а качество обвязки меняется от смены к смене. Существует автоматическая машина для намотки и обвязки труб, которая устраняет эту изменчивость: одинаковое натяжение, одинаковая форма катушки, одинаковое положение ленты — в каждом цикле.
Видео на этой странице демонстрирует именно такую машину в действии. Ниже мы опишем, что именно показано на видео, чего оно не показывает, и что покупатель или руководитель предприятия должны проверить, прежде чем принимать решение о покупке.
Что показано на видео
Видеоролик длится примерно 24 секунды и состоит из четырех отдельных этапов. Указанное ниже время является приблизительным и основано на покадровом анализе с интервалом в 2 секунды.
| Дата | Что происходит |
|---|---|
| ~0–6 с | Один белый станок находится в режиме ожидания. Горит зеленый индикатор состояния. Справа от него в зону подачи станка проходит белая пластиковая труба. |
| ~8–12 с | Цикл начинается. Красный механический рычаг/зажимное устройство слева захватывает трубу и направляет ее в зону намотки. Намоточная катушка начинает вращаться. |
| ~14–18 с | Намотка завершена. Труба сформировала компактный, ровный рулон. Механизм обвязки справа (ролики, уплотнительные/прессовальные элементы) начинает движение, готовясь к обвязке готового рулона. |
| ~20–24 с | Камера поворачивается вправо, чтобы показать несколько одинаковых машин, работающих подрядВсе они освещены зеленым светом — это скорее конвейерная схема, чем единый изолированный блок. |
Заметки о непосредственных наблюдениях
Приведенные ниже наблюдения намеренно максимально приближены к покадровому анализу, с минимальной грамматической корректировкой. Они составляют фактическую основу данной статьи.
- Станок представляет собой белый окрашенный металлический каркас, установленный на регулируемых ножках с антикоррозийным покрытием.
- Передняя и боковые части оснащены прозрачные защитные двери в сочетании с металлическими сетчатыми ограждениями, в раме из алюминия или стали с запирающими защелками.
- Слева: подающие направляющие ролики и красный пневматический зажимной/поворотный рычаг.
- В центре: большая вращающаяся опора для катушки, на которой, по всей видимости, расположен тормоз или устройство регулировки натяжения.
- Справа: обвязочный модуль, содержащий два параллельных ролика, узел запайки/прессования и натяжные шкивы.
- Сверху: трехцветная сигнальная вышка (красный/желтый/зеленый) и встроенная сенсорная панель управления с синим интерфейсом.
- В основании: отдельный белый электрический шкаф с вентиляционными отверстиями, предупреждающими надписями и желтым треугольным символом предупреждения о высоком напряжении на дверце.
- A красная круглая кнопка аварийной остановки Он установлен на левой колонке, рядом с сенсорным экраном, а также рядом с физическими кнопками и индикаторными лампочками (цвета кнопок на видео не различимы).
- Изделие представляет собой гладкую, молочно-белую гибкую пластиковую трубу. По отношению к примерно метровой катушке для намотки, внешний диаметр трубы визуально составляет от одной десятой до одной пятнадцатой диаметра катушки — в диапазоне 50–80 мм (это лишь приблизительная оценка, не являющаяся спецификацией).
- Готовая катушка наматывается в правильную спираль с равномерным расстоянием между слоями, затем выгружается с правой стороны через систему направляющих/роликов в вертикальном или слегка наклонном положении.
- На видеоматериал наложены водяные знаки с надписью «FHOP / FHOPE PACKAGING / www.fhopepack.com».
- На полу возле линии видны пятна от воды/масла, а часть руки человека видна на краю кадра — оператор не показан активно взаимодействующим с работающей машиной.
Процесс, шаг за шагом.
Прослеживание движения одной трубы на протяжении всего цикла позволяет получить наиболее наглядное представление о том, что автоматизирует это оборудование.
- Кормление. Белая труба поступает через левый входной патрубок станка и направляется роликами в зону намотки.
- Намотка. Катушка запускается, зажимной рычаг фиксирует передний конец трубы, и катушка вращается, наматывая трубу слой за слоем в диск.
- Крепление. После того, как катушка готова, обвязочный механизм устанавливается в нужное положение, обматывает обвязочный материал вокруг катушки на один полный оборот и затягивает/запечатывает её. (Сама лента на видео плохо видна; видно только движение механизма.)
- Выделения. Обмотанная катушка перемещается на правую сторону, готовая к следующему этапу или к хранению.
В совокупности это представляет собой цикл, не требующий непосредственного участия оператора : на видеозаписи ни один оператор не прикасается к трубе ни на одном этапе между подачей и выгрузкой.
Как работают станки в линейном порядке
Наиболее показательным является заключительный панорамный кадр: несколько одинаковых машин в ряд, все работают . Это важно для покупателей, оценивающих уровень автоматизации. Одна машина подходит для производителя труб среднего объема; группа машин, как показано на видео, подходит для линии непрерывной экструзии, где производство рулонов должно идти в ногу с производством. На видео не показано, как рулоны перемещаются между машинами и каким-либо последующим конвейером или этапом паллетирования — это вопрос интеграции, который следует обсудить с производителем.
Чего не показано в видео
Представленные видеоматериалы демонстрируют продукт в приличном виде, а не являются техническим брифингом. Следующие моменты не видны на экране и должны быть подтверждены непосредственно производителем перед покупкой:
- Номинальная мощность (кВт), напряжение питания (В/Гц)
- Максимальный диаметр и вес катушки
- Время цикла на одну катушку и производительность линии (м/мин или шт/ч)
- Совместимый диапазон диаметров и толщины стенок труб.
- Габаритные размеры машины
- Интерфейс программирования ПЛК, поддержка удаленного мониторинга.
- Сертификаты CE/UL или другие, условия гарантии, наличие запасных частей, уровень шума.
В видеоролике неразборчивы ни текст на экране управления, ни предупреждающие надписи, ни таблички с названием. Любые характеристики, заявленные в других источниках для этого видеоматериала, следует считать неподтвержденными до тех пор, пока они не будут подтверждены в письменной форме.
Где находится этот тип машины?
Исходя из показанного на видео продукта — гладкой, гибкой белой пластиковой трубы — существуют следующие варианты его применения:
- Заводы по производству полиэтиленовых водопроводных/газовых труб — намотка и обвязка готовых отрезков для последующей дистрибуции
- производство электромонтажных труб из ПВХ — рулоны малого диаметра, предназначенные для розничной продажи или доставки на объект.
- шланги для сельскохозяйственного орошения — длинные, гибкие изделия, которые необходимо аккуратно сворачивать, чтобы избежать перегибов.
Представленная машина предназначена для работы с гибкими пластиковыми трубами . Работа с жесткими металлическими трубами или гофрированными трубами представляет собой другую проблему; вопрос о том, подходит ли тот или иной вариант машины для обработки этих материалов, остается на усмотрение производителя.
отмеченные элементы безопасности
Для оперативных и ремонтных бригад на видеозаписи видны несколько элементов, обеспечивающих безопасность:
- Двери безопасности с блокировкой — Прозрачные панели с сеткой и запирающими защелками спереди и по бокам. Во всех рамах двери закрыты во время работы оборудования, что соответствует активной системе блокировки дверей.
- Экстренная остановка — заметная красная кнопка в левой колонке каждого автомата, рядом с экраном управления.
- Сигнальная вышка — Красные/желтые/зеленые огни; постоянно горящий зеленый свет указывает на нормальную работу двигателя на видеозаписи.
- Предупреждение о высоком напряжении — жёлтый треугольный символ на дверце электрощитка.
Действуют стандартные правила эксплуатации: никогда не открывайте ограждения силой во время цикла и проверяйте работу блокировки дверей и функции аварийной остановки во время ввода в эксплуатацию и плановых проверок. Точную документацию о соответствии требованиям безопасности следует запросить у производителя.
Контрольный список проверки покупателя
Прежде чем совершить покупку, обсудите с поставщиком следующий список:
- Подтвердите диапазон размеров катушек (варианты диаметра катушек и усилие при переналадке).
- Подтвердите совместимость диаметров труб и материалов с вашим ассортиментом продукции.
- Подтвердите способ обвязки и расход ленты на один рулон.
- Уточните время цикла и возможность обеспечения необходимой производительности экструзионной машины при таком объеме работы.
- Уточните протоколы ПЛК/связи, если вам необходима интеграция производственной линии.
- Подтвердите наличие документов, подтверждающих безопасность, и обязательства по послепродажному обслуживанию.
FAQ
Требуется ли оператор во время цикла работы машины? На видео ни один оператор не прикасается к трубе от подачи до выгрузки. Требования к численности персонала для каждой машины зависят от конфигурации вашей линии — уточните у производителя.
Для каких диаметров труб подходит эта труба? На видео труба, судя по всему, имеет диаметр примерно 50–80 мм, но это лишь приблизительная оценка, а не техническая спецификация. Уточняйте официальный диапазон диаметров и толщины стенок.
Можно ли использовать различные материалы для обвязки (термоклей, лента, шнур)? Способ обвязки на видео определить невозможно. Это параметр конфигурации, который необходимо уточнить у производителя.
Можно ли объединить несколько машин в одну линию? В заключительных кадрах видео показано несколько одинаковых машин, работающих бок о бок, поэтому очевидно, что компоновка линии является частью схемы использования этого оборудования. Конкретные аспекты интеграции конвейера/транспортной системы следует обсудить с производителем.
Доступен ли сенсорный интерфейс на других языках? Текст на экране в видеоролике нечитаем. Обратитесь к производителю.
Связанное чтение
- Автоматическая намоточная машина
- Автоматическая обвязочная машина
- Автоматическая линия упаковки рулонов
- Автоматическая упаковочная машина для поддонов
Следующий шаг
Если представленный здесь цикл соответствует вашим целям по выпуску труб и производительности, то самый быстрый способ продвинуться дальше — отправить нам диаметр ваших труб, целевой вес рулона и скорость линии. Посетите нашу страницу контактов , и наша команда подтвердит конфигурацию оборудования, данные цикла и предоставит вам коммерческое предложение.
Источник и метод: Данная статья основана исключительно на видеоролике о продукте, представленном выше. Видеоматериал был проанализирован покадрово с использованием модели компьютерного зрения; видео содержит только фоновую музыку, без закадрового текста или речи, поэтому никакая устная речь не была расшифрована. Утверждения, помеченные как оценки или выводы, обозначены соответствующим образом; все остальные наблюдения получены непосредственно из видимых кадров.
Опубликовано: 2026-09-03