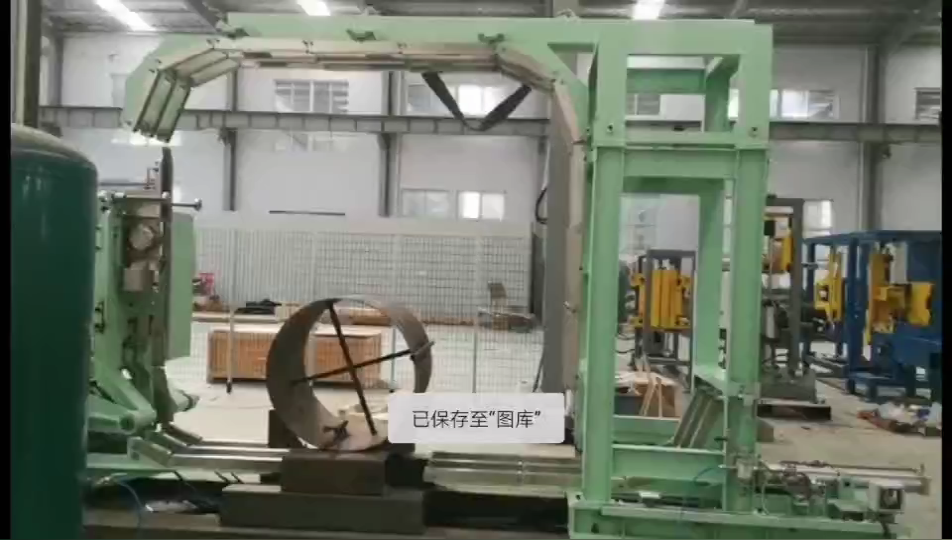
Краткое описание: Данный технический протокол предназначен для инженеров, работающих на местах, и позволяет им проверять, эксплуатировать и обслуживать системы обмотки и упаковки стальных рулонов, уделяя особое внимание блокировкам безопасности, стабильности натяжения пленки, несущей способности и готовности к вводу в эксплуатацию. Используйте его для проверки нового или существующего оборудования перед проверками на соответствие требованиям при отгрузке.
[ЗАПОЛНИТЕЛЬ ВИДЕО]
🛠️ Архитектура системы и проверка ввода в эксплуатацию
Перед включением управляющих цепей проверьте соответствие допустимой нагрузки на конструкцию диапазону грузоподъемности катушки 500–3500 кг. Сравните схему ввода/вывода ПЛК со схемами физической проводки и проверьте стабильность пневматического регулятора в пределах допусков, указанных производителем, для обеспечения базовой механической целостности.
-
Проверка конструкции рамы: осмотрите стальное шасси Q355B на наличие дефектов сварных швов, трещин от напряжений или деформации опорной плиты. Динамическая грузоподъемность должна соответствовать диапазону веса катушки 500–3500 кг; проверьте в соответствии с руководством производителя или типичным диапазоном для масс катушек, специфичных для конкретного места установки.
-
Проверка контроллера ПЛК и ввода/вывода: Убедитесь, что микропрограмма программируемого логического контроллера соответствует расположению физических клеммных колодок. Время работы удаленной поддержки зависит от условий договора с поставщиком; запланируйте отдельную сессию для проверки сопоставления ввода/вывода, логики безопасности и резервных копий таблиц параметров.
-
Калибровка сервопривода натяжения: Измерьте натяжение пленки с помощью калиброванного датчика нагрузки. Допустимая точность обычно составляет ±4–6 Н при непрерывной работе; проверьте в соответствии с руководством производителя или типичным диапазоном. Запишите базовые значения в трех различных точках вдоль цикла обмотки, чтобы установить эталонный показатель отклонения натяжения.
-
Проверка цепей блокировки безопасности: протестируйте все цепи аварийной остановки, световые завесы и выключатели обнаружения нулевой скорости. Пороговые значения срабатывания должны соответствовать применимым местным директивам, а не фиксированным значениям в миллисекундах. Каждая блокировка должна прерывать движение машины и при активации вызывать состояние неисправности.
-
Стабильность пневматического регулятора: установите регуляторы давления в соответствии с заводскими спецификациями (обычно 0.5–0.7 МПа) и контролируйте стабильность во время циклов подачи и отвода пленки. Записывайте диапазоны колебаний; отклонения, превышающие ±0.02 МПа, указывают на насыщение фильтра или износ регулятора.
🏗️ Эксплуатационные параметры и интеграция материалов
Выполните двухслойную синхронную намотку с внутренней нитью, используя пленки из LLDPE, PVC или HDPE, откалиброванные в соответствии с точными размерами катушки. Синхронизируйте скорость вращения и натяжение ленты с требованиями к защите от коррозии и механическим воздействиям, специфичными для конкретного места назначения, чтобы обеспечить равномерность обмотки при изменяющихся профилях нагрузки.
-
Подготовка поверхности рулона: Перед загрузкой убедитесь, что поверхность рулона очищена от машинного масла, окалины и твердых частиц. Используйте промышленные салфетки или фильтрованный сжатый воздух; остаточные загрязнения ухудшают адгезию пленки и ускоряют коррозию под обмоткой.
-
Выбор материала и соответствие размеров: Выбирайте упаковочную пленку, исходя из веса рулона, способа транспортировки и воздействия окружающей среды. Стандартные размеры требуют внутреннего диаметра 50 мм и ширины 100–120 мм. Наружный диаметр LLDPE/PVC обычно составляет 100–150 мм, в то время как HDPE подходит для наружного диаметра 200–350 мм. Проверьте толщину и модуль упругости в соответствии с рекомендациями поставщика.
-
Настройка параметров станка: Введите точную геометрию катушки в интерфейс оператора (HMI). Убедитесь, что скорость вращения обмоточного кольца не превышает номинальную частоту вращения (обычно 30–40 об/мин для стандартных систем). Синхронизируйте двухслойную синхронную намотку с внутренней нитью, чтобы предотвратить зазоры перекрытия пленок или чрезмерное натяжение.
-
Контроль натяжения пленки: Во время начальных циклов обмотки отслеживайте показания натяжения относительно откалиброванной базовой линии. Допуск позиционирования сервопривода должен оставаться в пределах ±0.2–0.3 мм; отклонения, превышающие 6 Н, требуют немедленной повторной калибровки. Стабильность обмотки напрямую коррелирует с эффективностью защиты от влаги и ржавчины.
-
Крепление лент и распределение нагрузки: После обмотки наложите стальные или пластиковые ленты через заданные интервалы (обычно каждые 200–300 мм по ширине рулона). Проверьте натяжение лент с помощью ручного тензиометра (целевой диапазон 200–400 Н). Для морских перевозок используйте многослойную технологию: внутренняя полиэтиленовая пленка, деревянный ящик и усиление стальными лентами.
🔗 См. также : Изучите другие решения
📈 Профилактическое техническое обслуживание и жизненный цикл компонентов
Внедрите плановую замену подшипников, выравнивание направляющих роликов и смазку линейных направляющих для предотвращения смещения натяжения, вызванного кумулятивным износом. Контролируйте тепловые нагрузки электрического шкафа и состояние пневматической фильтрации для поддержания чувствительности сервопривода и продления срока службы компонентов.
-
Протокол замены подшипников: Замена подшипников без использования инструментов должна выполняться в течение 30–40 минут в соответствии с рекомендациями производителя. Запланируйте замену на время планового простоя, чтобы избежать незапланированных потерь эффективности оборудования. Задокументируйте номера деталей подшипников и значения момента затяжки при установке.
-
Проверка соосности и износа направляющих роликов: проверьте целостность поверхности направляющих роликов с помощью прецизионной линейки. Замените ролики, если шероховатость поверхности превышает 0.1 мм на участке длиной 100 мм. Смажьте все точки доступа в соответствии с графиком смазки производителя, чтобы предотвратить ошибки, связанные с образованием пленки.
-
Смазка каретки пленочным методом: проверьте распределение смазки на линейных направляющих и шариковых винтах, а также наличие твердых частиц. Повторно наносите литиевую смазку каждые 500 часов работы или ежеквартально, в зависимости от того, что наступит раньше. Ухудшение качества смазки напрямую влияет на точность позиционирования сервопривода.
-
Управление температурным режимом электрощита: Убедитесь в работоспособности вентиляторов шкафа и отсутствии пыли на входных фильтрах. Измеряйте внутреннюю температуру во время пиковой нагрузки; тепловые нагрузки должны оставаться ниже 45 °C. Чрезмерный нагрев ускоряет деградацию конденсаторов и усталость компонентов ПЛК.
⚠️ Предупреждение о допусках производителя: Давление натяжения, диапазоны работы пневматического оборудования и допуски по температуре окружающей среды являются переменными и должны сверяться с руководством производителя конкретного оборудования. Инженеры на местах должны проверить все механические и электрические параметры на соответствие профилям нагрузки и условиям окружающей среды, характерным для конкретного объекта, перед вводом в эксплуатацию.
🛡️ Документация о соблюдении правил техники безопасности и результатах (пройдено/не пройдено)
Внедрять протоколы блокировки и маркировки в случае превышения пороговых значений срабатывания блокировочных цепей, определенных применимыми местными директивами. Документировать все отклонения в калибровке, замены материалов и корректирующие действия в соответствии с проверяемыми руководствами производителя и сертификатами калибровки сторонних организаций для удовлетворения требований аудита.
-
Проверка цепи аварийной остановки: активируйте каждую кнопку аварийной остановки дважды: один раз с панели оператора, один раз с пульта дистанционного управления. Машина должна остановить движение и отобразить соответствующий код неисправности. Время срабатывания должно соответствовать применимым местным директивам.
-
Проверка работоспособности световой завесы: Прервите луч световой завесы в трех различных вертикальных положениях во время активного цикла работы. Система должна немедленно прекратить движение и потребовать выполнения последовательности ручного сброса. Несоосность создает слепые зоны, которые обходят блокировки безопасности.
-
Оценка акустической обстановки: Измерьте звуковое давление на расстоянии 1 м от оборудования в течение полных рабочих циклов. Пороговые значения не должны превышать 85 дБ(А) в соответствии с типичными промышленными ограничениями. Превышение этого порога требует применения средств защиты слуха или установки акустических кожухов.
-
Проверка руководства пользователя и документации: Руководство производителя, включая схемы электропроводки, графики технического обслуживания и таблицы параметров, должно физически находиться на месте установки. Убедитесь, что документация соответствует точному серийному номеру и установленной конфигурации.
Матрица проверки соответствия требованиям «пройдено/не пройдено»
| Пункт контрольного списка | Условие прохождения | Неудачное условие |
|---|---|---|
| Проверка конструктивной целостности рамы (Q355B) | Отсутствие трещин; грузоподъемность ≥500 кг и ≤3500 кг (динамическая). | Любые дефекты сварного шва, деформации или несоответствие несущей способности |
| соответствие проводов ПЛК | Карта ввода/вывода соответствует физическим соединениям в соотношении 1:1 согласно схеме производителя оборудования. | Любое несоответствие или недокументированное изменение параметров |
| точность натяжения сервопривода | ±4–6 Н в трех точках измерения (проверьте согласно руководству производителя или типичному диапазону). | Отклонение >6 Н в любой точке или при использовании некалиброванного датчика нагрузки. |
| Блокировка безопасности SIL2 | Все аварийные выключатели, световые завесы и датчики нулевой скорости срабатывают в соответствии с действующими местными директивами. | Превышение порога срабатывания или неполная изоляция цепи |
| Стабильность пневматического давления | Колебания ≤0.02 МПа в течение цикла | Колебания >0.02 МПа или давление, выходящее за пределы заводских спецификаций. |
| правильность выбора материала | Тип пленки соответствует весу рулона, внешнему диаметру и требованиям к защите в месте назначения. | Неправильный тип пленки, недостаточное количество слоев или непроверенная толщина. |
| Натяжение и позиционирование обмотки | Допуск сервопривода ±0.2–0.3 мм сохраняется на протяжении всего цикла. | Допуск >0.3 мм или видимые дефекты перекрытия/зазора пленки. |
| Натяжение ленты | 200–400 Н на калиброванный тензиометр | 400 Н или непостоянное расстояние между полосами |
| время замены подшипника | ≤40 минут в соответствии с рекомендациями производителя. | >40 минут или неправильная последовательность затяжки/применения крепежных элементов |
| Износ направляющего ролика | Шероховатость поверхности ≤0.1 мм на участке 100 мм | Шероховатость >0.1 мм, видимые бороздки или отклонение слежения. |
| Температура шкафа | <45 °C во время пиковой нагрузки | ≥45 °C или неисправная вентиляция/фильтрация |
| Уровень шума | ≤85 дБ(А) на рабочем расстоянии 1 м | >85 дБ(А) без защиты слуха или защитного кожуха |
Ключевой момент: если какая-либо блокировка безопасности или конструктивный элемент не проходит проверку, машину необходимо немедленно заблокировать. Для соответствия требованиям необходимо документировать все неисправности, корректирующие действия и сертификаты калибровки сторонних организаций в журнале технического обслуживания объекта.
🔗 См. также : Сопутствующее оборудование
⚙️ Часто задаваемые вопросы
В: Как часто следует калибровать регулятор натяжения сервопривода?
A: Калибровку следует проводить каждые 1,000 часов работы или всякий раз, когда отклонение натяжения превышает ±6 Н. Используйте эталонный датчик нагрузки, сертифицированный на точность ±0.5 Н. Интервалы калибровки следует проверять в соответствии с руководством производителя или типичным диапазоном, основанным на интенсивности рабочего цикла.
В: Каково минимальное количество слоев упаковочного материала для международной доставки?
A: Согласно отраслевым стандартам, требуется двухслойная синхронная обмотка с внутренней нитью. Для морских перевозок следует использовать внутренний слой из полиэтиленовой пленки, деревянный ящик и армирование стальной лентой. Толщина пленки может варьироваться; сверьтесь с рекомендациями поставщика или укажите, что толщина варьируется в зависимости от требований логистики.
В: Можно ли использовать полиэтиленовую пленку высокой плотности (HDPE) для всех видов грузов в катушках?
A: Полиэтилен высокой плотности (HDPE) структурно подходит для рулонов весом до 3,500 кг при использовании в сочетании с сервоуправляемой системой натяжения. Для более легких рулонов или при более высоких требованиях к удлинению можно оптимизировать использование полиэтилена низкой плотности (LLDPE) или ПВХ (наружный диаметр 100–150 мм). Уточните выбор пленки у поставщика материала и с учетом профиля нагрузки на объекте.
В: Как мне справиться с дрейфом параметров ПЛК во время удаленной поддержки?
A: Время работы удаленной поддержки зависит от условий договора с поставщиком. Все корректировки параметров должны быть зарегистрированы в журнале ввода объекта в эксплуатацию с указанием времени, исходных значений и скорректированных заданных параметров. Перед любым удаленным вмешательством необходимо создать резервную копию базового файла ПЛК.
В: Какие документы необходимы для подтверждения соответствия требованиям аудита (пройдено/не пройдено)?
A: Все критерии соответствия/несоответствия должны основываться на подтверждаемой документации, включая руководства по установке от производителя, сертификаты калибровки от сторонних организаций, журналы пневматического давления и протоколы испытаний блокировок безопасности. Неподтвержденные измерения, проведенные на месте, недостаточны для подтверждения соответствия.
🛡️ Примечание о соответствии : Данное оборудование разработано в соответствии с требованиями ISO и ASTM. Перед приобретением уточните наличие необходимых сертификатов у производителя.