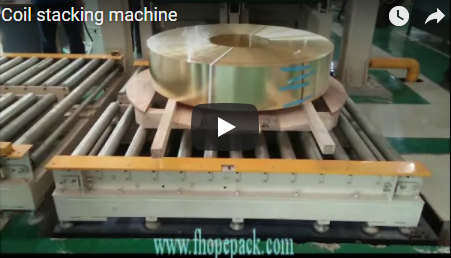
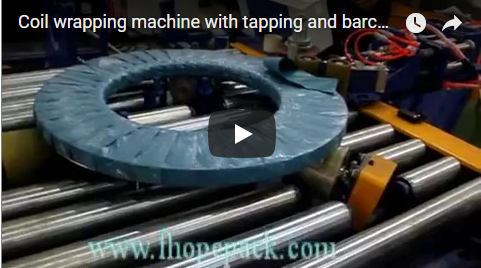
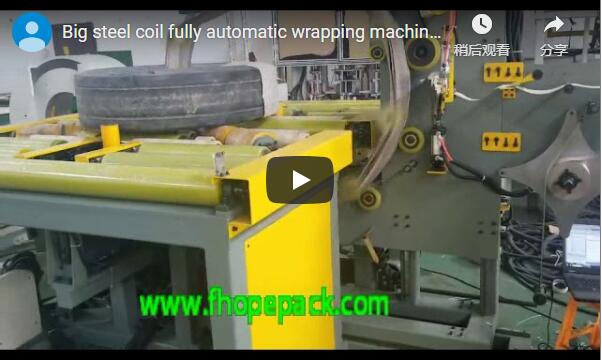
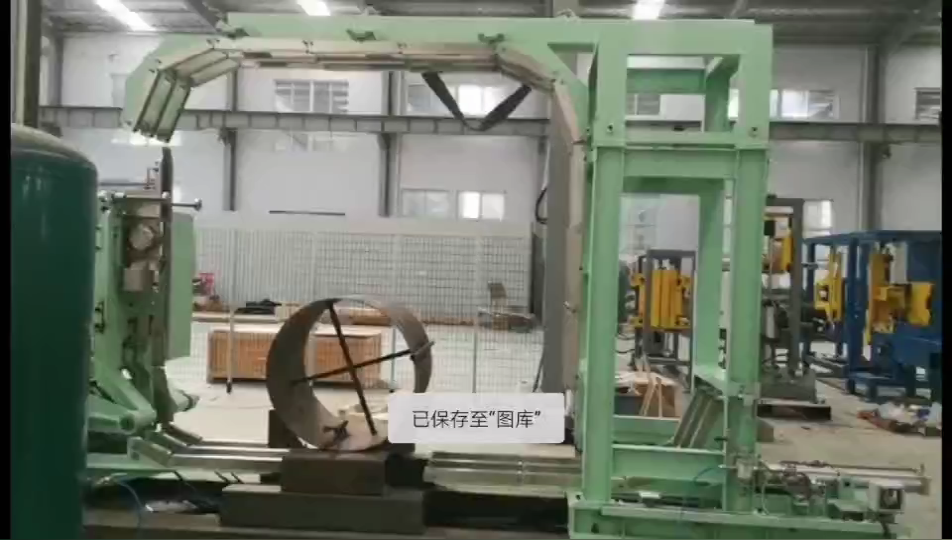
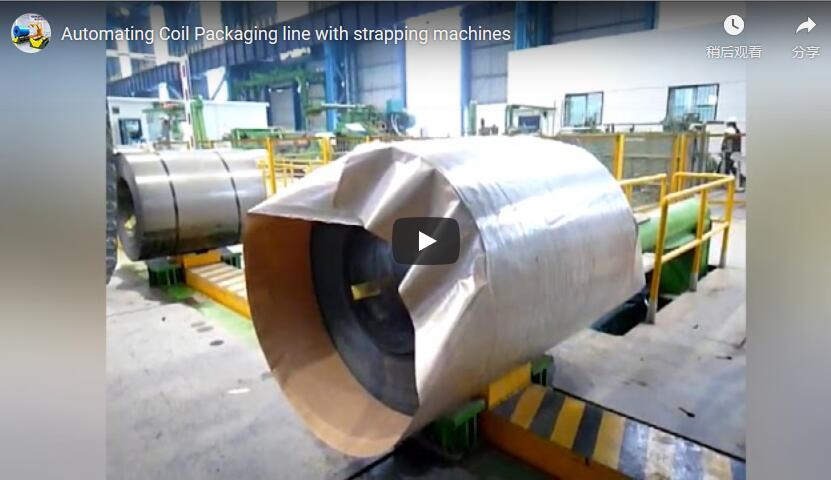
Краткое описание. В этом видео показана работа полностью автоматизированной линии по обработке и упаковке стальных рулонов: рулоны перемещаются по красным роликовым конвейерам, захватываются желтым подъемным рычагом и проходят мимо вертикальной станции зажима и наклона с маркировкой «СТАНЦИЯ ОБМОТКИ», где устройство «ВНИЗ НАКОНЕЧНИК» прижимает концы рулонов. В процессе не наблюдается ручной обработки рулонов. Ключевые характеристики, такие как производительность, диапазон веса рулонов и время цикла, не показаны — перед запросом коммерческого предложения ознакомьтесь с разделом «Что не показано в видео».
Стальные рулоны тяжелые, неудобные и дорогостоящие в повреждении. Доставка их с завода в правильно упакованное, готовое к транспортировке состояние обычно включает несколько этапов обработки, и каждый ручной этап добавляет риск — для поверхности рулона, для качества упаковки и для людей, поднимающих рулоны. В этой статье рассматривается, что на самом деле показано на видео автоматической линии упаковки стальных рулонов компании FHOPE, чего на нем нет, и что покупатель или руководитель завода должны проверить, прежде чем принимать решение.
Как проходит линия, шаг за шагом
Судя по видео, процесс протекает в четкой последовательности. Все временные метки ниже относятся к покадровому анализу видеоматериала.
-
Подача (≈0–12 с, ≈60 с, ≈120 с). Неупакованные стальные рулоны лежат на красных роликовых конвейерах. Рулоны расположены горизонтально, горизонтально, с центральным отверстием, направленным вдоль линии. На первых кадрах вдоль одной стороны зоны входа конвейера видна желтая защитная сетка.
-
Захват и позиционирование (≈16–24 с, ≈64 с). Желтый верхний рычаг с зажимным концом опускается к катушке и захватывает ее, перемещая на центральную рабочую станцию. В одной из последовательностей катушка поворачивается так, чтобы ее «глаз» был направлен к камере — ось перемещается из горизонтального положения в вертикальное — перед установкой в зажимной механизм.
-
Торцевое прижатие (≈40–52 с). Устройство с четкой маркировкой «DOWN ENDER» на желтой колонне опускается сверху и прижимает торцевую поверхность катушки. Катушка остается неподвижной, пока только этот механизм перемещается вертикально, а затем возвращается в исходное положение. На этом этапе выравнивается и фиксируется конец катушки перед последующей обмоткой или прикреплением.
-
Зажим и регулировка на станции обмотки (≈68–116 с). Желтый вертикальный зажимной механизм с несколькими роликовыми блоками многократно наклоняется, поднимается, опускается и возвращается в исходное положение, удерживая катушку так, чтобы ее «ушко» было направлено вперед. На расположенном рядом красном конвейерном участке белыми заглавными буквами написано «СТАНЦИЯ ОБМОТКИ» . Катушка остается надежно зажатой на протяжении всех этих движений.
-
Выпуск и подача (≈56 с, ≈108–116 с). Стрела возвращается в исходное положение, и катушка выпускается на конвейер для перемещения к следующему этапу.
На протяжении всех эпизодов ни один оператор не прикасается к катушке. Рабочие изредка появляются на заднем плане — один в светло-голубой рубашке проходит по переднему плану примерно на 24-й секунде, а рабочие в касках видны в более поздних кадрах, — но сама катушка перемещается только с помощью механизма.
Заметки о непосредственных наблюдениях
Следующие пункты максимально приближены к визуальным доказательствам, грамматические исправления внесены лишь незначительно:
- Основная структура заключается в следующем: желтая окрашенная стальс красными секциями на основаниях конвейеров и гидравлических цилиндрах, а также с голым серебристо-серым металлом на направляющих и зажимах.
- Конвейер — это красный роликовый тип с несколькими параллельными цилиндрическими роликами.
- A трехцветная сигнальная башня (красный/желтый/зеленый) расположен в левой колонне; Зеленый индикатор продолжает гореть. в кадрах 28–36 с и 124 с это указывает на то, что система находится в состоянии готовности или работает.
- A белый шкаф управления Примерно на 124-й секунде появляется изображение со встроенной панелью кнопок и индикаторных лампочек; наверху возвышается сигнальная вышка. Сенсорный экран или цифровой дисплей четко не различимы.
- Показаны следующие катушки: серебристо-серые, горизонтально расположенные рулоны стальной полосы.Средний промышленный размер (примерно 600–800 мм в диаметре одного сегмента; 1.2–1.5 м в другом). Внутренние кольца на некоторых катушках имеют светло-коричневый цвет, вероятно, это бумажный сердечник или защитная прокладка. На некоторых катушках имеются белые этикетки с неразборчивым текстом, а на некоторых — следы зеленой ленты.
- В видеоматериале можно прочитать следующий текст: www.fhopepack.com водяной знак, «ДАУН ЭНДЕР» на колонне прессовального устройства и «СТАНЦИЯ УПАКОВКИ» На красной конвейерной станции. На одном из кадров видна настенная табличка с частичной надписью «БЕЗОПАСНОСТЬ И КАЧЕСТВО».
- Вдоль рам и на верхней части зажимного механизма видны гидравлические шланги, пучки кабелей и редукторные двигатели (в сине-черных корпусах).
Что показано на видео (с указанием времени)
- Около t≈0–12с В ролике показан статичный кадр: развернутая кольцевая стальная катушка лежит на красном роликовом конвейере, на заднем плане — желтый манипулятор и защитное ограждение.
- Около t≈16с Камера быстро перемещается, но изображение сильно размыто (действие неразборчиво).
- Около t≈20с Желтая роботизированная рука опускается и вытягивается к катушке, направляя захват на заготовку.
- Около t≈24с Рабочий в светло-голубой рубашке пересекает передний план и на мгновение загораживает часть обзора.
- Около t≈28–36с Большая серебристо-серая катушка заключена в желто-красную раму; на установленной на колонне сигнальной вышке горит постоянный зеленый свет.
- Около t≈40–44с Желтый блок «DOWN ENDER» надавливает сверху и сжимает торцевую поверхность катушки, в то время как катушка остается неподвижной.
- Около t≈48–52с Устройство перезагружается, и становятся видны боковые гидравлические цилиндры и прокладка шлангов.
- Около t≈56с Рычаг поднимается и опускается, и кольцевая катушка возвращается на роликовый конвейер, готовая к выпуску.
Чего не показано в видео
Это важно для принятия решений о закупках. Следующие моменты не видны на видеозаписи и должны быть подтверждены производителем:
| Недостающая информация | Почему это важно |
|---|---|
| Диапазон веса и диаметра катушки (макс./мин.) | Определяет, подходят ли зажим и опускатель для вашего ассортимента продукции. |
| Время цикла и номинальная производительность (катушек/час) | Определяет соответствие пропускной способности линии |
| Технические характеристики мощности двигателя, гидравлического давления и подачи воздуха | Коммунальные услуги и энергобалансировка объекта |
| Тип упаковочного/обвязочного материала, толщина, настройки натяжения. | Стоимость упаковки и готовность к экспорту |
| Модель ПЛК, проектирование человеко-машинного интерфейса, протоколы связи (например, Modbus) | Интеграция с существующими системами MES/SCADA |
| Сертификаты безопасности (CE, UL, ISO) и конструкция блокировок | Требования к соблюдению нормативных требований и страховщикам |
| Требования к площади застройки, высоте потолка и фундаменту. | Планирование установки |
В видеоролике также не показан сам процесс обмотки пленкой или обвязки, а также готовая упакованная катушка. Надпись «СТАНЦИЯ ОБМОТКИ» указывает на функцию этого участка, но сам процесс упаковки не показан.
Кому подходит эта линия
Судя по тому, что видно, это оборудование подходит для:
- металлургические заводы, цеха холодной прокатки и центры обслуживания рулонной стали. требуется автоматическая выравнивание торцов и обработка перед упаковкой.
- Торговцы рулонами и склады тем, кто хочет обеспечить стабильное и повторяемое выполнение работ с минимальным ручным подъемом тяжестей.
- Линии, требующие быстрой смены катушек. — Механизм зажима/наклона, по-видимому, многократно регулирует положение без ручной перенастройки.
Этот вариант, вероятно, не подойдёт, если вам необходимо ознакомиться с данными о качестве сертифицированной упаковки перед принятием решения, или если ваши катушки значительно выходят за пределы указанного диапазона размеров. В таких случаях запросите у производителя видеозапись испытания с вашими собственными характеристиками катушки — в этом видео показаны только катушки среднего размера.
Примечания по технике безопасности и эксплуатации
Эти выводы основаны на наблюдениях и стандартной производственной практике:
- Ограждение частично установлено. На первых кадрах один из входов конвейера закрыт желтой сеткой, но на более поздних этапах световые завесы или сплошная защита по периметру отсутствуют. Уточните, какая конфигурация защиты входит в ваш заказ.
- Эффекта аварийной остановки не видно. В любом кадре. Аварийные выключатели почти наверняка существуют, но просто не зафиксированы — проверьте их местоположение во время ввода в эксплуатацию.
- Зеленый свет = готовность/работа Это единственное четко отображаемое состояние. Перед обучением операторов необходимо подтвердить полную логику работы сигнальной вышки (что означают красный и желтый цвета).
- Обеспечьте свободную зону движения манипулятора. Зажимной рычаг и механизм наклона охватывают большую площадь; во время автоматических циклов операторам следует находиться вне его зоны действия.
- Понимание принципов гидравлики. Шланги высокого давления проходят по всей машине; утечки представляют опасность скольжения и требуют технического обслуживания. Регулярно проводите осмотр шлангов.
- Перед началом любых работ по техническому обслуживанию необходимо выполнить следующие действия: заблокировать тег из энергетическая изоляция.
Что нужно уточнить у производителя?
Перед оформлением заказа запишите ответы на следующие вопросы:
- Какой диапазон диаметров, ширины и веса катушек поддерживает зажим и опускатель, и доступна ли адаптивная система зажима для катушек разных размеров?
- Каково измеренное время цикла от подачи до выпуска при заданных характеристиках моей катушки?
- Какие варианты оповещения о неисправностях и удаленного мониторинга/связи доступны?
- Какой пакет безопасности входит в комплект — аварийные выключатели, световые завесы, блокирующиеся ворота — и какими сертификатами он обладает?
- Каков график технического обслуживания и обязательства по поставке запасных частей?
- Можете ли вы предоставить видео готового выходного сигнала упакованной катушки для этой же линии?
FAQ
Работает ли линия полностью в автоматическом режиме? На видеозаписи не показано ручное перемещение рулонов: подача, захват, прижим конца, зажим и освобождение — все это осуществляется с помощью машин. Уточните у производителя, есть ли какие-либо этапы ручной работы (маркировка, окончательная обвязка), которые находятся вне поля зрения камеры.
Что делает устройство «DOWN ENDER»? Оно вертикально надавливает на торцевую поверхность катушки, как показано примерно на 40–52 секунде видео, выравнивая и фиксируя конец перед последующей упаковкой. Точная сила нажатия не указана — уточните у производителя.
Какие размеры катушек он может обработать? В видео это не указано. Показанные катушки, по всей видимости, являются промышленными катушками среднего размера, но максимальные и минимальные технические характеристики необходимо уточнить у производителя.
Есть ли интерфейс HMI или сенсорный экран? Примерно на 124-й секунде виден белый шкаф управления с панелью кнопок и индикаторными лампами, но сенсорный экран четко не различим. Уточните конструкцию системы управления у производителя.
Насколько быстро это работает? Время цикла и номинальная производительность в видеоролике не указаны. Запросите данные измерений цикла для вашей катушки.
Включает ли это упаковку и обвязку? Станция с надписью «СТАНЦИЯ УПАКОВКИ» явно является частью линии, но сам процесс упаковки в видео не показан. Уточните у производителя упаковочные модули и материалы.
Источник и метод
Данная статья основана на покадровом анализе встроенного видео с помощью модели компьютерного зрения. Видео содержит только фоновую музыку — отсутствует закадровый текст или речь, поэтому расшифровка не использовалась. Все фактические утверждения основаны на том, что видно в выбранных кадрах; все, что не видно, либо опущено, либо явно отмечено для подтверждения у производителя.
Связанное чтение
- Автоматическая линия упаковки рулонов
- Автоматическая упаковочная линия
- Машина для обмотки рулонов стали
- Оборудование для обвязки стальных рулонов
- Линия упаковки медных рулонов
Следующий шаг
Если эта конфигурация близка к потребностям вашего предприятия, кратчайший путь — это короткий технический обмен: отправьте размеры вашей катушки, диапазон веса и целевую производительность, а также запросите технические характеристики и данные о циклах, которые не показаны в видео. Перейдите на страницу контактов , чтобы начать обсуждение или договориться о демонстрации в режиме реального времени.