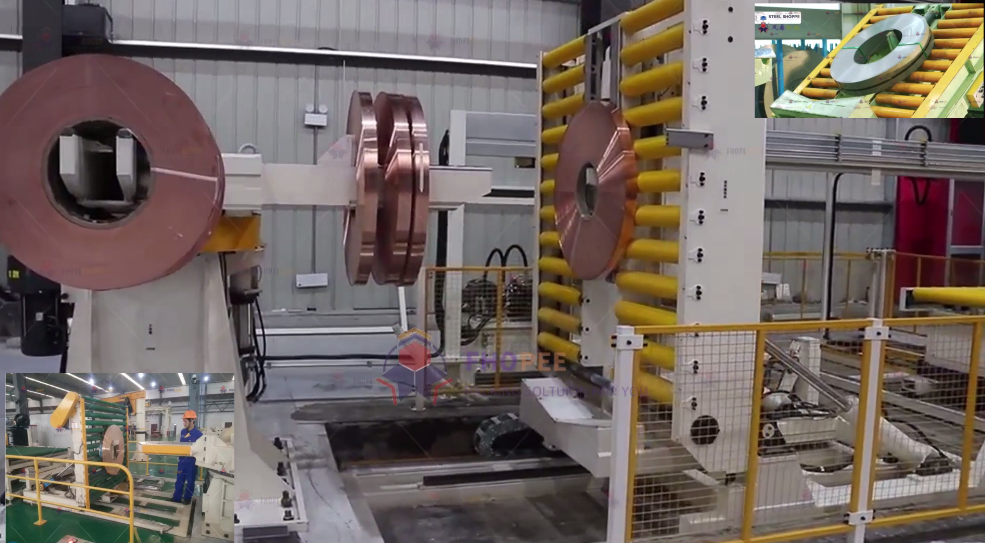
Краткое содержание. В этом видеоролике показана работа линии упаковки холоднокатаной стальной рулонной стали: рулоны подготавливаются вручную, оснащаются защитой торцов, автоматически обматываются машиной, закрепляются, а затем поднимаются с помощью магнитного подъемного устройства. Видео демонстрирует, как автоматизированная упаковка и поэтапная обработка уменьшают ручной контакт с поверхностью рулона — подход, который помогает предотвратить коррозию при транспортировке и царапины на поверхности при упаковке больших объемов продукции. Полная версия видеоролика длится около 70 секунд и показывает три различных этапа упаковки и обработки рулонов.
Холоднокатаная рулонная сталь — это капризная масса. Ее поверхность обработана, блестящая и чувствительная, и как только она покидает ваш завод, вы больше не контролируете, что с ней происходит. Две основные проблемы, приводящие к претензиям и отказам по этому продукту, — это коррозия при транспортировке (ржавые пятна, вызванные влагой, попавшей на поверхность во время перевозки) и царапины на поверхности (вызванные незащищенными краями, неаккуратным обращением или трением упаковочного материала о рулон). Если у вас высокопроизводительная линия, эти проблемы увеличиваются с объемом производства: чем больше рулонов отгружается, тем больше шансов, что одна ошибка при упаковке приведет к жалобе клиента.
В этой статье подробно рассматривается, что на самом деле показано на видео выше, что оно не может показать, и как видимые этапы процесса связаны с двумя проблемами, упомянутыми в заголовке. Цель — предоставить руководителям предприятий и инженерам по упаковке практический способ анализа подобных видеороликов об оборудовании, позволяющий отличать то, что демонстрируется, от того, что необходимо уточнить у производителя перед покупкой.
Существует два типа разрушения: коррозия и царапины.
Прежде чем осматривать оборудование, полезно четко понимать, в чем именно заключается каждая проблема.
Коррозия при транспортировке возникает, когда влага — конденсат от перепадов температуры в контейнере или на судне, или попадание воды от дождя во время открытой транспортировки — скапливается на голой или недостаточно защищенной поверхности стали. Холоднокатаная сталь особенно уязвима, поскольку в ней отсутствует окалина, замедляющая окисление. После появления ржавчины рулон может быть отбракован или понижен в качестве, особенно если он предназначен для использования на открытом воздухе или для покраски.
Царапины на поверхности возникают из-за механического контакта: скольжения рулонов друг относительно друга, врезания краев в пленку, касания поверхности вилками или крючками, или слишком неплотного наложения упаковочной пленки, из-за чего она трется и полирует поверхность во время транспортировки. Царапины на холоднокатаном материале часто невозможно загладить, не повлияв на качество готового изделия.
Упаковочная линия решает обе проблемы только в том случае, если она последовательно выполняет три действия: наносит барьерный материал, предотвращающий попадание влаги на поверхность, смягчает и фиксирует упаковку, чтобы она не смещалась, и сводит к минимуму ручную обработку рулона. В видеоролике демонстрируются этапы именно такой последовательности.
Что показано на видео: Работа машины: три этапа
Видеоматериал смонтирован из нескольких кадров, и его восприятие в виде трех этапов облегчает понимание.
Этап 1 — Подготовка рулона и защита торцов. В начале видео два рабочих работают с большим серебристым рулоном, внешний слой которого уже покрыт белой защитной обмоткой. Один рабочий располагает материал над рулоном, а другой помогает. Затем рулон начинает медленно вращаться, и на один из его концов надевается синяя защитная крышка . В течение нескольких секунд рабочие регулируют и закрепляют крышку с обеих сторон, пока рулон вращается. Этот этап важен для предотвращения царапин: наиболее уязвимыми являются отверстия и торцевые поверхности рулона, а жесткие торцевые крышки защищают их от ударов и давления обвязки на более поздних этапах процесса.
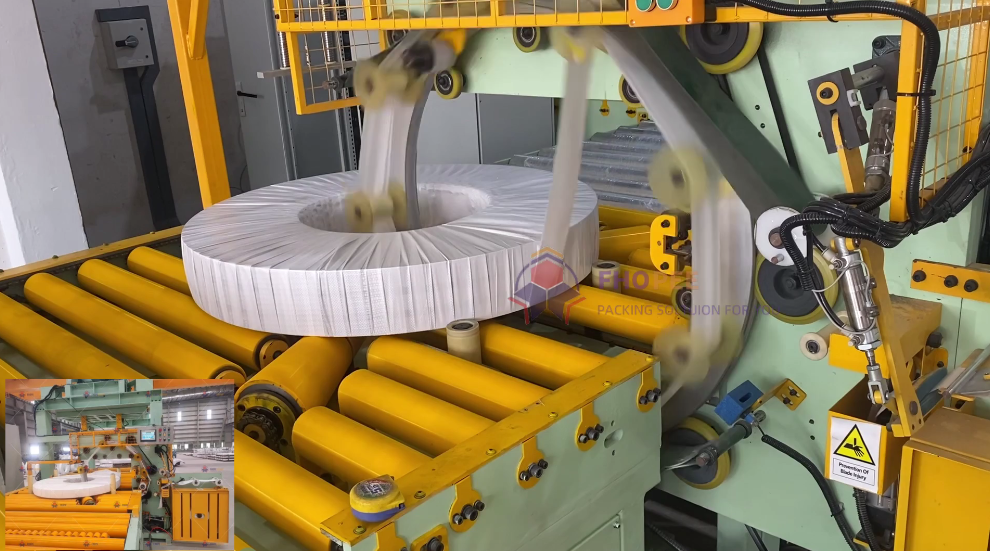
Этап 2 — Автоматическая упаковка. Катушка, теперь с установленной торцевой защитой, перемещается в красную механическую раму . Механический манипулятор внутри рамы начинает обматывать катушку. В течение примерно десяти секунд видеозаписи манипулятор перемещается вокруг вращающейся катушки, наращивая слои обмотки, пока катушка не будет полностью покрыта. Рабочие стоят рядом и наблюдают, не вмешиваясь. Это суть работы автоматизированной упаковочной машины для катушек: она наносит упаковочный материал равномерными, перекрывающимися слоями с контролируемым натяжением. Равномерность — вот что важно: обмотка катушки вручную может отличаться от смены к смене и от оператора к оператору, а неплотная обмотка будет смещаться и царапаться при транспортировке.
Этап 3 — Закрепление и перемещение. На последующих кадрах видно, как катушка удерживается на зеленом механическом приспособлении , которое, по всей видимости, натягивает или регулирует черную обвязку вокруг катушки. На торце катушки нанесена синяя идентификационная этикетка. После закрепления катушка поднимается с помощью желтого магнитного подъемного устройства, подвешенного сверху, и перемещается по заводу — мимо штабелей других катушек — без прикосновения рук. Это заключительное перемещение имеет важное значение, поскольку повреждения при транспортировке часто происходят после упаковки, когда хорошо упакованную катушку роняют, тянут или небрежно берут. Механический подъем позволяет сохранить упакованную поверхность неповрежденной между упаковочной линией и зоной подготовки.
Заметки о непосредственных наблюдениях
Следующие моменты тщательно прорабатываются путем покадрового анализа видеоматериала, с редактированием только на уровне грамматики:
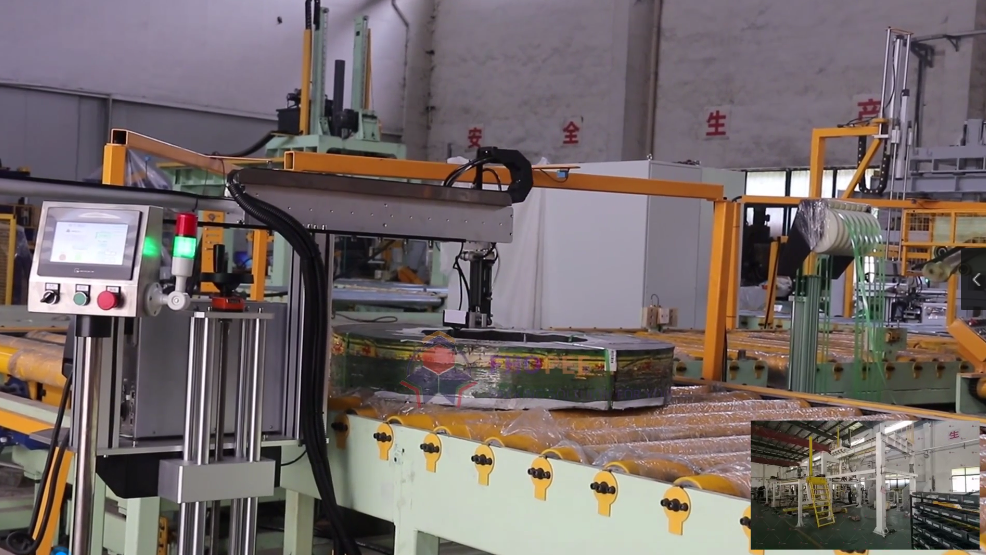
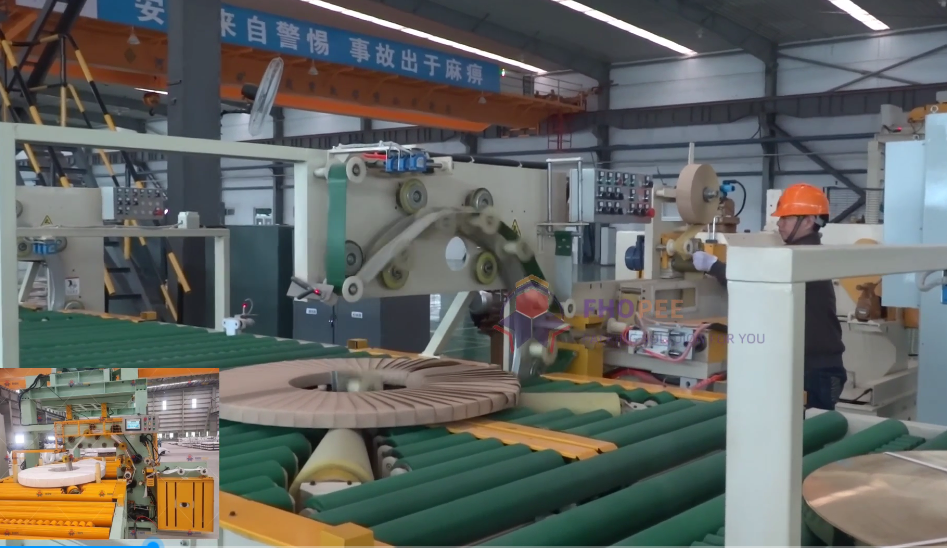
- Станок перемещает большой металлический рулон; рабочий в каске и защитной одежде регулирует положение рулона по мере его движения по конвейеру с помощью механических манипуляторов и направляющих рельсов.
- Катушка автоматически упаковывается в бумажную обертку, которую накладывает машина; затем рабочий вручную регулирует положение, чтобы бумага полностью покрывала катушку.
- Два рабочих готовят большую катушку, уже покрытую белой защитной пленкой; по мере медленного вращения катушки происходит следующее: синий защитный чехол устанавливается и закрепляется на конце катушки.
- Затем катушка входит в красная механическая рамагде механическая рука обматывает изделие до полного покрытия; рабочие наблюдают за результатом и проверяют его.
- Катушка удерживается на зеленый механический светильник В местах, где наносится или регулируется черная обвязка, на торце катушки находится синяя этикетка с текстом, который неразборчив на видеозаписи.
- A желтое магнитное подъемное устройство Поднимает катушку с зажимного устройства и перемещает ее по заводу; на этих снимках вокруг рабочей зоны видны желтые защитные ограждения.
- Поверхности катушек выглядят гладкими и блестящими, без видимых царапин или коррозии на представленных рамах.
- В видеоролике не видно никаких читаемых надписей, маркировки моделей или водяных знаков.
Чего не показано в видео
Это короткий рекламный ролик, а не техническая демонстрация, поэтому следующие вопросы нигде в видео не видны — и каждый из них является вполне обоснованным вопросом перед покупкой:
- Номинальная мощность: максимальный вес, диаметр и ширина рулона для упаковочной машины и подъемного устройства.
- Время цикла и производительностьВидеоматериал отредактирован, поэтому из него невозможно получить достоверные данные о частоте сердечных сокращений в час.
- Спецификация упаковочного материала: какая пленка/бумага используется, каковы ее влагозащитные свойства и можно ли использовать материал с ингибитором парофазной коррозии (VCI).
- Система контроляПанель управления, экран и расположение кнопок не отображаются.
- Внедрение мер безопасности, выходящих за рамки видимого.Аварийные выключатели, световые завесы и блокировки не видны; видны только желтые защитные ограждения и работник в средствах индивидуальной защиты.
- Технические характеристикиИнформация о сертификации CE, ISO или других аналогичных сертификатах отсутствует.
- Этапы применения осушителя или ингибитора коррозииВ видеоролике не показаны ни осушители, ни методы обработки для предотвращения коррозии, поэтому он сам по себе не может подтвердить, как линия справляется с проблемой коррозии, помимо физической обмотки.
Если защита от коррозии является для вас первостепенной задачей, уточните у производителя, как именно трубопровод справляется с конденсацией и влагой — одной лишь обмотки достаточно для создания физического барьера, а для длительной морской транспортировки может потребоваться также барьерная пленка, материал с летучими ингибиторами коррозии или осушитель. Уточните этот вопрос у производителя.
Где проходит эта грань?
| Ваша ситуация | Почему показанное оборудование имеет значение |
|---|---|
| Высокая суточная производительность катушки, частые претензии по поводу повреждений при транспортировке. | Автоматизированная обмотка обеспечивает стабильное покрытие; торцевые защитные покрытия и обвязка предохраняют наиболее уязвимые участки. |
| Разные размеры катушек на одной линии | На видео показаны регулируемые механические рычаги и зажимы, что указывает на гибкость размеров — уточните фактический диапазон размеров. |
| Повреждения, возникшие во время внутренней передачи. | Механический/магнитный подъемник позволяет не прикасаться руками к упаковываемой поверхности при перемещении с линии на подъём. |
| Зависимость от квалифицированных упаковщиков, работающих вручную. | На видеозаписи видно, как операторы выполняют надзорные функции, а не непосредственно занимаются упаковкой. |
Контрольный список перед покупкой линии для упаковки катушек
Используйте это для структурирования разговора с любым поставщиком:
- Уточните максимальный и минимальный вес, диаметр и ширину катушки, необходимые для вашего изделия.
- Запрашивайте измеренное время цикла для вашего размера катушки, а не значение, соответствующее наилучшему сценарию.
- Укажите упаковочные материалы и запросите варианты с влагозащитными свойствами или свойствами, препятствующими проникновению ингибиторов пропитки (VCI), если вы осуществляете морскую перевозку.
- Уточните, как устанавливается защита торцов (защитные накладки на глаза, защита внешнего края) — вручную или автоматически.
- Ознакомьтесь с пакетом мер безопасности: защитные ограждения, аварийные остановки, световые завесы, блокировки.
- Запросите подробную информацию о системе управления и о том, как линия интегрируется с существующим конвейером или краном.
FAQ
Показано ли в видеоролике, как именно линия предотвращает коррозию? Нет. На кадрах показана физическая обмотка, торцевые крышки и обвязка. Никакого антикоррозионного материала, осушителя или этапа обработки не видно, поэтому информацию о защитных свойствах от коррозии следует уточнять у производителя.
Полностью ли автоматизирован процесс упаковки? Показанный этап упаковки выполняется механической рукой, а рабочие наблюдают за ним. Некоторые ручные задачи — подгонка торцевых крышек и окончательная регулировка бумажной упаковки — выполняются рабочими на видео.
Как перемещается упакованная катушка после этого? Желтое магнитное подъемное устройство поднимает катушку и перемещает ее по заводу. Уточните метод подъема и безопасную рабочую нагрузку для вашей самой тяжелой катушки.
Какие размеры рулонов может обрабатывать машина? В видео это не показано. Запросите информацию о рабочем диапазоне как упаковочной машины, так и подъемного приспособления.
Какие меры безопасности предусмотрены? Вокруг рабочей зоны видны желтые защитные ограждения, рабочие носят каски и защитную одежду. Другие средства безопасности не видны; для получения полной спецификации по технике безопасности обратитесь к производителю.
Может ли эта линия также обрабатывать алюминиевые рулоны? В названии видеоролика упоминаются линии упаковки алюминиевых рулонов наряду со стальными, но на кадрах показаны только рулоны из серебристого металла. Уточните совместимость материалов и правильный материал для обмотки алюминия у производителя.
Источник и метод
Источником данной статьи является встроенное видео выше. Видеоматериал был проанализирован покадрово с использованием модели локального зрения на выборках кадров; видео содержит только фоновую музыку, без закадрового текста или речи, поэтому транскрипция не проводилась. Все фактические утверждения об оборудовании и процессе основаны на том, что видно в кадрах; утверждения о защите от коррозии, производительности и времени цикла явно не являются наблюдаемыми и должны быть подтверждены производителем.
Связанное чтение
- Обзор автоматической линии упаковки рулонов
- Обмотка основной катушки
- Подробная информация о машине для упаковки рулонов
- Машина для обмотки рулонов стали
Следующий шаг
Если описанные здесь виды повреждений — транспортировочная коррозия и поверхностные царапины на холоднокатаной рулонной стали — соответствуют заявленным вами дефектам и браку, следующим шагом будет обсуждение диапазона размеров вашей рулонной стали, производительности и условий транспортировки. Предоставьте свои технические характеристики и, по возможности, фотографии повреждений, которые необходимо устранить, через страницу контактов и попросите предоставить письменные ответы на пункты проверки из приведенного выше контрольного списка.
Опубликовано: 2026-09-03