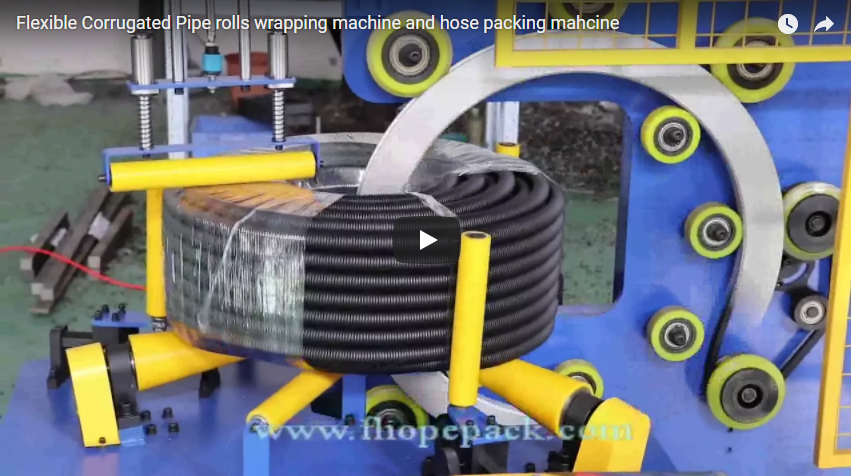
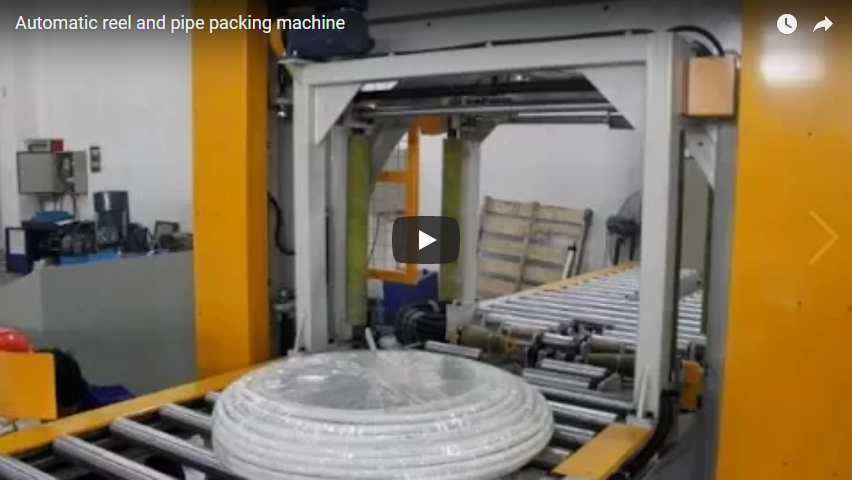
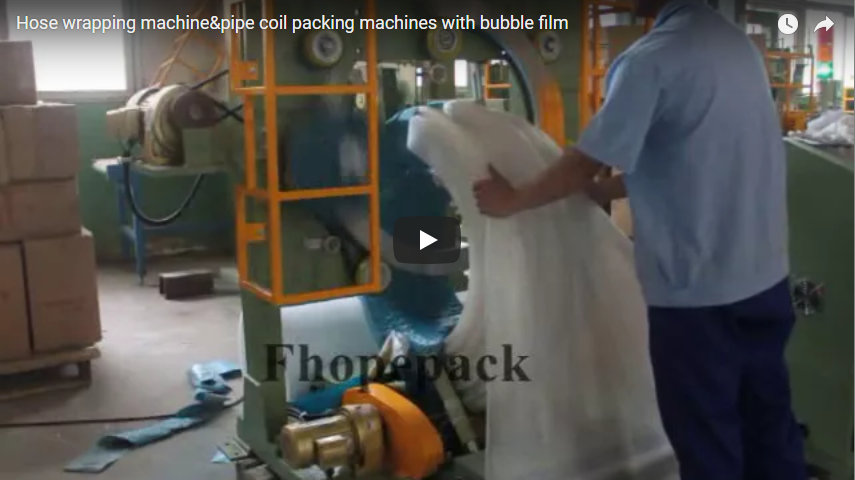
Повреждения промышленных шлангов и труб при транспортировке остаются постоянным фактором, влияющим на операционные издержки, напрямую отражая количество гарантийных претензий, удовлетворенность клиентов и чистую прибыль. Выбор подходящей системы обмотки рулонов требует согласования архитектуры оборудования с вашими конкретными целевыми показателями производительности, спецификациями упаковки и требованиями к воздействию окружающей среды. Автоматизированная обмотка исключает ручную работу, стандартизирует защитное покрытие и превращает упаковку из переменной статьи расходов в предсказуемый и высокоэффективный производственный этап.
🛠️ Основные вопросы
Выбор подходящего устройства для обмотки шлангов и труб требует соответствия суточной производительности, максимального веса пучка и воздействия окружающей среды конкретной архитектуре оборудования. Автоматизированные системы исключают ошибки, связанные с ручной обработкой, стандартизируют натяжение пленки и сокращают количество претензий по продукции, связанных с транспортировкой, за счет поддержания постоянного защитного покрытия на протяжении каждого производственного цикла.
Что предотвращает повреждение промышленных шлангов во время транспортировки?
Предотвращение повреждений основано на контролируемом натяжении пленки и стратегическом выборе материала, а не просто на скорости обмотки. При нанесении стрейч-пленки с постоянным коэффициентом предварительного растяжения она естественным образом сжимается вокруг рулона, создавая единый влагозащитный барьер, блокирующий влажность и дорожную соль. Стандартные отраслевые испытания на коррозию подтверждают, что правильно натянутая полиэтиленовая пленка, LLDPE или тканые материалы из HDPE значительно замедляют разрушение поверхности во время мультимодальной транспортировки. Распределяя внешние ударные нагрузки по всей поверхности рулона, а не концентрируя их на отдельных сегментах шланга, система обмотки уменьшает истирание поверхности и предотвращает микроразрывы, которые приводят к массовым поломкам. Такая защитная однородность напрямую приводит к уменьшению количества возвратов от клиентов, снижению страховых премий и ускорению времени отгрузки со склада.
Какая конфигурация упаковочной машины для рулонов подходит для моей производственной линии?
Конфигурация оборудования должна соответствовать вашим габаритам, геометрии рулонов и целевым показателям ежедневной производительности. Вертикальные обмотчики шлангов и труб эффективно обрабатывают тяжелые стационарные пучки, а горизонтальные проходные системы легко интегрируются в непрерывные производственные линии. Автоматические обмотчики шлангов и труб объединяют обмотку, транспортировку и, при необходимости, обвязку в единый автоматизированный рабочий процесс, обеспечивая скорость упаковки до 16 секунд на один рулон на отдельных моделях. В таблице ниже приведены типичные параметры применения, основанные на стандартных технических характеристиках промышленного оборудования:
| Конфигурация | Лучший вариант использования | Максимальная грузоподъемность | Оценка времени цикла |
|---|---|---|---|
| Вертикальная обмотка рулонов | Прочные резиновые шланги, пучки стальных труб | До 2000 кг за пачку | 15–32 XNUMX секунд на катушку |
| Горизонтальный проход | Непрерывные промышленные трубы, профильные трубы | Зависит от длины лески. | Зависит от скорости линии. |
| Автоматическая линия упаковки рулонов | Шланговые катушки большого объема с возможностью фасовки в мешки. | До 2000 кг за пачку | ~ 16 секунды на катушку |
Для крупномасштабных операций такие модели, как FPCA-100, FPH-500W, FPH-400W и FPH-300N, демонстрируют, как интегрированная конвейерная система и автоматическое натяжение снижают зависимость от рабочей силы. Подбор веса и диаметра самого тяжелого рулона в соответствии с номинальной производительностью машины предотвращает перегрузку двигателя, обеспечивает постоянное перекрытие пленки и устраняет узкие места в производстве, которые увеличивают затраты на упаковку единицы продукции.
🏗️ Вопросы повышенной сложности
Выбор приводного механизма и конфигурации перекрытия пленки напрямую определяют долгосрочную эффективность работы и расход материалов. Сервоэлектрические системы обеспечивают точную повторяемость натяжения, что минимизирует потери пленки, а гидравлические агрегаты обеспечивают мощное усилие для тяжелых условий эксплуатации. Оптимизация этих параметров гарантирует стабильную коррозионную стойкость и максимизирует окупаемость капитальных вложений.
Чем отличаются гидравлические и сервоприводы при контроле натяжения обмотки?
Тип привода определяет, насколько стабильно машина прикладывает натяжение и насколько легко она интегрируется с существующей системой автоматизации производства. Гидравлические системы создают высокое вращательное усилие, что делает их подходящими для плотных, тяжелых рулонов, где основным ограничением является первоначальная стоимость приобретения. Однако гидравлическое управление натяжением обычно имеет больший диапазон колебаний, что требует частой ручной калибровки для поддержания постоянной плотности обмотки. Сервоэлектрические приводы, напротив, используют цифровые контуры обратной связи для регулировки натяжения в реальном времени, обеспечивая повторяемые результаты, которые сокращают расход пленки и снижают частоту технического обслуживания. В обеих конфигурациях обычно используются компоненты известных в отрасли марок для двигателей, контроллеров и подшипников, что обеспечивает предсказуемые интервалы обслуживания и упрощает закупку запасных частей. При оценке приводных систем отдавайте приоритет сервоэлектрическим агрегатам, если ваше производство использует высокоскоростные линии или тонкую пленку LLDPE, поскольку точность напрямую снижает расход материала и предотвращает чрезмерное натяжение, которое может деформировать тонкие профили шлангов.
Какой процент перекрытия пленок обеспечивает соответствие отраслевым стандартам коррозионной стойкости?
Перекрытие пленки — это процент площади поверхности, где пересекаются последовательные слои пленки, напрямую контролирующий целостность защитного барьера. Диапазон перекрытия 50–60% стабильно соответствует отраслевым стандартам испытаний на коррозию для типичных циклов цепочки поставок, эффективно блокируя проникновение влаги без чрезмерного расхода материала. Перекрытие менее 40% создает видимые зазоры, позволяющие влаге и загрязнениям достигать поверхности шланга, в то время как перекрытие более 70% увеличивает расход пленки и замедляет время цикла без пропорционального улучшения защиты. Выбор упаковочного материала дополнительно влияет на требования к перекрытию: стандартная полиэтиленовая пленка и бумага обеспечивают базовую защиту от пыли, в то время как тканые пленки из LLDPE и HDPE обеспечивают превосходную устойчивость к проколам и блокировку влаги в агрессивных средах. Калибровка перекрытия в диапазоне 50–60% оптимизирует баланс между защитой от коррозии, стоимостью пленки и производительностью, напрямую улучшая вашу маржу упаковки на единицу отгруженной продукции.
🔗 См. также : Изучите другие решения
📈 Контрольный список для выбора
Перед окончательным оформлением закупки оборудования проверьте все технические характеристики на соответствие фактическим производственным параметрам. Каждый пункт ниже связывает измеримую характеристику с непосредственным результатом для бизнеса.
-
Грузоподъемность – Убедитесь, что номинальный предел веса машины соответствует вашей самой тяжелой катушке. Работа на пределе возможностей без достаточного запаса снижает стабильность натяжения и увеличивает износ двигателя.
-
Время цикла – Настройте скорость упаковки машины (например, до 16 сек/рулон) в соответствии с вашим целевым суточным объемом производства. Более короткие циклы сокращают трудозатраты и увеличивают пропускную способность линии.
-
Предварительное растяжение пленки – Убедитесь, что система поддерживает регулируемые коэффициенты предварительного растяжения. Правильное предварительное растяжение активирует естественное сжатие пленки, улучшая сцепление и снижая расход материала.
-
Контроль натяжения – Убедитесь, что настройки натяжения можно откалибровать в соответствии с диаметром и толщиной стенок вашего шланга. Постоянное натяжение предотвращает ослабление обмотки, смещение которой происходит во время транспортировки и повреждение изделия.
-
Настройка перекрытия – запрограммируйте перекрытие на 50–60% для стандартной защиты. Этот диапазон соответствует отраслевым стандартам испытаний на коррозию, минимизируя при этом отходы пленки и затраты на упаковку.
-
Механизм привода – выберите гидравлический привод для тяжелых работ на низких скоростях или сервоэлектрический для высокоскоростной и точной обмотки. Выбор привода напрямую влияет на долгосрочные затраты на техническое обслуживание и эффективность пленки.
-
Соблюдение требований безопасности – Убедитесь в наличии защитных ограждений для погрузки и разгрузки объектов и проверьте соответствие стандартам CE, если вы работаете на европейских рынках. Надлежащие меры безопасности снижают количество несчастных случаев на производстве и обеспечивают готовность к соблюдению нормативных требований.
-
Качество компонентов и поддержка – отдавайте приоритет оборудованию, собранному с использованием всемирно известных брендов в качестве основных компонентов, и проверяйте наличие местной технической поддержки. Высококачественные компоненты продлевают срок службы оборудования и сокращают незапланированные простои.
Для подробного сравнения моделей и руководств по интеграции ознакомьтесь со спецификациями серий FPCA-100, FPH-500W, FPH-400W и FPH-300N, чтобы подобрать точные размеры катушки и требуемую производительность.
🛡️ Глоссарий ключевых технических терминов
-
Коэффициент предварительного растяжения – процентное значение, на которое пленка удлиняется перед нанесением. Более высокие значения активируют естественное сжатие пластика, улучшая плотность обертывания и снижая расход материала.
-
Контроль натяжения – способность системы поддерживать постоянное усилие натяжения во время обмотки. Точное натяжение предотвращает образование свободных витков и исключает чрезмерное сжатие, которое может повредить стенки шланга.
-
Перекрытие пленок – процент площади поверхности, покрываемой последовательными проходами пленки. Перекрытие в 50–60% обеспечивает непрерывное блокирование влаги без чрезмерного расхода пленки.
-
Сервоэлектрический привод – это моторная система, использующая цифровую обратную связь для регулировки скорости и усилия в реальном времени. Обеспечивает более высокую точность и меньший расход пленки по сравнению с традиционными гидравлическими системами.
-
Гидравлический привод – система, работающая на жидкости и создающая высокое вращательное усилие. Идеально подходит для тяжелых работ на низких скоростях, но требует более частого технического обслуживания и калибровки.
-
Стандарт CE – европейская маркировка соответствия, указывающая на то, что оборудование отвечает строгим требованиям безопасности, охраны здоровья и защиты окружающей среды. Необходим для соблюдения нормативных требований в ЕС и на многих международных рынках.
-
Стандартные отраслевые испытания на коррозию – лабораторные и полевые протоколы, измеряющие устойчивость упакованных изделий к влаге, соли и сырости во время типичных циклов транспортировки и хранения.
🔗 См. также : Сопутствующее оборудование
🛡️ Примечание о соответствии : Данное оборудование разработано в соответствии с требованиями ISO и ASTM. Перед приобретением уточните наличие необходимых сертификатов у производителя.