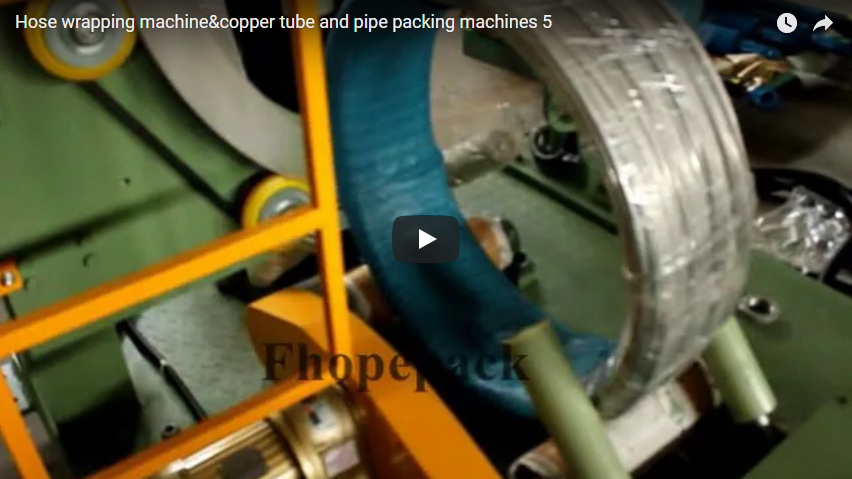
Краткое содержание. Повреждение кромок и деформация рулона начинаются, когда с рулоном обращаются небрежно или оставляют без покрытия и обвязок. Наша линия упаковки стальных рулонов, показанная в этом видео, обрабатывает рулон на вертикальной станции с V-образными роликами, обматывает его белой пленкой и обвязывает металлической лентой. Покрытие пленкой по краю формируется за счет перекрытия пленки . Мы устанавливаем это для каждого проекта отдельно.
Содержание
- Что показано на видео
- Там, где линия защищает края.
- Пленочные слои на краю
- Дефекты и этапы их предотвращения
- Контроль и безопасность
- Контрольный список для выбора линии упаковки рулонов с защитой кромок
- Часто задаваемые вопросы по инженерным вопросам
- Следующий шаг
- Связанное чтение
- Источники
Что показано на видео
Видео начинается с длинной линии упаковки стальных рулонов на заводе заказчика. На вертикальной станции обработки рулонов с V-образными роликами и панелями управления рулон выкладывается вертикально.
Далее рулоны, лежащие на роликовых конвейерах, перемещаются под верхними рычагами и вращающимися платформами. Пленка подается на упаковочную станцию, и рулоны покидают ее, покрытые белой пленкой. На последних кадрах показаны рулоны с тонкими металлическими обвязочными лентами. В конце линии появляется надпись FHOPE «УПАКОВОЧНОЕ РЕШЕНИЕ ДЛЯ ВАС».
Там, где линия защищает края.
| Станция | Как это защищает катушку |
|---|---|
| Обработка вертикальных рулонов | Вместо крюка катушку поддерживают V-образные ролики. |
| Роликовые конвейеры | Катушки перемещаются между станциями накатом, а не волочением. |
| Пленочная упаковка | Пленка защищает края от ударов, пыли и влаги. |
| Металлическая лента | Ленты удерживают витки, чтобы катушка не сгибалась. |
Каждая станция устраняет один момент, когда край рулона может быть задет или витки могут соскользнуть. Для роликовой станции, используемой с тяжелыми рулонами, см. нашу роликовую станцию для упаковки больших рулонов ; для отдельного этапа обвязки см. нашу автоматическую машину для обвязки стальных рулонов.
Пленочные слои на краю
Наложение слоев пленки на любую точку происходит за счет перекрытия между проходами:
Слои ≈ 1 ÷ (1 − перекрытие)
| Перекрытие (иллюстративное) | Наложение слоев на каждую точку |
|---|---|
| 50% | 2 |
| 66% | О 3 |
| 75% | 4 |
Мы устанавливаем перекрытие на внешнем диаметре катушки, где оно минимально, чтобы края получили как минимум указанное вами количество слоев.
Дефекты и этапы их предотвращения
| дефект | Предотвращено |
|---|---|
| Замятия по краям от крючков | V-образные роликовые конвейеры и системы перемещения грузов |
| Царапины от перетаскивания | Перекатывание по конвейерам |
| Ржавые пятна в процессе транспортировки | Полная обложка фильма |
| Телескопические повороты | Металлические полосы вокруг стены |
Расскажите нам, из-за каких дефектов ваши клиенты отказываются от катушек, и мы спланируем производственную линию с учетом этих дефектов.
Контроль и безопасность
Рулоны перемещаются по конвейерам и под подвесными рычагами, а обмоточные и обвязочные головки работают автоматически. Не допускайте людей на линию во время ее работы и заходите на станцию только тогда, когда она остановлена и изолирована.
Применяемые стандарты зависят от целевого рынка. Для рынков Центральной и Восточной Европы стандарт ISO 12100 устанавливает метод оценки рисков, а стандарт EN 415-10 — общие требования к упаковочным машинам.
Контрольный список для выбора линии упаковки рулонов с защитой кромок
- Наружный и внутренний диаметры, ширина и диапазон веса катушки.
- Дефекты, из-за которых ваши клиенты отказываются от катушек.
- Тип пленки и перекрытие.
- Материал и количество лент на катушку.
- Количество катушек в час.
- Доступ к зданию и крану.
Часто задаваемые вопросы по инженерным вопросам
В: Как линия предотвращает повреждение кромок? О: Путем поддержки рулона на V-образных роликах и конвейерах, покрытия кромок пленкой и обвязки витков.
В: Сколько слоев пленки покрывает край? О: Слои ≈ 1 ÷ (1 − перекрытие); 50% перекрытия дает 2 слоя, а 75% — 4.
В: Где устанавливается перекрытие? О: На внешнем диаметре катушки, там, где оно минимально.
В: Что останавливает телескопическое выдвижение? О: Металлические полосы вокруг стенки удерживают витки вместе.
В: С какими дефектами можно спланировать производственную линию? О: Вмятины на кромках, царапины, пятна ржавчины и телескопические деформации; каждый из этих дефектов соответствует определенной станции в нашей таблице дефектов.
Следующий шаг
Мы планируем вашу линию по упаковке катушек в три этапа:
- Предоставьте свой чертеж планировки. с указанием размеров катушек, выходной мощности и причин брака. info@fhopepack.com.
- Получите предложение в течение 48 часов., при этом план вокзала и кадры фильма частично совпадают.
- Заказать обследование объекта проверить доступ к зданию и крану.
Связанное чтение
- Автоматическая линия упаковки рулонов
- Катушка вверх
- Видео: станок для радиальной обвязки стальных рулонов
Источники
- Содержание строки: Инженерная группа FHOPE, 04.10.2026
- Пример пленочного слоя: наш рабочий пример, иллюстративные значения.
- Машина в действии: наше видео на YouTube
- Область применения стандартов: ISO 12100: 2010, EN 415-10: 2014
Последнее обновление: 21.09.2026