Краткое описание: Стретч-пленка для паллет автоматизирует крепление груза, создавая калиброванное натяжение пленки вокруг паллетированных товаров и предотвращая повреждения при транспортировке. Операторы регулируют коэффициенты предварительного растяжения (200–300%) и спиральное перекрытие (40–60%) в зависимости от веса продукта и конфигурации штабеля. Этот процесс снижает трудозатраты, потери материалов и количество претензий по доставке, одновременно повышая стабильность качества.
Пропуск сроков отгрузки из-за некачественной упаковки приводит к увеличению затрат за счет ускоренной доставки и штрафов для клиентов. По мере приближения пикового сезона предприятия, откладывающие автоматизацию, рискуют потерять прибыль и столкнуться с проблемами в работе. Современные автоматизированные системы стретч-пленки — будь то поворотные, вращающиеся или конвейерные — могут сократить расход пленки на 25–35% и вдвое уменьшить время цикла. Выбор оптимальной конфигурации требует согласования архитектуры машины с динамикой загрузки, суточной производительностью и площадью предприятия.
🛠️ Стандартный обзор
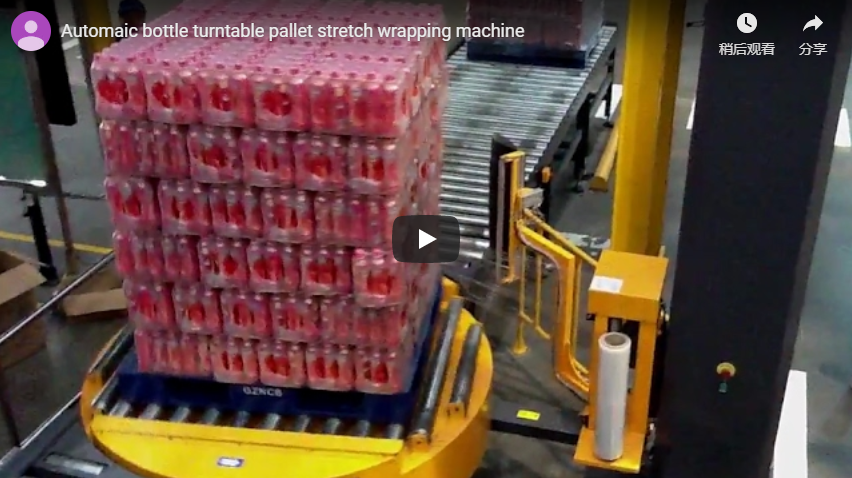
Автоматизированные системы стретч-пленки обеспечивают надежное крепление палетированных грузов за счет калиброванного спирального нанесения пленки с использованием предварительно растягивающих роликов и программируемых регуляторов натяжения для оптимизации силы удержания. Операторы выбирают поворотную, вращающуюся или кольцевую конструкцию в зависимости от устойчивости груза, зазора между полом и требований к производительности. Литая линейная полиэтиленовая пленка низкой плотности (LLDPE) растягивается с помощью механических предварительно растягивающих роликов перед контактом, обычно достигая удлинения на 200–300%. Полученная спиральная обмотка обеспечивает постоянное перекрытие (40–60%) от основания до верха. Модели с поворотной платформой вращают палет, в то время как каретка поднимается, что идеально подходит для стабильных грузов большого веса. Системы с вращающейся платформой удерживают палет неподвижно, в то время как головка пленки вращается, экономя пространство на полу и позволяя работать с неустойчивыми или высокими профилями. Роторные кольцевые обмотчики обеспечивают непрерывное вертикальное нанесение пленки для нестандартных форм, а конвейерные устройства интегрируются непосредственно в высокоскоростные производственные линии.
| Параметр | Типичный диапазон | Техническое примечание |
|---|---|---|
| Коэффициент предварительного растяжения | на 200–300% | Требуется литой LLDPE; проверьте совместимость ролика. |
| Перекрытие фильмов | на 40–60% | Внесите корректировки в аудит устойчивости груза и профиль транспортировки. |
| Время цикла | 60–120 с | Шкала изменяется в зависимости от высоты нагрузки и частоты вращения поворотного стола. |
🏗️ Ключевые изменения
Переход от ручной обмотки к автоматизированным системам исключает зависимость натяжения от оператора, позволяя создавать программируемые профили обмотки и интегрировать программные инструменты для оптимизации использования пленки. Автоматическое управление усилием обмотки динамически регулирует натяжение в зависимости от сопротивления стопки в реальном времени, обеспечивая стабильную упаковку без разрыва пленки. Ручные методы приводят к непостоянным спиральным узорам и частым обрывам пленки, в то время как автоматизированные системы обеспечивают повторяемые кривые натяжения. Современные системы включают в себя аппликаторы угловых панелей, подающие конвейеры и дозаторы верхнего слоя пленки для стандартизации подготовки груза. Программное обеспечение позволяет операторам сохранять несколько профилей обмотки, мгновенно переключаясь между легкими, тяжелыми или хрупкими конфигурациями. Такая программируемость снижает зависимость от рабочей силы, позволяя одному специалисту контролировать несколько станций обмотки, поддерживая при этом производительность 60–100 паллет в час в полностью автоматизированных системах.
🔗 См. также : Изучите другие решения
📈 Влияние на бизнес
Автоматизированная стретч-пленка напрямую оптимизирует три ключевых операционных показателя: распределение рабочей силы, расход пленки и частоту повреждений при транспортировке. Предприятия обычно получают окупаемость инвестиций за 12–18 месяцев за счет сокращения отходов материалов, снижения затрат на обработку и минимизации претензий по грузоперевозкам, при этом показатели эффективности варьируются в зависимости от типа груза и марки пленки. Технология предварительного растяжения снижает расход пленки на 25–35% на паллету, что приводит к значительной ежегодной экономии. Затраты на рабочую силу снижаются, поскольку один оператор управляет несколькими автоматизированными станциями, исключая необходимость в выделении отдельных операторов для обмотки. Постоянное усилие фиксации предотвращает смещение груза во время транспортировки, снижая количество претензий по повреждениям на 40–60% в крупных распределительных центрах. Для предприятия, обрабатывающего 300 паллет в день, сокращение расхода пленки на 25% обычно приводит к ежегодной экономии материалов в размере 15 000–25 000 долларов, а перераспределение рабочей силы часто покрывает финансирование оборудования в течение первого финансового квартала.
🛡️ Меры по обеспечению соответствия
Соответствие требованиям к устойчивости груза регулируется условиями контракта с заказчиком, а не государственными предписаниями, и обычно включает стандарты моделирования транспортировки ISTA 3A или ASTM D4169. Операторы должны калибровать натяжение пленки, коэффициенты предварительного растяжения и параметры перекрытия в соответствии с конкретными конфигурациями штабелей и условиями транспортировки. Регулярные протоколы калибровки обеспечивают постоянную силу удержания при различных весах продукции. Предприятия должны проводить ежеквартальные проверки устойчивости штабелей, подвергая образцы паллет контролируемой вибрации и испытаниям на наклон для проверки целостности пленки. Выбор толщины пленки (обычно 15–25 микрон) должен соответствовать возможностям предварительного растяжения машины, чтобы предотвратить перегрузку роликов. Ведение подробных журналов калибровки и записей об обучении операторов удовлетворяет требованиям сторонних логистических аудитов и сертификации качества.
🔗 См. также : [Сопутствующее оборудование]( https://www.fhopepack.com/Semi-auto-pallet-wrapping-machine/Pallet-Stretch-Wrapping-Machine JL-A10.html)
⚙️ График и сроки
Циклы закупки и установки обычно занимают 8–12 недель, что определяется операционными сроками, такими как подготовка к пиковому сезону, расширение складских помещений или рост числа претензий по повреждениям, а не соблюдением нормативных требований. Техническая проверка, сроки изготовления и протоколы ввода в эксплуатацию определяют точный график, требующий точного анализа нагрузки и составления карты зазоров между полом и оборудованием до начала капитальных вложений. Стандартные этапы закупки включают определение требований, техническую оценку, сроки изготовления и ввод в эксплуатацию. Недели 1–2 посвящены анализу нагрузки и составлению карты пропускной способности. Недели 3–4 включают техническую проверку поставщика и подбор конфигурации. Недели 5–8 охватывают производство и отгрузку, при этом для стандартных моделей требуется 4–6 недель. Недели 9–10 включают подготовку площадки, установку и обучение операторов. Неделя 11 и далее инициирует наращивание производства и проверку производительности. Задержка автоматизации до тех пор, пока ручная упаковка не вызовет задержки отгрузки, обычно приводит к более высоким совокупным затратам, чем первоначальные капитальные вложения.
🛠️ Контрольный список для принятия решения о покупке
Выбор оптимальной архитектуры упаковки требует оценки пороговых значений суточной производительности, динамики нагрузки, ограничений по высоте пола, совместимости пленки и соглашений об уровне обслуживания (SLA) по послемонтажной поддержке для обеспечения бесшовной интеграции в существующие рабочие процессы обработки материалов, максимизации эффективности использования капитала и предотвращения операционных узких мест в пиковые производственные циклы.
-
Производительность: 300 шт. в день → полностью автоматизированная линия с устройствами подачи/доставки верхнего листа.
-
Характеристики нагрузки: Неустойчивые или высокие профили → поворотный рычаг. Тяжелые, плотные грузы → поворотный стол с высокомоментным приводом. Неправильные формы → вращающийся кольцевой обмотчик.
-
Пленка и предварительное растяжение: Для предварительного растяжения более 250% требуется литой LLDPE. Проверьте диаметр ролика и диапазон регулирования натяжения.
-
Планировка помещения: для поворотного стола требуется свободное пространство на 360°. Для вращающегося манипулятора необходимо вертикальное и боковое пространство. Конвейерные устройства требуют интеграции в производственную линию.
-
Бюджет: Полуавтоматический поворотный стол: 8 000–15 000 долларов. Поворотный манипулятор: 18 000–35 000 долларов. Полностью автоматизированная линия: 45 000 долларов и более.
-
Поддержка: Гарантия минимум 12 месяцев, региональное сервисное обслуживание и доступ к обновлениям программного обеспечения.
🏗️ Часто задаваемые вопросы
Что такое коэффициент предварительного растяжения и почему он влияет на эксплуатационные расходы?
Коэффициент предварительного растяжения определяет процент удлинения, прикладываемого к отлитой пленке из LLDPE до контакта с грузом. Коэффициент 250% позволяет растянуть 1 метр пленки до 2.5 метров, что напрямую снижает расход материала. Более высокие коэффициенты требуют использования прочных роликов предварительного растяжения и совместимых марок пленки для предотвращения разрыва. Типичный промышленный диапазон: 200–300%.
Как выбрать между архитектурой обмотки поворотного стола и вращающегося тонарма?
Системы с поворотным столом вращают поддон, пока каретка с пленкой поднимается, оптимизируя удержание стабильных, тяжелых грузов. Системы с вращающимся рычагом удерживают поддон неподвижно, пока головка с пленкой вращается, экономя пространство на полу и позволяя работать с неустойчивыми, высокими или легкими профилями. Роторные кольцевые обмотчики обеспечивают непрерывное вертикальное нанесение пленки на неровные поверхности.
Могут ли автоматизированные системы обрабатывать поддоны нестандартных размеров или неправильной формы?
Да. Современные конструкции отличаются регулируемой высотой каретки для пленки, программируемыми профилями обмотки и специализированным инструментом. Роторные кольцевые обмотчики отлично подходят для рулонов и длинных профилей, а конвейерные системы интегрируются с индивидуальными конфигурациями подачи/отдачи. Уточните максимальные габаритные размеры груза и требования к зазорам в соответствии с техническими характеристиками.
Примечание: Показатели производительности, время цикла и экономия пленки значительно различаются в зависимости от типа загрузки, конфигурации стопки, сорта пленки и условий окружающей среды. Все данные отражают типичные отраслевые диапазоны и спецификации производителя. Меры по обеспечению соответствия требованиям направлены на выполнение договорных обязательств перед заказчиком и соблюдение логистических стандартов (например, ISTA, ASTM D4169), а не на выполнение государственных предписаний.