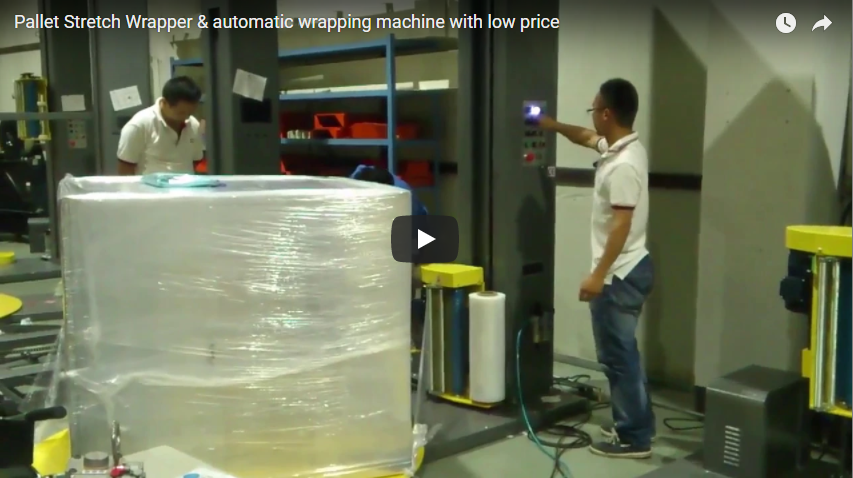
Краткое описание. Разработанная для высокоскоростных линий упаковки напитков, эта автоматическая поворотная упаковочная машина для стретч-пленки интегрируется непосредственно с заводскими роликовыми конвейерами, обеспечивая беспилотную укладку паллет в конце линии. Система использует приводную каретку предварительного растяжения с переменным передаточным отношением и замкнутой системой регулирования натяжения, что крайне важно для стабилизации легких, нестабильных и деформируемых упаковок бутылок в термоусадочную пленку без разрушения груза. Перекрытие механически регулируется угловой скоростью поворотного стола и вертикальным перемещением каретки: при 12 об/мин и подъеме каретки 2.9 м/мин пленка продвигается на 242 мм за один оборот. Хотя номинальная пленка шириной 500 мм обеспечивает теоретическое перекрытие в 51.6%, заводская калибровка сужения предварительного растяжения обеспечивает эффективное перекрытие приблизительно в 42.4% (178 мм), гарантируя структурную целостность в жестких динамических условиях транспортировки.
Почему поддоны для бутылок отличаются?
Упаковка напитков на поддонах, в частности ПЭТ-бутылки и алюминиевые банки, обвязанные полиэтиленовой термоусадочной пленкой, представляет собой уникальные инженерные проблемы по сравнению с упаковкой в жесткие гофрированные картонные коробки.
В этой поточной установке автоматический поворотный упаковочный станок напрямую взаимодействует с линиями накопления, расположенными выше по потоку, и конвейерами для перемещения паллет, расположенными ниже по потоку. Подающий моторизованный роликовый конвейер перемещает неустойчивые паллеты на платформу поворотного стола. После завершения и проверки процесса упаковки поворотный стол выравнивается с вектором разгрузки и перемещает упакованную паллету на выходную линию.
+------------------------+      +-------------------------------+      +-------------------------+
|  Upstream Accumulation | ---> | Turntable Wrapper with Power  | ---> |   Discharge Conveyor    |
|   Roller Conveyor Line |      | Rollers (Pneumatic Lock Pin)  |      |   to Warehouse/Shipping |
+------------------------+      +-------------------------------+      +-------------------------+
Упаковка из бутылок по своей природе имеет смещенный вверх центр тяжести и низкий коэффициент трения между слоями. Многослойные упаковки полностью опираются на крышки и закругленные горлышки нижележащего слоя, что приводит к минимальному контакту поверхностей. При неправильном натяжении пленки или резком вращательном ускорении:
- Центробежное сдвиговое смещениеЧрезмерное угловое ускорение (dω/dt) создает боковые силы, которые могут привести к соскальзыванию незакрепленных верхних слоев с границы раздела слоев.
- Смятие упаковки против распаковки в свободном видеВысокое натяжение без предварительного растяжения сдавливает углы бутылок и деформирует термоусадочную упаковку. Недостаточная сила удержания приводит к тому, что грузы на поддонах сжимаются во время транспортировки.
- Отделение от деревянного основанияЕсли нижние слои не закреплены надежно на направляющих для поддонов, весь груз может сорваться с поддона во время торможения или поворота на складе.
Для противодействия этим кинематическим рискам привод поворотного стола спроектирован с использованием частотно-регулируемого привода (ЧРП) с плавным пуском и плавной остановкой по S-образной кривой, что предотвращает внезапные скачки крутящего момента, сохраняя при этом высокую производительность.
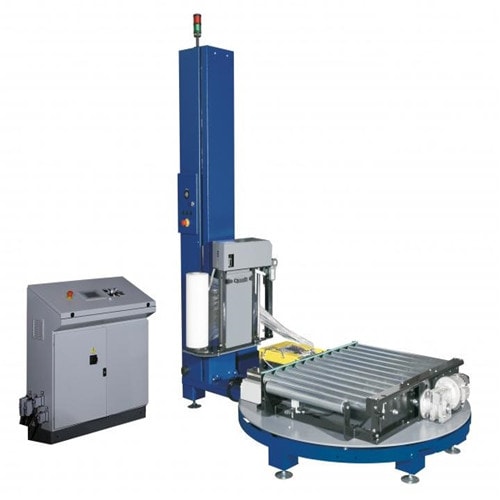
Автоматический поворотный стретч-пленкообмотчик. Встроенная роликовая платформа обеспечивает перемещение паллетов внутрь и наружу конвейерных линий.
Характеристики
| Параметр | Техническая спецификация | Практическое влияние упаковки |
|---|---|---|
| Производственная мощность | До 25–35 загрузок в час (зависит от высоты загрузки) | Соответствует стандартной производительности среднескоростной линии розлива. |
| Максимальный вес нагрузки | 1,800 кг | Обрабатывает поддоны с большим количеством воды, безалкогольных напитков и пива. |
| Система поворотного стола | Диаметр 2,200 мм; роликовый конвейер с цепным приводом. | Подходит для стандартных поддонов размером 1,000 × 1,200 мм и 1,200 × 1,200 мм. |
| Скорость вращения | 0–12 об/мин (частотно-регулируемый привод регулируется с помощью ПЛК) | Оптимизирует продолжительность цикла с учетом пределов центробежной стабильности. |
| Ускорение проигрывателя | Профиль S-образной кривой, управляемый инвертором (линейный режим 3–6 с). | Устраняет инерционные удары, воздействующие на хрупкие башни из бутылок. |
| Технические характеристики стретч-пленки | Полиэтилен низкой плотности (LLDPE) машинного класса; ширина полотна 500 мм; толщина пленки 20–25 мкм. | Обеспечивает баланс между высокой прочностью на разрыв и сопротивлением проколам. |
| Коэффициент предварительного растяжения | 250% стандартная комплектация (100%–300% электропривод) | Преобразует 1 м исходной пленки в 3.5 м упаковочного полотна. |
| Вертикальная скорость каретки | 1.0–2.9 м/мин (с регулировкой частоты) | Определяет шаг вертикальной спирали и перекрытие слоев. |
| Усиление ветра | Нижний, средний, верхний: 0–99 программируемых циклов | Надежно фиксирует основание к поддону и верхний свободный слой. |
| Датчик высоты поддона | Оптический датчик диффузного отражения с автоматической задержкой | Точно определяет прозрачную ПЭТ-пленку и термоусадочные крышки. |
Расчет перекрытия: скорость вращения поворотного стола в зависимости от скорости подачи каретки.
При непрерывной спиральной обмотке коэффициент перекрытия пленки определяет влагостойкость, структурную целостность и расход пленки на одну загрузку. Вертикальный шаг каретки при каждом обороте поворотного стола определяет площадь покрытия слоя.
1. Расчет движения при полной рабочей скорости (12 об/мин)
- Период вращения за один оборот:
T = 60 s ÷ 12 RPM = 5.0 s - Вертикальный подъем за один оборот:
При максимальной скорости перемещения каретки 2.9 м/мин (48.33 мм/с):
Rise = 48.33 mm/s × 5.0 s = 241.7 mm (≈ 242 mm per revolution) - Номинальное теоретическое перекрытие (номинальная ширина полотна 500 мм):
Nominal Overlap = 500 mm - 242 mm = 258 mm (51.6%)
2. Физическая компенсация сгибания шеи перед началом тренировки.
Исходные номинальные размеры не отражают динамическую реальность. Когда литая или выдувная пленка из ЛПНП проходит через моторизованные ролики предварительного растяжения с коэффициентом 250%, продольное удлинение вызывает поперечное пуассоновское сжатие (сужение). К моменту, когда пленка перекрывает свободный воздушный зазор и соприкасается с углами нагрузки, эффективная ширина полотна (W_eff) уменьшается с 500 мм до приблизительно 420 мм (уменьшение на 16%).
- Истинное динамическое перекрытие углов изделия:
Dynamic Overlap = 420 mm - 242 mm = 178 mmDynamic Overlap Ratio = (178 mm ÷ 420 mm) × 100% ≈ 42.4%
Nominal Film Width:   |==================== 500 mm ====================|
Dynamic Neck-in Web:  |-------------- 420 mm --------------|
Carriage Rise:                             |=== 242 mm ===|
Effective Overlap:    |---- 178 mm (42.4%) -|
3. Таблица сравнения при пониженной скорости (подъем каретки поддерживается на уровне 2.9 м/мин)
| Скорость поворотного стола | Период (с) | Вертикальный подъем/поворот (мм) | Номинальное перекрытие (500 мм) | Динамическое перекрытие (диаметр шейки 420 мм) | Рекомендуемое приложение |
|---|---|---|---|---|---|
| 12 об/мин | 5.0 с | 242 мм | 258 мм (51.6%) | 178 мм (42.4%) | Высокопроизводительные, стабильные упаковки с нижним лотком. |
| 10 об/мин | 6.0 с | 290 мм | 210 мм (42.0%) | 130 мм (31.0%) | Термоусадочные упаковки средней высоты, скрепленные между собой. |
| 8 об/мин | 7.5 с | 362 мм | 138 мм (27.6%) | 58 мм (13.8%) | Пылезащитная обмотка с низким натяжением (за один проход) |
Инженерное правило : При упаковке нестабильных ПЭТ-бутылок без лотков скорость подъема каретки следует запрограммировать на снижение до 1.8–2.2 м/мин при работе на более низких скоростях вращения, чтобы обеспечить как минимум 40% истинного динамического перекрытия по всей стопке.
Оптимизация направления ветра для неустойчивых упаковок бутылок.
Для цилиндрических колонн бутылочного типа без герметичного корпуса требуется сегментированная стратегия создания натяжения и послойного натяжения, реализуемая с помощью интерфейса «человек-машина» управления:
[ Top Winds: 3-4 Wraps ] ---> High containment, tension balanced (Prevents crown cap slip)
         |
[ Spiral Body: 40%+ Overlap ] ---> Elastic membrane web (Absorbs road transit vibration)
         |
[ Base Anchor: 4-5 Wraps ] ---> Ties bottom bundle to wooden pallet (Prevents deck shearing)- Усиление основания поддона (нижняя намотка: 4–5 витков)Пленка удерживается на своей самой нижней механической границе, одновременно обволакивая нижний слой бутылок и верхние 50–75 мм деревянной платформы поддона. Это образует структурный композитный анкер, предотвращающий горизонтальное смещение нагрузки при экстренном торможении транспортного средства (стандартное значение силы 0.8 g).
- Обтекание корпуса колонны (средние слои)Непрерывная спиральная обмотка равномерно перекрывает друг друга по высоте груза. Моторизованные ролики предварительного растяжения изолируют пики натяжения от груза: пленка удлиняется на 250% между двумя роликами. внутри вагонаЭто позволяет обеспечить плавную подачу пленки на груз с низким натяжением. Чувствительный аналоговый датчик нагрузки непрерывно регулирует скорость подачи, поддерживая контактное натяжение в сверхточном диапазоне 15–25 Н.
- Высочайший уровень стабилизации (при максимальной скорости ветра: 3–4 оборота)Бутылки в верхнем слое не имеют собственного веса, направленного вниз. При сильном растяжении пленки бутылки по периметру наклоняются внутрь. ПЛК переключает подачу предварительного растяжения на высокую скорость подачи, одновременно выполняя дополнительные, не сдавливающие армирующие обмотки для унификации верхней плоскости.
Автоматизированная система обработки пленки для беспилотных операций
Интеграция конвейера в линию требует 100% бесконтактного запуска и завершения цикла, а также аккуратного управления хвостовой частью:
- Пневматический ножничный зажимПо прибытии груза мощный пневматический зажим надежно удерживает передний край стретч-пленки над уровнем платформы конвейера. Поворотный стол начинает плавное вращение; как только начальный нижний виток фиксирует пленку на грузе, зажим автоматически освобождает конец пленки.
- Импульсный термоотсекающий механизмПосле завершения обмотки поворотный стол точно останавливается в точке нулевого положения. Пневматический рычаг перемещает электрически нагреваемую нихромовую проволоку, которая чисто разрезает пленочное полотно без расслоения нитей или разрыва пленки.
- Пневматический промывочный рычагОдновременно с этим, вращающаяся мягкая щетка и пневматический ролик плотно прижимают отрезанный конец пленки к боковой стороне поддона. Естественные адгезионные свойства пленки плотно приклеивают конец пленки к обмотанной поверхности, предотвращая срабатывание фотоэлементов автоматизированной системы хранения и поиска (ASRS) на краях пленки.
Инженерные сети, механическая компоновка и архитектура безопасности
| Полезность / Механизм | Инженерный параметр | Функциональное требование |
|---|---|---|
| Электротехническое обслуживание | 380–415 В переменного тока, 3 фазы, 50/60 Гц | Подключено к промышленной главной шине с блокируемым разъединителем. |
| Подключенная мощность привода | Поворотный стол: 0.75 кВт; Вальцы платформы: 0.75 кВт; Каретка: 0.37 кВт; Предварительное растяжение: 0.37 кВт | Общая потребляемая мощность: ~2.5 кВт при непрерывном режиме работы. |
| Сжатый воздух | 0.6–0.8 МПа (6–8 бар), чистый, сухой, без смазки | Обеспечивает работу зажимных цилиндров, режущего рычага и механизма фиксации деки. |
| Механическое позиционирование | Прочный пневматический конусный фиксатор / стопорный штифт | Фиксирует поворотную платформу в строгом соответствии с заводскими роликами во время перемещения паллеты. |
| Высота конвейерной платформы | 450–650 мм (регулируется с помощью регулировочных ножек) | Совместимость с существующими линиями роликовых конвейеров, идущих вверх/вниз по потоку. |
Соответствие нормативным требованиям и безопасности
- Оценка рисков, связанных с оборудованием: Совместимый с ISO 12100: 2010 принципы обеспечения базовой безопасности и снижения рисков на протяжении всего жизненного цикла.
- Стандарты безопасности упаковочного оборудованияРазработано для удовлетворения потребностей EN 415-6: 2013 (конкретные критерии безопасности для оборудования для обмотки паллет) и EN 415-10: 2014 (Общие требования безопасности для упаковочного оборудования).
- локализация опасности: Ограждение по периметру с блокируемыми дверями безопасности (Категория 4, PL d/e), встроенные бесшумные световые завесы на входных/выходных порталах для поддонов и двухканальные цепи аварийной остановки с грибовидными головками.
Контрольный список для выбора инженера-проектировщика оборудования для предприятий.
Перед определением масштабов проекта оцените следующие технические ограничения:
- Профиль поддонаМаксимальные габаритные размеры груза (длина × ширина × высота), полная масса полезной нагрузки и конфигурация днища на салазках.
- стиль упаковки: Только термоусадочная пленка (свободные связки), лотки из гофрированного картона с пленкой или открытые коробки из ПЭТ-бутылок.
- Скорость цикла линии: Пиковый почасовой объем производства паллетных грузов упаковочными машинами (определяет частоту вращения и скорость перемещения по конвейеру).
- Целевые силы сдерживанияТребуемая степень удержания в герметичности (даН) для соответствия стандартам стабильности при транспортировке EUMOS 40509 или ASTM D4169.
- Рукопожатие при погрузочно-разгрузочных работах: Диаметр конвейерных роликов, шаг привода, мощность двигателя ролика и протокол блокировки ПЛК (Profibus, PROFINET, Ethernet/IP или чистые сухие контакты 24 В постоянного тока).
- Пневматическая/электрическая доступность: Подача чистого воздуха по трубопроводу при минимальном постоянном давлении 0.6 МПа и допустимом напряжении на установке.
Часто задаваемые вопросы
В: Почему совпадение необходимо подтверждать на основе фактического продукта, а не рассчитывать исключительно на бумаге?
А: В формулах для бумаги предполагается недеформированная плоская пленка толщиной 500 мм. На практике же механические коэффициенты предварительного растяжения в 200–300% вызывают поперечное сужение на 15–20%. Кроме того, прямоугольные поддоны приводят к тому, что линейная скорость пленки резко возрастает и замедляется четыре раза за оборот вокруг радиусов углов. Экспериментальный запуск на месте подтверждает истинное минимальное перекрытие профилей углов.
В: Как система предотвращает смятие тонкостенных ПЭТ-бутылок?
А: Традиционные упаковочные машины с фрикционным тормозом тянут пленку против потока, что мгновенно деформирует рыхлые связки бутылок. В нашей системе используется моторизованная каретка предварительного растяжения с аналоговым рычагом: пленка удлиняется на 250% между внутренними зубчатыми роликами, прежде чем покинуть каретку. На поток приходится лишь сверхнизкое натяжение при вытягивании (15–25 Н), необходимое для позиционирования пленки на упаковке.
В: Можно ли регулировать скорость подъема каретки и скорость вращения поворотного стола независимо друг от друга?
A: Да. Поворотный стол и вертикальная каретка приводятся в движение независимыми редукторными двигателями SEW/Nord с инверторным приводом, управляемыми ПЛК. Операторы могут точно настроить оба параметра с помощью сенсорного интерфейса HMI для достижения индивидуальных конфигураций перекрытия, варьирующихся от 20% защиты от пыли до 60% и более усиления для тяжелых морских грузов.
Следующие шаги по интеграции проекта
Внедрите автоматизированную систему стретч-пленки с поворотным столом в свой упаковочный цех:
- Представление технических характеристикОтправьте чертежи планировки вашего предприятия, ограничения по размерам поддонов (Д × Ш × В), форматы контейнеров и целевые показатели скорости линии по адресу: info@fhopepack.com.
- Предложение и моделирование циклаНаша группа инженеров-конструкторов по упаковке предоставит официальный чертеж компоновки, анализ циклов движения и схему 3D-интеграции в течение 48 часов.
- Проверка интеграции производственной линииЗапланируйте приемку на заводе или виртуальное техническое совещание с нашей инженерной командой для проверки выравнивания по высоте конвейера, согласования сети и логистики ввода в эксплуатацию на объекте.
Связанные системы и ресурсы
- Автоматическая машина для обмотки паллетов серии B100
- Видео: Поворотный упаковочный станок для паллет в индустрии напитков.
- Видео: Автоматическая машина для обмотки паллет с конвейерными линиями.
- Видео: Поворотный упаковочный станок для паллет с автоматической подачей верхнего слоя пленки.
- Видео: Высокоскоростная машина для стретч-пленки с вращающимся рычагом A200
Справочные инженерные стандарты
- ISO 12100: 2010: Безопасность машин. Общие принципы проектирования. Оценка риска и снижение риска.
- EN 415-6: 2013: Безопасность упаковочных машин — Часть 6: Машины для обмотки паллет.
- EN 415-10: 2014: Безопасность упаковочных машин — Часть 10: Общие требования.
- EUMOS 40509:2020: Метод испытания для проверки жесткости грузового элемента и устойчивости при транспортировке..
Технический анализ завершен: октябрь 2024 г. | Ведущий системный инженер, группа автоматизации упаковки