1. Введение
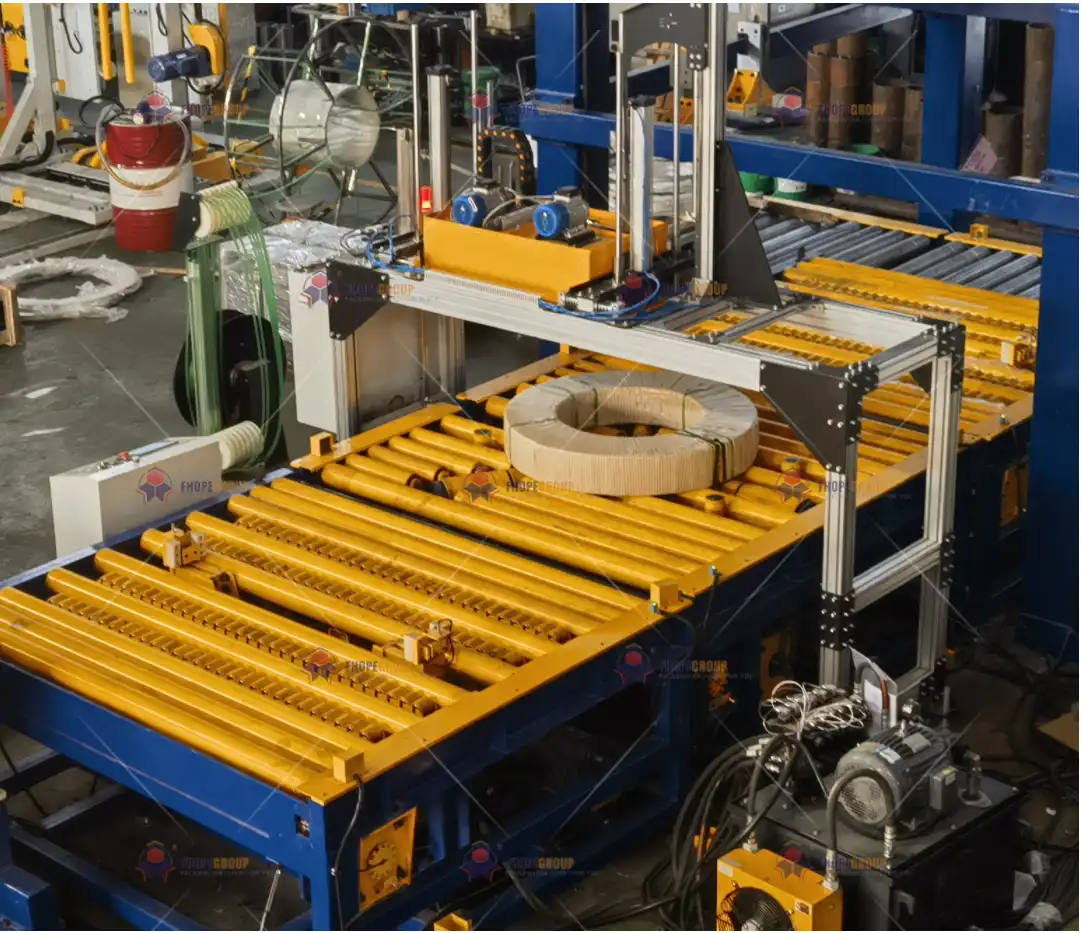
В промышленных условиях, где стальные рулоны подвергаются упаковке , обвязке и штабелированию, точность и стабильность имеют решающее значение для надежной работы в больших объемах. Типичная линия упаковки рулонов включает в себя несколько машин — таких как упаковочная машина для рулонов , обвязочная машина для рулонов и машина для штабелирования рулонов — каждая из которых приводится в движение электродвигателями, сервосистемами или гидравлическими приводами. Все они управляются сложной системой управления, обычно включающей ПЛК (программируемые логические контроллеры) , частотно-регулируемые приводы (ЧРП) и усовершенствованные серводвигатели.
Для бесперебойной работы этой сложной системы необходим этап отладки программы . Отладка обеспечивает правильное взаимодействие между механическими узлами, датчиками, приводами и пользовательскими интерфейсами; она точно настраивает множество контуров управления, блокировок безопасности и профилей движения, гарантируя стабильную работу и производительность. По сути, отладка программы объединяет нормы механического проектирования с логикой управления для обеспечения безопасности, оптимизации времени цикла и поддержания надежной работы на протяжении всего жизненного цикла системы.
В этом документе подробно рассматриваются тонкости отладки программного обеспечения для линии упаковки рулонов, с учетом общепринятых международных стандартов, таких как ISO 9283 (робототехника и точность перемещения), IEC 61131-3 (языки программирования ПЛК), VDI 2206 (руководство по мехатронным системам) и EN 415-10 (безопасность упаковочного оборудования). Цель состоит в том, чтобы дать всестороннее представление о том, как интегрированная процедура отладки использует виртуальное моделирование, анализ данных в реальном времени и итеративную настройку для обеспечения стабильной и отказоустойчивой функциональности.
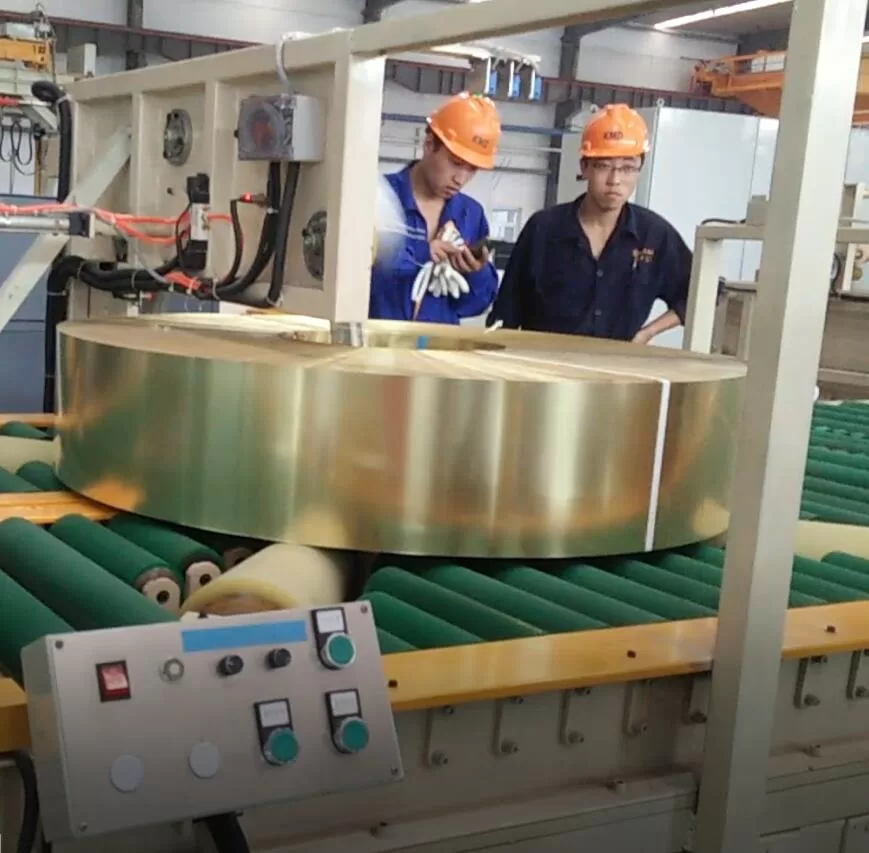
2. Отладочная структура: механическая связь управления
2.1 Координация механических и управляющих систем
Линия упаковки рулонов сочетает в себе прочное механическое оборудование — рамы, цилиндры, редукторы, ролики — с передовой электроникой и программно-управляемой логикой. Достижение стабильной производительности требует тесной синергии между этими областями. Например:
-
Сервоускорение и управление рывками
- В сервоприводе необходимо настроить быстрое ускорение (и замедление), чтобы избежать чрезмерной механической нагрузки.
- Стандарты, такие как МЭК 61800-7 укажите максимальные значения рывка (например, ≤50 м/с³), которые помогут снизить вибрацию и продлить срок службы компонентов.
-
Гидравлический отклик и управление
- Гидравлические системы часто зажимают, поднимают или вращают тяжелые катушки. Правильное время отклика — часто измеряемое как задержка достижения 90% установленного давления — должно быть ≤0.8 с (по ISO-10767 1), обеспечивая точную синхронизацию с действиями сервопривода.
-
Блокировки безопасности
- Аварийные остановки, защитные ворота и блокировки ограждений должны быть интегрированы в логику управления с минимальной задержкой.
- EN 60204-1 устанавливает обязательные задержки передачи сигнала аварийной остановки ≤20 мс для защиты операторов и оборудования.
2.2 Взаимодействие материалов и совместимость датчиков
При отладке крайне важно убедиться, что датчики и механические части надежно взаимодействуют в условиях эксплуатационных нагрузок:
-
Замена материалов для загрузки 1
- Вместо реальных стальных катушек во время первоначальной отладки можно использовать стандартизированные испытательные массы (например, стальные блоки Q235B с известной плотностью 7.85 г/см³). Это снижает риск и позволяет проводить повторяемые процедуры испытаний.
-
Моделирование трения и износа 2
- Элементы качения могут иметь коэффициент трения ниже 0.15 (ASTM D1894), если используются ПТФЭ или специализированные покрытия с низким коэффициентом трения. Тестирование гарантирует, что логика ПЛК учитывает реальные изменения трения с течением времени.
-
- Если кабели, серводвигатели или датчики работают вблизи источников тепла, проверка стойкости изоляции (например, 200 °C в течение 1,000 часов в соответствии с IEC 60811-201) имеет решающее значение для стабильной целостности сигнала.
Благодаря этим проверкам отладка переходит от настройки параметров исключительно на основе программного обеспечения к комплексному подходу, учитывающему механическую стабильность, эксплуатационные характеристики материалов и надежность логики управления.
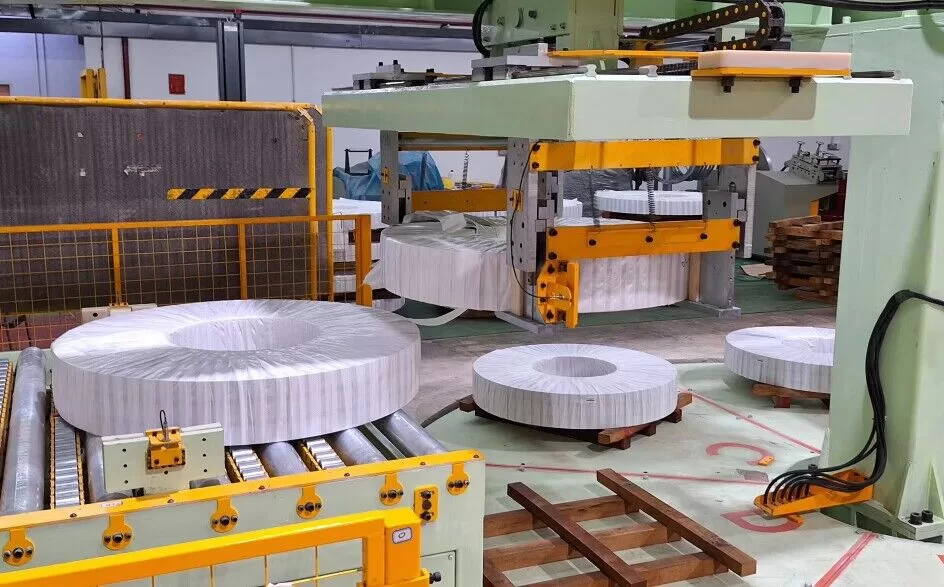
3. Рабочий процесс отладки: от моделирования до настройки в реальном времени
Последовательность отладки обычно проходит через четыре основных этапа. Каждый этап использует специализированные инженерные инструменты и методологии тестирования, совершенствуя логику программы и показатели производительности на все более глубоких уровнях.
3.1 Предварительная отладка цифрового двойника
Технологии цифрового двойника или виртуального ввода в эксплуатацию получают все большее распространение на современных производственных предприятиях. Для создания виртуальных сред используются такие платформы, как MATLAB/Simulink , Siemens NX MCD или TIA Portal :
-
Моделирование логики управления
- Профили ПЛК, контроллера движения и привода можно сопоставить со средой моделирования.
- Инженеры проверяют переходы состояний, ответы ввода-вывода и кривые движения до включения физического оборудования.
-
Проверки столкновений и кинематики
- Виртуальное обнаружение столкновений гарантирует, что механические манипуляторы, подъемники рулонов или обвязочные головки не выйдут за пределы своих проектных габаритов.
- Моделирование кинематики позволяет оценить, как изменения крутящего момента сервопривода или гидравлического давления могут повлиять на траекторию перемещения катушки.
-
Предиктивная оптимизация
- На ранних этапах отладки используются передовые алгоритмы (например, НСГА-II для многоцелевой оптимизации) для балансировки скорости, контроля натяжения и запасов прочности.
- Благодаря внедрению этих улучшений в виртуальный домен время отладки на месте может сократиться до 40%.
3.2 Тесты замкнутого контура подсистемы
После виртуальной проверки на следующем этапе каждая подсистема рассматривается в физической форме:
-
Идентификация инерции серводвигателя
- Многие современные сервоприводы имеют встроенные процедуры для определения инерции нагрузки, что позволяет оптимизировать коэффициенты усиления управления для обеспечения стабильного движения.
- Целью является достижение минимального перерегулирования и короткого времени установления.
-
Гидравлическая пропорция и реакция сервоклапана
- Испытание реакции гидравлических приводов на ступенчатое воздействие позволяет определить, насколько быстро и точно система создает давление.
- Данные этих испытаний передаются обратно в замкнутый контур ПИД-регулирования ПЛК или алгоритмы прямой связи, обеспечивая согласованное движение с сервоприводными секциями.
-
Датчики и приводы
- Датчики приближения, фотоэлектрические выключатели или тензодатчики необходимо тестировать по отдельности.
- Если точка срабатывания или пороговое значение датчика смещены, это может привести к несоответствующей нагрузке катушки или ошибочному запуску цикла.
3.3 Интегрированная отладка системы
После проверки каждой подсистемы инженеры объединяют их в рамках основной программы ПЛК:
-
Взаимодействие HMI–PLC–VFD
- Человеко-машинный интерфейс (HMI) координирует команды оператора, в то время как ПЛК интерпретирует их и направляет сигналы на частотно-регулируемые приводы (VFD) или сервоприводы.
- Отладка гарантирует, что опорные значения скорости, сигналы запуска/остановки и блокировки ошибок идеально согласуются. Например, несоответствие в масштабировании опорных значений может привести к тому, что роликовые конвейеры будут работать слишком быстро или слишком медленно, что приведет к рассогласованию потока катушек.
-
Контроль натяжения упаковочной пленки
- На линиях, на которых применяется стретч-пленка, натяжение должно оставаться в пределах ±2% от заданного значения (согласно EN 12079-1 или аналогичным нормам).
- ПЛК может использовать прямое управление в сочетании с обратной связью по натяжению в реальном времени для поддержания постоянства, несмотря на изменения диаметра рулона.
-
Синхронизация времени
- Крупные линии часто используют распределенное аппаратное обеспечение управления, требующее синхронизации с точностью до микросекунды (IEC 61158-2) для обеспечения плавных переходов при перемещении рулонов из стадии упаковки в стадию обвязки или укладки в штабель.
3.4 Оптимизация операционного сценария
После того, как интегрированная линия заработает правильно, инженеры улучшают производительность:
-
Настройка производительности
- Постепенно увеличивайте производительность линии до максимальной номинальной (например, 15 рулонов в час), контролируя крутящий момент двигателя, давление жидкости и задержки датчиков.
- При возникновении скачков или столкновений может потребоваться корректировка времени изменения сервопривода или буферных расстояний.
-
Генетический алгоритм или эвристические корректировки
- Расширенные линии могут включать параметрическую оптимизацию (например, с использованием генетический алгоритм или градиентный подход) для определения идеальных параметров управления, которые обеспечивают максимально короткое время цикла без превышения пороговых значений механического напряжения.
-
Минимизация энергопотребления
- Определение потребления энергии в режиме ожидания, регулировка линейного замедления ЧРП или использование режимов ожидания сервопривода во время перерывов в производстве могут сократить потребление энергии более чем на 10–15%.
- Официальные руководящие принципы, такие как ISO-14955 2 определить стратегии повышения энергоэффективности станков, которые можно адаптировать для упаковочных линий.
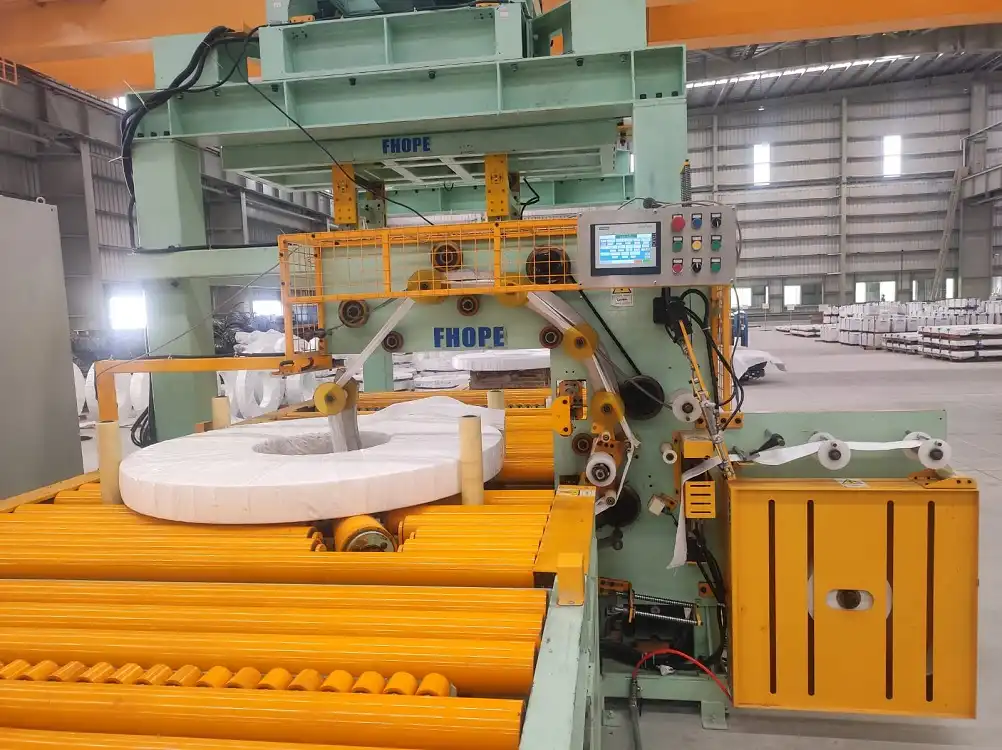
4. Управление отладкой жизненного цикла
4.1 Этап проверки проекта
Большая часть отладки начинается концептуально, параллельно с проектированием:
-
Виртуализация программы PLC
- С такими передовыми платформами, как Портал TIA компании Siemensлогические блоки можно моделировать с помощью цифрового ввода-вывода или виртуальных приводов.
- Снижает затраты на создание физических прототипов за счет проверки основных логических последовательностей — аварийных остановок, блокировок, срабатывания датчиков — до установки оборудования.
-
Моделирование динамики многотельных систем
- Такие инструменты, как ADAMS or РекурДин обрабатывать более подробные механические события, проверяя контактные силы, напряжение в соединениях или инерцию катушки при переходах.
- Минимизация механических ударов (допуск ±5%) снижает риск усталости конструкции или растрескивания сварных швов в течение срока службы машины.
4.2 Контроль производственного процесса
В процессе производства каждый этап может сопровождаться поэтапной отладкой:
В процессе производства каждый этап может сопровождаться поэтапной отладкой:
-
Мониторинг данных в реальном времени
- Субсекундная выборка (например, интервалы 5–10 мс) регистрирует такие параметры, как ток сервопривода, гидравлическое давление или смещение положения.
- Инструменты, такие как LabVIEWПЛИС or NI CompactRIO помогают захватывать данные на высоких частотах для расширенного анализа сигналов.
-
Контроль версий
- Изменения кода ПЛК архивируются в репозиториях (например, Git), соответствующих МЭК 61131-3 рекомендации, позволяющие откатить изменения, если они вызывают регрессию.
- Временные метки в стандартами качества ISO 8601 формат обеспечивает ясность относительно того, какая версия была развернута и когда.
-
Прослеживаемость на уровне цеха
- Каждая итерация программы документируется с указанием текущего состояния машины — параметров привода, калибровок датчиков и изменений оборудования.
- Если в будущем возникнет неисправность, технические специалисты смогут восстановить состояние машины в любой прошлой контрольной точке для анализа первопричины.
4.3 Эксплуатационная фаза и интеллектуальные обновления
В реальных условиях отладка превращается в непрерывное совершенствование :
-
Самооптимизация
- Некоторые линии упаковки рулонов используют управление на основе прогнозных моделей или адаптивные алгоритмы, которые автоматически настраивают заданные значения в режиме реального времени, повышая производительность или сокращая расход пленки примерно на 15%.
- В сочетании с цифровой близнецсистема может запускать сценарии «что если» в автономном режиме перед внедрением изменений на физическом оборудовании.
-
OPC UA для доступа к данным
- Стандартизированная коммуникация по IEC 62541 обеспечивает кроссплатформенный обмен данными — операторы, инженеры и даже удаленные поставщики услуг могут получать доступ к историческим журналам или безопасно настраивать параметры.
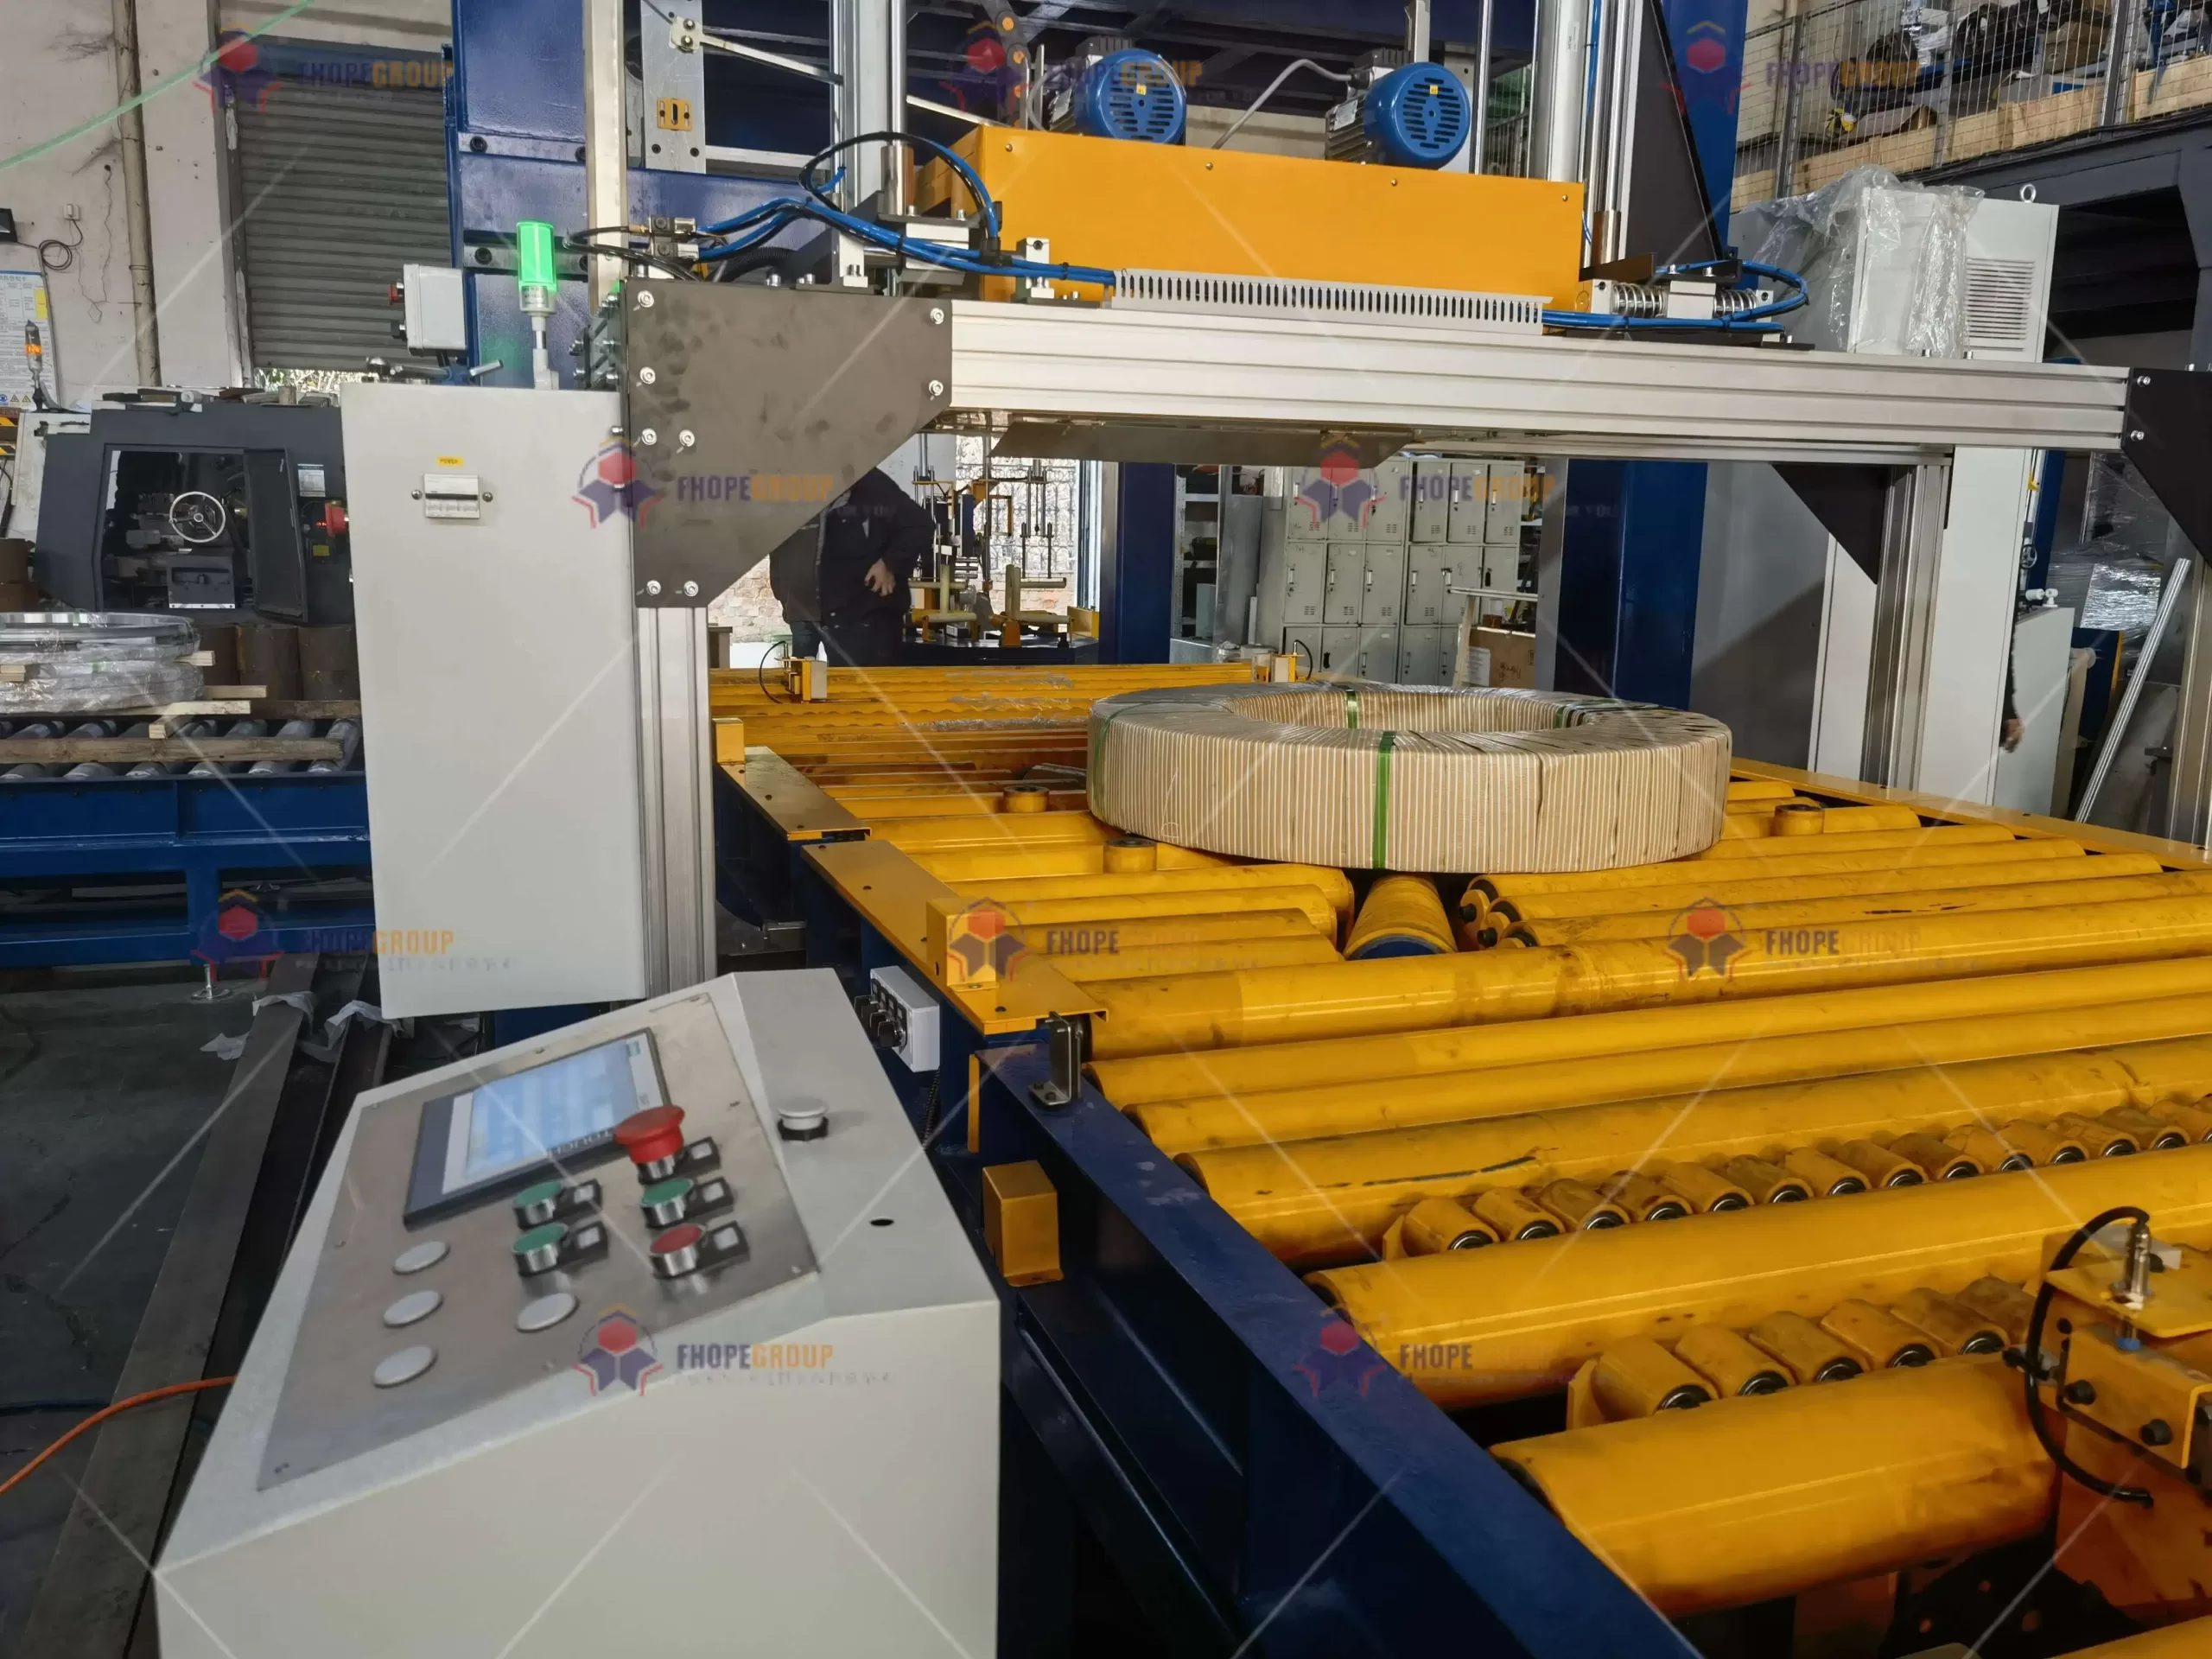
5. Стандартизированный протокол отладки
Для обеспечения последовательной, систематической отладки большинство производителей принимают стандартизированный протокол, ссылающийся на признанные нормы. Представительная таблица может выглядеть следующим образом:
| Категория отладки | Соответствующий стандарт | Критерий приемки | Метод проверки |
|---|---|---|---|
| Точность траектории движения | ISO 9283: 1998 | Повторяемость траектории ≤ ±0.3 мм | Лазерное отслеживание (например, API Radian) |
| Синхронизация времени | МЭК 61158-2 | Рассогласование часов ≤1 мкс между подсистемами | Протоколирование по протоколу точного времени (PTP) |
| Контроль натяжения пленки | EN 12079-1 | Диапазон колебаний ±2% от установленного натяжения | Датчик силы в реальном времени (HBM S9M) |
| Оптимизация энергии | ISO-14955 2 | Мощность холостого хода ≤15% от номинальной мощности | Анализатор качества электроэнергии (например, Fluke 435) |
| Задержка логики безопасности | EN 60204-1 | Сигнал аварийной остановки с задержкой < 20 мс | Осциллограф или высокоскоростной сбор данных |
Если машина не соответствует этим критериям, она снова входит в подцикл отладки. Инженеры изолируют причину — будь то усиление ПИД, предел рывка сервопривода или смещенный кронштейн датчика — и исправляют конфигурацию или механическую компоновку перед повторным тестированием.
6. Инновации в области умной отладки
6.1 Алгоритмы многокритериальной оптимизации
По мере усложнения линий упаковки рулонов оптимизация по одному параметру (например, только по скорости или натяжению) становится недостаточной. Многоцелевые алгоритмы (такие как генетический алгоритм недомнированной сортировки II, NSGA-II) могут одновременно учитывать множество показателей производительности — скорость, стабильность натяжения, энергопотребление, запасы прочности — и генерировать фронт Парето оптимальных решений. При интеграции с цифровым двойником:
- Сокращенное время настройки
- Вместо кропотливого подбора каждого параметра методом проб и ошибок алгоритм быстро сходится к наборам, близким к оптимальным.
- Повышенная точность
- Лучшие решения часто сокращают время цикла на 20–30 %, не увеличивая механическую нагрузку и не создавая риска смещения катушки.
6.2 Отладка дополненной реальности (AR)
Новые технологии дополненной реальности накладывают цифровые данные — показания датчиков, сигналы сервоприводов, состояния машин — на реальную машину:
-
Визуализация переменных ПЛК в реальном времени
- Используя гарнитуру дополненной реальности (например, Microsoft HoloLens), технические специалисты видят в поле зрения значения сервотока или датчика натяжения, обновляемые с частотой ≥60 Гц.
- Потенциальные аномалии (например, вибрации, выходящие за пределы нормального диапазона) отображаются в виде тепловых карт на физическом оборудовании.
-
Удаленная экспертная помощь
- Специалист, находящийся за пределами объекта, может просматривать ту же самую трансляцию дополненной реальности, отмечая области в поле зрения технического специалиста, которые могут потребовать механической регулировки или изменения параметров.
- Это сокращает время простоя, поскольку экспертные услуги могут предоставляться без личного присутствия на объекте.
7. Заключительные замечания
Отладка программного обеспечения для линии упаковки катушек выходит за рамки простого переключения битов или регулировки одной заданной скорости. Вместо этого она охватывает комплексный подход к жизненному циклу — первоначальную проверку проекта, калибровку подсистем, комплексную оптимизацию системы и непрерывное совершенствование в процессе эксплуатации. Используя цифровые двойники, передовые алгоритмы управления, высокоскоростной сбор данных и дополненную реальность, производители могут минимизировать время ввода в эксплуатацию, одновременно максимизируя производительность, безопасность и надежность.
Основные выводы :
- Целостная интеграция механического управления: Проверка пределов рывков серводвигателя, времени гидравлического отклика и пороговых значений датчиков для слаженной, бесконфликтной работы.
- Итеративный процесс отладки: Начните с виртуальных моделей, затем переходите к тестированию подсистем и комплексному тестированию, чтобы шаг за шагом улучшить производительность.
- Управление данными жизненного цикла: Используйте систему контроля версий (Git) и стандартизированную регистрацию данных, чтобы гарантировать, что любые будущие изменения или диагностика неисправностей будут иметь надежный аудиторский след.
- Согласование стандартов: Соответствует или превосходит такие рекомендации, как стандартами качества ISO 9283, IEC 61158, EN 60204-1 и ВДИ 2206 укрепляет доверие к мировым рынкам и снижает ответственность.
- Постоянное совершенствование и инновации: Такие инструменты, как алгоритмы многокритериальной оптимизации и отладка на основе дополненной реальности, позволяют линии упаковки рулонов гибко реагировать на меняющиеся производственные потребности.
Придерживаясь признанных лучших практик и сохраняя дальновидность в отношении новых технологий, фаза отладки становится стратегическим рычагом для обеспечения совершенства. При правильном выполнении отладка программы для линии упаковки рулонов не просто гарантирует, что машина работает так, как задумано, — она создает надежную основу для долгосрочного успеха эксплуатации, безопасности и адаптивности.
Заключительное примечание:
Хотя эта статья синтезирует основные принципы отладки, каждый объект или проект может потребовать уникальных тестов или специальных аппаратных соображений. Всегда сверяйтесь с официальной инженерной документацией, соответствующими региональными правилами и внутренними корпоративными стандартами, чтобы составить индивидуальный план отладки, который точно соответствует конкретным производственным целям.
-
Узнайте о различных альтернативных материалах для нагружения, которые могут повысить точность и безопасность испытаний на этапе отладки. ↩
-
Перейдите по этой ссылке, чтобы ознакомиться с передовыми методами и подходами к моделированию трения и износа, что улучшит процесс отладки. ↩
-
Этот ресурс предоставит информацию о методах тестирования на устойчивость к перепадам температуры, обеспечивая сохранение целостности сигнала в ваших системах при высоких нагрузках. ↩