1. Введение
В линиях по упаковке стальных рулонов , которые обычно включают в себя упаковочную машину для рулонов, обвязочную машину для рулонов и машину для штабелирования рулонов, финишная обработка играет ключевую роль как в эстетике, так и в функциональности. Этап финишной обработки направлен на достижение нескольких целей:
- Защита от коррозии: Стальные компоненты, особенно работающие во влажной или коррозионной среде, требуют современных покрытий, защищающих от ржавчины, точечной коррозии и износа.
- Механическая стойкость: Защитные покрытия должны выдерживать постоянные удары, трение, колебания температуры и воздействие гидравлических или моторизованных систем.
- Безопасность и идентификация: Правильная маркировка кабелей, пневматических трубок и критически важных компонентов обеспечивает соответствие международным нормам и упрощает будущее обслуживание.
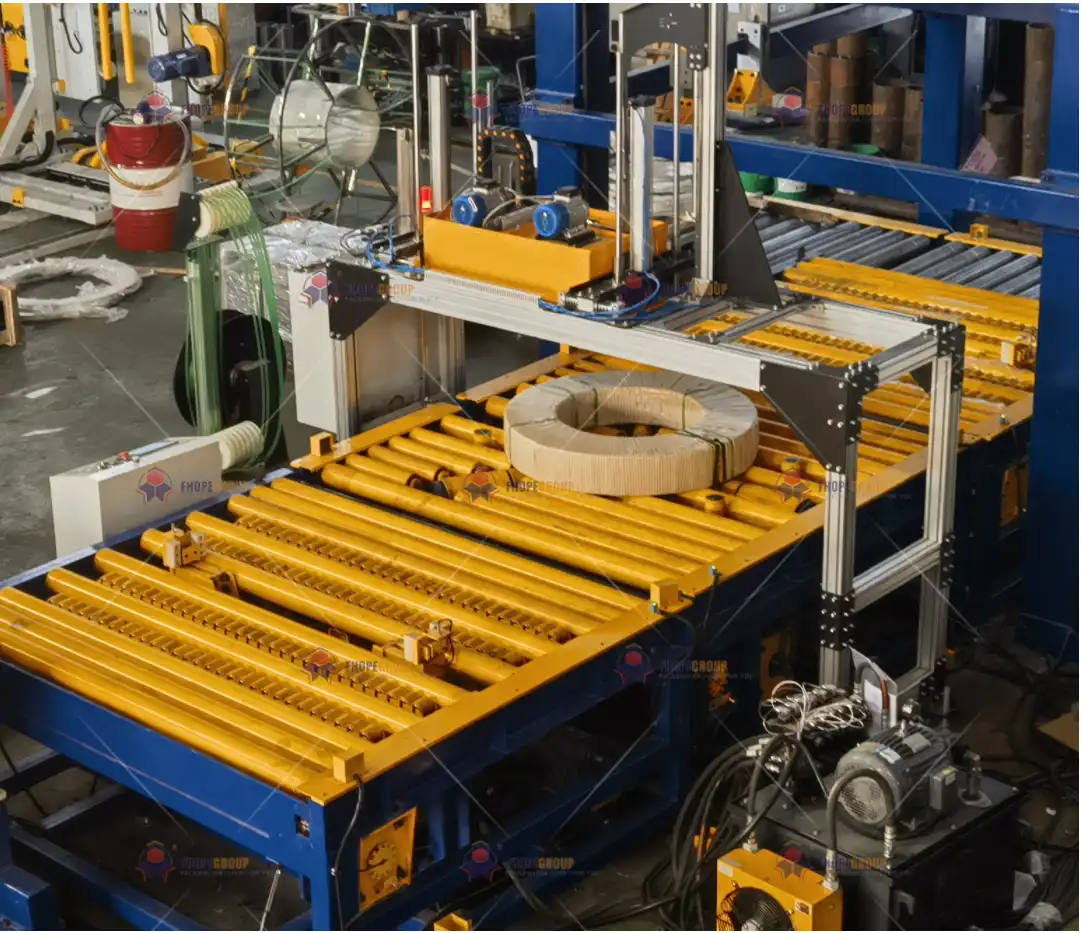
автоматическая линейная машина для наматывания шпуль с системой наматывания шпульок
Данный документ представляет собой всесторонний обзор процедур финишной обработки на линии упаковки рулонов. С акцентом на современные методы изготовления, в нем описываются подготовка поверхности, нанесение покрытий, стандарты маркировки, окончательный контроль и стратегии управления жизненным циклом, гарантирующие длительный срок службы. Основанная на рекомендациях ISO 12944 (защита стальных конструкций от коррозии), IEC 60445 (идентификация проводников) и EN 60204-1 (электробезопасность в машинах), данная процедура финишной обработки разработана в соответствии со строгими промышленными стандартами.
2. Защитные покрытия и подготовка поверхности
2.1 Выбор правильной системы покрытия
Тщательно подобранная система покрытия имеет решающее значение для предотвращения ржавчины и оптимизации производительности линии упаковки рулонов в течение срока ее эксплуатации. Обычно эти линии подвергаются воздействию:
- Влажность и влажность: Возможно проникновение в производственные цеха или зоны отгрузки.
- Механический износ1: Частый контакт с рулонами, роликами конвейера и обвязочными устройствами.
- Химическое воздействие: Возможное воздействие смазочных материалов, чистящих средств или загрязняющих веществ в воздухе.
Типичная многослойная система включает в себя:
-
Эпоксидная цинкосодержащая грунтовка 2
- Содержание цинка: Не менее 80% (в соответствии с ISO 3549), обеспечивая гальваническую защиту.
- Сопротивление соленым брызгам: Достижение ≥2,000 часов в испытаниях ASTM B117.
- Сила адгезии: Обычно испытывается при давлении ≥15 МПа (метод отрыва ASTM D4541).
-
Промежуточное покрытие (опционально)
- Иногда для улучшения общей прочности пленки или придания дополнительной химической стойкости добавляют промежуточный слой на основе эпоксидной смолы.
- Помогает закрыть потенциальные микропоры в грунтовке.
-
Полиуретановое (ПУ) верхнее покрытие 3
- Выбран за превосходные атмосферостойкие свойства: испытано в камерах QUV (ASTM D4587) с ΔE ≤1.5 после 3,000 часов.
- Высокая устойчивость к выцветанию и мелению на открытом воздухе или в условиях интенсивного УФ-излучения.
В некоторых быстроизнашивающихся секциях, таких как направляющие рельсы катушек или приводы конвейеров, могут применяться дополнительные смазочные пленки (например, твердые смазочные материалы на основе дисульфида молибдена с коэффициентом трения ≤0.08).
2.2 Стандарты подготовки поверхности
Даже самые лучшие системы покрытий могут выйти из строя, если подложка не подготовлена должным образом. Стандарт ISO 8501-1 определяет степени чистоты, начиная от очистки проволочной щеткой и заканчивая пескоструйной обработкой почти до состояния белого металла (Sa2.5 или Sa3). К распространенным этапам относятся:
-
Обезжиривание и очистка
- Щелочные растворы (pH ~9.2) или биоразлагаемые моющие средства удаляют масла, смазочно-охлаждающие жидкости и другие загрязнения.
- Промывка под давлением или ручная очистка гарантируют отсутствие остатков в щелях в местах сварки.
-
Абразивоструйная обработка
- Достижение чистоты поверхности Sa2.5 (ISO 8501-1) с шероховатостью поверхности Rz 30–50 мкм (ISO 8503-2) для улучшения механической адгезии.
- Обычные абразивные среды включают гранат или оксид алюминия; размер зерна выбирается для получения требуемого профиля шероховатости без чрезмерного истончения подложки.
-
Фосфатирование или пассивация
- Для повышения коррозионной стойкости можно применять фосфатную обработку на основе цинка.
- Этот микрокристаллический слой обеспечивает прочное сцепление между подложкой и грунтовочным слоем.
После подготовки подложки крайне важно контролировать условия окружающей среды перед нанесением покрытия. Относительная влажность должна поддерживаться ниже 70%, а температура стали — как минимум на 3 °C выше точки росы, чтобы избежать мгновенной коррозии.
3. Нормы машиностроения по отделке
3.1 Толщина покрытия и нанесение
-
Контроль толщины пленки :
- Праймер: 60±10 мкм
- пальто: 80±15 мкм
В целом общая толщина обычно находится в диапазоне 140–160 мкм, как определено стандартами качества ISO 19840 (измерение толщины сухой пленки).
-
Способы применения :
- Безвоздушное распыление (например, системы Graco XRT) для широкого охвата больших рам.
- Электростатический или роторный распылитель (например, Ransburg) для сложных геометрических форм, гарантирующих равномерное нанесение и минимальное избыточное распыление.
- Роботизированное распыление с использованием робототехники ABB или KUKA, обеспечивающей равномерное покрытие поверхностей с множественными криволинейными поверхностями и узкими углами.
-
Процессы отверждения :
- Покрытия часто требуют контролируемой температуры отверждения (80±5°C) в среде с низкой влажностью.
- Инфракрасное или воздушное отверждение ускоряет сшивание, обеспечивая равномерную твердость и адгезию.
3.2 Маркировка кабелей и пневматических трубок
На протяжении линий упаковки рулонов многочисленные кабели и воздушные шланги питают двигатели, соленоиды, датчики и элементы управления. Четкая, долговечная маркировка имеет решающее значение для обслуживания и безопасности:
-
Лазерное травление
- Гравировка идентификаторов кабеля (например, глубиной 0.2 мм) на полимерной оболочке соответствует IEC 60445 цветовые и маркировочные коды.
- Сохраняет читаемость даже после истирания или химического воздействия, при условии, что кабель рассчитан на локальную теплоту лазера.
-
Маркировка пневматических шлангов
- Цветовая или текстовая маркировка (маслостойкие чернила, протестированные в соответствии с ISO 14122-2) позволяет быстро идентифицировать напорные линии, вакуумные линии и выпускные линии.
- Не должен выцветать или отслаиваться после многократного сгибания или контакта со смазочными материалами.
-
QR-коды и штрих-коды
- Некоторые производители используют 2D-коды для расширенной прослеживаемости, связывая конкретные кабели или шланги с цифровыми записями о сборке.
- Эти коды проверяются с помощью машинного зрения, чтобы гарантировать точность сканирования не менее 99.9%.
4. Рабочий процесс завершения процедуры
4.1 Предварительная обработка поверхности
- Очистку:: Погружение или промывание компонентов в ванне с моющим средством с pH 9.2.
- фосфатирование: Создание слоя цинк-фосфата для антикоррозионной грунтовки.
4.2 Многослойное покрытие
- Первый слой (Грунтовка): Обычно с эпоксидным составом, обогащенным цинком.
- Второй слой (Верхнее покрытие или промежуточное покрытие + верхнее покрытие): обеспечивает необходимый окончательный цвет, блеск и химическую стойкость.
- Проверка толщины: Инструменты, такие как Элкометр 456 (вихревой ток или магнитная индукция) подтверждают равномерность покрытия в пределах ±25 мкм от указанной толщины.
4.3 Маркировка и маркировка
- Нумерация кабелей: Следование логической схеме, которая соотносится с чертежами ввода-вывода ПЛК или цепей.
- Бирки для воздушных трубок: Маркировка каждой линии как цветными полосами, так и текстовыми данными (степень давления, тип носителя).
- Постоянные наклейки и таблички: Используются этикетки, устойчивые к УФ-излучению, протестированные в условиях ASTM G154 для подтверждения отсутствия отслаивания или изменения цвета.
4.4 Комплексная проверка
- Электрическая непрерывность и изоляция: Используйте мегомметр на 500 В, чтобы убедиться в сопротивлении ≥100 МОм (IEC 60243-1).
- Визуальный осмотр: Проверка на наличие отверстий, наплывов, избыточного распыления или неровностей цвета (ASTM D5162 для обнаружения пропусков).
- Испытание на адгезию методом поперечных надрезов: Оценка адгезии покрытия по классификации уровня 0 (ISO 2409).
5. Контроль качества и документация
5.1 Проверка качества в процессе производства
Надежный план управления качеством включает контрольные точки на каждом критическом этапе:
| Параметр | Метод проверки | Параметр | Подобрать оборудование |
|---|---|---|---|
| Адгезия покрытия | Поперечный разрез / Вытягивание | 0-й класс (ISO 2409) или ≥15 МПа | Elcometer 107, тестер Dolly |
| Время отверждения | Тест с клейкой лентой/ногтем | Отлип через ≤2 часа, полное отверждение ≤24 часа | Регистратор сушки BYK |
| Читаемость этикетки | Визуальное + программное обеспечение OCR | Точность распознавания ≥99.9% | Кейенс CV-X |
| Изоляция кабеля | Мегаомметр (500 В) | ≥100 МОм | Мегаомметр MIT515 |
| Пористость пленки | Детектор праздников | Нулевые токопроводящие «праздники» | Тестер губки низкого напряжения |
Эти значения могут быть скорректированы с учетом особых требований заказчика или окружающей среды (например, морской среды или экстремальных температурных циклов).
5.2 Охрана окружающей среды и техника безопасности
Современное производство делает упор на устойчивое развитие и минимальные вредные выбросы:
- Контроль выбросов ЛОС: Соответствие местным и региональным нормам. Например, в Китае GB 30981-2020 устанавливает уровень ЛОС ≤50 г/м² для некоторых покрытий.
- Очистка сточных вод: Обеспечение pH 6.5–7.5 после ополаскивательных ванн с содержанием тяжелых металлов ≤0.5 ppm для защиты водных ресурсов.
- Безопасность оператора: Защитное снаряжение, правильная вентиляция и респираторное оборудование имеют решающее значение для снижения риска вдыхания во время нанесения краски.
5.3 Документация и прослеживаемость
Все параметры финишной обработки — номера партий, уровни влажности, журналы даты и времени — регистрируются в системе управления производством (MES), такой как Siemens Opcenter или Rockwell FactoryTalk . Такой подход позволяет:
- Обратная прослеживаемость: Если в полевых условиях возникнет дефект, можно восстановить исходную партию краски и параметры нанесения.
- Статистическое управление процессами: Анализ данных процесса (толщина покрытия, температура, влажность) для выявления тенденций и снижения отклонений.
6. Управление жизненным циклом отделки
6.1 Эксплуатационное обслуживание
После развертывания линии упаковки рулонов целостность покрытия остается решающей. Меры по техническому обслуживанию могут включать:
-
Периодический визуальный осмотр
- Проверка на наличие сколов, отслоений или признаков коррозии под пленкой, особенно вокруг краев, подверженных механическим воздействиям.
- Раннее обнаружение незначительных повреждений позволяет быстро выполнить точечный ремонт вместо масштабного повторного покрытия.
-
Электрохимическая спектроскопия импеданса (EIS)
- Передовая технология измерения резистивных и емкостных свойств покрытия, позволяющая выявить раннюю стадию деградации.
- Частотные сканирования (от 10 мГц до 100 кГц) позволяют обнаружить инфильтрацию или расслоение задолго до появления видимой ржавчины.
-
- Выявление «горячих точек» или участков разрушения покрытия на нагретых поверхностях; полезно, если определенные процессы на линии протекают при повышенных температурах.
- Камера с тепловой чувствительностью ≤0.05°C обеспечивает четкий контраст для потенциально проблемных зон.
6.2 Интеллектуальные системы ремонта
Передовые заводы интегрируют автоматизированный или полуавтоматический ремонт:
-
Роботизированная ретушь
- Если система машинного зрения обнаруживает потертости или царапины, робот-ретушатор автоматически повторно распыляет соответствующий цвет или герметизирующий грунт.
- Точность позиционирования ±0.5 мм обеспечивает минимальное избыточное распыление и постоянную толщину ремонта.
-
Ежегодные проверки герметичности пневматической системы
- Использование испытаний на основе гелия (скорость утечки ≤1×10⁻⁶ Па·м³/с) для критических соединений.
- Минимизирует время простоя за счет обнаружения неисправных уплотнений до того, как они ухудшат качество отделки или механические функции.
6.3 Цифровой двойник для прогнозирования срока службы покрытия
Программное обеспечение, такое как ANSYS Sherlock, может моделировать взаимодействие механических напряжений, температуры и влажности, прогнозируя долговременное состояние покрытия:
- Интеграция данных : Данные с датчиков температуры, влажности и использования деталей в реальном времени поступают в имитационную модель.
- Прогнозирующие оповещения: Модель отмечает интервалы, когда покрытие, вероятно, потребует обслуживания или повторного нанесения, что сокращает незапланированные простои.
Кроме того, платформы дополненной реальности (например, Microsoft HoloLens) накладывают данные об износе покрытия в реальном времени на поле зрения оператора, ускоряя устранение неполадок и повышая безопасность.
7. Заключение
Завершающая обработка на линии упаковки рулонов — это междисциплинарный процесс, сочетающий в себе химию, машиностроение и цифровое управление для обеспечения долгосрочной эксплуатационной целостности. Начиная с самых ранних этапов подготовки поверхности и заканчивая окончательной маркировкой и текущим управлением жизненным циклом, каждый этап регулируется строгими стандартами, такими как ISO 12944, касающимися защиты от коррозии.
-
Узнайте о стратегиях минимизации механического износа, обеспечивающих лучшую производительность и более длительный срок службы оборудования на производственных линиях. ↩
-
Ознакомьтесь с преимуществами эпоксидной цинкосодержащей грунтовки, включая гальваническую защиту и устойчивость к коррозии, что крайне важно для долговечности в промышленности. ↩
-
Узнайте, как полиуретановое (ПУ) финишное покрытие повышает устойчивость к атмосферным воздействиям и увеличивает срок службы, что делает его идеальным для применения на открытом воздухе. ↩