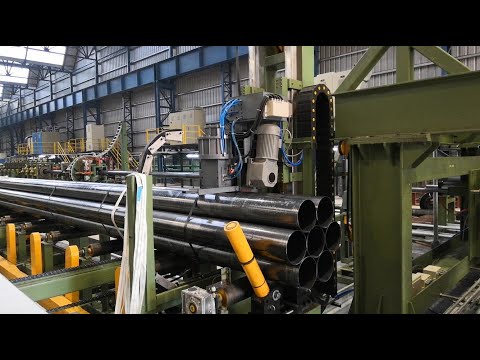
Что делает автоматическую упаковочную линию для обвязки стальных труб важнейшим активом современного производства?
Я видел, как многие фабрики теряли время и боролись с непоследовательной ручной обвязкой. Это приводило к пропущенным поставкам и более высоким затратам на рабочую силу, особенно когда крупные заказы накапливались одновременно.
Автоматизированная линия для обвязки стальных труб предотвращает эти проблемы за счет стандартизации натяжения, регулирования потока продукции и уменьшения количества ошибок. Этот метод надежно фиксирует трубы, снижает нагрузку на оператора и ускоряет процесс упаковки. Он также помогает гарантировать, что клиенты получают стабильные поставки без повреждений.
Я думаю, что понимание этой технологии может помочь руководителям производства решать общие проблемы. Я объясню, как автоматизированная обвязка повышает безопасность, обрабатывает различные размеры труб и вписывается в существующие рабочие процессы для максимальной производительности. Пожалуйста, читайте дальше, чтобы узнать, почему эта линия является необходимым обновлением.
Каким образом автоматизированная обвязка повышает безопасность и эффективность труда?
Я часто замечаю, что ручная обвязка создает стресс для персонала. Они сгибают и поднимают тяжелые стальные трубы, что повышает риск травм.
Автоматизированная линия меняет эту схему. Машины выполняют самые тяжелые задачи. Они используют постоянное натяжение для закрепления каждой связки стальных труб. Это предотвращает ошибки и снижает утомляемость оператора.
Я вижу, как хорошо спланированная автоматизация также сокращает замедление производства. Меньше ручной работы означает меньше задержек, поэтому заказы поступают вовремя. Это повышает как безопасность, так и ежедневную эффективность.
Более пристальный взгляд на снижение рисков и сокращение задержек производства
Я помню, как ходил по заводу, где рабочие использовали ручные инструменты для обвязки больших пучков стальных труб. Требуемое повторяющееся усилие вызывало регулярные растяжения спины и плеч. Компания также столкнулась с частыми задержками производства из-за неправильно наложенных ремней. Когда они перешли на автоматическую обвязку, эти проблемы почти исчезли. Персонал больше не наклонялся и не боролся с рычагами натяжения. Натяжение устанавливала машина. Этот сдвиг поднял моральный дух и снизил травматизм.
Снятие ручного подъема
Рабочие поднимали или катили тяжелые трубы, чтобы выровнять их для обвязки. Автоматизированные линии используют конвейеры, которые направляют трубы в правильное положение. Некоторые установки включают поворотный механизм для вращения связки. Такая конструкция устраняет большую часть подъема, который приводит к мышечной усталости. Один оператор может контролировать несколько этапов одновременно, поэтому линия никогда не ждет ручных перемещений. Такой подход освобождает рабочее время для таких задач, как окончательная проверка качества.
Стабилизация натяжения для предотвращения сбоев
Я видел, как ручная обвязка приводит к неопределенным уровням натяжения. Некоторые обвязки слишком тугие и могут повредить поверхности труб. Некоторые слишком свободные и допускают смещение при транспортировке. Автоматизированные обвязочные линии измеряют натяжение с помощью датчиков. Они гарантируют, что каждая обвязка удерживается с заданной силой. Такая последовательность имеет решающее значение для стальных труб, которые должны оставаться жесткими во время транспортировки. Это также позволяет избежать трещин или вмятин из-за чрезмерного натяжения. В целом, это означает меньше переделок и стабильные поставки.
Упрощение повторяющихся задач
На многих предприятиях рабочие тратят целые смены на одно и то же повторяющееся движение. Это приводит к усталости, а также к риску получения травм от повторяющегося растяжения. Благодаря автоматизации обвязки персонал переходит к руководящим функциям. Они наблюдают за индикаторами, проверяют работу машин и устраняют мелкие неполадки. Эта новая динамика повышает их вовлеченность. Люди предпочитают разнообразные задачи постоянному ручному труду. Результат — более мотивированная команда с меньшей текучестью кадров.
Увеличение общего объема производства
Когда персонал не тратит время на борьбу с ремнями, он может поддерживать быстрое движение линии. Автоматизированные средства управления натяжением зажимают каждую связку за считанные секунды. Оператор вмешивается только в том случае, если датчик обнаруживает несоосность. Это означает постоянное время цикла и меньшее количество узких мест в производстве. Стабильный темп также упрощает планирование. Менеджерам не нужно заполнять производственный календарь из-за частых замедлений. Заказы можно прогнозировать более точно, поэтому графики отгрузки редко сбиваются.
| Фактор безопасности или эффективности | Как помогает автоматизация | Полученная выгода |
|---|---|---|
| Меньше подъема | Конвейеры и автоматические погрузчики перемещают трубы | Снижает нагрузку на рабочих и количество травм |
| Постоянное напряжение | Датчики контролируют натяжение каждого ремня. | Предотвращает повреждения, сохраняет устойчивость связок |
| Уменьшение повторяющихся задач | Машина выполняет натяжение и связывание | Снижает утомляемость, повышает концентрацию внимания оператора |
| Более быстрое время цикла | Автоматизированные шаги исключают ручное замедление | Улучшение ежедневной выработки и планирования |
| Снижение риска получения травм | Меньше ручных подъемов или перемещений за смену | Стабильная рабочая сила, сокращение простоев |
Сокращение количества возвратов и претензий о возмещении ущерба

Соответствие стандартам безопасности
Во многих регионах действуют законы об ограничениях по подъему веса или предотвращении травм от повторяющихся напряжений. Автоматизированные линии обвязки помогают выполнить эти требования. Они устраняют большую часть ручного труда, который раньше подвергал персонал риску. Инспекторы хотят увидеть, инвестирует ли предприятие в более безопасные процессы. Установка автоматизированной линии может снизить штрафы или обеспечить соблюдение новых эргономических норм. Это также посылает сигнал о том, что компания заботится о благополучии работников.
Все эти улучшения объединяются для снижения травматизма, поддержания стабильного производства и получения стабильных результатов упаковки. Переход на автоматизированную обвязку окупается за счет более сильного морального духа, более высокой эффективности и меньшего количества ошибок. Я считаю, что это краеугольный камень современного производства, особенно для стальных труб, требующих точного натяжения.
Какие основные компоненты упрощают работу с трубами разных размеров?
Я вижу, что стальные трубы бывают всех форм и диаметров. Такое разнообразие может усложнить ручную обвязку. Рабочие должны измерять каждую связку, угадывать натяжение и резать ремни по размеру.
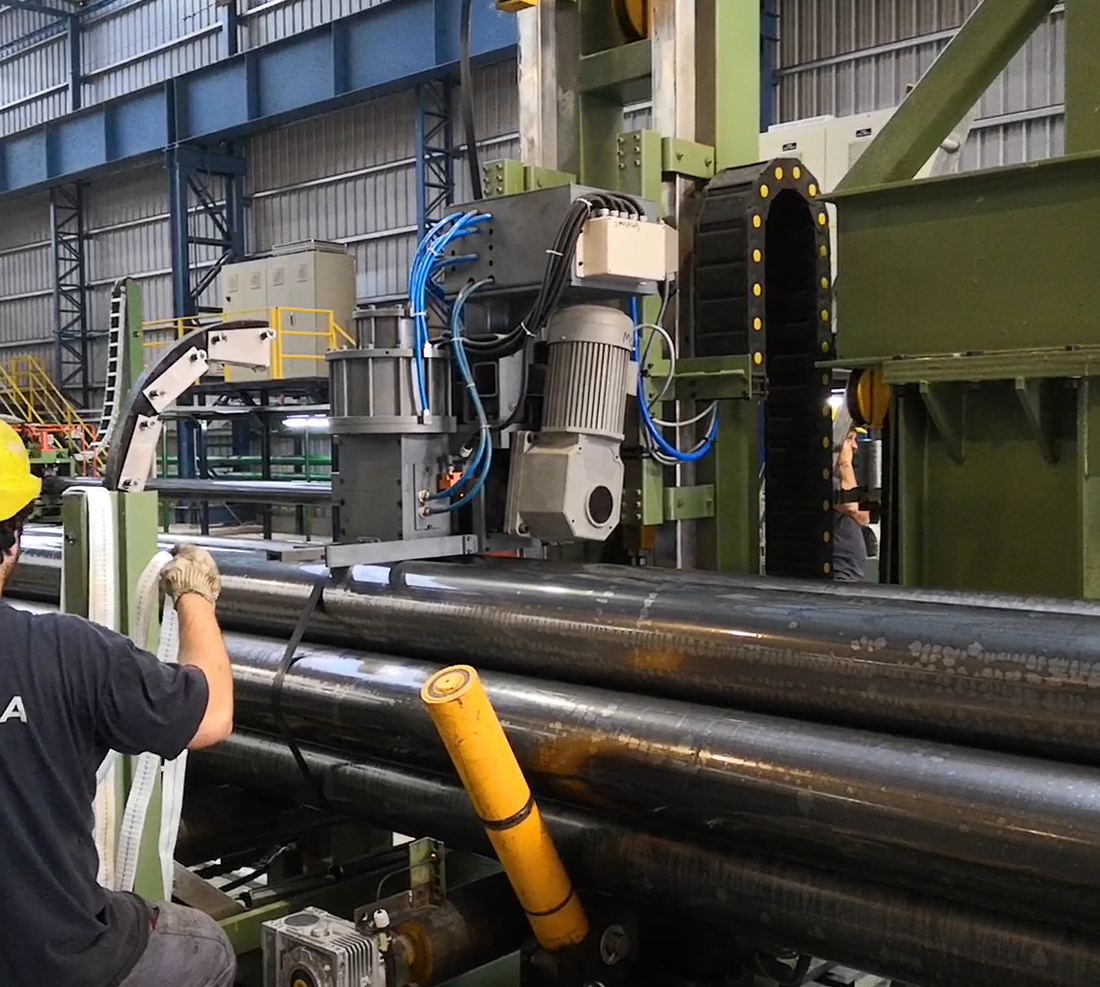
Продвинутая обвязочная машина упрощает это. Она имеет модульные конвейеры, выравнивание с помощью датчиков и регулируемые натяжные головки. Она адаптируется ко многим размерам труб без значительных простоев или перенастройки.
Я считаю, что такие системы также поддерживают устойчивость. Они крепко держат как маленькие, так и большие пучки. Это обеспечивает равномерное давление на каждую трубу, что снижает вероятность изгиба или царапин.
Понимание важнейших компонентов универсального решения по обвязке
Я был свидетелем того, как многие фабрики покупали стандартную обвязочную машину, а потом узнавали, что она не справляется со всем ассортиментом их продукции. Это несоответствие приводит к повторным ручным вмешательствам. Операторам приходится придумывать временные решения для больших или нестандартных труб. Правильно спроектированная линия использует специализированные функции для обработки различных диаметров. С моей точки зрения, несколько основных компонентов делают процесс адаптивным и плавным.
Гибкие конвейеры для различных грузов
Конструкция конвейера имеет значение. Некоторые линии имеют ролики фиксированной ширины, которые с трудом справляются с широкими или узкими связками. Система с регулируемыми направляющими или подвижными боковыми направляющими может зажимать трубы разного диаметра в нужном положении. Операторы просто используют панель управления для переключения форматов. Это быстрее, чем физическое перемещение частей конвейера. Это также обеспечивает постоянное выравнивание. Я припоминаю участок, на котором жесткие конвейеры были заменены регулируемыми направляющими. Это улучшение сократило время настройки вдвое.
Выравнивание с помощью датчика
Датчики определяют точную форму пучка, когда он прибывает на станцию обвязки. Они измеряют диаметр или площадь поперечного сечения. Затем машина подает сигнал обвязочной головке, чтобы она позиционировалась на правильной высоте или под правильным углом. Такая конструкция предотвращает смещение ремней или частичное покрытие. Она также быстро адаптируется к изменению размеров труб в режиме реального времени. Автоматическое выравнивание обеспечивает минимальные зазоры. Она позволяет избежать диагональной обвязки, которая может привести к колебанию пучка при транспортировке.
Многоточечный контроль натяжения
Большие стальные трубы требуют более сильного натяжения, чем меньшие. Если у машины только одна настройка натяжения, она не может справиться с большими вариациями. Некоторые линии оснащены серводвигателями, которые регулируют натяжение на основе входного сигнала датчика. Они применяют большее усилие для больших, тяжелых связок или меньшее усилие для меньших, деликатных. Эта стратегия многоточечного управления гарантирует, что каждая лента оптимизирована для нагрузки. Кроме того, отдельные зоны натяжения в пределах одной связки могут обрабатывать детали разного диаметра. Я считаю, что это особенно полезно в операциях, где толщина труб немного отличается в пределах одной партии.
Автоматическая подача и обрезка ленты
Ручная обвязка часто включает в себя катушки с лентой, которые рабочие должны резать ручными инструментами. Это приводит к ошибкам измерения. Автоматизированные механизмы подачи точно измеряют необходимую длину ленты. Они режут ее, делают петлю и натягивают ее одним плавным движением. Машина также контролирует уровни рулонов ленты, предупреждая оператора, когда пора перезагружать. Такой подход устраняет большой источник ошибок и переделок. Он также обеспечивает плотные, равномерные петли вокруг труб.
Прочная рама и зажимные механизмы
| Компонент | Цель | Преимущества |
|---|---|---|
| Регулируемые конвейеры | Адаптация к различной ширине и форме пучков | Быстрая переналадка, минимальная доработка |
| Выравнивание с помощью датчика | Определите размер трубы и положение обвязочной головки | Точное размещение ремня, меньше ошибок |
| Многоточечное натяжение | Отрегулируйте силу в зависимости от диаметра или толщины трубы. | Защищает трубы, предотвращает образование свободных пучков |
| Автоматический податчик лент | Автоматически подает, отрезает и складывает ленту | Постоянная длина, сокращение ручного ввода |
| Прочная система зажима | Устойчиво удерживает тяжелые грузы во время натяжения | Стабильные связки, без скольжения и шатания |
Дополнительные вращающиеся или наклонные платформы
Некоторые линии обрабатывают очень тяжелые или длинные трубы. Операторам может потребоваться вращать или наклонять груз для обвязки под несколькими углами. Вращающаяся платформа под конвейером может вращать трубы в нужном направлении. Наклонные устройства помогают наклонять связку для облегчения доступа погрузчика. Эти расширенные опции добавляют сложности, но они помогают, если ваша линейка продукции включает сверхдлинные или специальные стальные трубы, которые необходимо обвязывать с нескольких сторон.
Адаптируемое программное управление
Современная обвязочная линия часто включает в себя сенсорный интерфейс или компьютерную панель. Операторы могут сохранять предварительные настройки для различных размеров труб или конфигураций пучков. Они нажимают предварительную настройку, и машина автоматически регулирует ширину конвейера, уровни натяжения и схемы обвязки. Этот метод позволяет избежать трудоемких механических настроек. Он также гарантирует, что каждая смена применяет одни и те же настройки, поэтому последовательность остается высокой. Функции регистрации могут отслеживать ежедневные выходы, частоту застревания или ошибки натяжения. Технические специалисты просматривают эти данные для планирования обслуживания или уточнения использования.
Техническое обслуживание и доступность запчастей
Машина, которая может работать со многими размерами труб, обычно имеет сложные движущиеся части. Это означает, что вам нужна надежная поставка изнашиваемых деталей, таких как ремни, подшипники или сенсорные модули. Если линия должна оставаться адаптивной, убедитесь, что сменные компоненты легко получить. Проверьте, есть ли у поставщика запасы или вам нужно ждать поставок. Надежная конструкция также означает более простое обслуживание. Например, откидные крышки позволяют быстро добраться до застрявших ремней или несоосных роликов. Поддержание системы в хорошем состоянии гарантирует, что она сохранит гибкость, требуемую вашим производством.
Инвестиции в эти компоненты окупаются, когда вы работаете с различными размерами труб без длительных остановок. Ваши сотрудники могут переключаться с маленьких на большие пучки за считанные минуты. Датчики направляют выравнивание, устраняя догадки. Автоматический контроль натяжения останавливает чрезмерное или недостаточное затягивание. Конечный результат — стабильный поток правильно стянутых стальных трубных пучков, которые соответствуют стандартам доставки. Такая способность к адаптации экономит время, снижает накладные расходы на рабочую силу и предотвращает ошибки, которые приводят к возврату продукции. На мой взгляд, это отличительная черта по-настоящему современной упаковочной линии.
Как максимально увеличить производительность, интегрировав линию обвязки с существующими операциями?
Я видел, как компании устанавливали передовые линии обвязки, но им было трудно связать их с процессами вверх или вниз по течению. Это приводит к частичным узким местам и простаивающим машинам.
Хорошо спланированная интеграция оптимизирует весь путь, от резки труб до окончательной отгрузки. Она синхронизирует системы подачи, конвейеры, проверки качества и доступ погрузчика. Такая синергия устраняет время ожидания и значительно повышает пропускную способность.
Я считаю, что успех достигается путем анализа всего рабочего процесса. Вы должны убедиться, что каждый этап отправляет данные или материалы в правильном темпе. Правильная компоновка, ссылки на программное обеспечение и обучение пользователей завершают интеграцию.
Создание плавного процесса от начала до конца
Я часто наблюдаю, как автоматизированная линия сама по себе не гарантирует максимальную производительность. Если станция резки труб работает на одной скорости, а линия обвязки — на другой, возникают несоответствия. Операторы могут складывать трубы на полу или оставлять станцию обвязки без работы. Интеграция каждого шага обеспечивает равномерность всего процесса. Такая синергия повышает эффективность больше, чем любая отдельная технология.
Картографирование вашего текущего макета
Начните с составления схемы существующих этапов производства: формовка или резка труб, проверка, хранение или прямая подача в упаковку. Обратите внимание на среднее время цикла и производительность каждой станции. Если ваш режущий станок выдает 200 труб в час, а ваша обвязочная линия может обрабатывать 300, разница может привести к простоям на обвязочной станции. Или если обвязочная линия опережает производительность вилочного погрузчика, вы увидите, как готовые связки скапливаются. Карта компоновки с данными о пропускной способности показывает, где следует регулировать скорости или добавлять буферные зоны.
Соединение конвейеров и перегрузочных станций
Координация с контролем качества
Некоторые предприятия выполняют быструю проверку размеров или осмотр поверхности перед обвязкой. Если станция проверки качества работает медленно, она истощает обвязочную линию. Если она работает слишком быстро, могут накапливаться большие партии. Автоматизация основных проверок или установка датчиков быстрого сканирования может сбалансировать поток. Если вам нужна дополнительная тщательная проверка, вы можете добавить параллельные линии проверки. Такая стратегия предотвращает остановку всей системы, если один инспектор обнаружит проблему.
Диспетчерское управление и сбор данных (SCADA)
Многие современные заводы используют системы SCADA для координации машин. Линии обвязки могут передавать данные в эти системы, например, сколько связок они обрабатывают каждый час, или коды ошибок от датчиков. Программное обеспечение SCADA может связываться с вышестоящими станциями, регулируя скорость или предупреждая операторов о потенциальных узких местах. Если станция резки видит всплеск производства, SCADA может подать сигнал линии обвязки, чтобы подготовиться к повышенной нагрузке. Эта адаптация в реальном времени позволяет каждой станции соответствовать фактическому спросу.
Интегрированное паллетирование или управление складом
После того, как линия обвязывает трубы, они могут отправляться непосредственно на поддоны или в зону подготовки. Автоматизированные роботы-паллетировщики или системы управления вилочными погрузчиками могут подавать продукцию с линии обвязки без ручного вмешательства. Некоторые установки маркируют каждую связку штрихкодом, который сканирует складская система. Это связывает данные об упаковке с подсчетами запасов. Если система регистрирует каждую связку, менеджеры точно знают, когда заказ готов к отправке. Эти данные также помогают в планировании поставок. Если поступает срочный заказ, линия может отдать приоритет определенным трубам.
| Интеграционный аспект | Как это улучшает пропускную способность | Практический пример |
|---|---|---|
| Макет Картографирования | Выравнивает скорости машин и порядок станций | Позволяет избежать простоя обвязочной станции или резервов |
| Соответствие скоростей конвейера | Сглаживает переходы между каждым шагом | Меньше простоев, стабильный поток материалов |
| Автоматические проверки качества | Гарантирует отсутствие замедлений из-за ручного осмотра | Сокращение времени ожидания, более высокая скорость движения очереди |
| Координация SCADA | Синхронизирует данные и ответы в реальном времени | Скорости машины адаптируются к изменениям на предыдущем этапе |
| Связанное паллетирование/хранение | Прямая передача от обвязки до отгрузки | Сокращение количества поездок погрузчика, упрощение планирования |
Обучение и координация труда работников
Интеграция также требует, чтобы операторы понимали всю систему. Они должны знать, как каждая станция влияет на следующую. Если обвязочная линия сигнализирует об ошибке натяжения, персоналу станции резки может потребоваться выяснить, не меняется ли длина труб. Коммуникация является ключевой. Некоторые заводы проводят быстрые ежедневные совещания, на которых каждая станция делится показателями производительности. Это способствует командной работе, поскольку каждая группа видит, как она вписывается в более крупный поток.
Планирование технического обслуживания без остановки всего процесса
Одной из проблем является планирование технического обслуживания машины, чтобы вся линия не вышла из строя. Если ключевой конвейер или сама обвязочная головка требуют обслуживания, вы рискуете создать затор или задержку доставки. Умная интеграция включает обходные пути или буферные зоны. Таким образом, трубы могут накапливаться или перенаправляться, пока происходит небольшой ремонт. Вы также можете планировать техническое обслуживание во время непиковых смен, поэтому минимальные потери производства. Хорошая интегрированная система допускает частичные отключения без остановки каждой станции.
Масштабируемость для будущего роста
Хорошо интегрированная линия может расширяться при резком увеличении заказов. Если вы добавите дополнительную режущую машину или второй вилочный погрузчик, система справится с возросшим потоком. Это может означать установку дополнительных ветвей конвейера или модернизацию обвязочных головок для работы на более высоких скоростях. Планируя будущие расширения, вы избегаете необходимости вырывать или заменять всю систему. Такой постепенный подход обычно более экономически эффективен. Он также сокращает кривую обучения для персонала, который уже знаком с интегрированной средой.
Мониторинг и постоянное улучшение
После запуска линии отслеживайте ключевые показатели. Посмотрите, сколько упаковок производится в час, как часто возникают ошибки или сколько раз останавливается конвейер. Со временем вы можете увидеть закономерности, которые сигнализируют о незначительных проблемах, прежде чем они станут серьезными. Например, если скорость застревания обвязочной головки немного увеличивается каждую неделю, датчик может быть смещен. Если водители погрузчиков продолжают сталкиваться с заторами в зоне подготовки, вы можете перепроектировать эту зону. Постоянный мониторинг помогает усовершенствовать линию для достижения оптимальной пропускной способности.
По моему опыту, автоматизированная обвязочная линия, которая остается изолированной от других этапов, не может раскрыть весь свой потенциал. Связывая скорость, данные и компоновку каждой станции, выигрывает весь завод. Пропускная способность растет, ошибки снижаются, и рабочие видят сплоченную систему, а не ряд разрозненных машин. Это единство — то, что открывает наибольшую отдачу от ваших инвестиций в обвязочную линию.
Заключение
Я наблюдал, как многие предприятия боролись с устаревшими ручными процессами обвязки стальных труб, которые вызывали частые замедления, усталость рабочих и ошибки при доставке. Автоматизированная упаковочная линия с обвязочной машиной меняет эту картину. Она стабилизирует натяжение, адаптируется к различным размерам труб и аккуратно вписывается в более широкий рабочий процесс. Она также защищает рабочих от подъема тяжестей, одновременно повышая ежедневную производительность. По моему мнению, в FHOPEPACK настоящая сила заключается в продуманной интеграции. Когда вы составляете карту своего макета, координируете скорости станций и обучаете персонал, вы запускаете бесперебойный поток правильно обвязанных связок. Именно так вы соблюдаете жесткие графики поставок, не жертвуя качеством. Надеюсь, это руководство прояснит, почему автоматизированная обвязочная линия является жизненно важным активом. Она объединяет безопасность и эффективность в едином гибком решении, которое растет вместе с вашими производственными потребностями.